
 EN
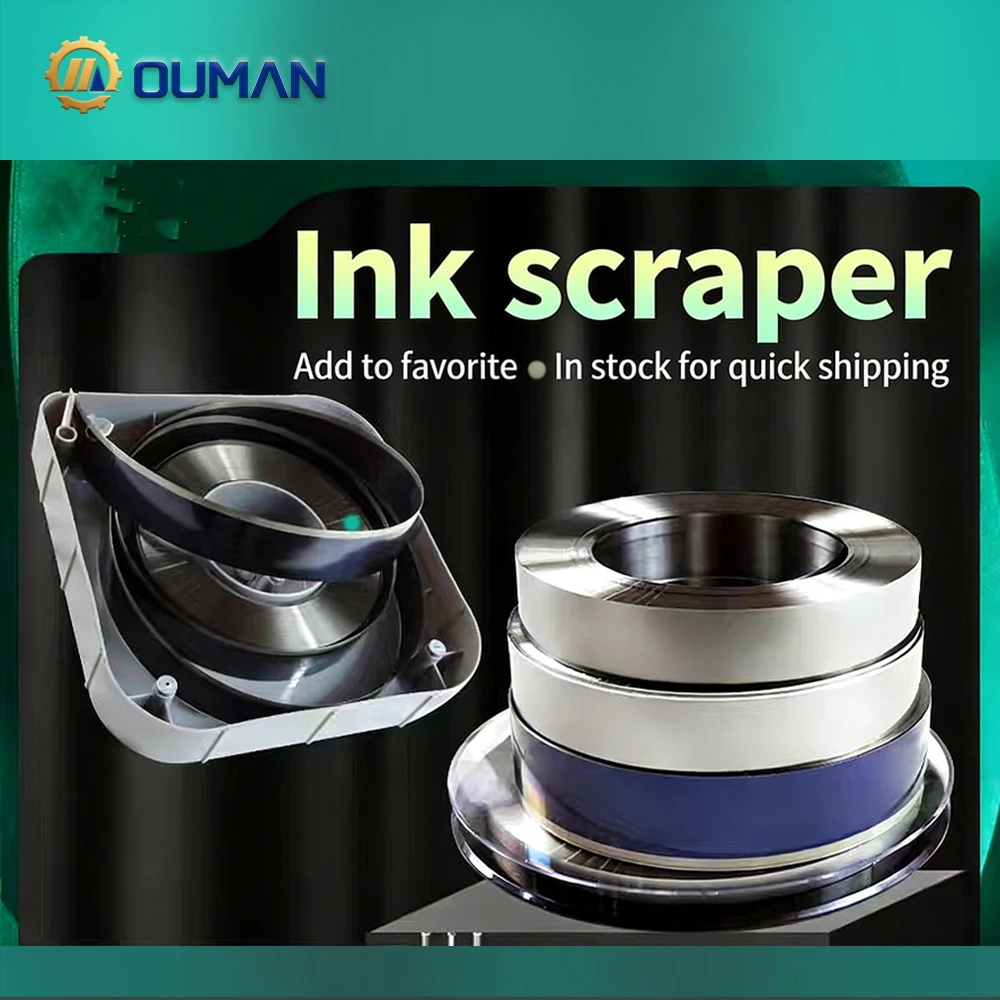
Tintenabrasivität: Die Hauptursache für Rakelverschleiß
Die Zusammensetzung der Tinte ist ein entscheidender Faktor für den Rakelverschleiß, da abrasive Pigmentpartikel und harte Zusatzstoffe die Rakelkante physikalisch abtragen.
Titandioxid (TiO₂) und andere Pigmentpartikel tragen die Rakelkanten ab
Titandioxid – weit verbreitet für Opazität und Helligkeit – weist eine Mohshärte von 6–7 auf und ist daher stark abrasiv. Während der Tintenmessung erzeugen TiO₂-Partikel ein Dreikörper-Verschleißumfeld zwischen Rakel, Aniloxwalze und Tintenfilm. Dies führt zu Mikro-Rillen und Kratzern, die die präzise Schneide der Rakel schrittweise abrunden. Laut der Flexographic Technical Association (2022) kann Titandioxid bis zu 50 % des abrasiven Massenverlusts bei Stahl-Rakeln ausmachen. Andere Pigmente – darunter Eisenoxid (Mohshärte 5–6) und Ruß – tragen ebenfalls durch ständigen Gleitkontakt zu Abrasion mit niedriger Belastung bei. Selbst Rakeln mit keramischer Spitze zeigen im Laufe der Zeit messbaren Kantenschwund, was die Messgenauigkeit beeinträchtigt und das Risiko von Tintenverschmierung oder Druckfehlern erhöht. Der Verschleiß verstärkt sich bei geringer Tintenfilmdicke, wo der Partikel-Rakel-Kontakt direkter wird, und ist besonders ausgeprägt bei Hochgeschwindigkeitsmaschinen – was häufige Rakelwechsel, Stillstandszeiten und Kostensteigerungen zur Folge hat.
Metallische, perlglanzartige und matte Farben enthalten harte, unregelmäßige Partikel, die den Verschleiß beschleunigen.
Metallische Farben enthalten Aluminiumflocken oder Bronzepulver, die sowohl hart als auch eckig sind und daher einen starken Zweikörperabrasionsverschleiß verursachen. Diese unregelmäßigen Formen greifen an der Messerkante an und führen zu Mikroabplatzungen. Perlglanzfarben nutzen Glimmerplättchen, die mit Metalloxiden beschichtet sind – eine Kombination aus Härte und einer geschichteten, scheuernden Struktur. Mattfarben enthalten häufig Kieselsäure (Mohs 7) oder ähnliche Mattierungsmittel mit scharfer, eckiger Morphologie. Tests eines führenden Druckmaschinenherstellers zeigen, dass metallische Farben die Messerverschleißraten um 30 % gegenüber Standardprozessfarben erhöhen (TAPPI Journal, 2023). Größere metallische Flocken (>50 µm) können tiefe Kratzer verursachen, wodurch Rillen entstehen, die Schmutzpartikel festhalten und den Verschleiß verstärken. Die daraus resultierenden Spannungskonzentrationen beschleunigen Mikrorisse an der Messerkante und führen zu inkonsistenter Farbdosierung, Streifenbildung sowie vorzeitigem Ausfall.
Low-VOC-Farbumformulierungen: unbeabsichtigte Folgen für die Lebensdauer von Rakelmessern
Die Umstellung auf Low-VOC-, wasserbasierte und UV-härtbare Druckfarben hat neue Herausforderungen für die Lebensdauer von Rakelklingen mit sich gebracht. Um den geringeren Lösungsmittelgehalt auszugleichen, erhöhen Farbhersteller häufig die Pigmentbeladung – was die Dichte abrasiver Partikel pro Volumeneinheit steigert. Eine branchenweite Umfrage aus dem Jahr 2022 ergab, dass 40 % der Druckereien nach der Einführung von Low-VOC-Farben eine beschleunigte Abnutzung ihrer Rakelklingen verzeichneten. UV-Farben bergen ein doppeltes Risiko: Nicht gehärtete Monomere können harte Pigmente an der Klinge festhalten, während ihr vernetzter Farbfilm eine abrasivere Oberfläche bildet. Wasserbasierte Farben enthalten keine schmierenden Lösungsmittel, was die mechanische Scherbelastung im Spalt zwischen Rakelklinge und Aniloxwalze erhöht. Einige Formulierungen nutzen zudem Nanopartikel zur Erzielung einer höheren Deckkraft; obwohl sie klein sind, können diese agglomerieren und sich wie größere abrasive Partikel verhalten. Die Einhaltung umweltrechtlicher Standards, ohne dabei die Lebensdauer der Rakelklingen einzubüßen, erfordert daher gezielte Werkstoffauswahl, optimierte Kammerdynamik und proaktive Wartung – nicht nur eine Neuentwicklung der Farben.
Wechselwirkung der Aniloxwalze: Rillenbildung, Geometrie und sekundäre Abnutzung
Die Rillenbildung an der Aniloxwalze erzeugt Mikro-Partikel, die während des Betriebs die Rakelklinge abtragen
Anilox-Walzenoberflächen verschleißen bei Hochgeschwindigkeitskontakt – Kratzer, verursacht durch gehärtete Farbrückstände oder ungeeignete Reinigungswerkzeuge, setzen keramische und metallische Partikel im Mikrometerbereich frei. Diese freien Partikel wirken als dreikörperige Abrasiva, die zwischen der Messerkante und der Walzenoberfläche eingeschlossen sind. Statt einer sauberen Abstreifung gleitet das Messer über eine körnige Grenzfläche, wodurch gerichtete Rillen entstehen, die sich mit der Walzendrehrichtung ausrichten. Die Partikel konzentrieren sich nahe dem hinteren Rand der Kontaktzone, wo der Druck seinen Höchstwert erreicht; eine anhaltende Belastung verändert die Partikelbewegung von Rollen zu Rillenbildung und führt so zu Ausfräsungen am Messer sowie einer Verbreiterung des effektiven Spalts. Selbst eine einzige Kratzspur kann die Lebensdauer des Messers um 30 % oder mehr reduzieren – gemessen in linearer Webdrucklänge. Regelmäßige Inspektion und Nachbearbeitung der Aniloxwalzen sind daher keine Routine-Wartungsmaßnahmen, sondern entscheidende Schutzmaßnahmen für Leistung und Konsistenz des Doctor Blades.
Gravurtiefe, Zellwandintegrität und Oberflächenbeschaffenheit beeinflussen die Randermüdung des Doctor Blades
Die Geometrie der Aniloxzellen bestimmt unmittelbar die Spannungsverteilung an der Spitze der Rakel. Tiefer gravierter Zellen erzeugen höhere, schärfere Zellenwände, die die Rakel zu wiederholtem mikroskopischem Biegen zwingen – beim Drehen ständig auf- und absteigend. Die Ermüdung nimmt am schnellsten zu, wenn die Zellenwände dünn oder ungleichmäßig sind, da dadurch Spannungskonzentrationen entstehen, die Mikroabplatzungen auslösen. Die Oberflächenbeschaffenheit verstärkt diesen Effekt: die werkseitige Rauheit wirkt wie eine feine Feile, während abgenutzte Rollen mit eingestürzten oder gebrochenen Zellenwänden unvorhersehbare Kontaktstellen einführen, die lokalisiertes Pitting begünstigen. Eine optimale Rakellebensdauer ergibt sich, wenn die Gravurtiefe auf das für den Farbübertrag erforderliche Minimum reduziert wird, die Zellenwände gleichmäßig und intakt bleiben und die Oberflächenbeschaffenheit auf Ra ≤ 0,2 µm kontrolliert wird. Die Überwachung dieser Parameter verlagert den Verschleiß von plötzlichem Ermüdungsversagen hin zu vorhersehbarem, graduellen Abrieb – was einen proaktiven Austausch und stabile Druckqualität ermöglicht.
Rakelmaterial und -konstruktion: Leistung an die Anforderungen der jeweiligen Anwendung anpassen
Die Lebensdauer einer Rakel hängt von ihrer Werkstoffzusammensetzung und ihrer Schneidgeometrie ab – beide müssen exakt auf die Tintensorte, den Zustand der Aniloxwalze und die Betriebsgeschwindigkeit abgestimmt sein. Die Auswahl einer ungeeigneten Rakel beschleunigt den Verschleiß und führt zu Streifenbildung, Punktvergrößerung sowie ungeplanten Ausfallzeiten. Ein systematischer Ansatz zur Abstimmung der Eigenschaften auf die Anforderungen der jeweiligen Anwendung verlängert die Einsatzdauer und und stabilisiert die Farbkonstanz.
- Hochkarbonischem Stahl : Wirtschaftlich für Standard-Lösungsmittel- und Wasserbasis-Tinten mit geringem abrasiven Füllstoffgehalt. Härte typischerweise 500–600 HV – jedoch anfällig für schnelles Abrunden der Schneide bei titandioxidreichen Tinten.
- Edelstahl : Bietet Korrosionsbeständigkeit in feuchtelastigen Umgebungen und bei einigen UV-Tinten, obwohl die Verschleißfestigkeit weiterhin nur mäßig ist.
- Keramikbeschichtet : Zirkonia- oder Aluminiumoxidspitzen, die auf Stahlträger aufgebracht sind, erreichen eine Härte von über 1.200 HV und widerstehen effektiv abrasiven Pigmenten. Eine TAGA-Studie aus dem Jahr 2022 ergab, dass keramische Rakeln bei Tinten mit 15 % TiO₂ viermal so lange hielten wie Stahlrakeln.
- Wolframkarbid : Maximale Verschleißfestigkeit (1.500+ HV); ideal für schwere metallische Druckfarben und Aniloxwalzen mit hoher Rasterzahl – allerdings erfordern höhere Kosten und Sprödigkeit eine präzise Kontaktgeometrie.
- Kunststoff/Verbundwerkstoffe : Geringe Reibung, schonend für Aniloxzellen; verbreitet bei Kammerdichtungen und niedrigdruckbasiertem Rakeln – am besten für nicht abrasive, empfindliche Anwendungen reserviert.
Die Rakelstärke (0,15–0,40 mm) und der Schrägschliffwinkel (30°–45°) bestimmen die Kontaktfläche und die Druckverteilung. Dünnere, schärfere Rakeln konzentrieren die Kraft für eine saubere Entfernung des Farbfilms – verschleißen jedoch schneller bei abrasiver Belastung. Ein mehrstufiger Schrägschliff oder ein stumpferer Winkel verteilt die mechanische Belastung und verlängert so die Lebensdauer bei Anwendungen mit grobkörnigen Pigmenten. Beschichtungen wie Chromnitrid (CrN) oder Titannitrid (TiN) verringern Reibung und chemischen Angriff – vorausgesetzt, die Geometrie bleibt mit dem Halter kompatibel.
Praktische Abstimmung bedeutet: Hochgeschwindigkeits-Flexodruck mit schweren TiO₂-Weißtinten oder Metallic-Tinten profitiert von einer keramikbeschichteten oder Hartmetallklinge mit 30°-Schneidwinkel und mittlerer Dicke (0,20–0,25 mm). Wasserbasierte Flexotinten auf feinmaschigen Aniloxwalzen funktionieren am besten mit Verbundklingen oder dünnen, beschichteten Stahlklingen, um empfindliche Zellen zu schützen. Bei der Gravürradierung – wo die Abrasivität der Tinte gering ist – reichen häufig Edelstahl- oder Kohlenstoffstahlklingen mit kräftigem Schneidwinkel aus. Durch systematische Bewertung der Tintenpartikelgröße, des Anilox-Rasterfeinheitsgrades und der Maschinengeschwindigkeit können Bediener eine Klinge auswählen, die Mikroabplatzungen, Kantenabrundungen und sekundäre Abnutzung minimiert – was unplanmäßige Klingentausche direkt reduziert und die Farbtreue über lange Druckläufe stabilisiert.
Betriebsparameter: Druck, Kontaktgeometrie und Kammerdynamik
Ein zu hoher Radierdruck konzentriert den Verschleiß auf die Schneidkante und verringert die effektive Kontaktfläche
Eine Erhöhung des Rakeldrucks zur Korrektur inkonsistenten Abwischens oder Tintenansammelungen konzentriert die Last auf der Schneidkante der Rakel. Diese erhöhte Linienlast führt rasch zum Verschleiß der geschliffenen Mikroabschrägung – oft innerhalb weniger Minuten – und verengt die effektive Kontaktfläche. Mit zunehmendem Abwischverschleiß treten Streifen und ungleichmäßige Dosierung auf, was weitere Druckerhöhungen auslöst – ein sich selbst verstärkender Kreislauf, durch den laut Feld-Daten die Lebensdauer der Rakel um bis zu 60 % verkürzt werden kann. Schlimmer noch: Intensive, lokalisierte Kraft überträgt Verschleißschäden auf die Anilox-Oberfläche und erzeugt zusätzliche harte Mikro-Partikel, die wiederum in den Rakelverschleiß zurückgespeist werden. Die Aufrechterhaltung eines ausgewogenen Kammerdrucks – typischerweise 20–40 psi – gewährleistet eine vollständige Rakel-zu-Rolle-Kontaktfläche ohne Kantenüberlastung und schützt sowohl die Rakelgeometrie als auch die Integrität der Anilox-Rolle für konsistente Leistung bei Langläufen.
Häufig gestellte Fragen
Was ist die Hauptursache für Rakelverschleiß?
Der Verschleiß der Rakel wird hauptsächlich durch die Abrasivität der Druckfarbe verursacht, zu der abrasive Pigmentpartikel und harte Zusatzstoffe gehören, die die Rakelkante physikalisch abtragen.
Wie wirkt sich Titandioxid auf den Verschleiß der Rakel aus?
Titandioxid mit seiner hohen Mohshärte von 6–7 erzeugt während der Farbdosierung ein Dreikörper-Verschleißumfeld, das zu Mikrorillen und Abrundung der Rakelkante führt.
Sind metallische Druckfarben abrasiver als Standarddruckfarben?
Ja, metallische Druckfarben enthalten harte, eckige Aluminiumflocken oder Bronzepulver, die einen starken Zweikörper-Abrasion verschleiß verursachen und den Rakelverschleiß deutlich erhöhen.
Wirkt sich eine Low-VOC-Druckfarbe auf die Lebensdauer der Rakel aus?
Low-VOC-Druckfarben können den Rakelverschleiß erhöhen, da sie eine höhere Pigmentbeladung aufweisen, keine schmierenden Lösemittel enthalten und nanoskalige Partikel abrasiv wirken.
Wie können Bediener den Rakelverschleiß während des Druckens reduzieren?
Betreiber können den Verschleiß der Messer reduzieren, indem sie geeignete Messermaterialien auswählen, den Druck kontrollieren, die Kammerdynamik optimieren und die Oberflächen der Aniloxwalzen proaktiv warten.
Inhaltsverzeichnis
- Tintenabrasivität: Die Hauptursache für Rakelverschleiß
- Wechselwirkung der Aniloxwalze: Rillenbildung, Geometrie und sekundäre Abnutzung
- Rakelmaterial und -konstruktion: Leistung an die Anforderungen der jeweiligen Anwendung anpassen
- Betriebsparameter: Druck, Kontaktgeometrie und Kammerdynamik
-
Häufig gestellte Fragen
- Was ist die Hauptursache für Rakelverschleiß?
- Wie wirkt sich Titandioxid auf den Verschleiß der Rakel aus?
- Sind metallische Druckfarben abrasiver als Standarddruckfarben?
- Wirkt sich eine Low-VOC-Druckfarbe auf die Lebensdauer der Rakel aus?
- Wie können Bediener den Rakelverschleiß während des Druckens reduzieren?