
 EN
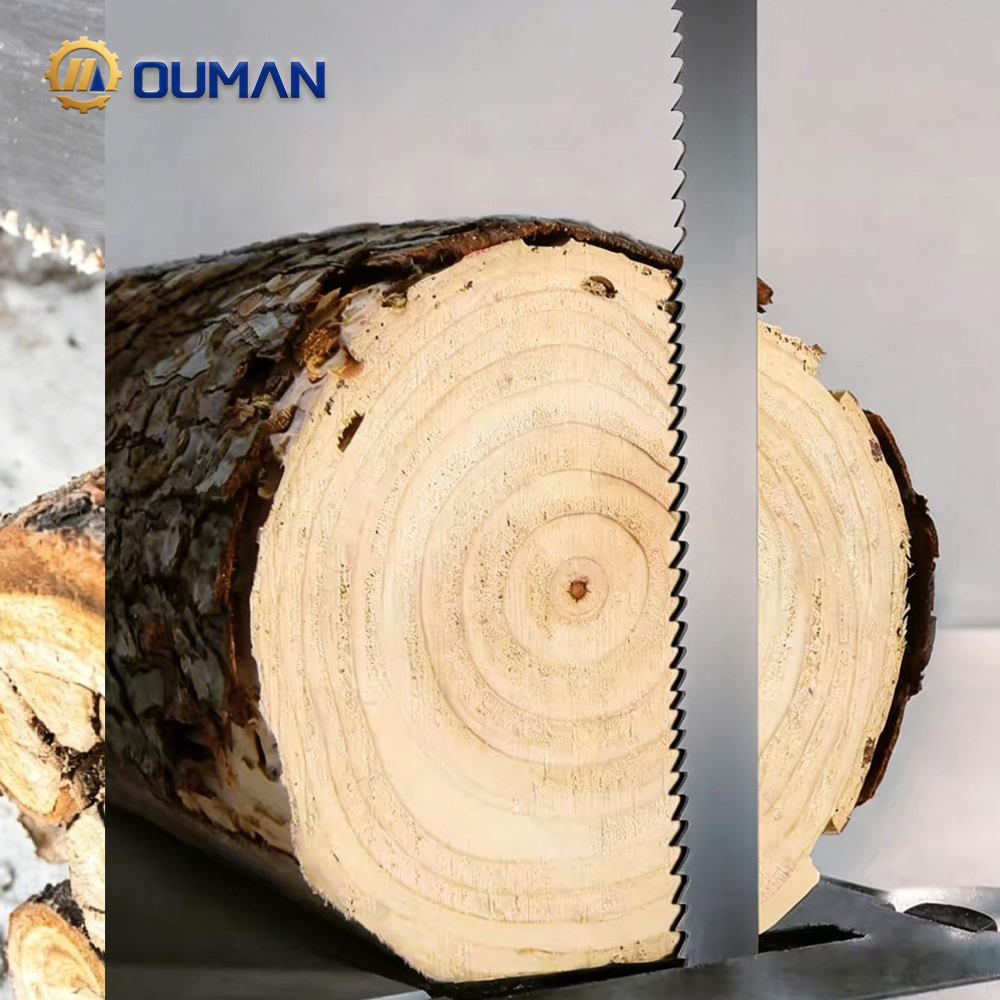
Comprensione dei tipi di lame per sega e delle loro funzioni principali
Come la geometria dei denti determina il tipo di taglio: taglio trasversale, taglio longitudinale o taglio combinato
La geometria dei denti è il fattore principale che determina come una lama da sega interagisce con le fibre del legno. Per i tagli longitudinali — eseguiti parallelamente alla venatura — il profilo a punta piatta (FTG) risulta particolarmente efficace. Ogni dente funziona come una piccola scalpella, rimuovendo in modo efficiente lunghe schegge filamentose e spingendo avanti il taglio. Questo design si abbina a un numero ridotto di denti e ad ampi spazi tra i denti (gullets) per un rapido smaltimento dei residui. Al contrario, le lame per tagli trasversali utilizzano un profilo con smusso alternato sul vertice (ATB): i bordi smussati tagliano obliquamente le fibre del legno prima che il corpo del dente rimuova il truciolo, riducendo al minimo le scheggiature e garantendo un bordo liscio. Le lame combinate integrano entrambe le geometrie — tipicamente alternando gruppi di denti FTG per la rimozione del materiale e denti ATB per la rifinitura — e spesso includono anche denti trapezoidali (ATBR) per ridurre ulteriormente lo sfilacciamento. Sebbene siano versatili, rappresentano un compromesso pratico tra velocità e qualità della finitura rispetto alle lame specializzate.
Perché materiale e direzione del taglio richiedono lame da sega specializzate
Le proprietà del pezzo in lavorazione—compresa la durezza, la densità e l’orientamento della venatura—influenzano direttamente la scelta ottimale della lama. Legni duri come l’acero o la quercia richiedono un numero maggiore di denti e angoli di attacco più contenuti (5°–10°) per mantenere il controllo e prevenire il surriscaldamento. I legni teneri tollerano angoli di attacco più accentuati (15°–20°) e un numero minore di denti, consentendo tagli più rapidi e aggressivi. La direzione di taglio amplifica tali esigenze: una lama FTG per sega a nastro garantisce efficienza lungo la venatura del legno tenero, ma provoca gravi sfilacciature se utilizzata in traverso rispetto alla venatura del legno duro o su superfici impiallacciate. La struttura incrociata del compensato lo rende particolarmente vulnerabile allo scheggiamento all’ingresso e all’uscita del taglio; pertanto richiede lame ATB ad alto numero di denti, con gullet ridotti e angoli di inclinazione del dente diminuiti. Sebbene le lame combinate offrano flessibilità per lavorazioni su materiali misti, i compiti critici—soprattutto nell’ebanisteria fine o nelle giunzioni di precisione—traggono ancora vantaggio da lame progettate specificamente per garantire qualità del taglio, sicurezza dell’utensile e durata prolungata della lama.
Specifiche principali della lama da sega che influenzano le prestazioni
Angolo di attacco, design del taglio obliquo e profondità del solco spiegati
L'angolo di attacco — l'inclinazione della faccia del dente rispetto all'asse centrale della lama — regola l'aggressività dell'avanzamento e la direzione della forza. Angoli di attacco positivi (5°–20°) tirano il pezzo in lavorazione verso la lama, migliorando la velocità nelle operazioni di squadratura longitudinale; un angolo di attacco positivo di 10° può ridurre la forza di avanzamento richiesta fino al 15% (Woodworking Institute, 2021). Angoli di attacco negativi (0° a –5°) spingono il pezzo in lavorazione lontano dalla lama, migliorando il controllo e riducendo il rischio di rimbalzo sulle seghe a mitra scorrevoli e sulle seghe a braccio radiale. Il disegno del tagliente determina l'azione di taglio: i denti ATB creano punti affilati e taglienti, ideali per tagli trasversali puliti; un elevato angolo ATB (40°) riduce in misura significativa lo sbriciolamento sul compensato impiallacciato. La geometria Triple Chip Grind (TCG) alterna denti trapezoidali e denti piani — ideale per materiali abrasivi in foglio come MDF e laminati — dove il dente smussato incide la superficie e il dente piano pulisce il taglio. La profondità del solco determina la capacità di evacuazione dei trucioli: solchi troppo piccoli causano l'accumulo di trucioli, aumentando attrito e calore, con conseguente riduzione della durata della lama fino al 30% (Sawing Technology Journal, 2022). Le lame per squadratura longitudinale presentano solchi profondi e arrotondati per un'efficace evacuazione dei trucioli lunghi; i solchi a fondo arrotondato riducono anche le concentrazioni di tensione, rendendoli preferibili per applicazioni gravose.
Compromessi relativi al numero di denti: qualità della finitura, velocità di avanzamento e gestione del calore
Il numero di denti bilancia direttamente la qualità della finitura, la velocità di taglio e la gestione termica. Le lame con basso numero di denti (24–30 denti) massimizzano la velocità di avanzamento e l’espulsione dei trucioli per tagli longitudinali nel legno massiccio, ma sacrificano la levigatezza della superficie. Le lame con alto numero di denti (60–100 denti) garantiscono finiture fini, essenziali per pannelli e tagli trasversali su legni duri, anche se il volume ridotto delle ghiandole rallenta la velocità di avanzamento e aumenta il calore generato dall’attrito. Tale calore può fondere la resina nelle conifere, causando incollaggio, oppure provocare espansione termica e bruciature. Una lama combinata da 40 denti rappresenta un compromesso funzionale per l’uso generico in officina. Per tagli trasversali di pregio su legni duri, una lama ATB o TCG da 60 denti offre una qualità del bordo superiore, sebbene a scapito di una velocità di avanzamento più lenta. Come dimostrato in uno studio del Manufacturing Technology Institute del 2019, passare da una lama da 24 a una da 60 denti sul rovere ha ridotto la rugosità superficiale del 58%, ma ha richiesto una velocità di avanzamento del 40% più lenta per evitare sovraccarichi del motore. In definitiva, il numero di denti deve corrispondere al materiale: meno denti con ghiandole profonde prevengono le bruciature nei tagli longitudinali su legni duri densi; un numero maggiore di denti con geometria di smusso raffinata riduce lo sbriciolamento nei compensati e nei impiallacci.
Abbinare le lame da sega allo strumento e al compito di lavorazione del legno
Sega da banco, sega a mitra e sega circolare: elementi essenziali sulla compatibilità delle lame
La compatibilità delle lame costituisce la base della sicurezza, delle prestazioni e della durata dello strumento. Le seghe da banco utilizzano tipicamente lame da 10 pollici con un taglio uniforme (kerf) e uno spessore del disco robusto, per resistere alla deformazione durante tagli longitudinali impegnativi. Le seghe a mitra—dotate comunemente di lame da 10 o 12 pollici—richiedono angoli di attacco negativi per impedire che la lama «salga» nel pezzo in lavorazione durante i tagli trasversali, garantendo un funzionamento stabile e controllato. Le seghe circolari offrono le migliori prestazioni con lame da 7¼ pollici a taglio sottile (thin-kerf), che riducono lo sforzo sul motore e prolungano la durata della batteria nei modelli senza filo. Verificare sempre il diametro dell’albero (arbor size) e la velocità massima consentita in giri al minuto (RPM) prima del montaggio: adattatori per alberi non corrispondenti causano vibrazioni pericolose, mentre il superamento del limite di velocità comporta il rischio di rottura catastrofica. Questi principi fondamentali garantiscono tagli puliti e prevedibili—e proteggono sia l’operatore sia l’apparecchiatura.
Guida all'applicazione pratica: come scegliere le lame adatte per compensato, legno duro e materiali misti
Abbinare la geometria della lama al materiale evita sfilacciature, scheggiature e surriscaldamento. La tabella seguente illustra configurazioni comprovate per comuni scenari di lavorazione del legno.
| Materiale | Tipo di lama raccomandato | Numero tipico di denti | Note principali sul design |
|---|---|---|---|
| Compensato e impiallacciature | Smusso alternato superiore (ATB) o affilatura a tripla punta (TCG) | 80–100 denti | Denti fini e angolo di taglio elevato consentono un taglio pulito attraverso strati incrociati; un angolo di inclinazione ridotto minimizza le scheggiature superficiali. |
| Legno duro (tagli longitudinali) | Affilatura a punta piatta (FTG) | 24–30 denti | Gole profonde espellono trucioli grossolani; un angolo di attacco moderato (10°–15°) bilancia velocità e resistenza alla bruciatura. |
| Materiali misti (melamminico, MDF, laminato) | Affilatura a tre taglienti (TCG) | 60–80 denti | Denti smussati incidono superfici abrasive; rastrelli piani rimuovono i trucioli in modo pulito—riducendo l’usura e garantendo bordi privi di scheggiature. |
Per tagli trasversali su legno duro, una lama ATB con 40–60 denti offre un equilibrio ottimale tra finitura e produttività. Quando si affrontano progetti con materiali multipli—ad esempio la costruzione di un mobile con telai in legno massello e pannelli in melamminico—una lama combinata da 50 denti con geometria variabile del tagliente gestisce entrambe le operazioni in modo accettabile. Tuttavia, per la massima precisione o coerenza produttiva, le lame specializzate restano lo standard autorevole.
Domande frequenti
Qual è la differenza tra una lama FTG, una ATB e una TCG?
Le lame FTG (Flat-Top Grind) sono ottimizzate per il taglio longitudinale del legno, poiché eccellono nella rimozione efficiente del materiale. Le lame ATB (Alternate Top Bevel) sono ideali per il taglio trasversale, garantendo bordi lisci e puliti con minima scheggiatura. Le lame TCG (Triple Chip Grind) sono progettate per tagliare materiali abrasivi come MDF e laminati, riducendo l’usura e assicurando tagli precisi.
Perché il numero di denti è importante nella scelta di una lama da sega?
Il numero di denti influenza l’equilibrio tra velocità di taglio, qualità della finitura e gestione del calore. Un numero inferiore di denti aumenta la velocità di avanzamento e l’espulsione dei trucioli, ma compromette la qualità della finitura. Le lame con un numero elevato di denti migliorano la qualità della finitura, ma riducono la velocità di avanzamento, con rischio di surriscaldamento.
In che modo gli angoli di attacco influenzano le prestazioni della lama?
Gli angoli di attacco positivi spingono il materiale verso la lama, consentendo tagli più rapidi; gli angoli di attacco negativi garantiscono un funzionamento controllato e riducono il rischio di rinculo, specialmente su seghe a miter scorrevoli e seghe a braccio radiale.
È possibile utilizzare una singola lama da sega per diversi materiali?
Le lame combinate sono progettate per la versatilità e possono gestire in modo adeguato una miscela di materiali. Tuttavia, per lavori critici o compiti di precisione, le lame specializzate, adattate al materiale specifico, garantiscono i migliori risultati.
Come posso assicurarmi che la mia lama da sega sia compatibile con il mio utensile?
Verificare il diametro della lama, la dimensione del mandrino e la velocità massima di rotazione (RPM) indicata per il proprio utensile. Incompatibilità possono causare condizioni operative pericolose, come vibrazioni della lama o rottura catastrofica.
Indice
- Comprensione dei tipi di lame per sega e delle loro funzioni principali
- Specifiche principali della lama da sega che influenzano le prestazioni
- Abbinare le lame da sega allo strumento e al compito di lavorazione del legno
-
Domande frequenti
- Qual è la differenza tra una lama FTG, una ATB e una TCG?
- Perché il numero di denti è importante nella scelta di una lama da sega?
- In che modo gli angoli di attacco influenzano le prestazioni della lama?
- È possibile utilizzare una singola lama da sega per diversi materiali?
- Come posso assicurarmi che la mia lama da sega sia compatibile con il mio utensile?