
ステンレス鋼製の刃が研ぎ直しにくい理由 ステンレス鋼製の刃は、高品質な炭素鋼製の刃よりも硬度が高いことはめったにありませんが、その合金設計ゆえに研ぎにくさが生じます。主な難点は、全体的な硬度ではなく、含まれる元素の種類や結晶粒の大きさなど…
さらに表示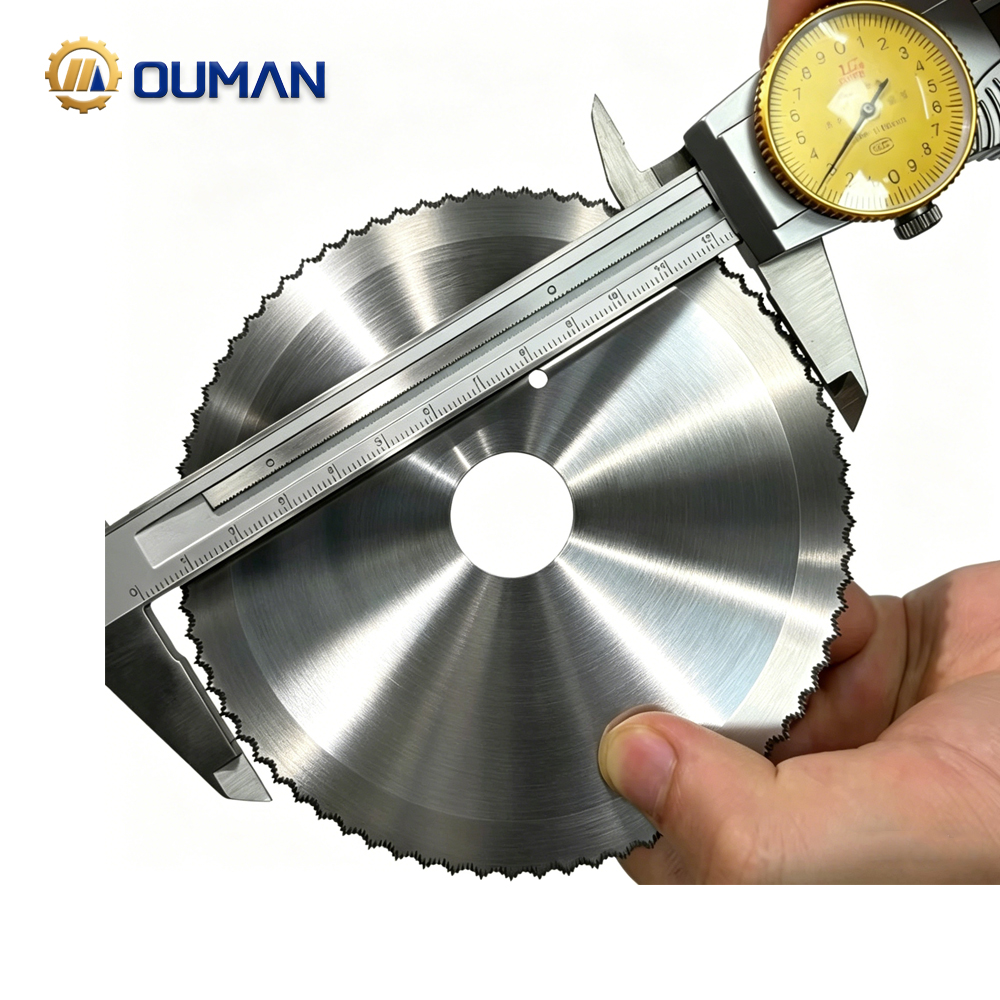
円形ブレードを研ぐタイミングとその理由:鋭利な円形ブレードは、切断速度が速く、安全性が高く、丸のこ機のモーターへの負荷も小さくなります。刃こぼれや鈍さがあると、作業者はより強く押しつけざるを得ず、これにより逆跳ねのリスクや焼け跡、ささくれ、寸法精度の低下などが生じやすくなります。適切なタイミングでの研ぎは…
さらに表示
産業用ナイフへの熱処理の主な性能向上効果 精密な熱処理により、産業用ナイフは単なる鋼材の素地から信頼性の高い切断工具へと変化します。硬度・靭性・寸法安定性を最適に調整することで、刃物は…
さらに表示
なぜ産業用ナイフの硬度規格にはロッケウェル硬さ(HRC)が採用されるのか? HRCによる刃物鋼の変形抵抗性の測定方法 ロッケウェルCスケール(HRC)は、産業用ナイフの硬度を規定する標準的な尺度です。この試験では、ダイヤモンド製の圧子を…
さらに表示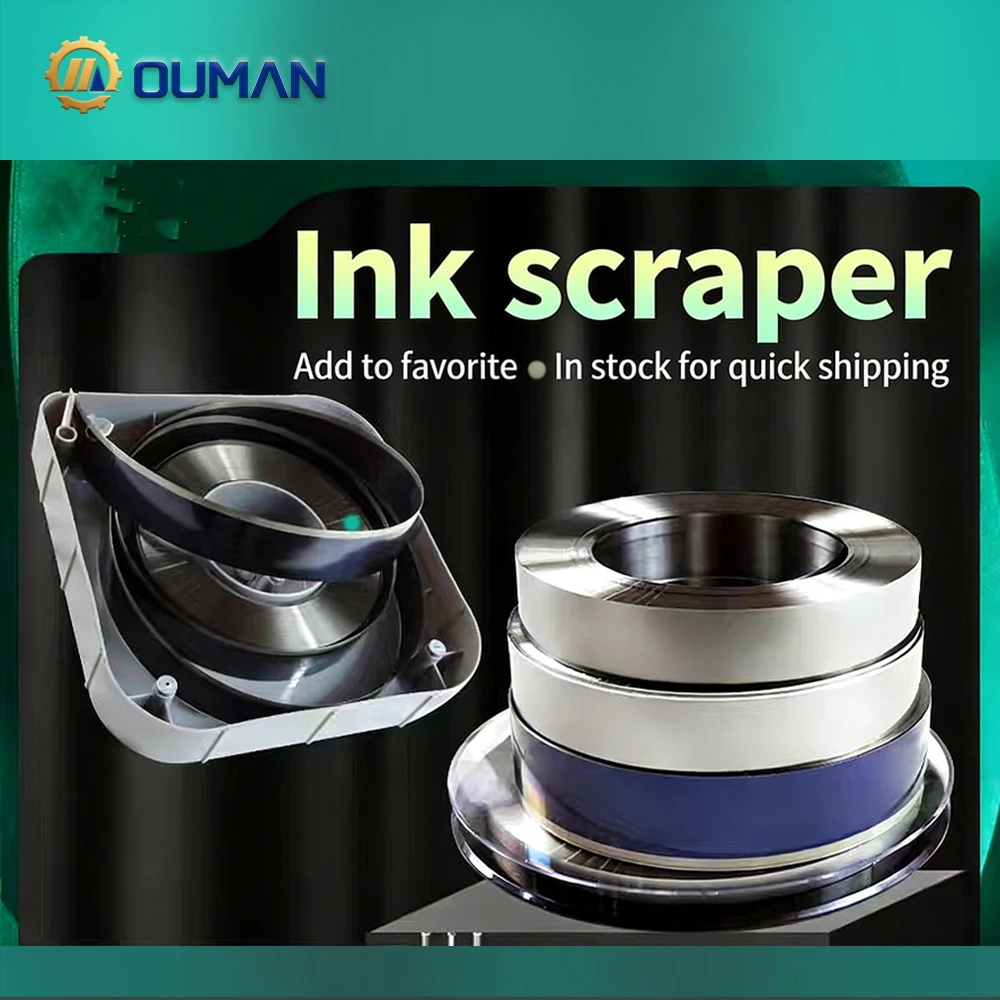
インクの研磨性:ドクターブレード摩耗の主な原因 インクの組成は、ドクターブレードの摩耗に大きく影響します。特に、研磨性のある顔料粒子や硬度の高い添加剤が、ブレードのエッジを物理的に摩耗させます。 チタン dioxide(TiO₂)などの顔料粒子が摩耗を引き起こします…
さらに表示
機能性能:産業用ブレードの精度、寿命、および材質適合性 エッジ形状と公差が実際の切断効率を左右する仕組み カッティングエッジの角度、輪郭、鋭さは、産業用ブレードが…
さらに表示
ブレードの形状が切断機能を決める:ノコギリ状刃と滑らかな刃の違い 歯形の力学:なぜノコギリ状刃は「切る」ではなく「かむ」のか ノコギリ状刃には、湾曲した谷(グルット)で隔てられた先の尖った歯が並んでおり、材料との接触様式を根本から変えます……
さらに表示
ステンレス鋼製刃物の腐食抵抗性の仕組み――クロムが形成する保護性不動態皮膜 ステンレス鋼製の刃物は、不活性であるためではなく、クロムを中心とした「自らを守る」積極的なメカニズムによって錆を防ぎます。そのために必要なクロム含有量は、最低でも質量比で10.5%以上です……
さらに表示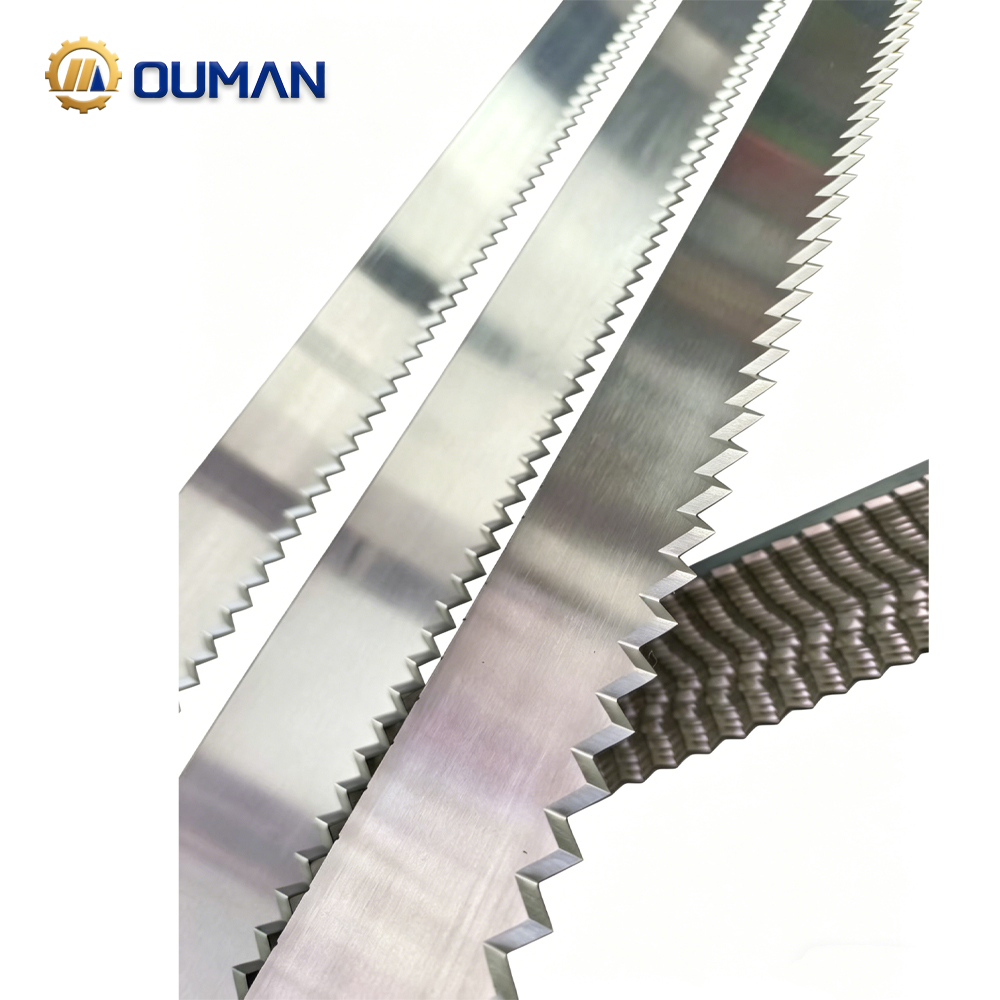
食品の安全性と規制対応における産業用ナイフの殺菌が重要な理由|洗浄と殺菌の違い:産業用ナイフ上の異物除去と病原体の不活化|洗浄は、目に見える食品残渣や油脂、タンパク質膜を除去しますが、それだけでは…
さらに表示
機械用ナイフにおける440C鋼の冶金学的優位性:高炭素(0.95~1.2%)および高クロム(16~18%)により、硬度(HRC 58~60)と耐食性を両立。440C鋼は、予め…
さらに表示
ノコギリの歯の種類とその基本的な機能 歯の形状が切り方(横切り・縦切り・汎用)を決める 歯の形状は、ノコギリの刃が木材の繊維とどのようにかかわるかを左右する最も重要な要素です。縦切り(リップカット)とは、木目に対して平行に切る作業で…
さらに表示
材料特性:硬度、組織、エッジの健全性 セラミック製ドクターブレード:アルミナ/ジルコニアの微細構造、ビッカース硬度(1,200~1,500 HV)、およびエッジの脆さに関するトレードオフ セラミック製ドクターブレードは、アルミナを主成分とする焼結体から構成される…
さらに表示
江蘇オマーン機械有限公司は、包装・木工・食品・繊維産業向けにカスタム産業用ブレード、金型および高精度部品を提供しています。OEM/ODM対応、年間40万枚以上のブレード生産実績、シニアエンジニア12名、ISO規格品質保証。本日すぐお見積もりをご依頼ください。
Room 2-211, Jin Street, Wanda Plaza, Lishui District, Nanjing City, Jiangsu Province
Copyright © 2026 by Jiangsu Oman Machinery Technology Co., Ltd. プライバシーポリシー
 EN