 EN
Зупинка виробництва о 4:00 — коли стандартна пилка вийшла з ладу
Виробник сталевих конструкцій у Бірмінгемі працював у нічну зміну за критичним контрактом на виготовлення балок для моста. О 4 годині ранку стандартне карбідне пилка діаметром 14 дюймів розтріскалася під час різання, і її уламки потрапили в заготовку, пошкодивши підшипник шпинделя верстата. Виробництво зупинилося на чотири години. Замінна пилка — ідентична тій, що вийшла з ладу — була встановлена, але вже через 600 погонних футів різання почала відхилятися, утворюючи пази з відхиленнями від допусків, які вимагали ручного доопрацювання. Основна причина? Геометрія зубців пилки та марка карбіду були розроблені для універсального сталевого профілю, а не для спеціальної сталі з високою міцністю та низьким вмістом сплавів (HSLA), вказаної в контракті.
Цей інцидент не є винятком. За останні шість років наша виробнича команда аналізувала продуктивність пилок у понад 95 промислових об’єктах — у галузях авіакосмічної, автомобільної та важкої металообробки. Отриманий стабільний результат: стандартні пилки, навіть від відомих брендів, зазвичай працюють лише на 60–75 % своєї теоретичної потужності при використанні з конкретним матеріалом і верстатом. Спеціально розроблені пилки ліквідують цю різницю — не за рахунок підвищення якості сталі, а завдяки точному узгодженню всіх параметрів конструкції з реальними умовами різання. Розуміння переваг спеціальних пилок — це не лише питання інструментів: це захист графіків виробництва, зменшення витрат на переділювання та збереження конкурентних переваг.
Партнерства з OEM та ODM — інженерне проектування пилок під конкретну задачу, а не під каталог
У масовому виробництві універсальні пилки рідко забезпечують точність, довговічність та економічну ефективність, яких вимагає сучасне виробництво. Партнерства з OEM (виробниками оригінального обладнання) та ODM (виробниками оригінального дизайну) усувають цю проблему шляхом проектування пилок з урахуванням точних технічних характеристик верстатів, властивостей матеріалів та параметрів різання — а не шляхом використання універсальних інструментів у непідходящих застосуваннях.
Індивідуальні пилки розроблено з нуля: геометрія тіла пилки, конфігурація зубів і марка карбіду підібрані відповідно до швидкості подачі, швидкості різання й навіть вібраційного профілю верстата. Це усуває компроміси, що призводять до надмірного зносу, поганого видалення стружки та незапланованих простоїв. Результат — безперервна інтеграція, жорсткіші допуски й триваліші безперервні цикли роботи. Лише оптимізована геометрія може знизити різальні зусилля до 20 %, що зменшує споживання енергії й утворення тепла. Підприємства, які впроваджують індивідуальні рішення, зазвичай повідомляють про скорочення часу простоїв через заміну пилок на 30 %. У рамках співпраці з OEM/ODM пилки перетворюються з взаємозамінних матеріалів на стратегічні активи, що підвищують продуктивність і знижують рівень браку.
Сумісність із матеріалами та геометрія — основа максимальної продуктивності
Ефективність пилки залежить від точного поєднання складу карбіду та геометрії зубців. Вибір правильного класу карбіду — з урахуванням балансу між твердістю, ударною в’язкістю та стійкістю до зносу — є обов’язковим при різанні абразивних або високоміцних матеріалів.
| Тип матеріалу | Рекомендований клас карбіду | Вміст кобальту | Основне покриття | Основна проблема |
|---|---|---|---|---|
| Титан / аерокосмічні сплави | Зерна субмікронного розміру | 6–10% | TiAlN / AlTiN | Збереження остроти кромки при високих температурах |
| Масивне дерево / деревина з цвяхами | Грубе зерно | 10–15% | Без покриття або з ПТФЕ | Стійкість до ударних навантажень; крихкість |
| Абразивні композити | Тонке зерно, висока твердість | 3–6% | Діамант або PCD | Зносостійкість |
| Конструкційна сталь (HSLA) | Середнє зерно | 8–12% | TiN або TiAlN | Баланс міцності й зносостійкості |
Для обробки титану карбід із субмікронним зерном і зв’язкою кобальту 6–10 % забезпечує виняткове утримання різального краю; для преривчастого різання суцільної деревини або дошок із цвяхами застосовують більш міцний клас із зв’язкою кобальту 10–15 %, що запобігає скалуванню. Покриття, наприклад TiAlN, додатково зменшують тертя й теплове накопичення.
Геометрія зуба — зокрема кут загину, крок, глибина зубової порожнини та бічний зазор — точно налаштовується під оброблюваний матеріал: низький позитивний кут загину мінімізує прогин у тонкостінних трубах; змінний крок зменшує гармонійні вібрації в конструкційних сплавах. Разом ці налаштування запобігають накопиченню тепла, утворенню заусінців і наклепу. У прикладі з авіакосмічної галузі, де оброблявся титан, спеціальна пилка з оптимізованою геометрією й карбідним класом продовжила термін служби інструменту на 42 % — цей результат досягнуто завдяки застосуванню матеріалознавства й механічного проектування, а не поступовому поліпшенню.
Процес індивідуального проектування — від вимог до готового до виробництва леза
Оцінка умов різання та їх перетворення на специфікації CAD
Індивідуальне проектування починається з ретельної оцінки застосування: типу й товщини матеріалу, обертів у хвилину (RPM) й швидкості подачі верстата, необхідної якості поверхні та обсягу виробництва. Інженери перетворюють ці параметри на точні технічні характеристики в програмному забезпеченні CAD — визначаючи діаметр різального диска, розмір посадочного отвору, ширину різу (kerf width), кількість зубів, крок і кут загину зуба (hook angle). Диск для розпилу твердих порід деревини принципово відрізняється від диска, розробленого для поперечного розрізання тонких алюмінієвих листів; моделювання в CAD перевіряє відведення стружки, місткість канавок (gullet capacity) та зазори до фізичного прототипування. Симуляції допомагають передбачити заклинювання, вібрацію чи концентрацію тепла — що дає змогу вчасно вдосконалити конструкцію. Після затвердження тривимірна модель стає технічним завданням на виробництво, забезпечуючи точність розмірів і повторюваність у серійному випуску. Ця основа, побудована на даних, гарантує стабільну й надійну роботу від першого розрізу — скорочуючи експерименти, брак і неплановані простої.
Підбір марки карбіду — забезпечення балансу між твердістю, в’язкістю та зносостійкістю
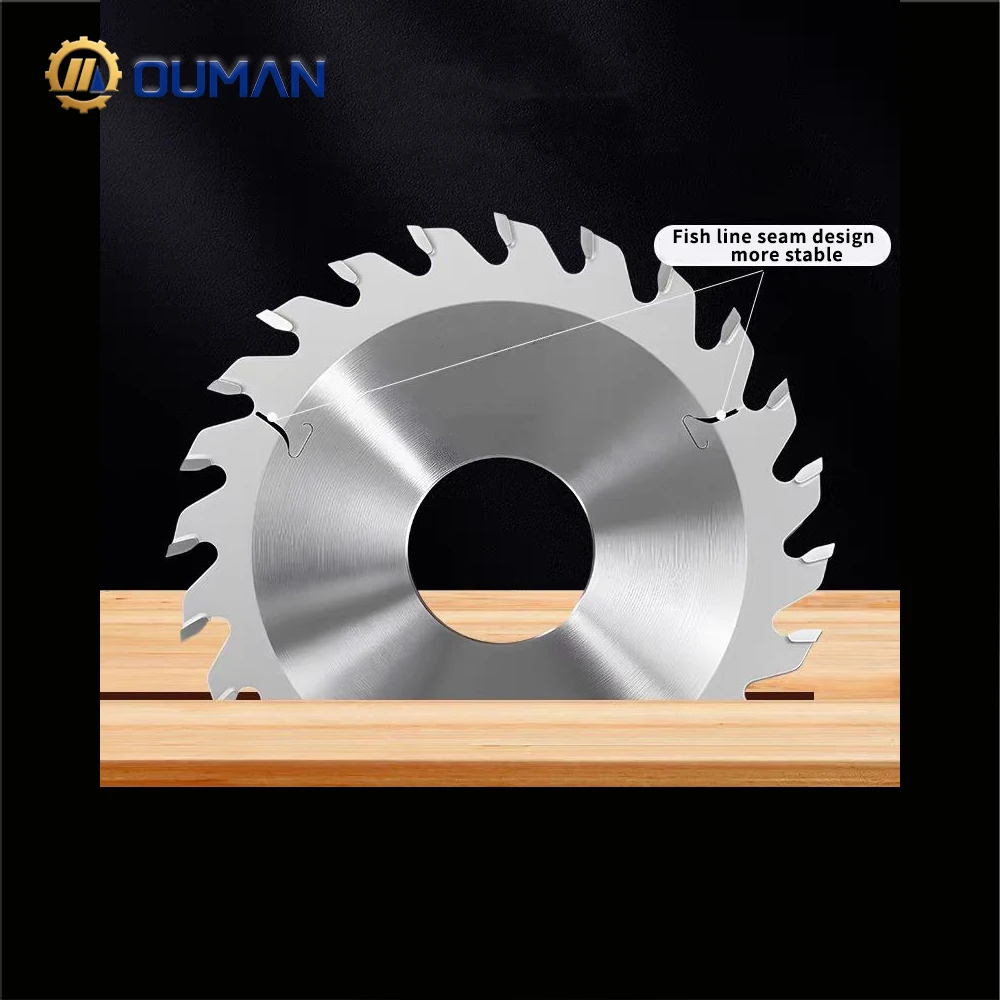
Вибір марки карбіду безпосередньо визначає термін служби та надійність різця. Вольфрамовий карбід у вигляді частинок, зв’язаних кобальтом, утворює різальну кромку — а розмір зерна й вміст кобальту визначають її поведінку: дуже дрібнозернисті (субмікронні) зерна забезпечують твердість і стійкість до зносу; більш крупні зерна з підвищеним вмістом кобальту (10–15 %) підвищують ударну стійкість для преривчастого різання. Абразивні композити вимагають високотвердих марок із низьким вмістом кобальту (3–6 %), тоді як в’язкі, пластичні матеріали потребують більшої в’язкості. Фахівці галузі часто вказують мікрозернисті марки, такі як K10 або K20, для збалансованої продуктивності в різноманітних застосуваннях. Покриття TiAlN та AlTiN додають ще один рівень захисту в умовах високих температур. Коли марка карбіду точно підібрана під матеріал заготовки та умови обробки, оптимізований вибір продовжує термін служби інструменту на 30–50 % порівняно з універсальними аналогами — без втрати якості поверхні чи розмірної точності.
Шліфування та заточування на ЧПК — досягнення точності на рівні мікронів
Після вирізання заготовок і паяння спеціальні пилки піддаються багатоосьовому шліфуванню на ЧПК-верстатах — це обов’язковий етап для високошвидкісного автоматизованого виробництва. Сервокеровані верстати шліфують передню та бічну поверхні кожного зуба з точністю до ±0,002 мм, що значно перевищує можливості ручної обробки. Подача охолоджувальної рідини забезпечує термічну стабільність під час шліфування й запобігає мікротріщинам; контроль геометрії в процесі обробки дозволяє виявити будь-які відхилення й автоматично скоригувати параметри. Такий рівень точності забезпечує стабільну гостроту й геометричну однорідність різальних кромок — це зменшує зусилля різання, поліпшує якість поверхні й мінімізує виділення тепла. У високопродуктивних лініях, де стабільність — ключовий фактор, така точність гарантує надійну роботу протягом тисяч різів, збільшує інтервал між замінами інструменту й зберігає якість виробів без втручання оператора.
Бізнес-обґрунтування — вимірювані переваги в реальних умовах виробництва
У вимогливих умовах виробництва перехід від стандартних пилок до спеціалізованих пилок для конкретних завдань забезпечує вимірні результати, які безпосередньо впливають на кінцевий прибуток.
| Показник продуктивності | Стандартне лезо | Спеціально розроблена пилка | Покращення |
|---|---|---|---|
| Тривалість роботи інструменту (кількість розрізів на одну пилку) | ~200 | ~284 | +42% |
| Час простою під час заміни (годин/рік) | Базовий рівень | зменшення на 30% | ~60 годин економії |
| Вартість оснастки на деталь | Базовий рівень | 15% зменшення | Пряма економія коштів |
| Ефективність повторного заточування | 70 % від оригіналу | 90 % від оригіналу | Збільшений загальний термін служби |
| Додаткове знімання заусінців | Необхідним | Бути вилучені | Збереження праці |
Приклад виконання робіт: збільшення терміну служби інструменту на 42 % під час обробки титанових сплавів у авіаційній галузі
Відомий виробник авіаційних компонентів стикався з передчасним пошкодженням різців під час різання заготовок із титанового сплаву — стандартні карбідні різці витримували лише близько 200 лінійних розрізів, що призводило до частого простою й непостійної якості виготовлених деталей. Співпрацюючи зі спеціалізованою інженерною командою з розробки різців, компанія впровадила спеціальний пилковий диск із карбідними напійками, що мав змінний крок зубів, геометрію зуба з високим позитивним кутом передньої поверхні та багатошарове покриття AlTiN.
У підтвердженому випробуванні виробництва 2024 року термін служби інструменту збільшився на 42 % — до 284 різів на лезо. Це призвело до зниження витрат на інструменти на одну деталь на 15 % та зберегло близько 60 годин простою обладнання щорічно. Найважливіше — стійкість леза дозволила кілька разів переточувати його, відновлюючи 90 % початкової продуктивності приблизно за 30 % від вартості заміни, що скоротило відходи й продовжило загальну економічну вигоду від власництва. Стабільна якість різання також усунула необхідність вторинного зачисту, підвищивши продуктивність та частку прийнятих деталей. Інвестиції окупилися вже в першому кварталі — що доводить, як спеціально розроблені інструменти перетворюють звичайний споживаний матеріал на вимірну конкурентну перевагу.
Інженерне партнерство — що G‑Honor Games пропонує клієнтам
Для досягнення зазначених вище результатів недостатньо просто замовити спеціальне лезо з каталогу — потрібно співпраця з виробником, який повністю контролює весь інженерний ланцюг: від вибору матеріалу до остаточної шліфування. G‑Honor Games застосовує цю філософію, зосереджену на інженерних рішеннях, у виробництві спеціалізованих пилок. На наших виробничих потужностях використовуються процеси паяння в контролюваній атмосфері, точні системи шліфування з ЧПК та багатоточкова перевірка твердості (HRC), щоб забезпечити відповідність кожної пилки заданим геометричним параметрам і показникам продуктивності. Ми пропонуємо спеціалізовані марки твердих сплавів — від мікрозернистих K10 до варіантів K20 з підвищеною ударною в’язкістю — а також наносимо покриття, зокрема TiAlN, AlTiN та антиприлипальні варіанти на основі PTFE, адаптовані до вашого конкретного середовища різання. Наша інженерна команда безпосередньо співпрацює з клієнтами на етапах CAD-проектування та створення прототипів, забезпечуючи оптимізацію геометрії зубців, об’єму вирізів та кутів звільнення саме для вашого обладнання й матеріалу. Інтегрована ланцюг поставок гарантує стабільне постачання сировини та документовану повну прослідковість кожної партії. Для керівників виробництва та інженерів з експлуатації це означає передбачуваний термін служби інструменту, меншу кількість аварійних зупинок і вимірюване зниження собівартості одного різання.
Часті запитання
П: Які ключові переваги спеціальних пилок порівняно зі стандартними варіантами?
В: Спеціальні пилки забезпечують точність, довговічність, зменшення простоїв та покращену економічну ефективність за рахунок узгодження геометрії, марки твердого сплаву та покриттів із конкретними комбінаціями матеріал–верстат.
П: Які чинники визначають продуктивність спеціальної пилки?
В: Ключовими чинниками є марка твердого сплаву (розмір зерна й вміст кобальту), геометрія зуба (кут загину, крок, глибина канавки), покриття та параметри верстата, такі як обертів на хвилину (RPM) й швидкість подачі.
П: Як саме проектування спеціальної пилки покращує сумісність із матеріалом?
В: Шляхом узгодження марки твердого сплаву та конфігурації зубів із конкретним матеріалом — незалежно від того, чи це абразивні композити, високоміцні сплави чи деревина з цвяхами — спеціальні пилки забезпечують більш ефективне різання й триваліший термін служби.
П: Який типовий строк проектування й виробництва спеціальних пилок?
A: Процес зазвичай триває 4–8 тижнів, у тому числі оцінка заявки, створення CAD-моделі, виготовлення прототипу та фрезерування на CNC-верстатах, залежно від складності.
П: Чи можуть спеціальні леза зменшити непланові простої?
A: Так. Спеціальні леза, оптимізовані під конкретне застосування, мають термін служби на 30–50 % довший і менше відмов, що безпосередньо зменшує простої обладнання та час на заміну.
П: Чи є спеціальні пилки економічно вигідними для невеликих партій виробництва?
A: Для великих партій або високовартісного виробництва ROI очевидний. Для невеликих партій економічна вигода залежить від матеріалу та вимог до якості — консультація з інженерною командою допоможе визначити точку беззбитковості.