
 EN
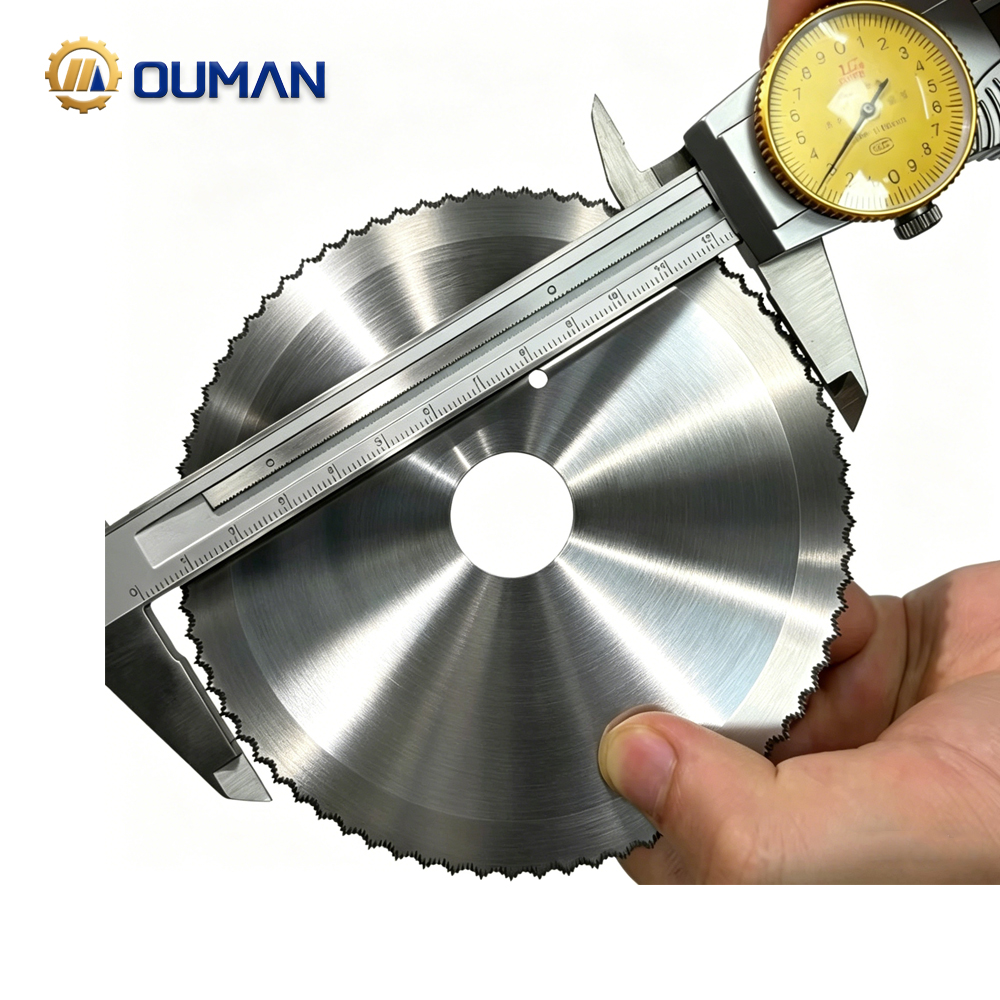
गोलाकार ब्लेड्स को कब और क्यों तेज़ करना चाहिए
एक तेज़ गोलाकार ब्लेड तेज़ी से, सुरक्षित रूप से और सावधानी से काटता है, जिससे साव के मोटर पर कम दबाव पड़ता है। कुंद किनारों के कारण ऑपरेटर्स को ज़ोर से धकेलना पड़ता है—जिससे किकबैक का ख़तरा, जले हुए निशान, लकड़ी का टूटना और अशुद्ध कटौतियाँ बढ़ जाती हैं। समय पर तेज़ करने से साफ़ कटौती के किनारे वापस आ जाते हैं, सामग्री का अपव्यय कम होता है, और ब्लेड का जीवनकाल बढ़ता है। कार्बाइड-टिप्ड ब्लेड्स के लिए—जहाँ प्रतिस्थापन की लागत एक सटीक पुनर्ग्राइंडिंग की तुलना में काफ़ी अधिक होती है—नियमित तेज़ करना अक्सर सबसे लागत-प्रभावी रखरखाव रणनीति होती है।
एक वृत्ताकार ब्लेड को ध्यान में रखने के सामान्य संकेतों में फीड प्रतिरोध में वृद्धि, जलने के निशान या असामान्य रूप से बारीक/प्रचुर मात्रा में सॉडस्ट, गोल या असमान दांत, और असामान्य शोर शामिल हैं। जो ब्लेड काटते समय पकड़ते हैं, छलांग लगाते हैं या बीच में फँस जाते हैं, वे अब साफ़ तरीके से काट नहीं रहे हैं और आगे उपयोग करने से पहले उन्हें तेज़ किया जाना चाहिए। सामान्य दिशा-निर्देश के रूप में, कई लकड़ी काटने वाले ब्लेड १५–२० कार्य घंटों के बाद—या कठोर लकड़ी में ३०–५० काटने के बाद—तेज़ किए जाने का लाभ उठाते हैं। शुरुआती और नियमित तेज़ करने से गहरे क्षरण को रोका जाता है और दांतों की ज्यामिति को बनाए रखा जाता है, इसलिए प्रत्येक सत्र में कार्बाइड या स्टील की केवल न्यूनतम मात्रा ही हटाई जाती है।
वृत्ताकार ब्लेड तेज़ करने के लिए आवश्यक सुरक्षा और तैयारी
वृत्ताकार ब्लेड तेज़ करने से पहले, हमेशा सॉ को बिजली से डिस्कनेक्ट कर दें या बैटरी निकाल दें। एक नियंत्रित सेटअप चोट के जोखिम, ब्लेड क्षति और धूल के संपर्क को कम करता है।
तेज़ करने से पहले का निरीक्षण: दरारों, वार्पिंग, गायब दांतों और कार्बाइड क्षरण का पता लगाना
ब्लेड को तेज़ प्रकाश के नीचे रखें और प्रत्येक दाँत तथा प्लेट की सतह का निरीक्षण करें। बारीक दरारें, मुड़ा हुआ प्लेट, दृश्यमान हिलना, गायब या मुड़े हुए दाँत, और गोल या टूटे हुए कार्बाइड टिप्स की तलाश करें। छोटे किनारे के टुकड़े अक्सर पुनर्स्थापित किए जा सकते हैं, लेकिन दरारें, मुड़े हुए प्लेट या गायब दाँतों के मामले में आमतौर पर प्रतिस्थापन—पुनः धारदार करने की बजाय—आवश्यक होता है। पहने हुए कार्बाइड टिप्स सीधे प्रकाश के नीचे चमकदार, गोल या टूटे हुए दिखाई दे सकते हैं। किसी एक दाँत को शुरुआत के बिंदु के रूप में चिह्नित करें ताकि किसी भी दाँत को छोड़े बिना या दोहराए बिना निरंतर और पूर्ण कवरेज सुनिश्चित की जा सके।
महत्वपूर्ण सुरक्षा प्रोटोकॉल: व्यक्तिगत सुरक्षा उपकरण (PPE), ब्लेड स्थिरीकरण, और धूल/श्वसन नियंत्रण
स्तर 5 कट-प्रतिरोधी दस्ताने पहनें, एएनएसआई जेड87.1-दर्जा प्राप्त सुरक्षा चश्मा और एन95 मास्क या पुनः उपयोग करने योग्य आधा-चेहरा श्वासयंत्र। ब्लेड को एक वाइस या समर्पित कार्य मेज़ फिक्सचर में दृढ़ता से क्लैंप करें ताकि घूर्णन या स्थानांतरण न हो सके। अपने शरीर से दूर फाइल करें और अपने मुक्त हाथ को दांतों की रेखा से दूर रखें। ढीले दस्ताने या लंबी आस्तीनों से बचें जो दांतों में फँस सकते हैं। एक अच्छी तरह से वेंटिलेटेड क्षेत्र में काम करें, और प्रत्येक पास के बाद बेंच और ब्लेड से धातु के धूल को एक ब्रश या एचईपीए वैक्यूम से हटा दें ताकि पकड़ और दृश्यता बनी रहे।
वृत्ताकार ब्लेड्स को तेज़ करते समय दांतों की ज्यामिति को बनाए रखना
वृत्ताकार ब्लेड्स के लिए, सुसंगत दांतों की ज्यामिति किनारे की तेज़ी के समान ही महत्वपूर्ण है। हुक, बेवल या क्लीयरेंस कोण में भी थोड़ा सा विचलन बांधने, भटकने या अत्यधिक गर्म होने का कारण बन सकता है। तेज़ करने से पहले, मूल कोणों को एक प्रोट्रैक्टर या डिजिटल कोण गेज का उपयोग करके रिकॉर्ड करें—और उन्हें सटीक रूप से दोहराएं।
उत्तम कट प्रदर्शन के लिए हुक कोण, बेवल कोण और क्लीयरेंस कोण को बनाए रखना
तीन कार्य कोण कट व्यवहार को नियंत्रित करते हैं:
- हुक कोण (सामान्य उद्देश्य के ब्लेड्स पर आमतौर पर १०°–२०° धनात्मक) यह नियंत्रित करता है कि दाँत कितनी तीव्रता से सामग्री में प्रवेश करता है।
- बीवल कोण (अक्सर ऊपर या पार्श्व ग्राइंड पर १५°–२५°) चिप प्रवाह को निर्देशित करता है और किनारे की शक्ति का संतुलन बनाए रखता है।
- क्लीयरेंस कोण (आमतौर पर १०°–१५°) दाँत के हील को घसीटने और घर्षण उत्पन्न करने से रोकता है।
जब आप कोई हीरा फ़ाइल या पहिया उपयोग कर रहे हों, तो मूल बेवल के समानांतर—प्लेट के लंबवत नहीं—चलें। यदि कोई भी कोण १°–२° से अधिक विचलित हो जाए, तो ब्लेड खींच सकता है, अत्यधिक गर्म हो सकता है, या अशुद्ध कटौती कर सकता है। शार्पनिंग के दौरान प्रत्येक तीसरे दाँत की जाँच करें; असंगत चमक के पैटर्न का अर्थ है कि कोणों में असंगतता है, जो सुधार की आवश्यकता को दर्शाते हैं।
जॉइंटिंग और दाँत की सेटिंग: गोलाकारता, सुसंगत सेट और संरेखण की शुद्धता सुनिश्चित करना
कोणों को पुनर्आकृति देने के बाद, एक सूक्ष्म सपाट पत्थर या हीरे की जोड़ने वाली छड़ी का उपयोग करके दाँतों के शिखरों को हल्के से जोड़ें। इससे केवल सबसे ऊँचे दाँत संपर्क में आते हैं, जिससे ऊँचाई में अंतर प्रकट होता है। नियंत्रित झटकों के साथ ऊँचे स्थानों को सुधारें, फिर डायल संकेतक या सपाट संदर्भ सतह के साथ एकरूपता की पुष्टि करें। दाँत सेट —पार्श्व-से-पार्श्व विस्थापन—केवल उन ब्लेडों के लिए महत्वपूर्ण है जिन्हें इसके साथ डिज़ाइन किया गया है; अधिकांश कार्बाइड-टिप्ड ब्लेड प्लेट के माध्यम से स्पष्टता पर निर्भर करते हैं। यदि सेट की आवश्यकता हो, तो ओवर-सेटिंग या दाँतों के टूटने से बचने के लिए कैलिब्रेटेड सॉ सेट का उपयोग करें—हथौड़ा या प्लायर्स नहीं। ब्लेड को पूर्णतः घुमाएँ और दोहराव को रोकने के लिए पहले दाँत पर निशान लगाएँ। एकरूप ऊँचाई और सेट कंपन, थकान और टियर-आउट को कम करते हैं।
वृत्ताकार ब्लेड के लिए पेशेवर-स्तरीय शार्पनिंग तकनीकें
फ़ाइल बनाम हीरे का पहिया: स्टील और कार्बाइड-टिप्ड वृत्ताकार ब्लेड के लिए सही उपकरण का चयन
कार्बन स्टील के गोलाकार ब्लेड्स के लिए एक पतले-कट के मिल फ़ाइल का उपयोग करें—यह ज्यामिति को बनाए रखते हुए धीरे-धीरे सामग्री को हटाता है। कार्बाइड-टिप्ड ब्लेड्स के लिए अलग दृष्टिकोण की आवश्यकता होती है: कार्बाइड की कठोरता मानक फ़ाइल्स से अधिक होती है, जिससे हाथ से फ़ाइल करना अप्रभावी हो जाता है और संभावित रूप से क्षति भी हो सकती है। पेशेवर लोग एक समर्पित ब्लेड शार्पनिंग मशीन में लगे हीरे के पहिए का उपयोग करते हैं। इसका सटीक इंडेक्सिंग प्रत्येक कार्बाइड टिप को सटीक विनिर्देशों के अनुसार पीसना सुनिश्चित करता है—हुक, बेवल और क्लीयरेंस कोणों को विकृति के बिना बनाए रखते हुए। उपकरण को ब्लेड के अनुकूल चुनें: स्टील के लिए मिल फ़ाइल, कार्बाइड के लिए हीरे का पहिया। कभी भी कोण ग्राइंडर के साथ मुक्त-हाथ शार्पनिंग का प्रयास न करें—इसमें नियंत्रण की कमी होती है और ज्यामिति के घातक नुकसान का खतरा होता है।
कार्बाइड शार्पनिंग के दौरान ऊष्मा क्षति, ग्लेज़िंग और सूक्ष्म-दरारों से बचना
कार्बाइड के पीसने से तीव्र स्थानीय ऊष्मा उत्पन्न होती है। अत्यधिक ऊष्मा कार्बाइड के टिप को जोड़ने वाले ब्रेज़िंग मिश्र धातु को नरम कर सकती है—और दाँतों की एकरूपता को कमज़ोर करने वाले सूक्ष्म विदरों को उत्पन्न कर सकती है। प्रत्येक पास में पीसने की गहराई 0.001–0.002 इंच से अधिक न रखें। आकार देने के लिए आमतौर पर 120–180 और समाप्ति के लिए 220+ कण आकार वाले हीरे के पहिये का उपयोग करें, और जहाँ संभव हो, शीतलक का उपयोग करें। ग्लेज़िंग—एक चमकदार, कठोर सतह परत जो भारित या कुंद पहिये के कारण बनती है—कटाव दक्षता को कम करती है और ऊष्मा संचय को बढ़ाती है। पहिये को नियमित रूप से सिलिकॉन कार्बाइड ड्रेसर से साफ़ करें, या यदि कटाव की गति स्पष्ट रूप से धीमी हो जाए, तो उसे बदल दें। कार्बाइड की संरचना और ब्रेज़िंग की शक्ति को बनाए रखने के लिए प्रत्येक पास के बीच ब्लेड को ठंडा होने दें।
पूछे जाने वाले प्रश्न
मैं कैसे जानूँ कि मेरी वृत्ताकार ब्लेड को तेज़ करने की आवश्यकता है?
इसके संकेतों में आगे धकेलने में बढ़ी हुई प्रतिरोध, जलने के निशान, गोल या असमान दाँत, असामान्य रूप से बारीक या प्रचुर मात्रा में सावड़स्ट, और असामान्य शोर शामिल हैं। जो ब्लेड मध्य-कट में पकड़ती हैं, छलाँग लगाती हैं या फँस जाती हैं, वे भी तेज़ करने की आवश्यकता को दर्शाती हैं।
चक्राकार ब्लेड्स को तेज करते समय मुझे कौन-सा सुरक्षा उपकरण पहनना चाहिए?
स्तर 5 कट-प्रतिरोधी दस्ताने, एएनएसआई जेड87.1-दर्जा प्राप्त सुरक्षा चश्मा, और एन95 मास्क या पुनः उपयोग करने योग्य आधा-चेहरा श्वासयंत्र पहनें। ब्लेड को कम से कम गति में रखने के लिए इसे वाइस या कार्य मेज़ फिक्सचर में स्थिर करें।
कार्बाइड-टिप्ड ब्लेड्स के लिए क्या मैं एक सामान्य फ़ाइल का उपयोग कर सकता हूँ?
नहीं, कार्बाइड-टिप्ड ब्लेड्स को तेज करने के लिए कार्बाइड की कठोरता के कारण डायमंड व्हील की आवश्यकता होती है। एक सामान्य फ़ाइल का उपयोग करने से ब्लेड को क्षति पहुँच सकती है।
तेज करते समय बनाए रखने के लिए महत्वपूर्ण कोण कौन-से हैं?
हुक कोण, बेवल कोण, और क्लीयरेंस कोण आवश्यक हैं। इन कोणों में विचलन से अशुद्ध कट, अत्यधिक गर्मी, या फँसना हो सकता है।
तेज करते समय कार्बाइड टिप्स को अत्यधिक गर्म होने से कैसे बचा जा सकता है?
प्रत्येक पैस में ग्राइंडिंग गहराई को 0.001–0.002 इंच तक सीमित करें, उचित डायमंड व्हील ग्रिट का उपयोग करें, और यदि संभव हो तो शीतलक लगाएँ। पैस के बीच ब्लेड को ठंडा होने दें।
विषय-सूची
- गोलाकार ब्लेड्स को कब और क्यों तेज़ करना चाहिए
- वृत्ताकार ब्लेड तेज़ करने के लिए आवश्यक सुरक्षा और तैयारी
- वृत्ताकार ब्लेड्स को तेज़ करते समय दांतों की ज्यामिति को बनाए रखना
- वृत्ताकार ब्लेड के लिए पेशेवर-स्तरीय शार्पनिंग तकनीकें
-
पूछे जाने वाले प्रश्न
- मैं कैसे जानूँ कि मेरी वृत्ताकार ब्लेड को तेज़ करने की आवश्यकता है?
- चक्राकार ब्लेड्स को तेज करते समय मुझे कौन-सा सुरक्षा उपकरण पहनना चाहिए?
- कार्बाइड-टिप्ड ब्लेड्स के लिए क्या मैं एक सामान्य फ़ाइल का उपयोग कर सकता हूँ?
- तेज करते समय बनाए रखने के लिए महत्वपूर्ण कोण कौन-से हैं?
- तेज करते समय कार्बाइड टिप्स को अत्यधिक गर्म होने से कैसे बचा जा सकता है?