
 EN
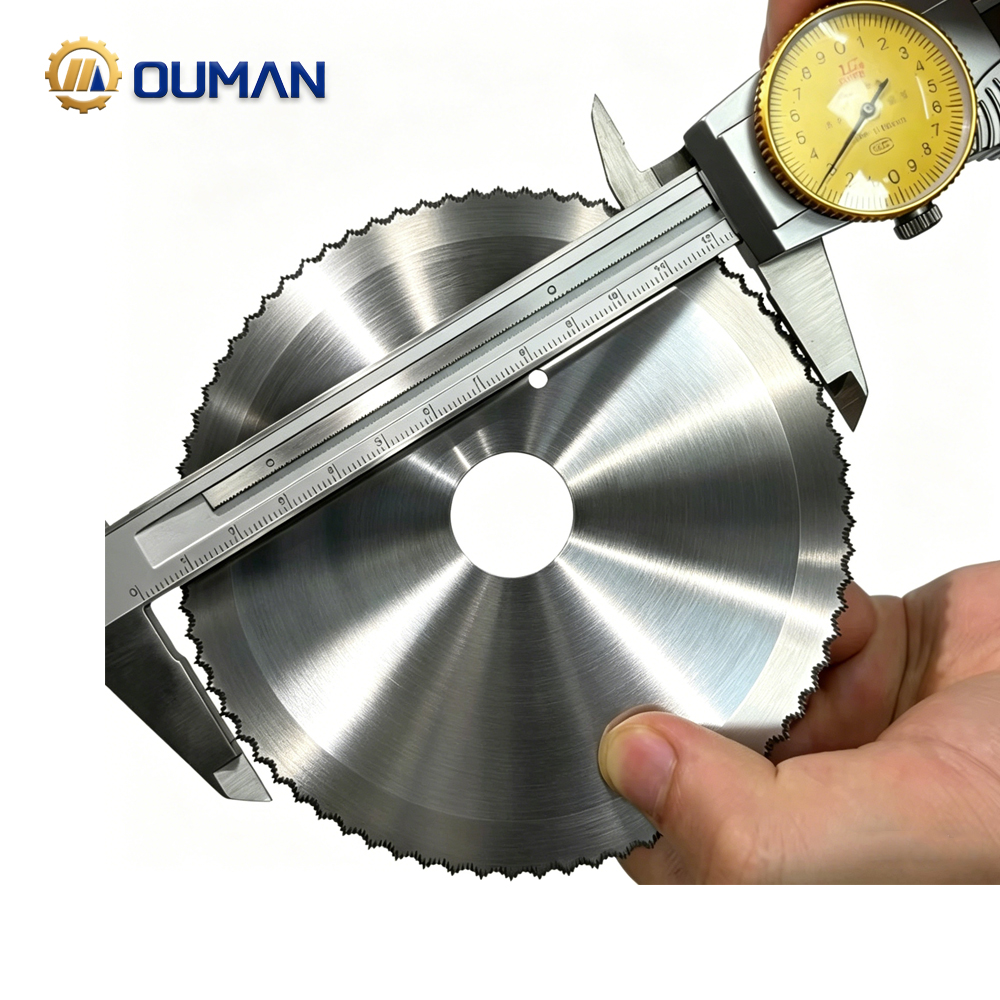
Кога и защо трябва да се заострят кръгли ножове
Острият кръгъл нож рязе по-бързо, по-безопасно и с по-малко натоварване върху двигателя на триона. Тъпите ръбове принуждават операторите да прилагат по-голямо усилие — което увеличава риска от отблъскване, изгаряния по повърхността, люспене и неточни резове. Навременното заостряне възстановява чистите режещи ръбове, намалява отпадъците от материала и удължава живота на ножа. При ножове с карбидни върхове — където разходите за замяна са значително по-високи от тези за прецизно повторно шлифоване — регулярното заостряне често е най-икономичната стратегия за поддръжка.
Често срещани признаци, че кръглата резачка изисква внимание, включват увеличено съпротивление при подаването, изгорели петна или необичайно фин/изобилен стърготини, заоблени или неравномерни зъби и необичаен шум. Резачките, които се „хващат“, прескачат или се заклещват по време на рязане, вече не режат чисто и трябва да бъдат заострени преди следваща употреба. Като обща насока много резачки за дърво имат полза от заостряне след 15–20 работни часа – или след 30–50 резки в твърди дървесини. Ранното и последователно заостряне предотвратява дълбоко износване и запазва геометрията на зъбите, така че при всяка процедура се отстранява само минимално количество карбид или стомана.
Основни мерки за безопасност и подготовката за заостряне на кръгли резачки
Преди заостряне на кръгли резачки винаги изключвайте трионната машина от електрическата мрежа или извадете батерията. Контролираната подготовка намалява риска от наранявания, повреждане на резачката и излагане на прах.
Инспекция преди заостряне: откриване на пукнатини, деформации, липсващи зъби и износване на карбида
Поставете резача под ярка светлина и проверете всеки зъб и повърхността на плочата. Търсете фини пукнатини, деформация, видимо люлеене, липсващи или огънати зъби и заоблени или чупени карбидни върхове. Малки чупки по ръба често могат да бъдат възстановени, но пукнатините, деформираните плочи или липсващите зъби обикновено изискват замяна – не повторно заостряне. Износените карбидни върхове може да изглеждат блестящи, заоблени или чупени при директна светлина. Отбележете един зъб като отправна точка, за да гарантирате последователно и пълно покритие без пропускане или повторна обработка на някой зъб.
Ключови протоколи за безопасност: СИЗ, стабилизиране на резача и контрол на праха/дихателната защита
Носете ръкавици срещу рязане от ниво 5, защитни очила, одобрени според стандарта ANSI Z87.1, и маска N95 или многократно използваема полумаска-респиратор. Закрепете острието здраво в тиски или специално работно приспособление, за да се предотврати завъртането или преместването му. Пилете в посока, обратна на тялото си, и дръжте свободната си ръка извън линията на зъбите. Избягвайте ръкавици с голям размер или дълги ръкави, които могат да се закачат за зъбите. Работете в добре проветрено помещение и премахвайте металния прашец от работната повърхност и острието с четка или вакуумна почистваща система с филтър HEPA след всяко пилене, за да запазите хващането и видимостта.
Запазване на геометрията на зъбите при заточване на кръгли режещи дискове
При кръгли режещи дискове еднаквата геометрия на зъбите има същото значение като остротата на ръба. Дори малко отклонение в ъгъла на кука, ъгъла на страничната повърхност или ъгъла на разстоянието може да доведе до заклинване, отклоняване или прегряване. Преди заточване запишете оригиналните ъгли с помощта на транспортир или цифров ъгломер – и ги възпроизведете точно.
Поддържане на ъгъла на куката, ъгъла на страничната повърхност и ъгъла на разстоянието за оптимална режеща производителност
Трите работни ъгли управляват поведението при рязане:
- Ъгъл на куката (обикновено 10°–20° положителен за универсални резачи) контролира колко агресивно зъбът навлиза в материала.
- Ъгъл на наклон (често 15°–25° при горна или странична шлифовка) насочва потока стружка и балансира якостта на рязещия ръб.
- Ъгъл на свободно пространство (обикновено 10°–15°) предотвратява триенето на петата на зъба и генерирането на топлина.
При използване на диамантена напилка или диск движете се успоредно на оригиналния наклон — не перпендикулярно на плочата. Ако който и да е ъгъл се отклони с повече от 1°–2°, резачът може да се отклонява, да прегрява или да реже неточно. Проверявайте всеки трети зъб по време на заостряне; непоследователните блясъци показват ъглова непоследователност и изискват корекция.
Уравняване и разтваряне на зъбите: осигуряване на кръглост, последователно разтваряне и точност в подравняването
След оформяне на ъглите леко изравнете върховете на зъбите с фин плосък камък или диамантен инструмент за изравняване. Това разкрива разликите във височината, като се осъществява контакт само с най-високите зъби. Коригирайте високите места с контролирани движения, след което проверете еднородността с индикаторен микрометър или плоска референтна повърхност. Зъб набор —страничното отместване—е критично само за ножове, проектирани с такова отместване; повечето ножове с карбидни върхове разчитат вместо това на зазор в плочата. Ако е необходимо отместване, използвайте калибриран ножов инструмент за отместване, а не чук или клещи, за да избегнете прекомерно отместване или счупване на зъбите. Пълно завъртете ножа и маркирайте първия зъб, за да предотвратите дублиране. Еднородната височина и отместване намаляват вибрациите, умората и разкъсването.
Професионални техники за заточване на кръгли ножове
Напилник срещу диамантен диск: избор на подходящия инструмент за стоманени и карбидни кръгли ножове
Използвайте трион с фини зъбчета за кръгли ножове от въглеродна стомана – той отстранява материала постепенно и запазва геометрията. Ножовете с карбидни върхове изискват различен подход: твърдостта на карбида надвишава твърдостта на стандартните триони, поради което ръчното точене е неефективно и може да причини повреди. Професионалистите използват диамантен диск, монтиран в специализирана машина за точене на ножове. Точната индексация гарантира, че всеки карбиден връх се шлифова според точните спецификации – запазвайки ъгъла на кука, наклона и ъгъла на разстояние без деформации. Избирайте инструмента според типа нож: трион с фини зъбчета за стоманени ножове, диамантен диск за карбидни ножове. Никога не опитвайте ръчно точене с ъглов шлифовъчен машин – той липсва контрол и носи риск от фатална загуба на геометрия.
Предотвратяване на топлинни повреди, образуване на гланц и микропукнатини при точене на карбид
Шлифоването на карбид поражда интензивно локализирано топлинно натоварване. Излишната топлина може да омекне спояващия сплав, който държи карбидния връх, и да предизвика микропукнатини, които компрометират цялостта на зъба. Ограничете дълбочината на шлифоване до 0,001–0,002 инча на един проход. Използвайте диамантен диск с подходяща зърнестост (обикновено 120–180 за формиране и 220+ за финиширане) и прилагайте охлаждаща течност, когато е възможно. Глазирането — блестящ, затвърден повърхностен слой, причинен от претоварен или тъп диск — намалява рязаната ефективност и увеличава топлинното натоварване. Редовно поддържайте диска с дресер от силициев карбид или го заменете, ако рязането забави забележимо. Позволете на диска да се охлади между проходите, за да запазите структурата на карбида и якостта на спояването.
Често задавани въпроси
Как разбирам, че кръглият ми диск има нужда от заостряне?
Признаците включват увеличено съпротивление при подаване, изгорели следи, закръглени или неравномерни зъби, необичайно фин или обилен стърготини и необичаен шум. Дисковете, които се „хващат“, прескачат или се заклещват по време на рязане, също показват необходимост от заостряне.
Каква предпазна екипировка трябва да използвам при заостряне на кръгли резачи?
Носете ръкавици, устойчиви на рязане от ниво 5, защитни очила, одобрени според ANSI Z87.1, и маска N95 или многократно използваема полумаска-респиратор. Уверете се, че резачът е стабилизиран в тискач или фиксиран на работна маса, за да се минимизира движението.
Мога ли да използвам обикновен напилник за резачи с карбидни върхове?
Не, резачите с карбидни върхове изискват диамантен диск за заостряне поради твърдостта на карбида. Използването на обикновен напилник може да повреди резача.
Какви са критичните ъгли, които трябва да се поддържат при заостряне?
Ъгъл на кука, ъгъл на резещата повърхност и ъгъл на разстоянието са съществени. Отклоненията в тези ъгли могат да доведат до неточни резове, прегряване или заклещване.
Как да избегна прегряването на карбидните върхове по време на заостряне?
Ограничете дълбочината на шлифоване до 0,001–0,002 инча на един проход, използвайте диамантен диск с подходяща зърнестост и прилагайте охлаждаща течност, ако е възможно. Дайте възможност на резача да се охлади между проходите.
Съдържание
- Кога и защо трябва да се заострят кръгли ножове
- Основни мерки за безопасност и подготовката за заостряне на кръгли резачки
- Запазване на геометрията на зъбите при заточване на кръгли режещи дискове
- Професионални техники за заточване на кръгли ножове
-
Често задавани въпроси
- Как разбирам, че кръглият ми диск има нужда от заостряне?
- Каква предпазна екипировка трябва да използвам при заостряне на кръгли резачи?
- Мога ли да използвам обикновен напилник за резачи с карбидни върхове?
- Какви са критичните ъгли, които трябва да се поддържат при заостряне?
- Как да избегна прегряването на карбидните върхове по време на заостряне?