
 EN
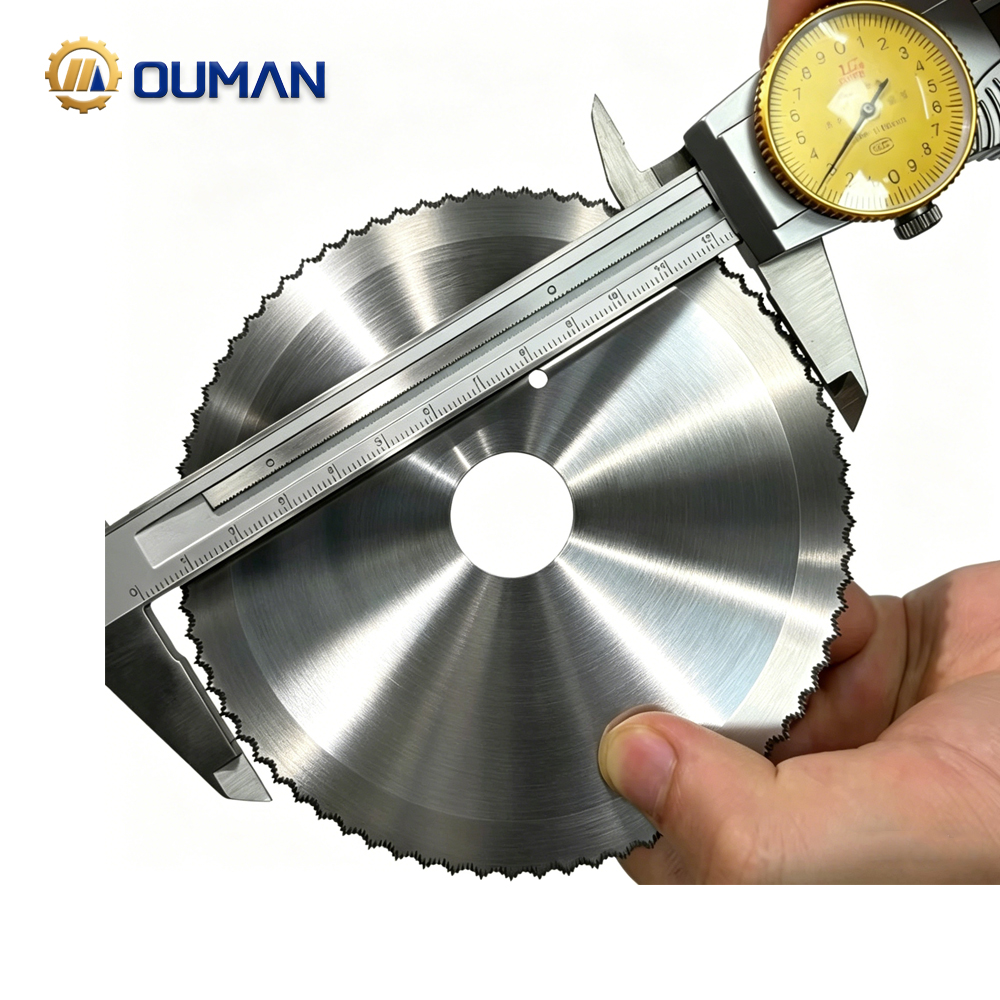
Коли й чому треба заточувати круглі пилки
Гостра кругла пилка ріже швидше, безпечніше й із меншим навантаженням на двигун пилки. Тупі кромки змушують операторів прикладати більше зусиль — це підвищує ризик відкидання, утворення обвуглених слідів, утворення тріщин та неточних розрізів. Своєчасне заточування відновлює гострі різальні кромки, зменшує відходи матеріалу й подовжує термін служби пилки. Для пилок із карбідними напійками — де вартість заміни значно перевищує вартість точного переточування — регулярне заточування часто є найекономічнішою стратегією технічного обслуговування.
Поширені ознаки того, що кругле пилки потребує уваги, включають збільшення опору подачі, сліди обвуглювання або незвично дрібну/обильну стружку, заокруглені або нерівномірні зубці та незвичайний шум. Пилки, які «хапають», «пропускають» або «заклинюють» під час розрізання, більше не забезпечують чистого розрізу й мають бути заточені до подальшого використання. Загалом, багато столярних пилок вигідно заточувати після 15–20 годин роботи або після 30–50 розрізів у твердих породах дерев. Раннє й регулярне заточення запобігає глибокому зносу й зберігає геометрію зубців, тож кожна процедура видаляє лише мінімальну кількість карбіду або сталі.
Обов’язкові заходи безпеки та підготовка до заточення круглих пилок
Перед заточенням круглих пилок завжди відключайте пилку від електроживлення або знімайте акумулятор. Контрольоване налаштування зменшує ризик травмування, пошкодження пилки та вдихання пилу.
Огляд перед заточенням: виявлення тріщин, деформацій, відсутніх зубців та зносу карбіду
Розмістіть полотно під яскравим світлом і огляньте кожен зуб та поверхню пластини. Шукайте тріщини тонкою лінією, деформації, помітне коливання, відсутні або зігнуті зуби, а також затуплені або пошкоджені карбідні наконечники. Невеликі сколи на краях часто можна відновити, але тріщини, деформовані пластини або відсутні зуби зазвичай вимагають заміни — а не переточування. Зношені карбідні наконечники можуть виглядати блискучими, затупленими або пошкодженими при прямому освітленні. Позначте один зуб як початкову точку, щоб забезпечити послідовне й повне покриття без пропусків або повторного оброблення будь-якого зуба.
Ключові протоколи безпеки: засоби індивідуального захисту, стабілізація полотна та контроль пилу/дихання
Носіть захисні рукавиці, що витримують розрізання на рівні 5, захисні окуляри, сертифіковані за стандартом ANSI Z87.1, та маску N95 або багаторазову напівмаску-респіратор. Надійно закріпіть лезо у лещатах або спеціальному пристрої на верстаку, щоб запобігти його обертанню чи зміщенню. Зачищайте лезо рухом від свого тіла й тримайте вільну руку поза лінією зубів. Уникайте вільно сидячих рукавиць або довгих рукавів, які можуть зачепитися за зуби. Працюйте в добре провітрюваному приміщенні й після кожної проходки видаляйте металевий пил із верстака й леза за допомогою щітки або пилососа з фільтром HEPA, щоб зберегти надійне зчеплення й чітку видимість.
Збереження геометрії зубів під час заточування круглих лез
Для круглих лез постійність геометрії зубів має таке саме значення, як і гострота різального краю. Навіть незначне відхилення кута загину, кута фаски або кута звільнення може призвести до заклинювання, відхилення від заданої траєкторії або перегріву. Перед заточуванням зафіксуйте початкові кути за допомогою транспортира або цифрового кутоміра — й точно відтворіть їх.
Підтримка кута загину, кута фаски та кута звільнення для оптимальної різальної продуктивності
Три робочі кути визначають поведінку різання:
- Кут захопу (зазвичай 10°–20° додатний кут на багатоцільових різцях) визначає, наскільки активно зуб входить у матеріал.
- Кут косого розрізу (часто 15°–25° на верхньому або бічному заточенні) спрямовує потік стружки й забезпечує баланс між міцністю різального краю.
- Кут звільнення (зазвичай 10°–15°) запобігає тертям п’ятки зуба та утворенню зайвого тепла.
Під час використання алмазного напилка або круга рухайте його паралельно до початкового фасочного кута — не перпендикулярно до пластини. Якщо будь-який кут відхиляється більше ніж на 1°–2°, полотно може тягнути вбік, перегріватися або різати неточно. Перевіряйте кожен третій зуб під час заточування; нерівномірні блискові патерни вказують на кутову невідповідність і свідчать про необхідність корекції.
Вирівнювання та розведення зубів: забезпечення круглості, сталості розведення та точності вирівнювання
Після коригування кутів легенько зрівняти верхівки зубців за допомогою тонкого плоского бруска або алмазного зрівнювального стержня. Це виявляє різницю у висоті, оскільки контакт відбувається лише з найвищими зубцями. Виправляйте виступаючі ділянки контрольованими рухами, потім перевірте однорідність за допомогою індикаторного годинникового мікрометра або плоскої еталонної поверхні. Зубець набір —бічне зміщення—має критичне значення лише для пилок, що спеціально проектуються з таким зміщенням; більшість пилок із карбідними напійками покладаються на зазор у пластині замість цього. Якщо зміщення потрібне, використовуйте калібрований пристрій для встановлення зубців, а не молоток чи пасатижі, щоб уникнути надмірного зміщення або поламання зубців. Поверніть пилку повністю й позначте перший зубець, щоб запобігти повторному обробленню. Однакова висота й зміщення зменшують вібрацію, стомлюваність та розшарування.
Професійні методи заточування круглих пилок
Напилок проти алмазного колеса: вибір правильного інструменту для сталевих та карбідних круглих пилок
Використовуйте напільник з тонким різанням для круглих лез із вуглецевої сталі — він поступово видаляє матеріал, зберігаючи геометрію. Леза з карбідними напійками вимагають іншого підходу: твердість карбіду перевищує твердість звичайних напільників, тому ручне заточування є неефективним і може пошкодити лезо. Фахівці використовують алмазний круг, встановлений у спеціальному верстаті для заточування лез. Точна індексація забезпечує заточування кожної карбідної напійки відповідно до точних специфікацій — збереження кута загину, фаски й кута звільнення без спотворень. Підбирайте інструмент під тип леза: напільник — для сталевих, алмазний круг — для карбідних. Ніколи не намагайтеся заточувати вільним способом за допомогою кутової шліфмашинки — вона не забезпечує достатнього контролю й створює ризик катастрофічної втрати геометрії.
Запобігання тепловому пошкодженню, глазурюванню та мікротріщинам під час заточування карбідних лез
Шліфування карбіду викликає інтенсивне локалізоване нагрівання. Надмірне нагрівання може зм’якшити сплав для паяння, що утримує карбідний наконечник, і спричинити мікротріщини, які порушують цілісність зуба. Обмежте глибину шліфування до 0,001–0,002 дюйма за один прохід. Використовуйте алмазний круг із відповідною зернистістю (зазвичай 120–180 для формування, 220 і більше — для остаточної обробки) та застосовуйте охолоджувальну рідину, коли це можливо. Глянцювання — це блискуча, загартована поверхнева шар, що виникає через забруднений або затуплений круг, — зменшує ефективність різання й підвищує нагрівання. Регулярно правьте круг кремній-карбідним пристроєм для правки або замінюйте його, якщо швидкість різання помітно знижується. Дозвольте пилці охолонути між проходами, щоб зберегти структуру карбіду й міцність паяного з’єднання.
ПИТАННЯ ТА ВІДПОВІДІ
Як дізнатися, що мою круглу пилку потрібно заточити?
Ознаки включають зростання опору подачі, сліди обвуглювання, заокруглені або нерівномірні зуби, надзвичайно дрібну або надмірну кількість стружки та незвичайні звуки. Пилки, що «хапають», «стрибають» або «заклинюють» під час різання, також свідчать про необхідність заточення.
Яке захисне спорядження потрібно використовувати під час заточування круглих лез?
Носіть рукавиці, що захищають від різання рівня 5, захисні окуляри, сертифіковані за стандартом ANSI Z87.1, та маску N95 або багаторазову напівмаску-респіратор. Переконайтеся, що лезо надійно зафіксоване в лещатах або на верстаку, щоб мінімізувати його рух.
Чи можна використовувати звичайний напилок для лез із карбідними напійками?
Ні, для заточування лез із карбідними напійками потрібно використовувати алмазний круг через надзвичайну твердість карбіду. Застосування звичайного напилка може пошкодити лезо.
Які критичні кути потрібно зберігати під час заточування?
Важливо зберігати кут загину (hook angle), кут фаски (bevel angle) та кут звільнення (clearance angle). Відхилення від цих кутів може призвести до неточних розрізів, перегріву або заклинювання.
Як уникнути перегріву карбідних напійок під час заточування?
Обмежте глибину шліфування до 0,001–0,002 дюйма за прохід, використовуйте алмазний круг із відповідною зернистістю та застосовуйте охолоджувальну рідину, якщо це можливо. Дозвольте лезу охолонути між проходами.
Зміст
- Коли й чому треба заточувати круглі пилки
- Обов’язкові заходи безпеки та підготовка до заточення круглих пилок
- Збереження геометрії зубів під час заточування круглих лез
- Професійні методи заточування круглих пилок
-
ПИТАННЯ ТА ВІДПОВІДІ
- Як дізнатися, що мою круглу пилку потрібно заточити?
- Яке захисне спорядження потрібно використовувати під час заточування круглих лез?
- Чи можна використовувати звичайний напилок для лез із карбідними напійками?
- Які критичні кути потрібно зберігати під час заточування?
- Як уникнути перегріву карбідних напійок під час заточування?