
 EN
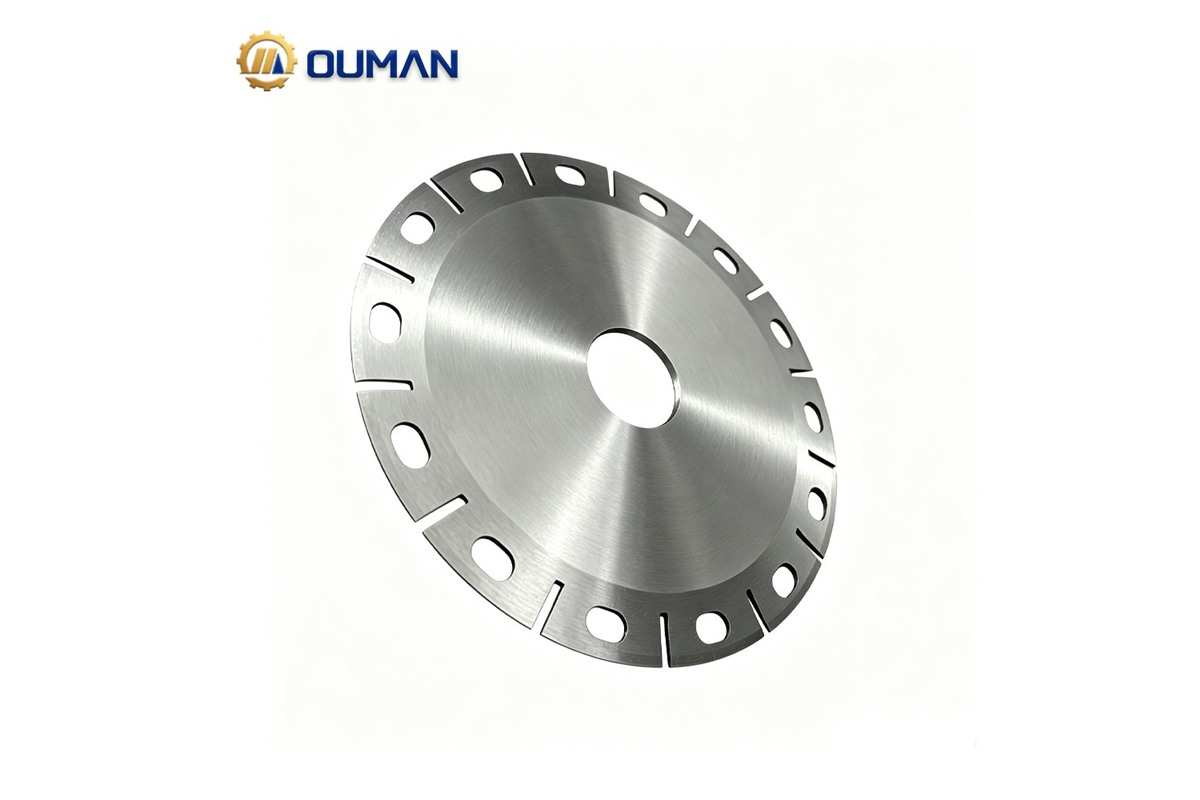
Các lựa chọn chất liệu chủ yếu cho dao công nghiệp: Thép dụng cụ so với thép không gỉ hàm lượng carbon cao
Khả năng giữ sắc cạnh, độ bền và khả năng chịu va đập trong quá trình lọc xương khối lượng lớn
Việc lựa chọn vật liệu phù hợp cho lưỡi dao công nghiệp dùng trong các dây chuyền rút xương tốc độ cao ảnh hưởng trực tiếp đến năng suất, tỷ lệ thu hồi và tần suất thay lưỡi dao. Các mác thép dụng cụ như D2 hoặc A2 kết hợp độ cứng cao (58–62 HRC) với cấu trúc cacbua đặc khít, mang lại khả năng chống mài mòn xuất sắc, giúp duy trì độ sắc bén qua hàng nghìn chu kỳ cắt. Độ dai vốn có của chúng giúp hấp thụ lực va chạm khi cắt phải xương đặc hoặc thịt đông lạnh, giảm nguy cơ vỡ mẻ hoặc hỏng hoàn toàn. Các lựa chọn thay thế bằng thép không gỉ hàm lượng carbon cao như 440C đạt độ cứng 55–60 HRC và có khả năng giữ cạnh ở mức chấp nhận được, nhưng do thể tích cacbua thấp hơn và độ dai va chạm hơi kém hơn nên chúng dễ bị cùn nhanh hơn hoặc dễ bị vi mẻ hơn dưới tải ngang lớn. Sự đánh đổi này trở nên rõ ràng khi so sánh hiệu suất điển hình trong phòng rút xương thịt heo quy mô lớn:
| Chất liệu | Cứng (HRC) | Độ dai (Khả năng chịu va chạm) | Khả năng giữ cạnh (Khả năng chống mài mòn) | Ứng dụng rút xương điển hình |
|---|---|---|---|---|
| Thép dụng cụ (ví dụ: D2) | 58–62 | Tốt – chống nứt hiệu quả | Cao – khoảng thời gian sử dụng dài | Phần vai, đùi và các miếng thịt đông lạnh |
| Thép không gỉ hàm lượng carbon cao (ví dụ: 440C) | 55–60 | Trung bình – có thể bị mẻ vi mô | Tốt – đủ đáp ứng cho các lần cắt mềm hơn | Các phần thịt nguyên khối không xương, cắt tỉa nhẹ |
Đối với các cơ sở chế biến từ 50.000 con gia cầm trở lên mỗi ca, thép dụng cụ cứng hơn thường mang lại độ bền lưỡi dao dài hơn 20–30%, giúp giảm thiểu thời gian ngừng hoạt động và duy trì chất lượng cắt ổn định. Tuy nhiên, khi yêu cầu vệ sinh đòi hỏi phải rửa thiết bị thường xuyên, yếu tố vật liệu sẽ thay đổi.
Khả năng chống ăn mòn trong môi trường chế biến thịt ẩm ướt, có tính axit và được khử trùng
Trong các môi trường ẩm ướt, có tính axit và được khử trùng mạnh, khả năng chống ăn mòn trở thành yếu tố quyết định. Thép dụng cụ, do hàm lượng crôm thấp, dễ dàng bị gỉ khi tiếp xúc với độ ẩm, máu hoặc các axit nhẹ, và suy giảm chỉ trong vài giờ sau khi tiếp xúc. Ngược lại, thép không gỉ hàm lượng carbon cao chứa ít nhất 12% crôm, tạo thành một lớp oxit thụ động có khả năng tự phục hồi, bảo vệ lưỡi dao ngay cả sau nhiều lần làm sạch. Các bài kiểm tra trong ngành cho thấy dao làm từ thép 440C có thể chịu được hơn 500 giờ phun muối mà không xuất hiện dấu hiệu ăn mòn rõ rệt, trong khi thép dụng cụ D2 bắt đầu xuất hiện các vết lõm và gỉ bề mặt chỉ sau 100 giờ. Sự khác biệt này đặc biệt quan trọng trong các chu kỳ làm sạch tại chỗ (CIP), khi sử dụng chất tẩy kiềm nóng có clo và nước xả có tính axit. Hiện tượng ăn mòn cục bộ do clorua có thể phá hủy nhanh chóng lưỡi dao làm từ thép dụng cụ, trong khi thép không gỉ hàm lượng carbon cao duy trì được độ nguyên vẹn, ngăn ngừa nguy cơ nhiễm bẩn và đảm bảo tuân thủ các tiêu chuẩn an toàn thực phẩm. Do đó, đối với các lưỡi dao công nghiệp dùng trong giai đoạn chế biến sơ bộ xác động vật—khi lưỡi dao thường xuyên ngâm trong các dung dịch khử trùng—thép không gỉ hàm lượng carbon cao cung cấp cạnh cắt không cần bảo trì, giúp nhà máy tránh được việc thay thế lưỡi dao ngoài kế hoạch và các tình huống đình trệ sản phẩm.
Các loại thép không gỉ an toàn cho thực phẩm: Đánh giá 304 so với 316 dành cho dao công nghiệp
Việc lựa chọn đúng loại thép không gỉ an toàn cho thực phẩm là điều thiết yếu đối với các loại dao công nghiệp được sử dụng trong chế biến thịt, nơi lưỡi dao phải chịu được cả ứng suất cơ học lẫn quy trình vệ sinh khắt khe. Hai loại thép austenit phổ biến nhất — 304 và 316 — mang lại những điểm cân bằng khác nhau về khả năng chống ăn mòn và chi phí. Trong khi 304 cung cấp mức độ bảo vệ đủ cho tiếp xúc chung với thực phẩm, thì việc bổ sung molypden vào 316 giúp loại thép này phù hợp hơn trong môi trường có hàm lượng clorua cao — một yếu tố then chốt tại các cơ sở hiện đại áp dụng quy trình vệ sinh nghiêm ngặt.
Nguy cơ ăn mòn cục bộ do clorua trong các chu kỳ CIP/vệ sinh
Chloride-động cơ hố là một cuộc tấn công ăn mòn tại chỗ có thể nhanh chóng phá hủy bề mặt dao, tạo ra các vết nứt nơi vi khuẩn phát triển mạnh. Trong chế biến thịt, các hệ thống CIP (Sạch trong chỗ) thường sử dụng chất tẩy rửa kiềm có clo hoặc chất khử trùng natri hypochlorite, tiếp xúc với lưỡi dao với các ion clorua hung hăng. Hàm lượng molybden trong thép không gỉ 316 (thường là 23%) làm tăng đáng kể số tương đương kháng cự đục (PREN), thường vượt quá 25, so với PREN 304 khoảng 1820. PREN cao hơn này có nghĩa là 316 có thể chịu được các chu kỳ vệ sinh lặp đi lặp lại mà không phát triển các lỗ vi mô gây tổn hại đến vệ sinh và tính toàn vẹn cạnh. Ngược lại, 304 dao, mặc dù được sử dụng rộng rãi trong môi trường khô, cho thấy tỷ lệ nứt cao hơn sau khi tiếp xúc lâu dài với chất khử trùng dựa trên clo. Các thử nghiệm đã chỉ ra rằng 304 bề mặt có thể biểu hiện sự bắt đầu nứt trong vài tuần dưới tiếp xúc liên tục với clo, trong khi 316 vẫn còn nguyên vẹn trong nhiều tháng, ngăn ngừa sự hình thành bẫy biofilm. Độ bền này là lý do tại sao 316 ngày càng được chỉ định cho dao công nghiệp trong các hoạt động thịt có khối lượng lớn.
Tuân thủ các yêu cầu của NSF/ISO 22000 và USDA-FSIS đối với dao công nghiệp
Các tiêu chuẩn an toàn thực phẩm như NSF/ANSI 51, ISO 22000 và các chỉ thị của USDA-FSIS quy định vật liệu tiếp xúc với thực phẩm phải không độc hại, không thấm nước và chống ăn mòn. Cả thép không gỉ loại 304 lẫn 316 đều được FDA công nhận chung là an toàn cho tiếp xúc với thực phẩm; tuy nhiên, cấp độ cụ thể cần dùng phụ thuộc vào ứng dụng thực tế. Đối với dao công nghiệp tiếp xúc thường xuyên với dịch thịt axit, nước muối và quy trình khử trùng lặp đi lặp lại, thép không gỉ 316 thường là lựa chọn ưu tiên vì đáp ứng các yêu cầu nghiêm ngặt hơn về khả năng chống ăn mòn được nêu trong NSF/ISO 22000 dành cho thiết bị vận hành trong môi trường khắc nghiệt. Các thanh tra USDA-FSIS tại các cơ sở chế biến thịt ngày càng nhấn mạnh nhu cầu sử dụng vật liệu có khả năng chống lại hiện tượng ăn mòn điểm (pitting) và nứt bề mặt, bởi các khuyết tật trên bề mặt có thể trở thành nơi trú ẩn của vi sinh vật gây bệnh. Mặc dù thép 304 có thể chấp nhận được đối với dao dùng trong các quy trình khô và ít muối, hiệu suất vượt trội của thép 316 trong điều kiện giàu ion clorua đảm bảo tuân thủ nhất quán các kế hoạch vệ sinh dựa trên HACCP. Việc áp dụng dao làm từ thép 316 phù hợp với kỳ vọng của cơ quan quản lý và giảm thiểu rủi ro không tuân thủ trong các đợt kiểm toán.
Chứng nhận, xác thực và hiệu suất thực tế của dao công nghiệp
Kết quả kiểm toán của USDA-FSIS tại 12 cơ sở chế biến thịt sử dụng dao công nghiệp Inox đã được chứng nhận
Một phân tích đa cơ sở năm 2023 về hồ sơ kiểm toán của USDA-FSIS (Dịch vụ An toàn Thực phẩm và Kiểm dịch) cho thấy rằng 12 cơ sở chế biến thịt chuyển sang sử dụng dao công nghiệp inox được chứng nhận đã đạt mức giảm 42% trong các phát hiện không tuân thủ liên quan đến nhiễm bẩn vật lý và vệ sinh chưa đầy đủ. Trước khi áp dụng, điểm kiểm toán trung bình ghi nhận trung bình 7,3 nhận xét liên quan đến dao trên mỗi đợt kiểm tra quý; sau 12 tháng sử dụng dao công nghiệp có tính truy xuất nguồn gốc vật liệu được xác minh và tuân thủ NSF/ISO 22000, con số trung bình giảm xuống còn 4,2 nhận xét. Các xét nghiệm vi sinh bằng mẫu lau bề mặt tại các khe lưỡi dao ghi nhận số lượng vi khuẩn hiếu khí thấp hơn 38% tại các cơ sở sử dụng dao công nghiệp có chứng nhận khả năng chống ăn mòn được tài liệu hóa—chẳng hạn như tiêu chuẩn ISO 8442‑5 dành cho dụng cụ cắt tiếp xúc thực phẩm. Các thanh tra viên USDA-FSIS lưu ý rằng các loại dao inox được chứng nhận duy trì độ nguyên vẹn của lưỡi dao ổn định và không xuất hiện hiện tượng ăn mòn cục bộ (pitting) sau nhiều chu kỳ CIP (làm sạch tại chỗ), từ đó trực tiếp làm giảm tỷ lệ rách da động vật trong quá trình mổ phanh và nguy cơ vi sinh vật gây bệnh trú ẩn. Ngược lại, hai cơ sở vẫn tiếp tục sử dụng dao chưa được chứng nhận không ghi nhận bất kỳ cải thiện đáng kể nào trong kết quả kiểm toán trong cùng giai đoạn. Dữ liệu này khẳng định rằng việc chứng nhận không chỉ là một thủ tục hành chính—việc xác minh thực tế các đặc tính vật liệu trong điều kiện vận hành căng thẳng cao và yêu cầu vệ sinh nghiêm ngặt trực tiếp ảnh hưởng đến thành công trong kiểm toán cũng như an toàn sức khỏe cộng đồng trong ngành chế biến thịt.
Các câu hỏi thường gặp
Sự khác biệt giữa thép dụng cụ và thép không gỉ hàm lượng carbon cao là gì?
Thép dụng cụ thường có độ cứng và độ dai va đập cao hơn, do đó rất phù hợp cho các tác vụ cắt nặng như lọc xương thịt đông lạnh hoặc chặt các loại xương đặc chắc mà không lo bị mẻ lưỡi. Thép không gỉ hàm lượng carbon cao thì chống ăn mòn tốt hơn nhưng độ dai thấp hơn, nên thích hợp hơn cho các ứng dụng yêu cầu khử trùng thường xuyên hoặc các thao tác cắt nhẹ.
Tại sao thép không gỉ 316 được ưu tiên hơn 304 trong môi trường có hàm lượng clorua cao?
thép 316 chứa molypden, giúp cải thiện đáng kể khả năng chống ăn mòn cục bộ do clorua gây ra. Nhờ vậy, nó bền bỉ hơn nhiều trong các môi trường đòi hỏi vệ sinh nghiêm ngặt so với thép 304, vốn dễ bị ăn mòn nhanh hơn khi tiếp xúc kéo dài với các chất tẩy rửa chứa clo.
Dao inox đạt chứng nhận có những ưu điểm gì?
Dao inox được chứng nhận đảm bảo tuân thủ các tiêu chuẩn an toàn thực phẩm như NSF/ANSI 51 và ISO 22000. Chúng cung cấp bằng chứng được ghi chép rõ ràng về khả năng truy xuất nguồn gốc vật liệu, khả năng chống ăn mòn và hiệu suất trong điều kiện vệ sinh khắc nghiệt, từ đó giảm thiểu rủi ro nhiễm bẩn và cải thiện kết quả kiểm toán.
Khả năng chống ăn mòn ảnh hưởng thế nào đến kết quả kiểm toán?
Dao có khả năng chống ăn mòn cao hơn giúp giảm rủi ro vi sinh vật gây bệnh và đáp ứng các tiêu chuẩn vệ sinh, dẫn đến ít điểm không phù hợp hơn trong quá trình kiểm toán. Các cơ sở sử dụng dao được chứng nhận có khả năng chống ăn mòn thường duy trì độ sắc cạnh ổn định và ít gặp vấn đề vi sinh học hơn.