
 EN
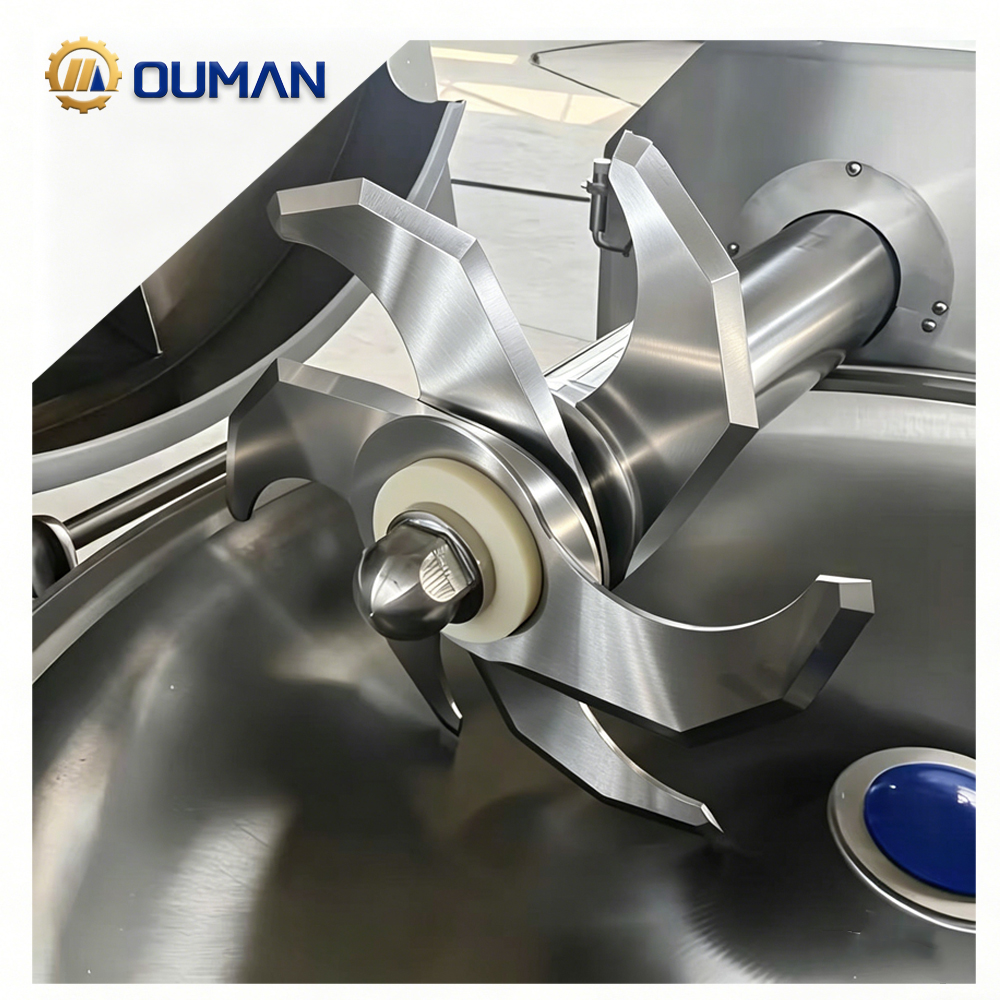
Funkční výkon: přesnost, životnost a kompatibilita materiálů průmyslových nožů
Jak geometrie ostří a tolerance ovlivňují reálnou řeznou účinnost
Úhel, profil a ostrost řezné hrany přímo určují, jak průmyslové nože interagují s materiály. Užší úhel hrany snižuje požadovanou sílu pro měkčí podklady, zatímco posílená geometrie odolává lámání při nárazu. Výrobní tolerance – zejména přesnost ±0,01 mm – převádí teoretický návrh na konzistentní výkon: jednotnou kvalitu řezu, snížené vibrace a nižší zátěž motoru. Naopak širší tolerance u standardních nožů způsobují během výrobních cyklů postupný posun, urychlují opotřebení a vedou k nekonzistentním, rozeklaným hranám. To nutí obsluhu zpomalovat rychlost linky nebo akceptovat vyšší podíl odpadu. Optimalizované profily řezných hran také zlepšují tvorbu třísek a tok materiálu, čímž efektivně odstraňují odpad a brání nárůstu teploty i deformaci nože. Nakonec přesné tolerance a účelově navržený profil hrany prodlužují životnost nástroje, snižují spotřebu energie až o 15 % a zajišťují předvídatelný výkon – měřitelnou výhodu na vysokokapacitních linkách, kde každý mikrometr ovlivňuje konečný výstup.
Přizpůsobení specifikací břitů výzvám podkladových materiálů (např. kompozity, abrazivní kovy)
Abrazivní slitiny obsahující tvrdé částice rychle otupují konvenční ocelové břity; břity s karbidovými hroty odolávají erozi a udržují ostrost až pětkrát déle. U vícevrstvých kompozitních materiálů dochází k odštěpování vrstev, pokud je nesprávně zvolen rozteč zubů nebo úhel háku – geometrie určená pro konkrétní aplikaci umožňuje čisté řezání bez vytrhávání vláken. Výběr povlaku je rozhodující: titanový nitrid snižuje tření a teplo při obrábění lepivých kovů, zatímco keramické povlaky vydrží dlouhodobý provoz za vysokých teplot. Standardní katalogové břity tyto proměnné zpravidla nezohledňují, což vede v dílnách k častým výměnám nebo k nižší kvalitě výrobků. Testování materiálu břitu, jeho tvrdosti a povlaku proti přesného substrát – nejen obecné kategorie – brání vzniku mikrošupin a nerovnoměrnému opotřebení. Pokud jsou technické specifikace přizpůsobeny tvrdosti, drsnosti a tepelným vlastnostem substrátu, prodlouží se intervaly údržby, sníží se podíl zmetků a integrace proběhne bezproblémově – bez nutnosti doladění po instalaci.
Přesnost návrhu a inženýrského řešení: obecná standardizace versus průmyslové břity určené pro konkrétní aplikaci
Od běžných katalogových výrobků po analýzu metodou konečných prvků při vývoji přizpůsobených břitů
Standardní katalogové břity nabízejí rychlou dostupnost, ale spoléhají na obecné geometrie, které se nedají přizpůsobit konkrétním vzorům namáhání, tepelnému zatížení ani proměnlivosti substrátu. Přizpůsobené průmyslové břity vycházejí z digitálního inženýrského řešení: metoda konečných prvků (FEA) simuluje řezné síly, režimy vibrací a rozložení tepla ještě před tím, než je jakýkoli ocelový materiál opracován. Tento datově řízený přístup umožňuje přesné doladění profilu řezné hrany, úhlů vyfrézování a upevňovacích prvků pro přesné párování stroje a materiálu. Studie z roku 2023 publikovaná v Průmyslový časopis pro technologie řezání zjistil, že více než 70 % výrobců, kteří přijali metody výroby ostří certifikované podle norem ISO, dosáhlo zlepšení řezné přesnosti o 30 % a snížení nákladů na údržbu o 25 %. Významní výrobci na míru jde ještě dál – do fáze návrhu integrují vlastní modely materiálů a skutečná data o opotřebení z praxe. Výsledkem je ostří navržené tak, aby odpovídalo tvrdosti, abrazivitě a chování materiálu při tvoření třísky již od prvního řezu. Tolerance se zužují na jednotky mikrometrů a složité geometrie řezných hran jsou virtuálně ověřovány proti procesním parametrům zákazníka. Taková důslednost přeměňuje ostří z spotřební položky na komponentu optimalizovanou pro výkon – snižuje odpad, prodlužuje životnost a eliminuje kompromisy typické pro standardní řešení z nabídky.
Proč „standardní“ průmyslová ostří často vyžadují doladění po instalaci
Hotové břity zásadně nejsou při první instalaci dokonale vyvážené. I malé odchylky v průměru otvoru nebo tloušťce nutí obsluhu přidávat podložky, upravovat tlak upínání nebo broušet hrany ještě před zahájením výroby – což stojí hodiny a zavádí chyby výstřednosti, které urychlují opotřebení. Speciálně navržené břity na základě původních výkresů stroje tento proces ladění eliminují. Předem shodné rozměry upevnění, souosost pod 0,02 mm a integrované funkce vyvažování zajišťují připravenost k okamžitému nasazení. Odstraněním ručních úprav speciální řešení zkracují dobu nastavení, snižují riziko počátečního lámání hrotů a od prvního dne zachovávají plný řezný výkon. Skryté náklady spojené s doladěním po instalaci – práce, prostoj, nekonzistentní kvalita řezu – často překročí vyšší počáteční cenu speciálního břitu již během prvních několika výrobních cyklů.
Provozní realita: Doba dodání, skladové zásoby a integrace do výroby
Nestabilita dodacích lhůt přímo narušuje výrobní tok: podle průzkumu společnosti McKinsey za posledních pět let zažilo 93 % výrobců poruchy dodavatelského řetězce, a to především kvůli nepředvídatelným dodacím lhůtám. Při výběru průmyslových nožů tato nepředvídatelnost nutí zákazníky volit mezi okamžitou dostupností a technicky optimalizovaným přizpůsobením. Standardní katalogové nože se dodávají během několika dnů a umožňují řízení zásob podle principu just-in-time – avšak nevhodná shoda s abrazivními kovy nebo kompozity často zrychluje opotřebení a vyvolává častější výpadky výrobní linky. Na výrobu nožů s individuálním technickým řešením obvykle trvá návrh i výroba 8 až 12 týdnů, což vyžaduje buď záměrné vytvoření zásoby záložních nožů, nebo plánování výrobních přestávek. Tyto nože však dorazí přesně dimenzované pro daný stroj, čímž se průměrná doba výměny sníží z hodin na minuty.
Profily zásob se výrazně liší. Standardní čepele vyžadují udržování velkého množství SKP na různých řezacích stanicích – což zvyšuje náklady na skladování a zvyšuje riziko zastarání při změnách tříd materiálů. Naopak vlastní čepele tyto rozmanitosti konsolidují do jediné optimalizované SKP na stroj, avšak delší dodací lhůty vyžadují přesné předpovědi poptávky a silnou synchronizaci s dodavateli. Integrace do výroby odráží stejný rozdíl: standardní čepele často vyžadují použití podložek, kontrolu zarovnání a zkušební řezy před dosažením stabilního výkonu; vlastní čepele sedí do držáků a hřídelových čepů bez nutnosti úpravy, což umožňuje bezproblémové spuštění a přesnější kontrolu procesu. Ačkoli se standardní řešení zdá být na první pohled rychlejší, neplánované výpadky a odpad často nakloní provozní výhodu ve prospěch pečlivě naplánovaného vlastního řešení.
Celkové náklady na vlastnictví: Posouzení návratnosti investice s ohledem na výpadky, odpad a údržbu
Kvantifikace skrytých nákladů – kdy vlastní průmyslové čepele snižují celoživotní náklady
Nákupní cena průmyslových nožů často představuje pouze 20–40 % jejich skutečných celoživotních nákladů. Komplexní model celkových nákladů na vlastnictví (TCO) zahrnuje pořízení, instalaci, energii, údržbu, prostoj, odpad a likvidaci. Standardní nože často vystupují jako výhodné nabídky: každá neplánovaná minuta prostoji může zařízení stát až 22 000 USD (průzkum výrobců z roku 2023) a nedostatečná přesnost řezání může vést k míře odpadu přesahující 5 % celkového výstupu. Speciálně navržené nože tyto skryté náklady řeší tím, že přizpůsobí geometrii břitu i kompatibilitu podkladového materiálu konkrétnímu použití – ať už se jedná o řezání abrazivních kovů nebo kompozitních laminátů. Tato přesnost prodlouží životnost nože dvakrát až třikrát, sníží výpadky výrobní linky a výrazně omezí vznik odpadu. Během pětiletého období může speciálně navržený nůž s třikrát delší životností než obecná alternativa snížit celkové náklady na vlastnictví (TCO) o 15–20 % – i přes vyšší počáteční investici. Pokud do výpočtu zahrneme také snížené náklady na údržbovou práci, nižší zásoby náhradních dílů a stabilní výkon výrobní linky, stane se ekonomický argument ve prospěch individualizace zřejmý: výběr nožů se tak přemění z komoditní zakázky na strategický nástroj ke snižování nákladů.
Sekce Často kladené otázky
Jaké faktory ovlivňují řeznou účinnost průmyslových nožů?
Geometrie hrany, úhel, ostrost a výrobní tolerance výrazně ovlivňují řeznou účinnost. Uzce založené hrany snižují požadovanou sílu, zatímco optimalizované profily zlepšují tok materiálu a odstraňování třísek.
Proč jsou vlastní průmyslové nože výhodnější než standardní katalogové nože?
Vlastní nože jsou navrženy pro přesné párování stroje a materiálu, čímž se snižuje čas nastavení, prostoj a podíl zmetku. Na rozdíl od standardních nožů, které často vyžadují doladění po instalaci, vlastní nože zaručují konzistenci a dlouhodobé úspory nákladů.
Jaké jsou klíčové výhody použití vlastních nožů?
Vlastní nože nabízejí lepší kompatibilitu s podkladem, delší životnost, sníženou údržbu a nižší celkové náklady na vlastnictví. Jsou speciálně navrženy tak, aby odpovídaly tvrdosti a abrazivitě zpracovávaných materiálů.
Jak ovlivňuje dodací lhůta výběr nožů?
Doba dodání určuje, zda firmy mohou zvolit vlastní ostří nebo zda musí spoléhat na standardní ostří pro okamžité použití. Vlastní ostří často vyžadují 8 až 12 týdnů, ale snižují dlouhodobé provozní poruchy, zatímco standardní ostří jsou rychle dostupná za cenu častější výměny a úprav.
Obsah
- Funkční výkon: přesnost, životnost a kompatibilita materiálů průmyslových nožů
- Přesnost návrhu a inženýrského řešení: obecná standardizace versus průmyslové břity určené pro konkrétní aplikaci
- Provozní realita: Doba dodání, skladové zásoby a integrace do výroby
- Celkové náklady na vlastnictví: Posouzení návratnosti investice s ohledem na výpadky, odpad a údržbu
- Sekce Často kladené otázky