
 EN
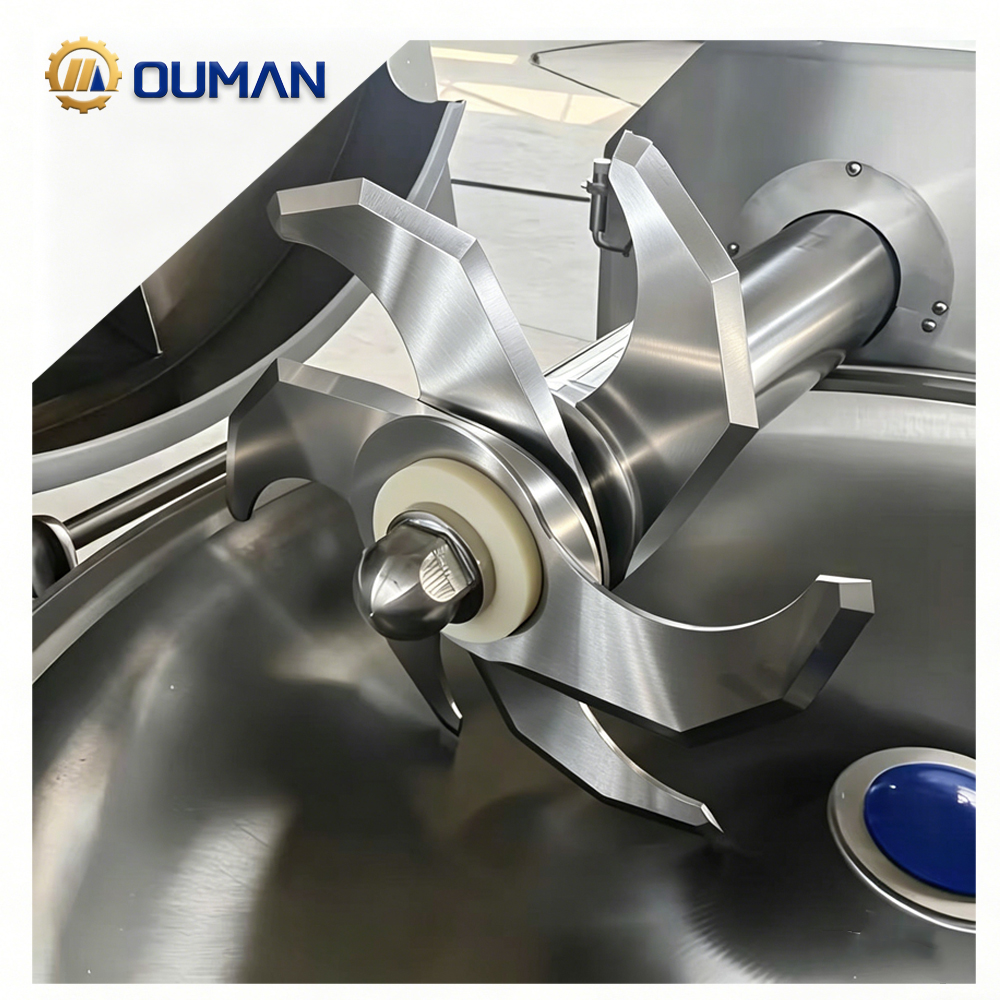
Функциональные характеристики: точность, срок службы и совместимость с материалами промышленных лезвий
Как геометрия режущей кромки и допуски определяют реальную эффективность резки
Угол заточки, профиль и острота режущей кромки напрямую определяют взаимодействие промышленных лезвий с обрабатываемыми материалами. Более узкий угол кромки снижает требуемое усилие при резке мягких материалов, тогда как усиленная геометрия предотвращает сколы при ударных нагрузках. Точность изготовления — особенно допуск ±0,01 мм — превращает теоретический расчёт в стабильные эксплуатационные характеристики: однородное качество реза, снижение вибрации и меньшую нагрузку на двигатель. Напротив, более широкие допуски в стандартных лезвиях вызывают постепенное отклонение параметров в ходе серийного производства, ускоряя износ и приводя к нестабильному, неровному резу. В результате операторам приходится снижать скорость линии или допускать повышенный процент брака. Оптимизированные профили режущих кромок также улучшают формирование стружки и движение материала, эффективно удаляя отходы и предотвращая перегрев и деформацию лезвия. В конечном счёте, строгие допуски и целенаправленно разработанный профиль кромки увеличивают срок службы, снижают энергопотребление до 15 % и обеспечивают предсказуемую производительность — это измеримое преимущество на высокопроизводительных линиях, где каждый микрометр влияет на объём выпуска.
Соответствие характеристик лезвий задачам обработки материалов (например, композитов, абразивных металлов)
Абразивные сплавы, насыщенные твердыми частицами, быстро притупляют обычные стальные режущие кромки; лезвия с напайными пластинами из твердого сплава устойчивы к эрозии и сохраняют остроту до пяти раз дольше. При резке композитных пакетов происходит расслоение, если шаг зубьев или угол наклона зуба не соответствует материалу — геометрия, разработанная специально для конкретного применения, обеспечивает чистый рез без выдергивания волокон. Выбор покрытия имеет решающее значение: нитрид титана снижает трение и нагрев при обработке липких металлов, а керамические покрытия выдерживают длительную работу при высоких температурах. Стандартные лезвия из каталогов редко учитывают эти параметры, поэтому производственные участки вынуждены терпеть частую замену инструмента или снижение качества деталей. Необходимо тестировать материал лезвия, его твердость и покрытие в сравнении с точную основа — не просто общие категории — предотвращает образование микрочипов и неравномерный износ. Когда технические характеристики соответствуют твёрдости, абразивности и тепловому поведению основы, интервалы технического обслуживания увеличиваются, уровень брака снижается, а интеграция становится бесшовной — без необходимости настройки после установки.
Строгость проектирования и инженерных расчётов: общепринятая стандартизация против промышленных лезвий, разработанных специально под задачу
От стандартных каталогов до метода конечных элементов при создании индивидуальных лезвий
Стандартные лезвия из каталога обеспечивают быструю доступность, но опираются на типовые геометрии, которые не способны адаптироваться к конкретным паттернам нагрузок, тепловым воздействиям или изменчивости основы. Индивидуальные промышленные лезвия разрабатываются с цифрового этапа проектирования: метод конечных элементов (FEA) моделирует силы резания, режимы вибрации и распределение тепла ещё до того, как сталь будет обработана. Такой основанный на данных подход позволяет точно оптимизировать профиль режущей кромки, углы фасок и конструкцию крепления именно для пары «станок–материал». Исследование 2023 года, опубликованное в Журнал промышленных технологий резки выяснил, что более чем у 70 % производителей, внедривших методы изготовления лезвий, сертифицированные по стандарту ISO, точность резки повысилась на 30 %, а эксплуатационные расходы снизились на 25 %. Ведущие производители решают эту задачу ещё масштабнее — они интегрируют собственные модели материалов и данные об износе в реальных условиях непосредственно на этапе проектирования. В результате создаётся лезвие, спроектированное так, чтобы идеально соответствовать твёрдости, абразивности и поведению материала при образовании стружки уже с первого реза. Допуски сужаются до однозначных значений в микронах, а сложные геометрии режущей кромки проверяются виртуально с учётом технологических параметров конкретного заказчика. Такой строгий подход превращает лезвие из расходного элемента в компонент, оптимизированный по показателям эффективности: снижается количество брака, увеличивается срок службы, исключаются компромиссы, неизбежные при использовании типовых решений.
Почему «стандартные» промышленные лезвия зачастую требуют настройки после установки
Готовые к установке дисковые пилы редко устанавливаются идеально с первого раза. Незначительные отклонения по посадочному отверстию или толщине вынуждают операторов добавлять прокладки, регулировать силу зажима или повторно шлифовать режущие кромки до начала производства — это занимает часы и вносит погрешности биения, ускоряющие износ. Специальные пилы, спроектированные на основе оригинальных чертежей станка, полностью исключают необходимость такой настройки. Предварительно согласованные размеры посадки, концентричность менее 0,02 мм и встроенные функции балансировки обеспечивают готовность к немедленной установке болтами. Отказ от ручной настройки позволяет сократить время подготовки, снизить риск сколов на начальном этапе эксплуатации и сохранить полную режущую способность с первого дня работы. Скрытые затраты, связанные с настройкой после установки — трудозатраты, простои, нестабильное качество реза — зачастую превышают более высокую первоначальную стоимость специальной пилы уже в ходе первых нескольких производственных запусков.
Операционные реалии: сроки поставки, запасы и интеграция в производство
Нестабильность сроков поставки напрямую нарушает производственный процесс: согласно опросу McKinsey, 93 % производителей столкнулись с перебоями в цепочке поставок за последние пять лет, главным образом из-за непредсказуемых сроков поставки. При выборе промышленных лезвий такая непредсказуемость вынуждает делать компромисс между немедленной доступностью и точной инженерной адаптацией. Стандартные каталоговые лезвия отгружаются в течение нескольких дней и поддерживают систему «точно в срок», однако несоответствие абразивным металлам или композитам часто ускоряет износ и вызывает более частые остановки линии. Индивидуально спроектированные лезвия обычно требуют 8–12 недель на проектирование и изготовление, что предполагает необходимость создания запасов-буферов или заранее запланированных окон технического обслуживания. В то же время такие лезвия поставляются с точной геометрией, соответствующей станку, сокращая среднее время замены с часов до минут.
Профили запасов существенно различаются. Стандартные лезвия требуют хранения большого количества артикулов на различных станциях резки — это повышает затраты на хранение и увеличивает риск устаревания при изменении марок обрабатываемых материалов. Индивидуальные лезвия объединяют это разнообразие в один оптимизированный артикул на станок, однако более длительные циклы пополнения запасов требуют точного прогнозирования спроса и тесной синхронизации с поставщиком. Интеграция в производство также отражает это разделение: для стандартных лезвий зачастую необходимы подкладки, проверка выравнивания и пробные резы перед достижением стабильной производительности; индивидуальные лезвия устанавливаются в держатели и приводные шлицы без дополнительной регулировки, обеспечивая бесперебойный запуск и более строгий контроль процесса. Хотя стандартный путь формально выглядит быстрее, незапланированные простои и брак зачастую перекашивают операционное преимущество в пользу хорошо продуманного индивидуального решения.
Общая стоимость владения: оценка возврата инвестиций с учётом простоев, брака и технического обслуживания
Количественная оценка скрытых затрат — как индивидуальные промышленные лезвия снижают совокупные расходы в течение всего срока службы
Стоимость промышленных лезвий при покупке зачастую составляет лишь 20–40 % их реальной стоимости в течение всего срока службы. Полная модель совокупной стоимости владения (TCO) включает закупочную стоимость, монтаж, энергопотребление, техническое обслуживание, простои, брак и утилизацию. Стандартные лезвия зачастую выдают себя за выгодное предложение: каждая минута незапланированного простоя может обойтись предприятию в сумму до 22 000 долларов США (по данным опроса производителей за 2023 г.), а низкая точность резки может приводить к образованию брака в объёме более 5 % от общего выпуска продукции. Индивидуальные лезвия позволяют решить эти скрытые проблемы за счёт точной адаптации геометрии режущей кромки и совместимости основы под конкретную задачу — будь то резка абразивных металлов или композитных слоистых материалов. Такая точность увеличивает срок службы лезвия в два–три раза, снижает количество остановок линии и резко сокращает объём брака. За пятилетний период индивидуальное лезвие со сроком службы в три раза превышающим срок службы типового аналога обеспечивает снижение TCO на 15–20 % — даже с учётом его более высокой первоначальной стоимости. При расчёте также учитываются сокращение трудозатрат на техническое обслуживание, снижение объёма запасных частей на складе и стабильность производственной мощности — экономическое обоснование индивидуализации становится очевидным: выбор лезвий перестаёт быть рутинной закупкой товара и превращается в стратегический инструмент снижения издержек.
Раздел часто задаваемых вопросов
Какие факторы влияют на эффективность резки промышленными лезвиями?
Геометрия режущей кромки, угол заточки, острота и производственные допуски существенно влияют на эффективность резки. Узкие углы режущей кромки снижают требуемое усилие, а оптимизированные профили улучшают подачу материала и удаление стружки.
Почему индивидуальные промышленные лезвия выгоднее стандартных каталоговых лезвий?
Индивидуальные лезвия разрабатываются специально для точного сочетания станка и обрабатываемого материала, что сокращает время наладки, простои и количество брака. В отличие от стандартных лезвий, которые зачастую требуют настройки после установки, индивидуальные лезвия обеспечивают стабильность работы и долгосрочную экономию.
Каковы ключевые преимущества использования индивидуальных лезвий?
Индивидуальные лезвия обеспечивают лучшую совместимость с обрабатываемым материалом, более длительный срок службы, меньшие затраты на техническое обслуживание и более низкую совокупную стоимость владения. Они специально разработаны с учётом твёрдости и абразивности обрабатываемых материалов.
Как срок поставки влияет на выбор лезвий?
Сроки поставки определяют, могут ли компании выбрать индивидуальные лопасти или вынуждены использовать стандартные лопасти для немедленного применения. Индивидуальные лопасти часто требуют 8–12 недель, но снижают долгосрочные эксплуатационные перебои, тогда как стандартные лопасти доступны быстро, однако требуют частой замены и регулировки.
Содержание
- Функциональные характеристики: точность, срок службы и совместимость с материалами промышленных лезвий
- Строгость проектирования и инженерных расчётов: общепринятая стандартизация против промышленных лезвий, разработанных специально под задачу
- Операционные реалии: сроки поставки, запасы и интеграция в производство
- Общая стоимость владения: оценка возврата инвестиций с учётом простоев, брака и технического обслуживания
- Раздел часто задаваемых вопросов