
 EN
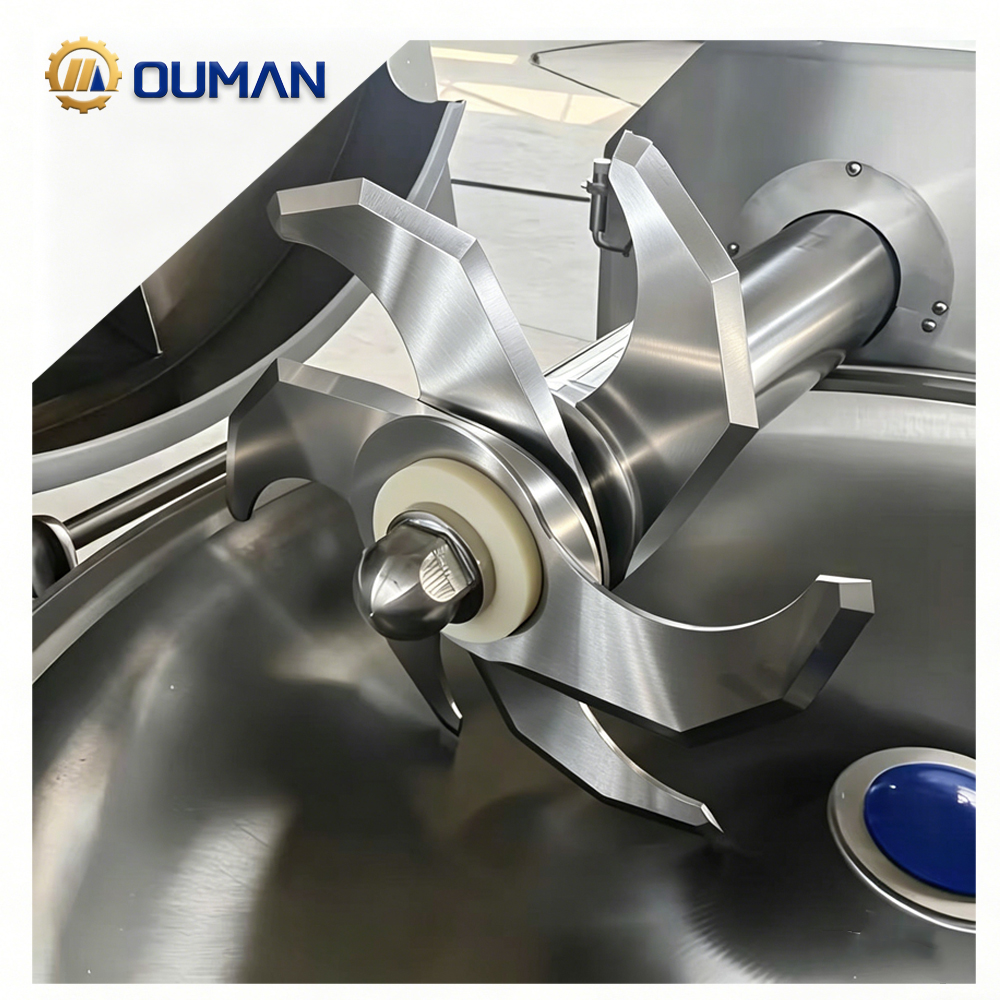
Működési teljesítmény: Pontosság, élettartam és anyagkompatibilitás ipari pengéknél
Hogyan határozza meg az élgeometria és a tűrések a gyakorlati vágási hatékonyságot
A vágóél szöge, profilja és élessége közvetlenül meghatározza, hogyan lépnek kapcsolatba az ipari pengék az anyagokkal. A keskenyebb él-szög csökkenti az erőigényt a lágyabb alapanyagoknál, míg a megerősített geometria ellenáll a behorpadásnak ütés hatására. A gyártási tűrések – különösen a ±0,01 mm-es pontosság – a teoretikus tervezést konzisztens teljesítményre képes működésre alakítják át: egységes vágási minőség, csökkent rezgés és alacsonyabb motorterhelés érhető el. Ellentétben ezzel a szokásos pengék szélesebb tűrései a termelési folyamat során eltérést okoznak, gyorsítva a kopást és egyenetlen, rossz minőségű vágási éleket eredményezve. Ez kényszeríti a munkavállalókat arra, hogy lelassítsák a gyártósori sebességet, vagy elfogadják a magasabb selejtarányt. Az optimalizált élprofilok továbbá javítják a forgácsképződést és az anyagáramlást, így hatékonyan eltávolítják a szennyeződéseket, megelőzve a hőfelhalmozódást és a pengék deformálódását. Végül a szigorú tűrések és a célirányos éltervezés meghosszabbítja a szolgáltatási élettartamot, akár 15 %-kal csökkenti az energiafogyasztást, és biztosítja az előrejelezhető termelési teljesítményt – ez egy mérhető előny nagy térfogatú gyártósorokon, ahol minden mikrométer befolyásolja a kimenetet.
A pengék metszési paramétereinek igazítása az alapanyagok kihívásaihoz (pl. kompozitok, kopó fémek)
A kopó ötvözetek kemény részecskéket tartalmaznak, amelyek gyorsan tompítják a hagyományos acél éleket; a keményfém végű pengék ellenállnak a kopásnak, és akár ötször hosszabb ideig maradnak élesek. A kompozit rétegek szétválnak, ha a fogtávolság vagy a horpadásszög nem megfelelő – az alkalmazásspecifikus geometriájú pengék tisztán vágják a rétegeket anélkül, hogy kihúznák a rostokat. A bevonat kiválasztása döntő fontosságú: a titán-nitrid csökkenti a súrlódást és a hőfejlődést ragadós fémeknél, míg a kerámia bevonatok ellenállnak a hosszú távú magas hőmérsékleten történő üzemelésnek. A szokásos katalóguspengék ritkán veszik figyelembe ezeket a tényezőket, így a gyártók gyakori pengéváltásra vagy alacsonyabb minőségű alkatrészekre kényszerülnek. A pengék anyagának, keménységének és bevonatának tesztelése a pontos az alapanyag – nem csupán általános kategóriák – megakadályozza a mikrorepedések és a szabálytalan kopás keletkezését. Ha a műszaki specifikációk összhangban vannak az alapanyag keménységével, durvaságával és hőviselkedésével, akkor a karbantartási időszakok meghosszabbodnak, a selejtarány csökken, és az integráció zavartalan lesz – beállítások nélkül a telepítés után.
Tervezés és mérnöki szigor: általános szabványosítás kontra alkalmazásspecifikus ipari pengék
Katalógusból rendelhető termékektől a végeselemes analízisig az egyedi pengék fejlesztésében
A szabványos katalóguspengék gyorsan elérhetők, de általános geometriára építenek, amely nem képes alkalmazkodni a konkrét feszültségeloszláshoz, hőterheléshez vagy az alapanyag változékonyságához. Az egyedi ipari pengék fejlesztése digitális mérnöki munkával kezdődik: a végeselemes analízis (FEA) a vágóerőket, rezgési módokat és hőeloszlást szimulálja még a fémből való első vágás előtt. Ez az adatvezérelt megközelítés lehetővé teszi az élszerkezetek, a lejtőszögek és a rögzítési elemek pontos finomhangolását a konkrét gép–anyag párosításhoz. Egy 2023-ban megjelent tanulmány a Ipari vágástechnikai szakfolyóirat kiderítette, hogy a gyártók több mint 70%-a, amelyek az ISO-s tanúsítással rendelkező pengyártási módszereket alkalmazzák, 30%-os javulást ért el a vágási pontosságban és 25%-os csökkenést a karbantartási költségekben. A vezető egyedi gyártók továbbmennek: saját anyagmodelleiket és valós idejű kopási adatokat közvetlenül beépítik a tervezési fázisba. Az eredmény egy olyan pengének a kialakítása, amely már az első vágástól kezdve pontosan illeszkedik az alapanyag keménységéhez, kopasztó hatásához és forgácsképzési viselkedéséhez. A tűrések egyszámjegyű mikron szintre szűkülnek, és az összetett élgeometriákat virtuálisan ellenőrzik a vevő folyamatparamétereivel szemben. Ekkora szigorú megközelítés a pengét nem fogyóeszközből, hanem teljesítményoptimalizált alkatrészből teszi – csökkentve a selejtet, meghosszabbítva a szolgálati élettartamot, és kiküszöbölve az általánosan kapható megoldásokból fakadó kompromisszumokat.
Miért igényelnek a „szabványos” ipari pengék gyakran telepítés utáni finomhangolást
A készpénzben kapható pengék ritkán illeszkednek tökéletesen az első felszerelésnél. A furat vagy vastagság kis eltérései miatt a működtetőknek gyakran be kell illeszteniük különféle alátéteket, módosítaniuk kell a befogóerőt vagy újra meg kell szabniuk a pengék éleit a gyártás megkezdése előtt – ez órákig tartó időveszteséget és futási hibákat eredményez, amelyek gyorsítják a kopást. Az eredeti géprajzok alapján kifejlesztett egyedi pengék kiküszöbölik ezt a beállítási ciklust. Az előre összeillő rögzítési méretek, 0,02 mm-nél kisebb koncentricitás és az integrált kiegyensúlyozási funkciók biztosítják, hogy a pengék közvetlenül felszerelhetők legyenek. A kézi beállítások elhagyásával az egyedi megoldások csökkentik a beállítási időt, csökkentik a korai törésveszélyt, és az első naptól kezdve megőrzik a teljes vágókapacitást. A felszerelés utáni beállítás rejtett költségei – a munkaerő, a leállásidő, az egyenetlen vágási minőség – gyakran meghaladják az egyedi pengék magasabb kezdő árát az első néhány gyártási ciklus során.
Működési valóságok: szállítási határidők, készletgazdálkodás és gyártásba való integráció
A szállítási határidő instabilitása közvetlenül megzavarja a gyártási folyamatot: egy McKinsey-felmérés szerint az elmúlt öt évben a gyártók 93%-a tapasztalt ellátási lánc-zavarokat, elsősorban a kiszámíthatatlan szállítási határidők miatt. Ipari pengék kiválasztásakor ez a kiszámíthatatlanság kompromisszumot kényszerít ki az azonnali elérhetőség és a pontosan illeszkedő, mérnöki tervezésű megoldás között. A szabványos katalóguspengék néhány napon belül szállíthatók, támogatva a just-in-time készletgazdálkodást – azonban gyakran nem illeszkednek megfelelően a kopásálló fémekhez vagy kompozit anyagokhoz, ami gyorsabb kopást eredményez, és gyakoribb gyártósori leállásokat okoz. Az egyedi, mérnöki tervezésű pengék általában 8–12 hétet igényelnek a tervezéshez és gyártáshoz, így előre megtervezett pufferkészletre vagy üzemzavar-időszakra van szükség. Ugyanakkor ezek a pengék méretre optimalizáltan érkeznek a géphez, csökkentve az átállási időt átlagosan órákról percekre.
A készletprofilok jelentősen eltérnek. A szabványos pengék több SKUszámnak a vágóállomásokon való tárolását teszik szükségessé – ez növeli a tárolási költségeket, és kockázatot jelent a megváltozó anyagminőségek miatti elavulásra. Az egyedi pengék ezt a sokféleséget egyetlen, gépre optimalizált SKUszámra redukálják, bár a hosszabb utánpótlási ciklusok pontos kereslet-előrejelzést és erős szállítói szinkronizációt igényelnek. A gyártásba való integráció ugyanezt a szakadékot tükrözi: a szabványos pengék gyakran igényelnek beillesztést (shimming), igazítási ellenőrzéseket és próbavágásokat a stabil termelési teljesítmény elérése előtt; az egyedi pengék pedig a fogókba és hajtónyelkekbe illeszkednek beállítás nélkül, így zavartalan indítást és szorosabb folyamatszabályozást tesznek lehetővé. Bár a szabványos megoldás papíron gyorsabbnak tűnik, a tervezetlen leállások és a selejt gyakran a jól megtervezett egyedi megoldás javára billentik a működési előnyt.
Teljes tulajdonlási költség: Az ROI értékelése a leállások, a selejt és a karbantartás alapján
Rejtett költségek meghatározása – amikor az egyedi ipari pengék csökkentik az élettartam alatti összköltséget
Az ipari pengék vásárlási ára gyakran csupán a tényleges életciklus-költség 20–40%-át teszi ki. Egy teljes Tulajdonlási Teljes Költség (TCO) modell magában foglalja a beszerzést, a felszerelést, az energiafelhasználást, a karbantartást, a leállásokat, a selejtet és az elszállítást. A szabványos pengék gyakran „kedvezményes ajánlatként” jelennek meg: az egy percnyi tervezetlen leállás akár 22 000 dollárt is költhet egy üzemnek (2023-as gyártói felmérés), és a pontatlan vágás akár a teljes kimenet 5%-nál is több selejtet eredményezhet. Az egyedi pengék ezeket a rejtett költségeket kezelik úgy, hogy a vágóél geometriáját és az alapanyag-kompatibilitást pontosan az adott alkalmazáshoz igazítják – legyen szó kopásálló fémek vagy kompozit rétegelt anyagok szeleteléséről. Ez a pontosság kétszer–háromszor meghosszabbítja a pengék élettartamát, csökkenti a gyártósori leállásokat, és drasztikusan csökkenti a selejt mennyiségét. Ötéves időszak alatt egy olyan egyedi pengének, amely háromszor hosszabb ideig tart, mint egy általános alternatíva, 15–20%-kal alacsonyabb lehet a TCO-ja – még akkor is, ha figyelembe vesszük a magasabb kezdőberuházást. Ha hozzáadjuk a csökkent karbantartási munkaerő-költséget, az alkatrész-készlet csökkenését és a folyamatos termelési teljesítményt, a pénzügyi indoklás az egyedi megoldás mellett egyértelművé válik: a pengék kiválasztása így nem egyszerű áruvásárlássá, hanem stratégiai költségcsökkentési eszközzé válik.
GYIK szekció
Milyen tényezők befolyásolják az ipari pengék vágási hatékonyságát?
Az élgeometria, az él szöge, az élesség és a gyártási tűrések jelentősen befolyásolják a vágási hatékonyságot. A keskeny él-szögek csökkentik az erőigényt, míg az optimalizált profilok javítják az anyagáramlást és a forgácseltávolítást.
Miért előnyösebbek a szabványos katalóguspengéknél az egyedi ipari pengék?
Az egyedi pengéket pontosan a gép–anyag párosításra tervezték, így csökkentik a beállítási időt, a leállásokat és a selejtarányt. Ellentétben a szabványos pengékkel, amelyeket gyakran beüzemelés után kell finomhangolni, az egyedi pengék biztosítják a konzisztenciát és hosszú távú költségmegtakarítást.
Mik az egyedi pengék kulcsfontosságú előnyei?
Az egyedi pengék jobb alapanyag-kompatibilitást, hosszabb élettartamot, kevesebb karbantartást és alacsonyabb teljes tulajdonosi költséget kínálnak. Kifejezetten úgy tervezték őket, hogy illeszkedjenek a feldolgozott anyagok keménységéhez és kopásállóságához.
Hogyan befolyásolja a szállítási idő a pengék kiválasztását?
A szállítási határidők döntik el, hogy a vállalatok választhatnak-e egyedi pengéket, vagy kénytelenek standard pengékre támaszkodni azonnali felhasználás céljából. Az egyedi pengék gyártása gyakran 8–12 hetet vesz igénybe, de hosszú távon csökkentik az üzemeltetési megszakításokat, míg a standard pengék gyorsan elérhetők, ám gyakori cseréjük és beállításuk szükséges.
Tartalomjegyzék
- Működési teljesítmény: Pontosság, élettartam és anyagkompatibilitás ipari pengéknél
- Tervezés és mérnöki szigor: általános szabványosítás kontra alkalmazásspecifikus ipari pengék
- Működési valóságok: szállítási határidők, készletgazdálkodás és gyártásba való integráció
- Teljes tulajdonlási költség: Az ROI értékelése a leállások, a selejt és a karbantartás alapján
- GYIK szekció