
 EN
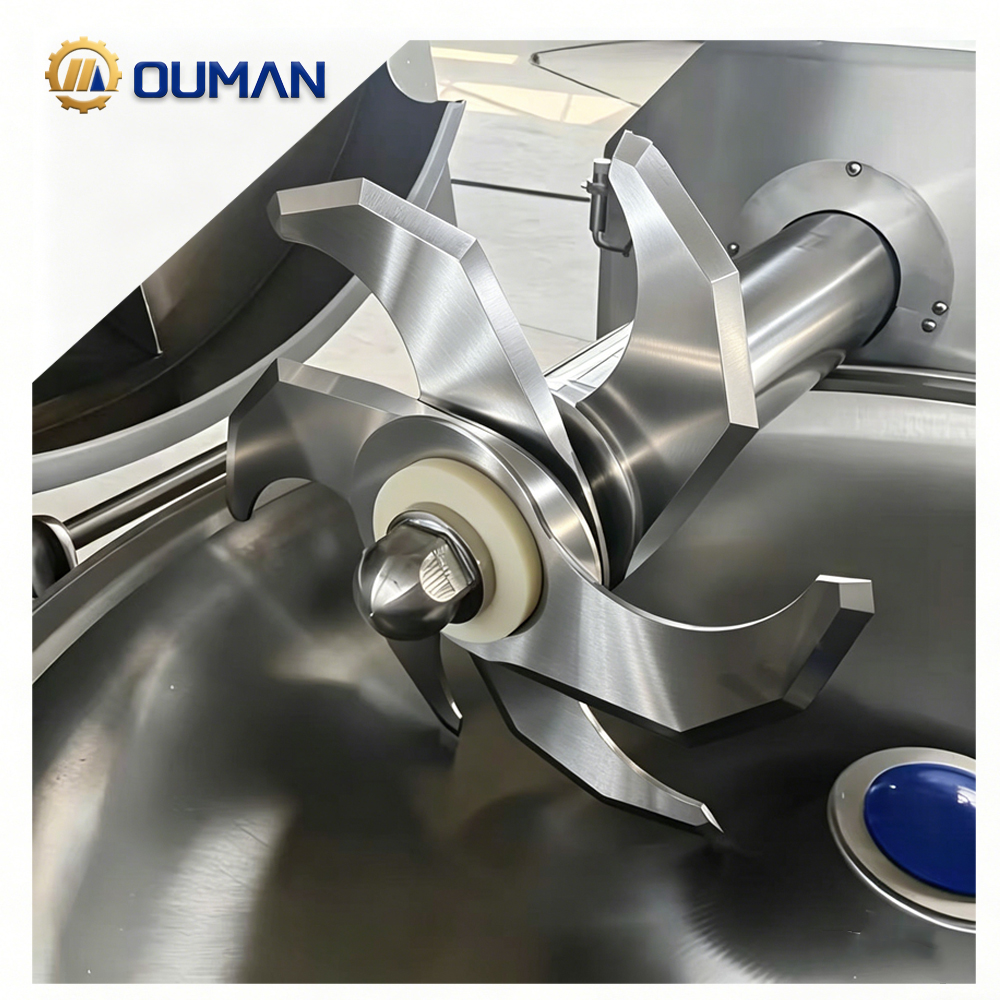
Funktionell prestanda: precision, livslängd och materialkompatibilitet för industriella blad
Hur skärgångsgeometri och toleranser påverkar verklig skärverkningseffektivitet
Vinkeln, profilen och skärpan på skäret styr direkt hur industriella blad interagerar med material. En smalare skärvinkel minskar kraftkraven för mjukare underlag, medan förstärkt geometri motverkar sprickbildning vid stötar. Tillverkningsnoggrannhet – särskilt med en precision på ±0,01 mm – omvandlar teoretisk design till konsekvent prestanda: enhetlig skärkvalitet, minskad vibration och lägre belastning på motorn. I motsats till detta orsakar bredare toleranser i standardblad drift under produktion, vilket accelererar slitage och ger inkonsekventa, trasiga kanter. Detta tvingar operatörer att sänka linjehastigheten eller acceptera högre utslagskvoter. Optimerade skärprofiler förbättrar också spånformningen och materialflödet, vilket effektivt avlägsnar restmaterial och förhindrar värmeuppkomst samt bladdeformation. Slutligen utökar strikta toleranser och syftesbestämd skärdesign livslängden, minskar energiförbrukningen med upp till 15 % och säkerställer förutsägbar genomströmning – en mätbar fördel på högvolymlinjer där varje mikrometer påverkar resultatet.
Anpassa bladspecifikationer till substratutmaningar (t.ex. kompositer, abrasiva metaller)
Abrasiva legeringar fyllda med hårda partiklar slöar snabbt konventionella stålklingor; blad med karbidspetsar motstår erosion och behåller skärpan upp till fem gånger längre. Kompositlager delaminerar när tandavstånd eller krokhinkel inte är anpassade – applikationsspecifika geometrier skär renligen utan att dra ut fibrer. Väljande av beläggning är avgörande: titanitrid minskar friktion och värme på klibbiga metaller, medan keramiska beläggningar tål långvarig drift vid höga temperaturer. Standardkatalogblad tar sällan hänsyn till dessa variabler, vilket leder till att verkstäder tvingas acceptera frekventa byten eller försämrad delkvalitet. Testa bladmateriel, hårdhet och beläggning mot exakta underlag – inte bara generiska kategorier – förhindrar mikrospåning och ojämn slitage. När specifikationerna stämmer överens med underlagets hårdhet, slipverkan och termiska beteende ökar underhållsintervallen, skrapgraden minskar och integrationen blir sömlös – utan justeringar efter installation.
Design och ingenjörsmässig noggrannhet: Generisk standardisering jämfört med applikationsspecifika industriella blad
Från färdiga kataloger till finita elementanalys i utvecklingen av anpassade blad
Standardblad från kataloger erbjuder snabb tillgänglighet men bygger på generiska geometrier som inte kan anpassas till specifika spänningsmönster, termiska laster eller variationer i underlaget. Anpassade industriella blad utvecklas utifrån digital teknik: finita elementanalys (FEA) simulerar skärkrafter, vibrationsmoder och värmedistribution innan någon stål har skurits. Denna datastyrd metod möjliggör exakt förfining av eggprofiler, avslutningsvinklar och monteringsfunktioner för exakt maskin–material-kombination. En studie från 2023 publicerad i Industrial Cutting Technology Journal upptäckte att över 70 % av tillverkarna som använder ISO-certifierade bladproduktionsmetoder uppnådde en förbättring med 30 % i skärnoggrannhet och en minskning med 25 % i underhållskostnader. Ledande specialtillverkare går ännu längre – de integrerar egna materialmodeller och verkliga slitageuppgifter direkt i designfasen. Resultatet är ett blad som är konstruerat för att anpassas exakt till underlagets hårdhet, slipverkan och spånformningsbeteende redan från den första skärningen. Toleranserna blir strängare och når ensiffriga mikronnivåer, och sammansatta kantgeometrier valideras virtuellt mot kundens processparametrar. En sådan noggrannhet omvandlar bladet från en förbrukningsartikel till en prestandaoptimerad komponent – vilket minskar spill, förlänger servicelevnaden och eliminerar kompromisserna i standardlösningar.
Varför 'standard' industriella blad ofta kräver justering efter installation
Färdiga blad monteras sällan perfekt vid första installationen. Mindre avvikelser i borrningens diameter eller tjocklek tvingar operatörer att lägga till skivor, justera spännkraften eller slipa om kanterna innan produktionen påbörjas – vilket slösar bort timmar och introducerar runout-fel som förstärker slitage. Anpassade blad som är konstruerade utifrån originalritningarna för maskinen eliminerar denna inställningscykel. Förutbestämda monteringsmått, koncentricitet under 0,02 mm och integrerade balanseringsfunktioner säkerställer att bladen är redo att monteras direkt. Genom att ta bort manuella justeringar minskar anpassade lösningar installationstiden, minskar risken för tidigt kantbrott och bevarar full skärkapacitet redan från dag ett. De dolda kostnaderna för efterinstallationens justering – arbetsinsats, driftstopp och inkonsekvent skärkvalitet – överstiger ofta den högre initiala kostnaden för ett anpassat blad redan under de första produktionsserierna.
Driftsrelaterade förutsättningar: Leveranstider, lagerhållning och integrering i produktionen
Oregelbunden leveranstid stör direkt produktionsflödet: En undersökning av McKinsey visade att 93 % av tillverkarna upplevt underhåll i leveranskedjan under de senaste fem åren, främst på grund av oförutsägbara leveranstider. Vid val av industriella blad tvingar denna oförutsägbarhet en avvägning mellan omedelbar tillgänglighet och tekniskt anpassad passform. Standardkatalogblad skickas inom några dagar och stödjer just-in-time-lagerföring – men då de inte passar abrasiva metaller eller kompositmaterial ökar slitage ofta och leder till fler frekventa produktionsstopp. Specialkonstruerade blad kräver vanligtvis 8–12 veckor för konstruktion och tillverkning, vilket kräver medvetna buffertlager eller planerade driftstopp. De anländer dock dimensionellt avstämda till maskinen, vilket minskar genomsnittlig byttid från timmar till minuter.
Lagersprofilerna skiljer sig åt på ett markant sätt. Standardblad innebär att man måste ha ett stort antal artikelnr (SKU) tillgängliga vid olika skärstationer – vilket höjer lagerkostnaderna och ökar risken för förfall när materialklasserna utvecklas. Anpassade blad sammanfogar denna variation till ett enda optimerat artikelnummer per maskin, även om längre återfyllnadsperioder kräver exakt efterfrågeprognos och stark samordning med leverantörer. Produktionens integrering speglar samma skillnad: standardblad kräver ofta justeringsplattor (shims), justeringskontroller och provskärningar innan stabil genomströmning uppnås; anpassade blad passar in i hållare och drivtänder utan justering, vilket möjliggör problemfri igångkörning och striktare processkontroll. Även om standardvägen verkar snabbare på papperet tenderar oförutsedda stopp och skrot att väga den operativa fördelen mot en välplanerad anpassad lösning.
Totala ägarkostnaden: Utvärdering av avkastning på investeringen (ROI) utifrån stopptid, skrot och underhåll
Kvantifiering av dolda kostnader – när anpassade industriella blad minskar livscykelkostnaderna
Inköpspriset för industriella blad utgör ofta endast 20–40 % av deras verkliga livscykelkostnad. En fullständig Total Cost of Ownership (TCO)-modell inkluderar inköp, installation, energi, underhåll, driftstopp, skrot och bortskaffande. Standardblad försöker ofta framstå som billiga alternativ: varje minut med oplanerat driftstopp kan kosta en anläggning upp till 22 000 USD (tillverkarmätning 2023), och bristande skärnoggrannhet kan leda till skrotrater som överstiger 5 % av den totala produktionen. Anpassade blad möter dessa dolda kostnader genom att justera skärgemetri och substratkompatibilitet till den specifika applikationen – oavsett om det gäller skärande av abrasiva metaller eller kompositlaminat. Denna precision förlänger bladets livslängd två till tre gånger, minskar produktionsstopp och sänker skrotraten kraftigt. Under en femårsperiod kan ett anpassat blad med tre gånger längre livslängd än ett generiskt alternativ ge en 15–20 % lägre TCO – även efter att ha beaktat den högre initiala investeringen. När man dessutom inkluderar minskad underhållsarbetsinsats, lägre lager av reservdelar och konsekvent kapacitetsutnyttjande blir det ekonomiska argumentet för anpassning tydligt: det omvandlar bladval från en vanlig kommoditinköp till en strategisk kostnadsminskningsåtgärd.
FAQ-sektion
Vilka faktorer påverkar skärverktygens skärverkan i industriella tillämpningar?
Kantgeometri, vinkel, skärpa och tillverkningsmöjligheter påverkar skärverkan i hög grad. Smala kantvinklar minskar kraftkraven, medan optimerade profiler förbättrar materialflöde och avfallsbortförsel.
Varför är anpassade industriella skärverktyg mer fördelaktiga än standardmodeller från kataloger?
Anpassade skärverktyg är konstruerade för exakt matchning mellan maskin och material, vilket minskar installations- och inställningstid, driftstopp samt utslagsmängd. Till skillnad från standardskärverktyg, som ofta kräver justering efter installation, säkerställer anpassade skärverktyg konsekvens och långsiktiga kostnadsbesparingar.
Vad är de viktigaste fördelarna med anpassade skärverktyg?
Anpassade skärverktyg erbjuder bättre kompatibilitet med underlag, längre livslängd, mindre underhåll och lägre totalägarkostnad. De är specifikt utformade för att anpassas till hårdheten och slipverkan hos de material som bearbetas.
Hur påverkar leveranstid valet av skärverktyg?
Ledtiderna avgör om företag kan välja anpassade blad eller behöver förlita sig på standardblad för omedelbar användning. Anpassade blad kräver ofta 8–12 veckor, men minskar långsiktiga driftsstörningar, medan standardblad erbjuder snabb tillgänglighet på bekostnad av frekventa utbyten och justeringar.
Innehållsförteckning
- Funktionell prestanda: precision, livslängd och materialkompatibilitet för industriella blad
- Design och ingenjörsmässig noggrannhet: Generisk standardisering jämfört med applikationsspecifika industriella blad
- Driftsrelaterade förutsättningar: Leveranstider, lagerhållning och integrering i produktionen
- Totala ägarkostnaden: Utvärdering av avkastning på investeringen (ROI) utifrån stopptid, skrot och underhåll
- FAQ-sektion