
 EN
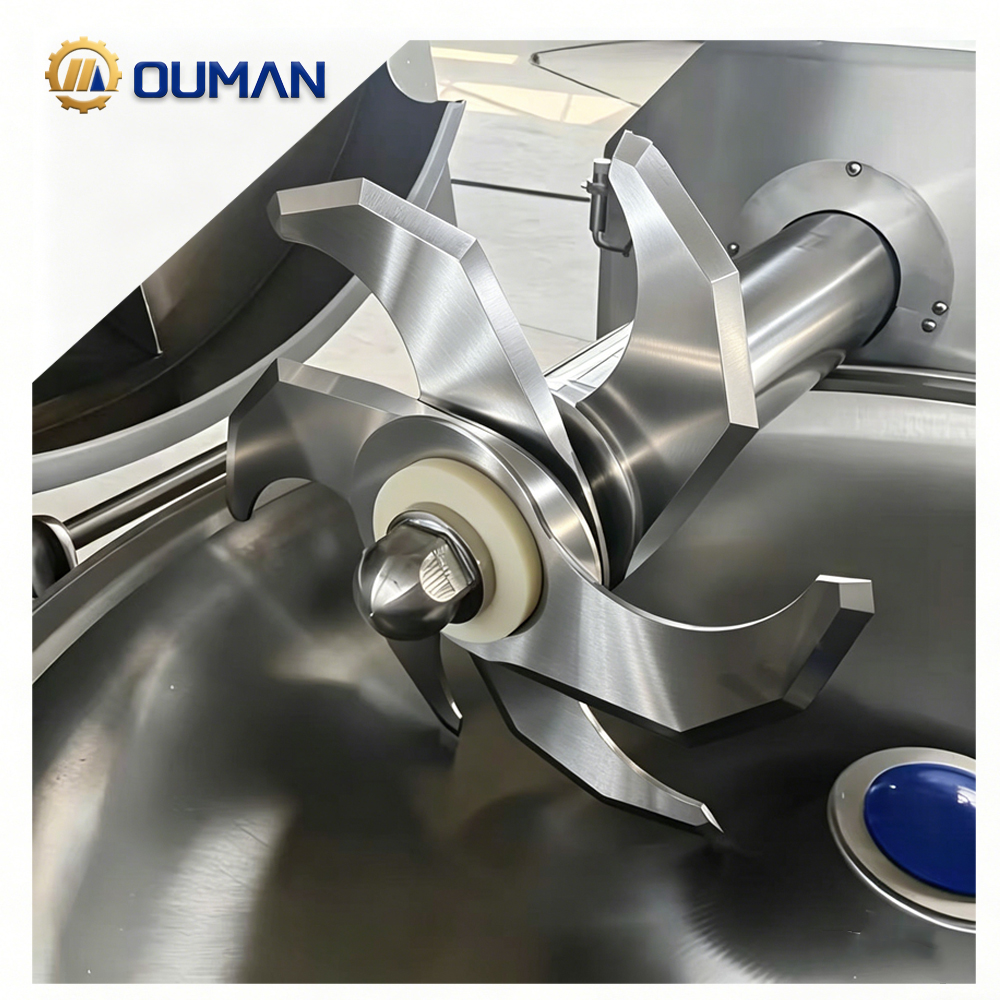
İşlevsel Performans: Endüstriyel Bıçakların Hassasiyeti, Ömrü ve Malzeme Uyumluluğu
Kenar Geometrisi ve Toleranslar Nasıl Gerçek Dünya Kesme Verimliliğini Belirler
Kesme kenarının açısı, profili ve keskinliği, endüstriyel bıçakların malzemelerle etkileşimini doğrudan belirler. Daha dar bir kenar açısı, daha yumuşak alt tabakalar için gerekli kuvveti azaltırken, güçlendirilmiş geometri darbe altında çentlenmeye karşı direnç gösterir. Üretim toleransları—özellikle ±0,01 mm hassasiyet—teorik tasarımı tutarlı performansa dönüştürür: eşit kesim kalitesi, azaltılmış titreşim ve daha düşük motor yükü. Buna karşılık, standart bıçaklardaki daha geniş toleranslar üretim süreçleri boyunca sapmaya neden olur; bu da aşınmayı hızlandırır ve tutarsız, pürüzlü kenarlar oluşturur. Bu durum operatörleri üretim hattı hızlarını düşürmeye veya daha yüksek hurda oranlarını kabul etmeye zorlar. Optimize edilmiş kenar profilleri aynı zamanda talaş oluşumunu ve malzeme akışını da geliştirir; böylece artıklar verimli bir şekilde temizlenir ve ısı birikimi ile bıçak deformasyonu önlenir. Sonuç olarak, çok sıkı toleranslar ve özel amaçlı kenar tasarımı kullanım ömrünü uzatır, enerji tüketimini %15’e kadar azaltır ve tahmin edilebilir üretim kapasitesini sürdürür—bu, her mikrometrenin çıktı üzerinde etkili olduğu yüksek hacimli üretim hatlarında ölçülebilir bir avantajdır.
Uygun Kesici Uç Özelliklerini Alt Malzeme Zorluklarına Uydurma (örn. Kompozitler, Aşındırıcı Metaller)
Sert parçacıklarla dolu aşındırıcı alaşımlar, geleneksel çelik kenarları hızla köreltir; karbür kaplamalı kesiciler erozyona direnç gösterir ve keskinliğini beş kat daha uzun süre korur. Kompozit tabakalar, diş aralığı veya kancalı açı uyumsuz olduğunda delaminasyon yaşar—uygulamaya özel geometriler lifleri çekmeden temiz bir şekilde keser. Kaplama seçimi kritik öneme sahiptir: titanyum nitrür, yapışkan metallerde sürtünmeyi ve ısıyı azaltırken, seramik kaplamalar sürekli yüksek sıcaklıkta çalışmayı dayanıklı kılar. Standart katalog kesiciler bu değişkenleri nadiren dikkate alır; bu da işletmelerin sık sık takım değişimlerine tahammül etmesine ya da parça kalitesinde düşüşe neden olur. Kesici malzemesinin, sertliğinin ve kaplamasının test edilmesi, tam alt tabaka — yalnızca genel kategoriler değil — mikro çentiklenmeyi ve düzensiz aşınmayı önler. Özellikler, alt tabakanın sertliği, aşındırıcılığı ve termal davranışıyla uyumlu olduğunda bakım aralıkları uzar, hurda oranları düşer ve entegrasyon, post-instalasyon ayarlamaları olmadan sorunsuz hâle gelir.
Tasarım ve Mühendislik Titizliği: Genel Standartlaştırma Karşısında Uygulamaya Özel Endüstriyel Bıçaklar
Hazır Kataloglardan Özel Bıçak Geliştirmede Sonlu Eleman Analizine
Standart katalog bıçakları hızlı temin imkânı sunar ancak belirli gerilim desenlerine, termal yüklerine veya alt tabaka değişkenliğine uyum sağlayamayan genel geometrilere dayanır. Özel endüstriyel bıçaklar dijital mühendislikle başlar: sonlu eleman analizi (FEA), herhangi bir çelik kesilmeden önce kesme kuvvetlerini, titreşim modlarını ve ısı dağılımını simüle eder. Bu veriye dayalı yaklaşım, tam olarak makine–malzeme eşleşmesi için kenar profillerinin, boşluk açılarının ve montaj özelliklerinin hassas şekilde optimize edilmesini sağlar. 2023 yılında yayımlanan bir çalışma, Endüstriyel Kesme Teknolojisi Dergisi iSO sertifikalı bıçak üretim yöntemlerini benimseyen üreticilerin %70’ten fazlasının kesme hassasiyetinde %30’luk bir iyileşme ve bakım maliyetlerinde %25’lik bir azalma elde ettiği tespit edilmiştir. Öncü özel üretim şirketleri bunun ötesine geçer—özel malzeme modellerini ve gerçek dünya aşınma verilerini doğrudan tasarım aşamasına entegre eder. Sonuç olarak, ilk kesmeden itibaren alt tabakanın sertliği, aşındırıcılığı ve talaş oluşumu davranışına tam olarak uyumlu bir bıçak tasarlanır. Toleranslar tek haneli mikron seviyelerine kadar daralır ve bileşik kenar geometrileri müşteri sürecinin parametrelerine göre sanal ortamda doğrulanır. Bu düzeyde titizlik, bıçağı bir tüketim maddesinden değil, performansa optimize edilmiş bir bileşene dönüştürür—kayıp malzeme oranını azaltır, kullanım ömrünü uzatır ve hazır çözümlere özgü uzlaşmaları ortadan kaldırır.
Neden ‘Standart’ Endüstriyel Bıçaklar Sıkça Kurulum Sonrası Ayarlama Gerektirir?
Hazır kanatlar, ilk montajda nadiren mükemmel şekilde oturur. Küçük delik çapı veya kalınlık farkları, operatörlerin üretim başlamadan önce yuvalama parçaları eklemesini, sıkma basıncını ayarlamasını veya kenarları yeniden taşlamasını zorunlu kılar—bu da saatlerce zaman kaybına ve aşınmayı hızlandıran çalışma dışı sapmalarına neden olur. Orijinal makine çizimlerinden özel olarak tasarlanan kanatlar bu ayarlama döngüsünü ortadan kaldırır. Önceden eşleştirilmiş montaj boyutları, 0,02 mm’den daha düşük bir merkezsel sapma ve entegre dengeleme özellikleri, doğrudan cıvata ile monte edilebilirlik sağlar. Elle yapılan ayarların kaldırılmasıyla özel çözümler kurulum süresini kısaltır, erken dönem kırılma riskini azaltır ve ilk günden itibaren tam kesme kapasitesini korur. Montaj sonrası ayarlamaların gizli maliyetleri—işçilik, durma süreleri, tutarsız kesim kalitesi—genellikle özel bir kanadın yüksek başlangıç fiyatını ilk birkaç üretim turu içinde aşıyor.
Operasyonel Gerçekler: Teslim Süreleri, Stok Yönetimi ve Üretim Entegrasyonu
Teslimat süresindeki dalgalanma, üretim akışını doğrudan bozar: McKinsey’in yaptığı bir ankete göre, son beş yıl içinde üreticilerin %93’ü tedarik zinciri kesintileri yaşadı; bunların başlıca nedeni öngörülemeyen teslimat süreleriydi. Endüstriyel bıçaklar seçerken bu öngörülemezlik, hemen mevcut olma ile mühendislikle uyarlanmış uyum arasında bir uzlaşma zorunluluğu yaratır. Standart katalog bıçaklar birkaç gün içinde sevk edilir ve tam zamanında envanter yönetimini destekler—ancak aşındırıcı metaller veya kompozitlerle uyumsuzluk, genellikle aşınmayı hızlandırır ve üretim hattında daha sık duruşlara neden olur. Özel olarak mühendislikle tasarlanmış bıçaklar tipik olarak tasarım ve imalat için 8–12 hafta gerektirir; bu da bilinçli tampon stok tutmayı ya da planlı bakım duruşlarını zorunlu kılar. Ancak bu bıçaklar, makineye tam boyutlu uyumlu olarak gelir ve ortalama değişim süresini saatlerden dakikalara indirir.
Stok profilleri belirgin şekilde farklılık gösterir. Standart bıçaklar, kesme istasyonları boyunca çok sayıda STK taşınmasını teşvik eder—bu da taşıma maliyetlerini artırır ve malzeme sınıfları geliştiğinde obsolesans riskini doğurur. Özel bıçaklar ise bu çeşitliliği makine başına tek bir optimize edilmiş STK’ye indirger; ancak daha uzun tedarik süreleri, doğru talep tahmini ve güçlü tedarikçi senkronizasyonu gerektirir. Üretim entegrasyonu da aynı ayrımı yansıtır: standart bıçaklar genellikle stabil üretim hızına ulaşmadan önce ayar plakaları (shimming), hizalama kontrolleri ve deneme kesimleri gerektirir; özel bıçaklar ise herhangi bir ayarlamaya gerek kalmadan tutuculara ve tahrik çıkıntılarına (drive tangs) mükemmel uyum sağlar, böylece sorunsuz başlangıç ve daha sıkı süreç kontrolü sağlanır. Standart yol kağıt üzerinde daha hızlı görünse de, plansız duruşlar ve hurda miktarları, operasyonel avantajı iyi planlanmış bir özel çözüm lehine çevirir.
Toplam Sahiplik Maliyeti: Durdurulma Süreleri, Hurda ve Bakım Üzerinden ROI’nin Değerlendirilmesi
Gizli Maliyetlerin Ölçülmesi—Ne Zaman Özel Endüstriyel Bıçaklar Yaşam Boyu Giderleri Azaltır
Endüstriyel bıçakların satın alma fiyatı, gerçek yaşam döngüsü maliyetlerinin yalnızca %20–40’ını temsil eder. Tam bir Toplam Sahiplik Maliyeti (TCO) modeli, satın alma, kurulum, enerji, bakım, durma süresi, hurda ve bertaraf maliyetlerini içerir. Standart bıçaklar genellikle ucuz ürün gibi görünür: planlanmamış her bir durma dakikası, bir tesis için saatte 22.000 ABD Doları’na kadar maliyet oluşturabilir (2023 üretici anketi); ayrıca düşük kesme hassasiyeti, toplam üretim hacminin %5’inden fazla hurda oranına neden olabilir. Özel bıçaklar, aşındırıcı metallerin veya kompozit laminatların kesilmesi gibi belirli uygulamalara uygun kenar geometrisi ve alt tabaka uyumluluğu sağlayarak bu gizli maliyetleri ele alır. Bu hassasiyet, bıçağın ömrünü iki ila üç kat uzatır, üretim hattındaki durmaları azaltır ve hurdayı büyük ölçüde düşürür. Beş yıllık bir dönem içinde, standart bir alternatife kıyasla üç kat daha uzun ömürlü bir özel bıçak, başlangıç yatırımındaki yüksek maliyeti bile göz önünde bulundurulduğunda, TCO’yu %15–20 daha düşük seviyeye indirebilir. Bakım işçiliğindeki azalma, yedek parça stoklarının düşüşü ve sürekli üretim kapasitesi dikkate alındığında, özelleştirme için finansal gerekçe netleşir: bıçak seçimi artık bir malzeme satın alımı değil, stratejik bir maliyet indirimi aracı haline gelir.
SSS Bölümü
Endüstriyel bıçakların kesme verimliliğini etkileyen faktörler nelerdir?
Kenar geometrisi, açısı, keskinliği ve üretim toleransları kesme verimliliğini önemli ölçüde etkiler. Dar kenar açıları kuvvet gereksinimini azaltırken, optimize edilmiş profiller malzeme akışını ve talaş temizliğini iyileştirir.
Standart katalog bıçaklara kıyasla özel endüstriyel bıçakların avantajı nedir?
Özel bıçaklar, belirli makine-malzeme eşleşmeleri için mühendislikle tasarlanmıştır; bu da kurulum süresini, durma sürelerini ve hurda oranlarını azaltır. Standart bıçaklar genellikle montaj sonrası ayarlama gerektirirken, özel bıçaklar tutarlılığı ve uzun vadeli maliyet tasarrufunu sağlar.
Özel bıçakların temel avantajları nelerdir?
Özel bıçaklar, daha iyi alt tabaka uyumluluğu, daha uzun kullanım ömrü, azaltılmış bakım gereksinimi ve daha düşük toplam sahiplik maliyeti sunar. İşlenen malzemelerin sertliği ve aşındırıcılığına özel olarak uyarlanırlar.
Teslim süresi bıçak seçimi üzerinde nasıl bir etkiye sahiptir?
Teslimat süreleri, şirketlerin özel bıçaklar mı yoksa hemen kullanıma hazır standart bıçaklar mı tercih edeceğini belirler. Özel bıçaklar genellikle 8–12 hafta sürer ancak uzun vadeli işletme kesintilerini azaltır; buna karşılık standart bıçaklar hızlı temin edilebilir ancak sık sık değiştirilme ve ayarlama gerektirir.
İçindekiler Tablosu
- İşlevsel Performans: Endüstriyel Bıçakların Hassasiyeti, Ömrü ve Malzeme Uyumluluğu
- Tasarım ve Mühendislik Titizliği: Genel Standartlaştırma Karşısında Uygulamaya Özel Endüstriyel Bıçaklar
- Operasyonel Gerçekler: Teslim Süreleri, Stok Yönetimi ve Üretim Entegrasyonu
- Toplam Sahiplik Maliyeti: Durdurulma Süreleri, Hurda ve Bakım Üzerinden ROI’nin Değerlendirilmesi
- SSS Bölümü