
 EN
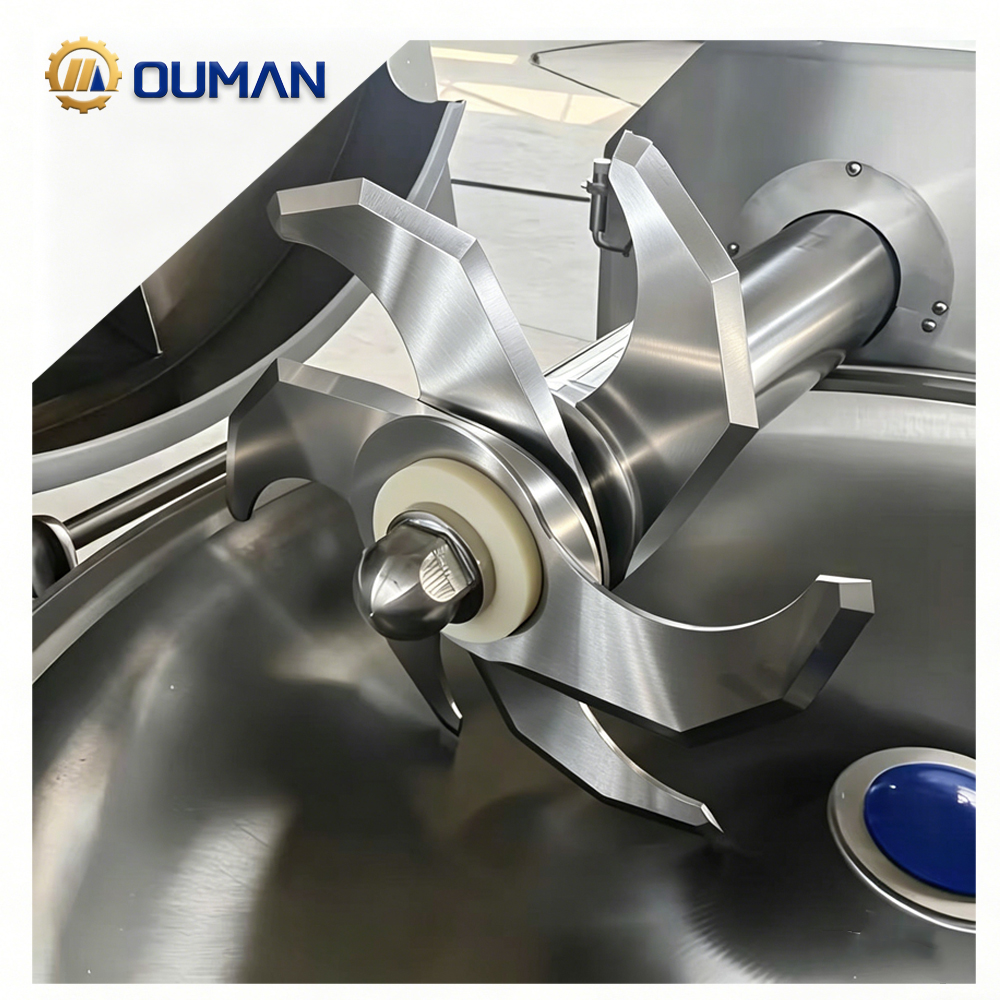
Функціональні характеристики: точність, термін служби та сумісність матеріалів промислових лез
Як геометрія різального краю та допуски впливають на реальну ефективність різання
Кут, профіль і гострота різального краю безпосередньо визначають, як промислові леза взаємодіють із матеріалами. Вужчий кут краю зменшує необхідну силу для обробки м’яких матеріалів, тоді як підсилена геометрія запобігає сколюванню під ударним навантаженням. Точність виготовлення — зокрема допуск ±0,01 мм — перетворює теоретичний дизайн у стабільну роботу: однакову якість різання, знижену вібрацію та менше навантаження на двигун. Натомість більш широкі допуски в типових лезах призводять до зміщення параметрів протягом виробничого циклу, прискорюючи зношення й утворюючи нерівномірні, неакуратні краї. Це змушує операторів знижувати швидкість лінії або приймати вищий відсоток браку. Оптимізовані профілі різального краю також поліпшують формування стружки й потік матеріалу, ефективно видаляючи відходи й запобігаючи нагріванню та деформації леза. У кінцевому підсумку висока точність виготовлення й спеціалізований дизайн різального краю збільшують термін служби, скорочують споживання енергії до 15 % та забезпечують передбачуваний випуск продукції — вимірна перевага на високопродуктивних лініях, де кожен мікрометр впливає на загальний вихід.
Узгодження специфікацій лез із викликами субстрату (наприклад, композити, абразивні метали)
Абразивні сплави, насичені твердими частинками, швидко затуплюють звичайні сталеві різальні кромки; леза з карбідними напійками стійкі до ерозії й зберігають гостроту до п’яти разів довше. Стоси композитів розшаровуються, якщо крок зуба або кут загострення не відповідає застосуванню — спеціалізовані геометрії забезпечують чисте різання без витягування волокон. Вибір покриття має вирішальне значення: нітрид титану зменшує тертя й нагрівання на липких металах, тоді як керамічні покриття витримують тривалу роботу при високих температурах. Стандартні каталогові леза рідко враховують ці параметри, через що підприємства змушені терпіти часті заміни або погану якість виробів. Тестування матеріалу леза, його твердості та покриття проти точно підкладка — не просто загальні категорії — запобігає утворенню мікрочипів та нерівномірному зносу. Коли технічні характеристики узгоджені з твердістю, абразивністю та тепловими властивостями підкладки, інтервали технічного обслуговування збільшуються, рівень браку зменшується, а інтеграція стає безперебійною — без налаштувань після встановлення.
Сувора проектна та інженерна дисципліна: загальна стандартизація проти промислових лез, спеціально розроблених для конкретних завдань
Від готових каталогів до методу скінченних елементів у розробці спеціалізованих лез
Стандартні каталогові леза забезпечують швидку доступність, але ґрунтуються на загальних геометріях, які не можуть адаптуватися до специфічних схем навантаження, теплових навантажень чи варіацій підкладки. Спеціалізовані промислові леза розробляються з цифрового інженерного аналізу: метод скінченних елементів (МСЕ) моделює різальні сили, режими вібрації та розподіл тепла ще до того, як буде оброблено будь-яку сталь. Такий підхід, заснований на даних, дозволяє точно вдосконалити профілі різальних кромок, кути зняття фаски та конструкцію кріплення саме для конкретної пари «верстат–матеріал». Дослідження 2023 року, опубліковане в Журнал промислової технології різання встановив, що понад 70 % виробників, які застосовують методи виробництва лез, сертифіковані за ISO, досягли покращення точності різання на 30 % та зниження витрат на технічне обслуговування на 25 %. Лідери серед виробників спеціалізованих лез йдуть далі — інтегруючи власні моделі матеріалів та реальні дані про знос безпосередньо на етапі проектування. У результаті лезо стає інженерним рішенням, адаптованим до твердості, абразивності та поведінки утворення стружки підкладки від першого розрізу. Допуски звужуються до кількох мікронів, а складні геометрії різальних кромок перевіряються віртуально з урахуванням параметрів технологічного процесу замовника. Така сувора дисципліна перетворює лезо зі споживного товару на компонент, оптимізований за продуктивністю — зменшуючи кількість браку, подовжуючи термін служби та усуваючи компроміси, притаманні типовим готовим рішенням.
Чому «стандартні» промислові леза часто потребують налаштування після встановлення
Готові різці рідко встановлюються ідеально з першого разу. Незначні відхилення у діаметрі отвору або товщині змушують операторів додавати прокладки, регулювати силу затискання або заново шліфувати різальні кромки до початку виробництва — це призводить до втрати годин і виникнення биття, що прискорює знос. Індивідуальні різці, розроблені на основі оригінальних креслень верстата, повністю усувають такий етап налагодження. Заздалегідь підібрані розміри монтажу, концентричність менше 0,02 мм та вбудовані функції балансування забезпечують готовність до встановлення «просто за допомогою болтів». Вилучення ручних регулювань скорочує час на підготовку, зменшує ризик сколювання на початковому етапі експлуатації та зберігає повну різальну потужність з першого дня. Приховані витрати, пов’язані з налагодженням після встановлення — праця, простої, нестабільна якість різання — часто перевищують вищу початкову вартість індивідуального різця вже протягом перших кількох виробничих запусків.
Операційні реалії: терміни виготовлення, запаси та інтеграція у виробництво
Нестабільність термінів поставки безпосередньо порушує виробничий процес: за даними опитування McKinsey, 93 % виробників у минулі п’ять років стикалися з перебоями в ланцюзі поставок, головним чином через непередбачувані терміни поставки. Під час вибору промислових лез ця непередбачуваність змушує робити компроміс між негайною наявністю та інженерно точною відповідністю. Стандартні каталогові леза постачаються протягом кількох днів, що забезпечує систему «точно вчасно», але неспівпадіння з абразивними металами або композитами часто прискорює знос і призводить до частіших зупинок лінії. Індивідуально спроектовані леза зазвичай вимагають 8–12 тижнів на проектування та виготовлення, тому потрібно спеціально передбачати запасні запаси або планувати вікна простоїв. Проте такі леза надходять із точними розмірами, адаптованими до конкретного верстата, скорочуючи середній час заміни з годин до хвилин.
Профілі запасів значно відрізняються. Стандартні леза передбачають зберігання великої кількості артикулів на різних робочих місцях — що підвищує витрати на зберігання й загрожує застаріванням при зміні марок матеріалів. Індивідуальні леза консолідують цю різноманітність у єдиний оптимізований артикул на кожну машину, хоча триваліші цикли поповнення вимагають точного прогнозування попиту й тісної синхронізації з постачальником. Інтеграція в виробництво відображає ту саму розмежованість: для стандартних лез часто потрібне підкладання прокладок, перевірка вирівнювання й пробні різи перед досягненням стабільної продуктивності; індивідуальні леза встановлюються в тримачі й привідні хвостики без додаткових регулювань, забезпечуючи безперебійний запуск і точніший контроль процесу. Хоча стандартний шлях здається швидшим на папері, незаплановані простої й брак часто перехиляють оперативну перевагу на користь добре спланованого індивідуального рішення.
Загальні витрати власництва: оцінка ROI з урахуванням простоїв, браку й технічного обслуговування
Кількісна оцінка прихованих витрат — як індивідуальні промислові леза зменшують загальні витрати протягом усього терміну експлуатації
Ціна придбання промислових лез нерідко становить лише 20–40 % їхньої справжньої вартості протягом усього терміну експлуатації. Повна модель загальної вартості власництва (TCO) враховує витрати на закупівлю, монтаж, енергоспоживання, технічне обслуговування, простої, брак та утилізацію. Стандартні леза часто маскуються під вигідні пропозиції: кожна хвилина незапланованого простою може коштувати підприємству до 22 000 доларів США (опитування виробників, 2023 р.), а низька точність різання може призводити до рівня браку понад 5 % від загального обсягу випуску. Індивідуальні леза вирішують ці приховані витрати, точно підганяючи геометрію різального краю та сумісність основного матеріалу до конкретної задачі — чи то різання абразивних металів, чи композитних шаруватих матеріалів. Така точність подовжує термін служби леза вдвічі або втричі, зменшує кількість зупинок лінії та різко скорочує обсяги браку. За п’ятирічний період індивідуальне лезо, термін служби якого втричі перевищує термін служби типового аналога, забезпечує зниження TCO на 15–20 % — навіть з урахуванням його вищої початкової вартості. Якщо додатково врахувати зменшення трудових витрат на технічне обслуговування, нижчий запас запасних частин та стабільну продуктивність, фінансова вигода від індивідуалізації стає очевидною: вибір леза перетворюється з рутинної закупівлі товару на стратегічний інструмент зниження витрат.
Розділ запитань та відповідей
Які чинники впливають на ефективність різання промислових лез?
Геометрія різального краю, кут, гострота та допуски виготовлення суттєво впливають на ефективність різання. Вузькі кути різального краю зменшують необхідне зусилля, тоді як оптимізовані профілі поліпшують потік матеріалу та видалення відходів.
Чому спеціальні промислові леза є більш вигідними, ніж стандартні леза з каталогу?
Спеціальні леза розроблені для точного поєднання з конкретним обладнанням і матеріалом, що скорочує час на налаштування, простої та частку браку. На відміну від стандартних лез, які часто потребують додаткового налаштування після встановлення, спеціальні леза забезпечують стабільність результатів і довгострокову економію.
Які ключові переваги використання спеціальних лез?
Спеціальні леза забезпечують кращу сумісність із оброблюваними матеріалами, триваліший термін служби, меншу потребу в технічному обслуговуванні та нижчу загальну вартість володіння. Вони спеціально розроблені з урахуванням твердості та абразивності оброблюваних матеріалів.
Як тривалість виготовлення впливає на вибір лез?
Сроки виготовлення визначають, чи компанії можуть обрати спеціальні лопаті чи змушені користуватися стандартними лопатями для негайного використання. Спеціальні лопаті часто вимагають 8–12 тижнів, але зменшують тривалі технологічні перерви, тоді як стандартні лопаті доступні швидко, але потребують частішої заміни й налаштування.
Зміст
- Функціональні характеристики: точність, термін служби та сумісність матеріалів промислових лез
- Сувора проектна та інженерна дисципліна: загальна стандартизація проти промислових лез, спеціально розроблених для конкретних завдань
- Операційні реалії: терміни виготовлення, запаси та інтеграція у виробництво
- Загальні витрати власництва: оцінка ROI з урахуванням простоїв, браку й технічного обслуговування
- Розділ запитань та відповідей