
 EN
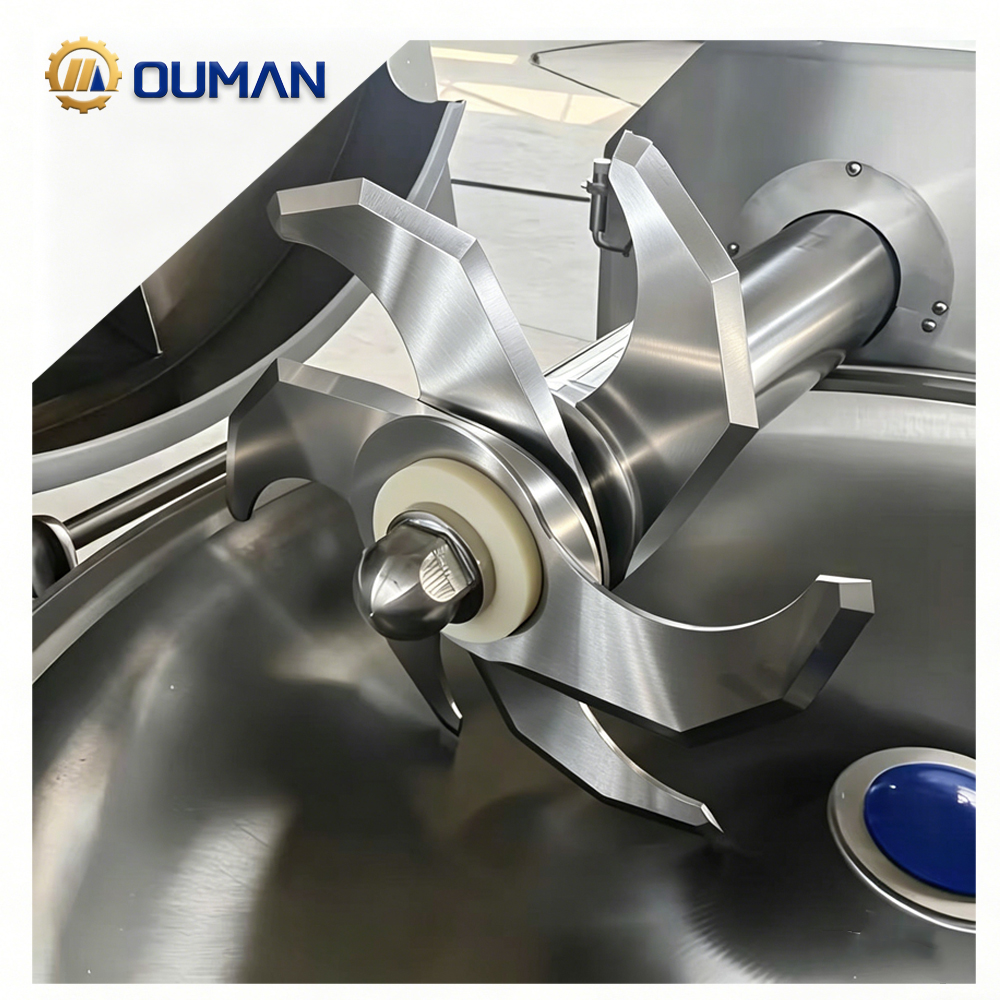
Funksjonell ytelse: Presisjon, levetid og materialekompatibilitet for industrielle kniver
Hvordan kantgeometri og toleranser påvirker virkelig skjæreffektivitet
Kantens vinkel, profil og skarphet styrer direkte hvordan industrielle kniver interagerer med materialer. En smalere kantvinkel reduserer krevene til kraft for mykere underlag, mens forsterket geometri motstår sprekking ved støt. Produksjonstoleranser – spesielt en nøyaktighet på ±0,01 mm – omsetter teoretisk design til konsekvent ytelse: jevn skjære-kvalitet, redusert vibrasjon og lavere belastning på motoren. I motsetning til dette fører bredere toleranser i standardkniver til avvik over produksjonsløpene, noe som akselererer slitasje og gir inkonsekvente, ujevne kanter. Dette tvinger operatører til å senke linjehastigheten eller godta høyere utskuddsrater. Optimaliserte kantprofiler forbedrer også spåndannelse og materialestrøm, slik at rester fjernes effektivt og varmeopbygging samt knivdeformasjon unngås. Til slutt utvider nøyaktige toleranser og formålsmessig utformede kanter levetiden, reduserer energiforbruket med opptil 15 % og sikrer forutsigbar gjennomstrømning – en målbar fordel på høykapasitetslinjer der hver mikrometer påvirker produksjonen.
Tilpasse sager til underlagets utfordringer (f.eks. komposittmaterialer, slitesterke metaller)
Slitesterke legeringer med harde partikler sløver konvensjonelle stålskår raskt; sager med karbidspisser tåler erosjon og beholder skarphet opp til fem ganger lenger. Komposittlag kan løsne seg når tenntall eller hakevinkel ikke er tilpasset – geometrier som er spesifikt utviklet for hver applikasjon skjærer rent uten å trekke ut fiberne. Beleggets valg er avgjørende: titannitrid reduserer friksjon og varme på klissete metaller, mens keramiske belegg tåler vedvarende drift ved høye temperaturer. Standardkatalogsager tar sjelden hensyn til disse variablene, noe som fører til at verksteder ofte må akseptere hyppige utskiftninger eller redusert delkvalitet. Test av sagmateriale, hardhet og belegg mot nøyaktig substrat—ikke bare generelle kategorier—forebygger mikrospalling og ujevn slitasje. Når spesifikasjonene er tilpasset substratets hardhet, abrasivitet og termiske egenskaper, økes vedlikeholdsintervallene, avfallsrater senkes og integrasjonen blir sømløs—uten justeringer etter montering.
Design og ingeniørarbeid med streng nøyaktighet: Generell standardisering versus applikasjonsspesifikke industrielle slipeblader
Fra ferdige katalogprodukter til endelig elementanalyse i utviklingen av tilpassede slipeblader
Standardkatalogslipeblader gir rask tilgjengelighet, men bygger på generelle geometrier som ikke kan tilpasse seg spesifikke spenningsmønstre, termiske belastninger eller variasjoner i substrat. Tilpassede industrielle slipeblader starter med digital konstruksjon: endelig elementanalyse (FEA) simulerer skjærekrefter, vibrasjonsmodi og varmefordeling før noen stål er skåret. Denne datadrevne tilnærmingen muliggjør nøyaktig forfining av eggprofiler, avslutningsvinkler og monteringsfunksjoner for akkurat den aktuelle maskin–materialekombinasjonen. En studie fra 2023 publisert i Tidsskrift for industriell skjæretknologi fant at over 70 % av produsenter som bruker ISO-sertifiserte metoder for bladproduksjon oppnådde en forbedring på 30 % i skjærepremisjon og en reduksjon på 25 % i vedlikeholdsutgifter. Ledende tilpassede produsenter går enda lenger – de integrerer egne materialmodeller og reelle slitasjedata direkte i designfasen. Resultatet er et blad som er utformet for å matche underlagets hardhet, slitasjeegenskaper og spåndanningsoppførsel allerede fra den første skjæringen. Toleransene blir strammet inn til énsifrede mikronivåer, og sammensatte kantgeometrier valideres virtuelt mot kundens prosessparametere. En slik strengt metodikk transformerer bladet fra en forbruksvare til en ytelsesoptimalisert komponent – med redusert avfall, lengre levetid og uten kompromissene som følger med standardløsninger.
Hvorfor «standard» industrielle blad ofte krever justering etter montering
Ferdige slipeblader monteres sjelden perfekt ved første installasjon. Små avvik i boret diameter eller tykkelse tvinger operatørene til å legge inn justerplater, justere spennetrykket eller slipe kantene på nytt før produksjonen starter – noe som spiller bort timer og introduserer svingefeil som akselererer slitasje. Tilpassede blader utviklet ut fra originale maskintegninger eliminerer denne innstillingssyklusen. Forhåndstilpassede monteringsmål, senterlighet under 0,02 mm og integrerte balanseringsfunksjoner sikrer klarhet for montering med skruer. Ved å fjerne manuelle justeringer reduserer tilpassede løsninger oppsettstiden, senker risikoen for tidlig sprekking og sikrer full skjæreevne fra dag én. De skjulte kostnadene ved justering etter installasjon – arbeidskraft, nedetid og uregelmessig skjære-kvalitet – overstiger ofte den høyere opprinnelige prisen på et tilpasset blad allerede innen de første produksjonsomgangene.
Driftsmessige realiteter: Leveringstider, lagerbeholdning og integrasjon i produksjonen
Ustabilitet i leveringstid forstyrer direkte produksjonsflyten: En McKinsey-spørreundersøkelse fant at 93 % av produsenter opplevde forsyningskjedsforstyrrelser de siste fem årene, hovedsakelig på grunn av uforutsigbare leveringstider. Ved valg av industrielle skjær må man derfor ofte velge mellom umiddelbar tilgjengelighet og teknisk optimal tilpasning. Standard katalogskjær leveres innen få dager og støtter just-in-time-lager – men dårlig tilpasning til slibende metaller eller komposittmaterialer fører ofte til raskere slitasje og hyppigere produksjonsstans. Skreddersydde, teknisk tilpassede skjær krever vanligvis 8–12 uker for konstruksjon og fremstilling, noe som krever bevisst bufferlager eller planlagte nedstillingsvinduer. Likevel er de dimensjonelt tilpasset maskinen ved ankomst, noe som reduserer gjennomsnittlig utskiftningstid fra timer til minutter.
Lagerprofiler skiller seg tydelig. Standardblader krever at mange artikkelnummer (SKU-er) holdes på lager ved ulike skjærestasjoner – noe som øker lagerkostnadene og øker risikoen for utdaterte produkter når materialkvaliteter endres. Tilpassede blader konsoliderer denne mangfoldigheten til ett enkelt, optimalisert artikkelnummer (SKU) per maskin, men lengre påfyllingsperioder krever nøyaktig etterspørselsprognose og tett samarbeid med leverandører. Produksjonsintegrering viser samme skille: Standardblader krever ofte justeringsplater (shims), justeringskontroller og prøveskjæringer før stabil produksjonshastighet oppnås; tilpassede blader passer perfekt inn i holderne og drivtannene uten justering, noe som muliggjør sømløs oppstart og strengere prosesskontroll. Selv om standardløsningen ser raskere ut på papiret, vil ofte uforutsette stopp og avfall vende den operative fordelen mot en godt planlagt tilpasset løsning.
Totalkostnad over levetiden: Vurdering av avkastning (ROI) basert på stopptid, avfall og vedlikehold
Kvantifisering av skjulte kostnader – når tilpassede industrielle blader reduserer totalkostnaden over levetiden
Kjøpsprisen for industrielle slipeblader utgjør ofte bare 20–40 % av deres reelle levetidskostnad. En fullstendig Total Cost of Ownership (TCO)-modell inkluderer anskaffelse, installasjon, energi, vedlikehold, driftsforstyrrelser, avfall og avhending. Standardblader fremstår ofte som billige alternativer: Hvert minutt med uplanlagt driftsforstyrrelse kan koste en fabrikk opptil 22 000 USD (produsentundersøkelse fra 2023), og dårlig skjærepresisjon kan føre til avfallsrater på over 5 % av total produksjon. Tilpassede blader takler disse skjulte kostnadene ved å tilpasse kantgeometrien og underlagskompatibiliteten til den spesifikke anvendelsen – enten det gjelder skjæring av abrasive metaller eller komposittlamina. Denne presisjonen forlenger bladets levetid med to til tre ganger, reduserer linjestanser og senker avfall markant. Over en periode på fem år kan et tilpasset blad med tre ganger lengre levetid enn et generisk alternativ gi en TCO som er 15–20 % lavere – selv etter at den høyere innledende investeringen er tatt med i beregningen. Når man også tar hensyn til redusert vedlikeholdsarbeid, lavere lager av reservedeler og stabil produksjonskapasitet, blir det økonomiske argumentet for tilpasning tydelig: Det transformerer valg av blad fra en vanlig innkjøpsbeslutning til en strategisk kostnadsreduserende tiltak.
FAQ-avdelinga
Hva faktorer påvirker skjæreffektiviteten til industrielle blader?
Kantgeometri, vinkel, skarphet og produksjonstoleranser påvirker skjæreffektiviteten betydelig. Smale kantvinkler reduserer krevene til kraft, mens optimaliserte profiler forbedrer materialestrømmen og avføringen av avfall.
Hvorfor er spesialtilpassede industrielle blader mer fordelaktige enn standardkatalogblader?
Spesialtilpassede blader er utviklet for nøyaktig maskin-materialekobling, noe som reduserer oppsettstid, nedetid og avfallsprosent. I motsetning til standardblader, som ofte krever justering etter montering, sikrer spesialtilpassede blader konsekvens og langsiktig kostnadsbesparelse.
Hva er de viktigste fordelene med å bruke spesialtilpassede blader?
Spesialtilpassede blader gir bedre underlagskompatibilitet, lengre levetid, redusert vedlikehold og lavere totalkostnad for eierskap. De er spesielt designet for å passe hardheten og slitasjen til materialene som behandles.
Hvordan påvirker levertid bladvalget?
Leveringstider avgjør om bedrifter kan velge tilpassede blader eller må stole på standardblader for umiddelbar bruk. Tilpassede blader krever ofte 8–12 uker, men reduserer langsiktige driftsforstyrrelser, mens standardblader gir rask tilgjengelighet til prisen av hyppigere utskiftninger og justeringer.
Innholdsfortegnelse
- Funksjonell ytelse: Presisjon, levetid og materialekompatibilitet for industrielle kniver
- Design og ingeniørarbeid med streng nøyaktighet: Generell standardisering versus applikasjonsspesifikke industrielle slipeblader
- Driftsmessige realiteter: Leveringstider, lagerbeholdning og integrasjon i produksjonen
- Totalkostnad over levetiden: Vurdering av avkastning (ROI) basert på stopptid, avfall og vedlikehold
- FAQ-avdelinga