
 EN
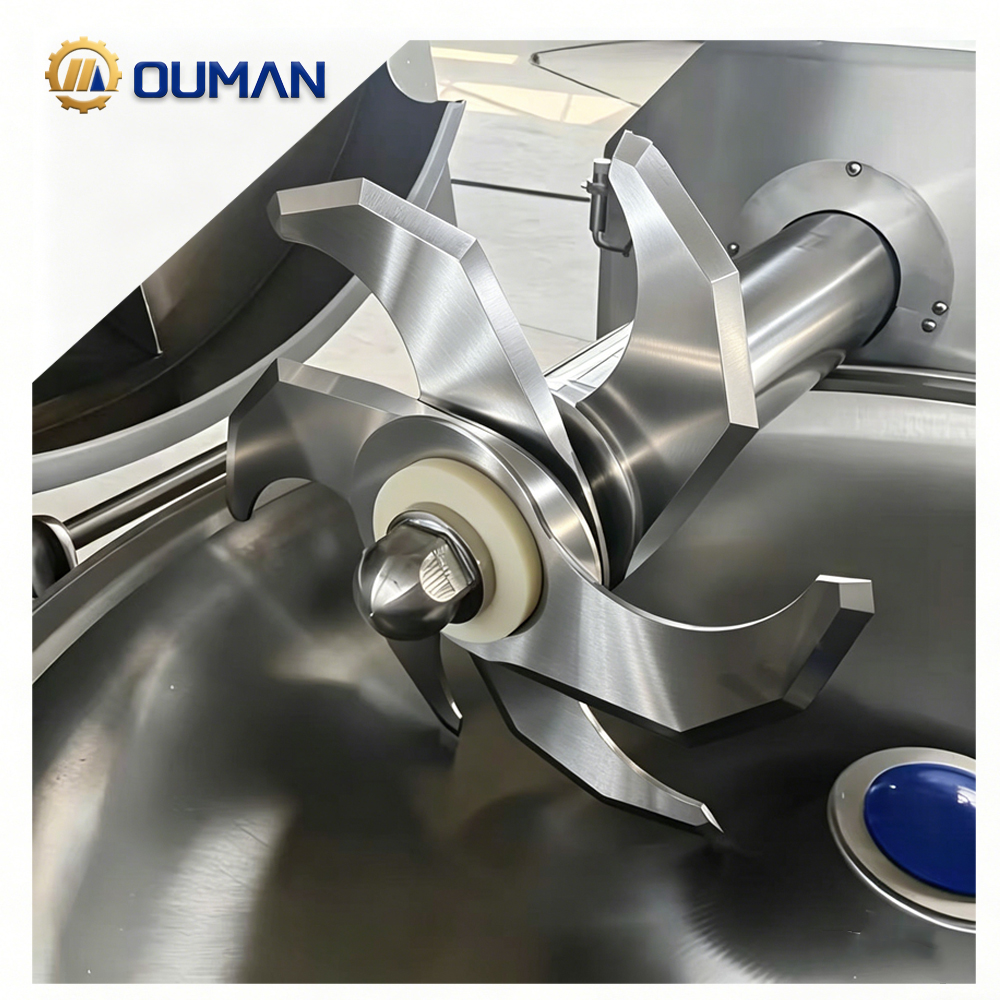
Wydajność funkcjonalna: precyzja, żywotność i zgodność materiałową ostrzy przemysłowych
W jaki sposób geometria krawędzi tnącej i допuszczalne odchylenia wpływają na rzeczywistą wydajność tnącą
Kąt, profil i ostrze krawędzi tnącej bezpośrednio określają sposób, w jaki noże przemysłowe oddziałują na materiały. Węższy kąt krawędzi zmniejsza wymagane siły przy tnieniu miększych podłoży, podczas gdy wzmocniona geometria zapobiega skruszeniom pod wpływem uderzeń. Dokładność wykonania – zwłaszcza z tolerancją ±0,01 mm – przekształca teoretyczny projekt w rzeczywistą, powtarzalną wydajność: jednolitą jakość cięcia, mniejsze drgania oraz obniżone obciążenie silnika. Natomiast szersze tolerancje stosowane w typowych nożach powodują dryfowanie parametrów w trakcie serii produkcyjnej, co przyspiesza zużycie i prowadzi do niestabilnej, nierównomiernej krawędzi cięcia. W efekcie operatorzy muszą obniżać prędkość linii produkcyjnej lub akceptować wyższy odsetek odpadów. Zoptymalizowane profile krawędzi poprawiają również kształtowanie wiórków i przepływ materiału, umożliwiając skuteczne usuwanie odpadów i zapobieganie nagrzewaniu się oraz odkształceniom noża. Ostatecznie ścisłe tolerancje oraz specjalnie zaprojektowane krawędzie zwiększają czas użytkowania, obniżają zużycie energii o do 15 % oraz zapewniają stabilną wydajność – mierzalną przewagę na liniach wysokogłówkowych, gdzie każdy mikrometr wpływa na końcowy wynik.
Dopasowanie specyfikacji ostrzy do wyzwań związanych z podłożem (np. kompozyty, metale ścierniowe)
Stopy ścierniowe zawierające twarde cząstki szybko tępią tradycyjne krawędzie stalowe; ostrza z węglików spiekanych odporno na erozję i zachowują ostrość nawet pięć razy dłużej. Wielowarstwowe kompozyty ulegają rozwarstwieniu, gdy odstęp zębów lub kąt hakowy nie są odpowiednie — geometryczne rozwiązania dostosowane do konkretnego zastosowania pozwalają na czyste tnienie bez wyrywania włókien. Wybór powłoki ma kluczowe znaczenie: azotek tytanu zmniejsza tarcie i nagrzewanie się przy lepkich metalach, natomiast powłoki ceramiczne wytrzymują długotrwałą pracę w wysokich temperaturach. Standardowe ostrza z katalogów rzadko uwzględniają te czynniki, przez co warsztaty zmuszone są akceptować częste wymiany narzędzi lub obniżoną jakość wyrobów. Testowanie materiału ostrza, jego twardości oraz powłoki wobec dokładnego podłoże — nie tylko ogólne kategorie — zapobiega mikroodpryskom i nieregularnemu zużyciu. Gdy specyfikacje są zgodne z twardością, chropowatością oraz zachowaniem termicznym podłoża, przedziały konserwacji się wydłużają, wskaźniki odpadów spadają, a integracja staje się bezproblemowa — bez konieczności dostrajania po instalacji.
Rigor projektowania i inżynierii: standardyzacja ogólna versus ostrza przemysłowe dostosowane do konkretnego zastosowania
Od ostrzy dostępnych w katalogach gotowych do analizy metodą elementów skończonych w procesie tworzenia niestandardowych ostrzy
Ostrza dostępne w standardowych katalogach zapewniają szybką dostępność, ale opierają się na ogólnych geometriach, które nie potrafią dostosować się do konkretnych wzorców obciążeń, obciążeń termicznych ani zmienności podłoża. Niestandardowe ostrza przemysłowe powstają od inżynierii cyfrowej: analiza metodą elementów skończonych (FEA) symuluje siły tnące, postacie drgań oraz rozkład ciepła jeszcze przed tym, jak którykolwiek kawałek stali zostanie przetoczony. Takie podejście oparte na danych umożliwia precyzyjną optymalizację profilu krawędzi tnącej, kątów luzu oraz cech mocowania dla konkretnej pary maszyna–materiał. Badanie z 2023 roku opublikowane w Przemysłowy Czasopismo Technologii Cięcia stwierdził, że ponad 70% producentów stosujących certyfikowane zgodnie z normą ISO metody produkcji ostrzy osiągnęło poprawę dokładności cięcia o 30% oraz obniżenie kosztów konserwacji o 25%. Wiodący producenci specjalizowani idą dalej – wbudowują własne modele materiałów i rzeczywiste dane dotyczące zużycia bezpośrednio w fazie projektowania. Wynikiem jest ostrze zaprojektowane tak, aby dopasować się do twardości podłoża, jego ścieralności oraz zachowania przy tworzeniu wiórków już od pierwszego cięcia. Dopasowanie tolerancji osiąga poziom jednocyfrowy w mikrometrach, a złożone geometrie krawędzi tnących są weryfikowane wirtualnie w oparciu o parametry procesu klienta. Taka rygorystyczność przekształca ostrze z elementu eksploatacyjnego w komponent zoptymalizowany pod kątem wydajności – zmniejszając ilość odpadów, wydłużając czas użytkowania oraz eliminując kompromisy charakterystyczne dla rozwiązań gotowych.
Dlaczego „standardowe” przemysłowe ostrza często wymagają strojenia po instalacji
Gotowe ostrza rzadko montują się idealnie przy pierwszej instalacji. Niewielkie odchylenia średnicy otworu lub grubości zmuszają operatorów do dodawania podkładów, regulowania siły docisku uchwytu lub przeszlifowywania krawędzi przed rozpoczęciem produkcji — co pochłania godziny pracy i wprowadza błędy wzboczenia, przyspieszające zużycie. Ostrza niestandardowe, zaprojektowane na podstawie oryginalnych rysunków maszyny, eliminują ten cykl dostrajania. Wstępnie dopasowane wymiary montażowe, współosiowość poniżej 0,02 mm oraz wbudowane funkcje balansowania zapewniają gotowość do montażu śrubowego. Eliminując ręczne regulacje, rozwiązania niestandardowe skracają czas przygotowania, zmniejszają ryzyko skruszeń na wczesnym etapie eksploatacji oraz zachowują pełną wydajność cięcia od pierwszego dnia. Ukryte koszty dostrajania po instalacji — praca, przestoje, niestabilna jakość cięcia — często przekraczają wyższą początkową cenę ostrza niestandardowego już w trakcie kilku pierwszych partii produkcyjnych.
Rzeczywistości operacyjne: terminy realizacji, zapasy i integracja z produkcją
Niestabilność czasu realizacji zamówienia bezpośrednio zakłóca przepływ produkcji: według badań McKinsey 93% producentów doświadczyło zakłóceń w łańcuchu dostaw w ciągu ostatnich pięciu lat, głównie z powodu niemożności przewidzenia czasu realizacji zamówień. Przy wyborze ostrzy przemysłowych ta nieprzewidywalność wymusza kompromis między natychmiastową dostępnością a precyzyjnym dopasowaniem technicznym. Standardowe ostrza z katalogu są wysyłane w ciągu kilku dni, co wspiera system zapasów just-in-time — jednak niedopasowanie do metali ściernych lub kompozytów często przyspiesza zużycie i powoduje częstsze zatrzymania linii produkcyjnej. Ostrza zaprojektowane na zamówienie zwykle wymagają 8–12 tygodni na projektowanie i produkcję, co wymaga celowego tworzenia zapasów buforowych lub zaplanowania okien przestoju. Niemniej jednak przybywają one dokładnie dopasowane do maszyny pod względem wymiarowym, skracając średni czas wymiany ostrzy z godzin do minut.
Profile zapasów różnią się znacznie. Standardowe ostrza wymagają przechowywania licznych SKU na stanowiskach cięcia – co zwiększa koszty utrzymania zapasów i niesie ryzyko przestarzenia się asortymentu wraz z ewolucją gatunków materiałów. Ostrza niestandardowe konsolidują tę różnorodność w jedno zoptymalizowane SKU na maszynę, choć dłuższe cykle uzupełniania zapasów wymagają precyzyjnego prognozowania popytu oraz ścisłej synchronizacji z dostawcą. Integracja w procesie produkcyjnym odzwierciedla ten sam podział: standardowe ostrza często wymagają stosowania podkładów, sprawdzania ustawienia oraz próbnych cięć przed osiągnięciem stabilnej wydajności; ostrza niestandardowe pasują do uchwytów i wpinek napędowych bez konieczności regulacji, umożliwiając płynny start produkcji oraz bardziej ściszą kontrolę procesu. Choć ścieżka standardowa wydaje się szybsza na papierze, nieplanowane postoje i odpadki często przesuwają korzyści operacyjne na rzecz dobrze zaplanowanego rozwiązania niestandardowego.
Całkowity koszt posiadania: ocena zwrotu z inwestycji w kontekście czasu postoju, odpadków i konserwacji
Kwantyfikacja ukrytych kosztów – kiedy niestandardowe ostrza przemysłowe zmniejszają całkowity wydatek w okresie eksploatacji
Cena zakupu przemysłowych ostrzy często stanowi zaledwie 20–40% ich rzeczywistych kosztów całkowitych w okresie użytkowania. Kompleksowy model Całkowitych Kosztów Posiadania (TCO) obejmuje koszty zakupu, montażu, energii, konserwacji, przestoju, odpadów oraz utylizacji. Standardowe ostrza często pozornie wydają się tanimi rozwiązaniami: każdy nieplanowany minutę przestoju może kosztować zakład nawet 22 000 USD (badanie przeprowadzone w 2023 r. wśród producentów), a niska precyzja cięcia może prowadzić do współczynnika odpadów przekraczającego 5% całkowitej produkcji. Ostrza niestandardowe eliminują te ukryte koszty, dostosowując geometrię krawędzi tnącej i zgodność podłoża do konkretnej aplikacji — niezależnie od tego, czy chodzi o cięcie materiałów ściernych, takich jak metale, czy laminatów kompozytowych. Dzięki tej precyzji trwałość ostrza wzrasta dwukrotnie lub trzykrotnie, zmniejsza się liczba przestojów linii produkcyjnych, a odpady ulegają znacznemu ograniczeniu. W pięcioletnim okresie ostrze niestandardowe, które trwa trzy razy dłużej niż jego uniwersalny odpowiednik, może zapewnić obniżenie TCO o 15–20%, nawet po uwzględnieniu wyższych początkowych nakładów inwestycyjnych. Po dodaniu oszczędności wynikających z mniejszego nakładu pracy konserwacyjnej, niższego zapasu części zamiennych oraz stabilnej wydajności, uzasadnienie finansowe dla niestandardowych rozwiązań staje się oczywiste: wybór ostrzy przestaje być rutynowym zakupem towaru masowego i staje się strategicznym narzędziem redukcji kosztów.
Sekcja FAQ
Jakie czynniki wpływają na wydajność tnącą przemysłowych ostrzy?
Geometria krawędzi, kąt nacinania, ostrość oraz tolerancje produkcyjne znacząco wpływają na wydajność tnącą. Wąskie kąty krawędzi zmniejszają wymagane siły, podczas gdy zoptymalizowane profile poprawiają przepływ materiału i usuwanie odpadów.
Dlaczego niestandardowe ostrza przemysłowe są bardziej korzystne niż standardowe ostrza z katalogu?
Niestandardowe ostrza są zaprojektowane specjalnie do konkretnych połączeń maszyna–materiał, co skraca czas przygotowania, czas przestoju oraz wskaźnik odpadów. W przeciwieństwie do standardowych ostrzy, które często wymagają dostosowań po instalacji, niestandardowe ostrza zapewniają spójność i długoterminowe oszczędności kosztowe.
Jakie są kluczowe zalety stosowania niestandardowych ostrzy?
Niestandardowe ostrza zapewniają lepszą zgodność z podłożem, dłuższą żywotność użytkową, mniejsze zapotrzebowanie na konserwację oraz niższy całkowity koszt posiadania. Są one specjalnie projektowane tak, aby dopasować się do twardości i ścieralności przetwarzanych materiałów.
W jaki sposób czas realizacji wpływa na wybór ostrzy?
Czasy realizacji decydują o tym, czy firmy mogą wybrać ostrza niestandardowe, czy muszą polegać na ostrzach standardowych do natychmiastowego użytku. Ostrza niestandardowe często wymagają 8–12 tygodni, ale zmniejszają długoterminowe zakłócenia w działaniu, podczas gdy ostrza standardowe są dostępne szybko, jednak wiążą się z częstymi wymianami i dostosowaniami.
Spis treści
- Wydajność funkcjonalna: precyzja, żywotność i zgodność materiałową ostrzy przemysłowych
- Rigor projektowania i inżynierii: standardyzacja ogólna versus ostrza przemysłowe dostosowane do konkretnego zastosowania
- Rzeczywistości operacyjne: terminy realizacji, zapasy i integracja z produkcją
- Całkowity koszt posiadania: ocena zwrotu z inwestycji w kontekście czasu postoju, odpadków i konserwacji
- Sekcja FAQ