
 EN
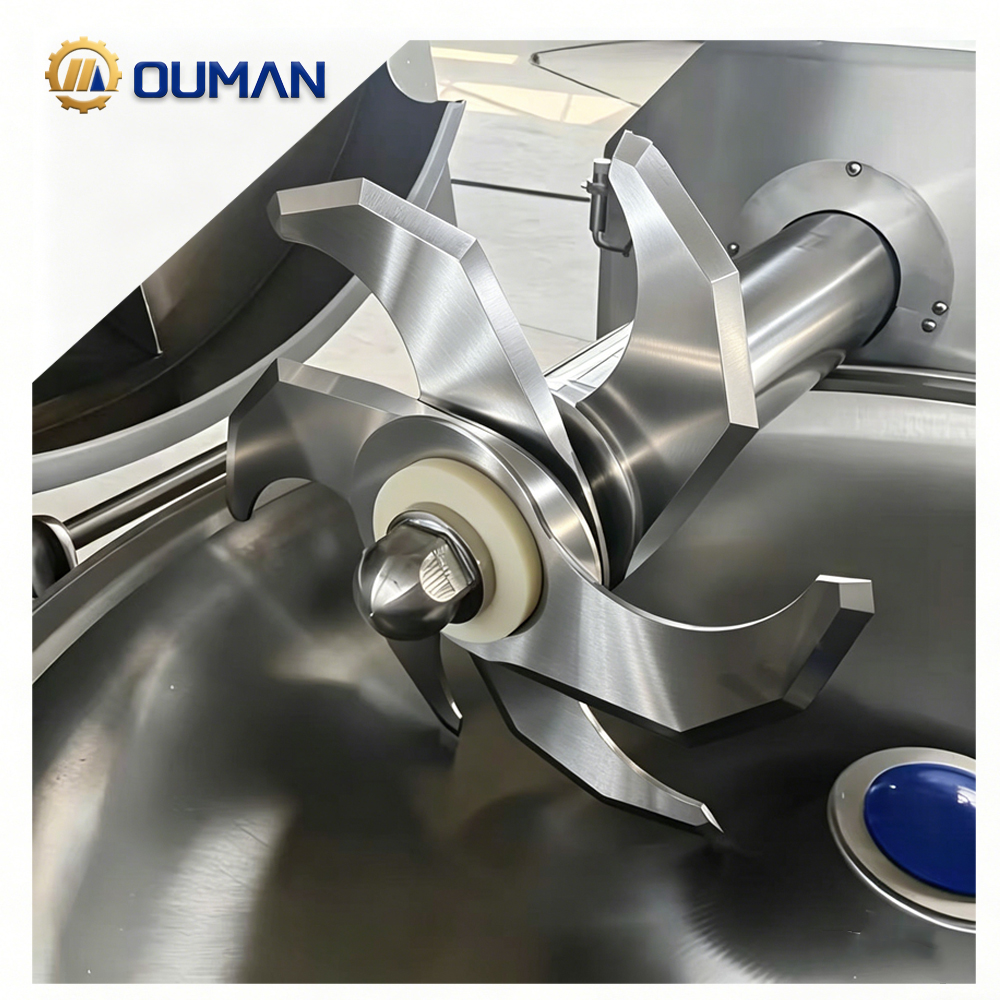
Funkcionalne performanse: Točnost, trajanje i kompatibilnost materijala industrijskih oštrica
Kako geometrija i tolerancije na ivici povećavaju učinkovitost rezanja u stvarnom svijetu
Ugao, profil i oštrina rezanja direktno određuju kako industrijski oštrice komuniciraju s materijalima. Uže kutje ruba smanjuje potrebe za snagom za mekše supstrate, dok ojačana geometrija otporna je na razbijanje pod udarcem. Proizvodni toleransi, posebno preciznost ±0,01 mm, pretvaraju teorijski dizajn u dosljednu učinkovitost: jednaki kvalitet rezova, smanjena vibracija i manja napetost motora. Nasuprot tome, šire tolerancije u standardnim oštricama uzrokuju pomicanje tijekom proizvodnih trka, ubrzavaju se oštećenja i daju nepristrasne, razorene ivice. To obavezuje operatere da usporavaju brzinu linije ili prihvaćaju veće stope otpada. Optimizirani profili rubova također poboljšavaju stvaranje čipova i protok materijala, učinkovito čisteći otpad kako bi se spriječilo nakupljanje toplote i deformacija oštrice. Na kraju krajeva, stroge tolerancije i dizajn na ivici koji je namijenjen za to produžavaju životni vijek, smanjuju potrošnju energije do 15%, i održavaju predvidljiv prolaz - mjerljiva prednost na vodama velikog obima gdje svaki mikrometar utječe na izlaz.
U skladu s člankom 3. točkom (a) ovog članka, za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materi
Svajući legure koje sadrže tvrde čestice brzo otupaju rubove običnog čelika; čepele s karbidnim vrhovima otporne su na eroziju i ostvaruju oštrinu do pet puta duže. Kompozitni špilovi se delaminiraju kada se nagib zuba ili kut kuku ne podudaraju. Izbor premaza je od ključne važnosti: titanijum nitrid smanjuje trenje i toplinu na ljepljivim metalima, dok keramički premazi izdržavaju dugotrajno funkcioniranje pri visokim temperaturama. Standardni katalozi rijetko uzimaju u obzir ove varijable, što dovodi do toga da trgovine toleriraju česte promjene ili ugrožen kvalitet dijelova. Ispitivanje materijala oštroće, tvrdoće i premaza protiv točnoj u skladu s člankom 3. stavkom 1. Kada se specifikacije usklađuju s tvrdošću, abrazivnošću i toplinskim ponašanjem supstrata, intervali održavanja se šire, stopa otpada opada i integracija postaje neprikosnovena bez podešavanja nakon instalacije.
Dizajn i inženjering: opća standardizacija protiv industrijskih oštrica specifičnih za primjenu
Od katalognih proizvoda do analize konačnih elemenata u razvoju prilagođenih oštrica
Standardni kataloški čelici nude brzu dostupnost, ali se oslanjaju na generičke geometrije koje se ne mogu prilagoditi specifičnim uzorcima napetosti, toplinskim opterećenjima ili promjenljivost podloge. Posebni industrijski čelici počinju s digitalnim inženjerstvom: analiza konačnih elemenata (FEA) simulira sile rezanja, načine vibracije i raspodjelu topline prije rezanja bilo kojeg čelika. Ovaj pristup koji se temelji na podacima omogućuje precizno usavršavanje profila rubova, uglova reliefa i postavki za točno strojevsko/materijalno spajanje. U studiji iz 2023. godine objavljenoj u Časopis o tehnologiji industrijskog rezanja u skladu s člankom 3. stavkom 2. točkom (a) Uredbe (EZ) br. Najveći proizvođači prilagođenih proizvoda idu dalje uplaćuju vlastite modele materijala i podatke o treniranju iz stvarnog svijeta izravno u fazu projektiranja. Rezultat je oštrica dizajnirana tako da odgovara tvrdoći, abrazivnosti i ponašanju formiranja čipova od prvog rezanja. Tolerancije se zatvaraju na jednomičernim razinima mikrona, a geometrija složenog ruba virtuelno se provjerava prema parametrima procesa kupaca. Takva strogost pretvara oštricu iz potrošne u komponentu s optimiziranim performansama smanjujući otpad, produžavajući životni vijek i uklanjajući kompromise inherentne za rješenja koja su dostupna.
Zašto Standardni industrijski noževi često zahtijevaju post-instalacijski podešavanje
-Radno se ne može savršeno montirati. Malo varijacija u udubljenosti ili debljini tjeraju operatere da dodaju šime, prilagode pritisak za začepljenje ili ponovno bruše rubove prije nego što proizvodnja počne. Određene oštrice napravljene na temelju originalnih crteža stroja eliminišu ovaj ciklus podešavanja. U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, za vozila s brzinom do 60 km/h, za koje se primjenjuje presmernica za vožnju, za vozila s brzinom do 60 km/h, za vozila s brzinom do 60 km/h, za vozila s brzinom do 60 km/h i Uklanjanjem ručnih podešavanja, prilagođena rješenja skraćuju vrijeme postavljanja, smanjuju rizik od ranog pucanja i čuvaju punu snagu rezanja od prvog dana. Skriveni troškovi nakon instalacije rad, vrijeme zastoja, neprostojna kvaliteta rezova često premašuju višu početnu cijenu prilagođene oštrice u prvih nekoliko proizvodnih trka.
Operativne stvarnosti: vrijeme provođenja, inventar i integracija proizvodnje
Neustavnost vremena isporuke izravno ometa proizvodni tok: istraživanje McKinseyja pokazalo je da je 93% proizvođača doživjelo poremećaje u lancu opskrbe u posljednjih pet godina, uglavnom zbog nepredvidljivih vremena isporuke. Prilikom izbora industrijskih oštrica, ova nepredvidivost prisiljava na kompromis između trenutne dostupnosti i inženjerskog prilagođavanja. Standardni listovi se isporučuju u roku od nekoliko dana, što podržava inventarizaciju u pravovremenom roku, ali nesukladnost s abrazivnim metalima ili kompozitima često ubrzava habanje i uzrokuje češće zaustavljanja linija. Oštrice za prilagođene konstrukcije obično zahtijevaju 8-12 tjedana za dizajn i proizvodnju, što zahtijeva namjerno skladištenje tampona ili planirane prozore prekida rada. Ipak, oni stižu dimenzionalno podešeni na stroj, smanjujući prosječno vrijeme prelaska s sati na minute.
Profili zaliha se znatno razlikuju. Standardne oštrice potiču nošenje brojnih SKU-a preko stanica za rezanje povećavajući troškove nošenja i rizikujući zastarjelost kada se razine materijala razvijaju. U skladu s člankom 3. stavkom 1. točkom (a) ovog članka, za proizvodnju proizvoda koji se upotrebljavaju u proizvodnji proizvoda koji se upotrebljavaju u proizvodnji proizvoda koji se upotrebljavaju u proizvodnji proizvoda, proizvođač mora imati pravo na određivanje zahtjeva za proizvodnju proizvoda koji se upotrebljavaju u proizvodnji proizvoda Integracija proizvodnje odražava istu podjelu: standardne oštrice često zahtijevaju bljeskanje, provjere poravnanosti i probne rezove prije stabilnog protoka; prilagođene oštrice odgovaraju držačima i pogonskim čvorovima bez podešavanja, omogućavajući neprekidno pokretanje i čvršću Dok se na papiru čini da je standardna putanja brža, neplanirano zastoj i otpad često utječu na operativnu prednost prema dobro planiranom prilagođenom rješenju.
Ukupni troškovi vlasništva: procjena povratne dobiti u vremenu zastoja, otpada i održavanja
Kvantificiranje skrivenih troškovaKad prilagođeni industrijski noževi smanje životni troškovi
U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EU) br. 1025/2012 Komisija je u skladu s člankom 3. stavkom 2. točkom (b) Uredbe (EU) br. 1025/2012 utvrdila da je proizvodnja električne energije u Uniji u skladu s člankom 3. stavkom 2. točkom (c) Uredbe (EU) U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EU) br. 1303/2013 Europska komisija je odlučila o izmjeni Uredbe (EU) br. 1303/2013 Europskog parlamenta i Vijeća. Standardne oštrice često se prerušavaju u ugodnosti: svaka minuta neplaniranog zastoja može koštati postrojenje do 22.000 dolara (potraga proizvođača 2023.), a loša preciznost rezanja može generirati stopu otpada veću od 5% ukupne proizvodnje. Korištenje osobnih oštrica rješava ove skrivene troškove usklađivanjem geometrije rubova i kompatibilnosti podloge s specifičnom primjenom, bilo da se reže abrazivni metali ili kompozitni laminati. Ova preciznost produžava životni vijek oštrice dva do tri puta, smanjuje zaustavljanje linija i dramatično smanjuje otpad. U razdoblju od pet godina, prilagođena oštrica koja traje tri puta duže od generičke alternative može postići 15~20% nižu TCO čak i nakon što se uzme u obzir veća početna ulaganja. Kada se uzmu u obzir smanjeni radni kapacitet, manji zalihe rezervnih dijelova i dosljedna proizvodnja, financijski argument za prilagođavanje postaje jasan: on preobražava izbor oštrice iz kupovine robe u stratešku polugu za smanjenje troškova.
FAQ odjeljak
Koji faktori utječu na učinkovitost rezanja industrijskih oštrica?
Geometrija ruba, kut, oštrina i tolerancije proizvodnje značajno utječu na učinkovitost rezanja. Uzak uglov ivice smanjuje potrebe za snagom, dok optimizirani profili poboljšavaju protok materijala i otpuštanje otpada.
Zašto su industrijski noževi na zamjenu korisniji od standardnih noževa za katalog?
Oštrice za prilagođavanje su dizajnirane za precizno spajanje stroja i materijala, smanjujući vrijeme postavljanja, vrijeme zastoja i stopu otpada. Za razliku od standardnih oštrica, koje često zahtijevaju podešavanje nakon instalacije, prilagođene oštrice osiguravaju dosljednost i dugoročno uštedu troškova.
Koje su glavne prednosti korištenja prilagođenih oštrica?
Određeni čelici nude bolju kompatibilnost podloge, duži životni vijek, smanjeno održavanje i niže ukupne troškove vlasništva. S druge strane, u slučaju da se ne primjenjuju, oni se mogu koristiti za proizvodnju materijala.
Kako vrijeme provođenja utječe na izbor oštrice?
U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EU) br. Za prilagođene čepele često je potrebno 8-12 tjedana, ali smanjuju dugoročna prekida rada, dok standardne čepele nude brzu dostupnost po cijenu čestih zamjena i prilagodbi.
Sadržaj
-
Funkcionalne performanse: Točnost, trajanje i kompatibilnost materijala industrijskih oštrica
- Kako geometrija i tolerancije na ivici povećavaju učinkovitost rezanja u stvarnom svijetu
- U skladu s člankom 3. točkom (a) ovog članka, za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materi
- Dizajn i inženjering: opća standardizacija protiv industrijskih oštrica specifičnih za primjenu
- Operativne stvarnosti: vrijeme provođenja, inventar i integracija proizvodnje
- Ukupni troškovi vlasništva: procjena povratne dobiti u vremenu zastoja, otpada i održavanja
- FAQ odjeljak