
 EN
Teknisk vejledning: Valg af industrielle knive til fødevarebehandling
I kommerciel fødevarebehandling er valget af den rigtige industrielle maskinkniv en af de mest kritiske beslutninger, der påvirker produktudbytte, driftshastighed og overholdelse af fødevaresikkerhedsregler. En enkelt forarbejdningsanlæg kan behandle frisk fjerkræ, frossen oksekød, knasende håndværksbrød og bløde grønne blade. At forsøge at bruge én enkelt knivtype på tværs af forskellige anvendelser fører til uregelmæssige snit, unødigt produktspild, hurtig slitage af skærekanten og potentielle hygiejneovertrædelser.
Denne vejledning giver en omfattende teknisk gennemgang af, hvordan man vurderer klingematerialer, overfladeafslutninger, skærekantgeometrier og driftsparametre for at optimere fødevareklipningsprocesser.
1. Materialevalg: Sikkerhed, metalvidenskab og fødevaregodkendelse
Grundlaget for enhver klinge til kontakt med fødevarer er dens underliggende stål-legering. Knive til fødevarebehandling udsættes for krævende miljøer, herunder sure organiske safter, atmosfære med høj fugtighed, ekstreme temperatursvingninger og aggressive kemiske rengøringsmidler.
Vigtige fødevaresikre skærematerialer
-
austenitiske rustfrie stållegeringer 304 og 316: Disse legeringer giver fremragende korrosionsbestandighed og rustfri egenskaber. De er nemme at desinficere og meget modstandsdygtige over for organiske syrer, som findes i frugt, grøntsager og kød. De er ideelle til almindelig skæring, bagerianvendelser og miljøer med høj fugtighed.
-
martensitisk rustfrit stål 440C: Ved at kombinere højt kulstofindhold med betydeligt chromindhold opnår 440C en imponerende Rockwell-hårdhed (HRC 56–60) efter varmebehandling, samtidig med at den bibeholder god korrosionsbestandighed. Den anbefales til præcisionsklyvning, hurtig skæring og tungt kødforarbejdning, hvor kantbevarelse er afgørende.
-
Wolframcarbid-legeringer: Faste wolframcarbid- eller carbidspidsede blad fremstilles via pulvermetallurgi og tilbyder ekstrem slidbestandighed og hårdhed. De yder fremragende resultater ved højabrasive anvendelser, kontinuerlig forarbejdning af frosne proteiner samt tung skæring af kød med ben, hvor traditionelle rustfrie stålkanter sprækker eller slibes for tidligt.
Overholdelse af lovgivningen: Alle blade, der kommer i kontakt med fødevarer, skal overholde internationale fødevaresikkerhedsrammer såsom HACCP, FDA-regler og ISO-standarder. Ikke-certificerede metaller risikerer at udlede tungmetaller, ruste ind i fødevarepartier eller frigive mikroskopiske metalpartikler under højbelastede driftsforhold.
2. Overfladebehandling, passivering og hygiejnisk design
Hygiejne i fødevareproduktion bestemmes ikke kun af rengøringsplaner, men også af de mikroskopiske overfladeegenskaber ved selve skæreværktøjerne.
Eliminering af mikroskopiske overfladeporer
Råt slibede eller upolerede klinger indeholder mikroskopiske huller, ridser og revner. Fødevarerester, fedtstoffer og fugt bliver fanget i disse mikrostrukturer og danner yderligere et yderligere miljø for bakteriekolonier som Listeria, Salmonella og E. coli. Præcisions-CNC-slibning frembringer ikke-porøse, spejlpolerede overflader (overfladeruhed Ra-værdier under 0,2 mikrometer), der modstår organisk tilhæftning og tillader grundig kemisk rengøring.
Kemisk passiveringsbehandling
Passivering er en kritisk kemisk proces, der anvendes på rustfrie stål-køkkenknive til fødevarebehandling. Under passiveringen fjernes fri jern fra metaloverfladen ved hjælp af en syrlig opløsning. Dette efterlader et chromrigt overfladelag, der spontant reagerer med ilt for at danne en sammenhængende, passiv chromoxidfilm. Dette passive lag giver følgende væsentlige fordele:
-
Forhindrer kemisk korrosion fra klorbaserede og alkaliske desinficeringsmidler.
-
Forhindrer oxidation og pitting, når det udsættes for saltede suppe eller sure marinader.
-
Sikrer nul metallisk smag eller ionoverførsel til de behandlede fødevarer.
3. Tilpasning af skærekantgeometrier til fødevareegenskaber
Fødevareprodukter varierer betydeligt i densitet, tekstur, fugtindhold og strukturel elasticitet. Valg af den korrekte skærekantprofil sikrer ren adskillelse uden knusning eller revning af den cellulære matrix.
Anvendelsesmatchningsmatrix
-
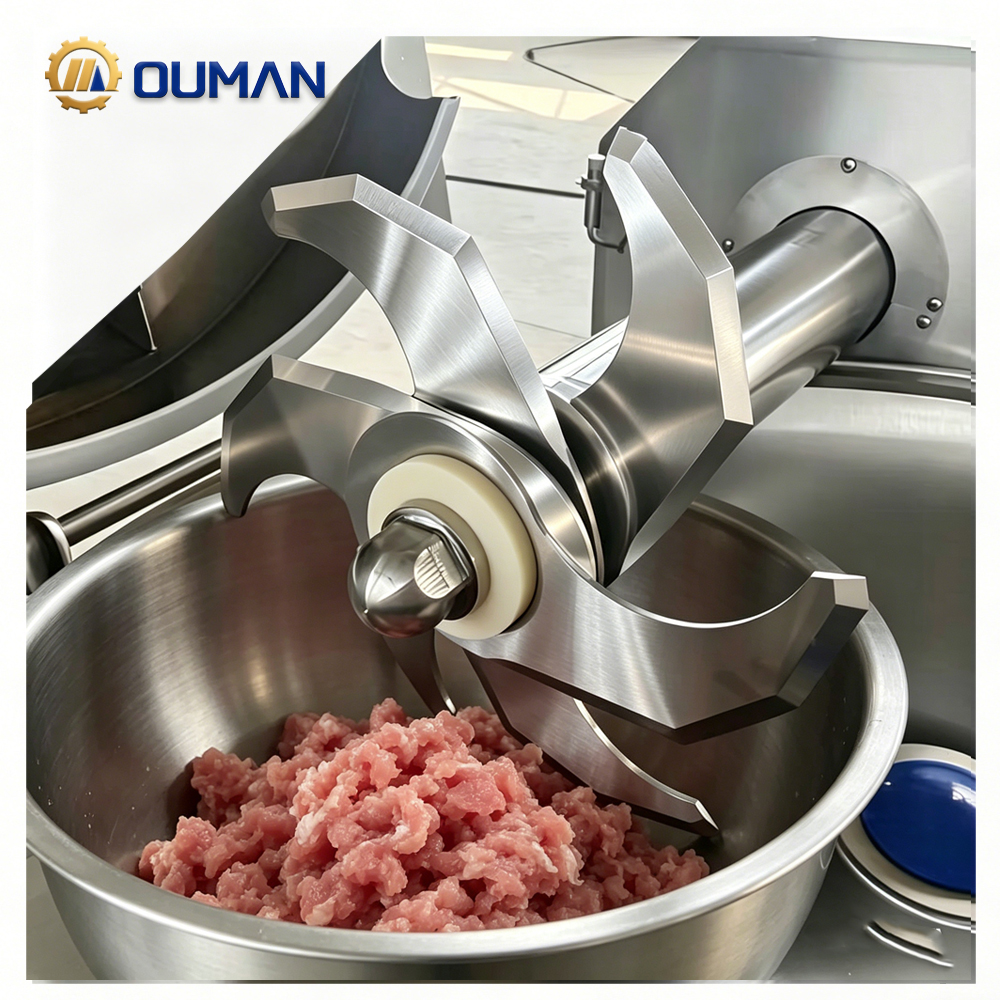
Friskt kød og fjerkræ: Kræver glatte, præcisions-slibne lige eller cirkulære klinger fremstillet af kryogen behandlet 440C rustfrit stål (HRC 56–58). Den ekstremt skarpe klinge minimerer celleskader, blodtab og proteinrevner og øger direkte udbyttet og opbevaringsudseendet af det endelige produkt.
-
Frosset kød og knogleindholdende skæring: Kræver værktøjsstål med høj slidstyrke eller wolframcarbid-legeringer med forstærkede, tykkere klingeprofiler. Klingens geometri prioriterer støddampning frem for ekstrem skarphed for at forhindre mikrospændinger ved slagpåvirkning.
-
Bageri og slik: Kræver klinger af rustfrit stål type 304 eller 316 med specialiserede savtandede eller buede tandprofiler. Savtænderne gør det muligt for klingen at trænge igennem hårde yderkruste uden at komprimere de følsomme indre brødstrukturer.
-
Produktion og bladgrøntsager: Bruger fin-slibne, ekstremt skarpe knive af rustfrit stål type 304. Skarpe, tynde kantprofiler skærer rent igennem plantecellervægge og reducerer brunfarvning, fugttab og celleknusning.
4. Driftsøkonomi og vedligeholdelsesbedste praksis
Den reelle omkostning ved en industriel klinge strækker sig ud over dens oprindelige købspris. Ved at inddrage stoppetid, hyppigheden af genopretning, udskudte produkter og arbejdskraft opnås et komplet billede af den samlede ejeromkostning.
Nøgleoperationelle strategier
-
Anvendelsesspecifik rotation: Brug dedikerede klingesæt til specifikke fødevarelinjer. Bland aldrig klinger til frisk protein med udstyr til frosne eller grøntsagsprodukter.
-
Standardiserede rengøringsprotokoller: Undgå aggressive saltsyre- eller højkoncentrerede chlorrengøringsmidler, der fjerner beskyttende passive oxidlag. Brug pH-neutrale eller svagt alkaliske desinficeringsmidler efterfulgt af øjeblikkelig tørring med trykluft.
-
Forebyggende udskiftningsscyklusser: Registrer tonnage pr. klingesæt og indfør planlagte rotationer til slibning, inden katastrofal slibeangst opstår.
-
Bufferlager: Opbevar forudinspicerede, passiverede reservede klingesæt i fugtstyrket opbevaring for at undgå nødstop.
Indholdsfortegnelse
- Teknisk vejledning: Valg af industrielle knive til fødevarebehandling
- 1. Materialevalg: Sikkerhed, metalvidenskab og fødevaregodkendelse
- 2. Overfladebehandling, passivering og hygiejnisk design
- 3. Tilpasning af skærekantgeometrier til fødevareegenskaber
- 4. Driftsøkonomi og vedligeholdelsesbedste praksis