
 EN
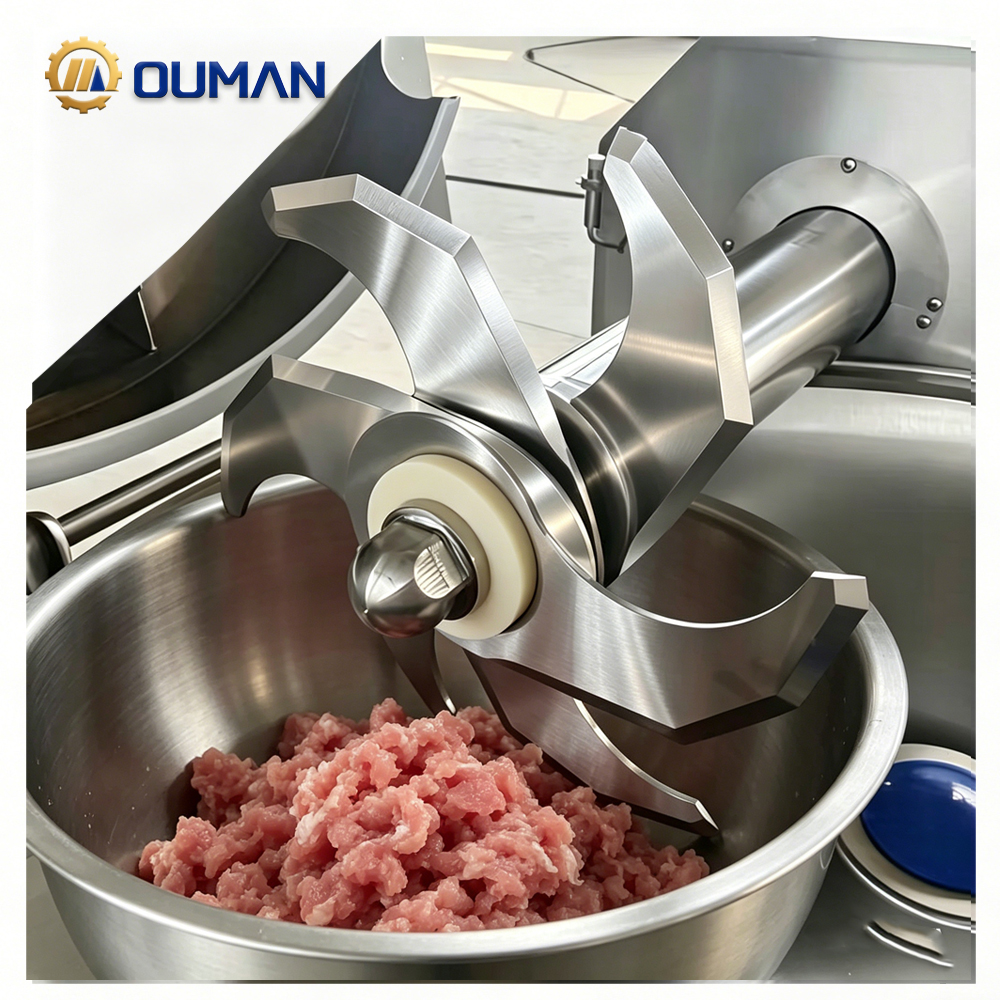
Guida tecnica: selezione di lame industriali per la lavorazione degli alimenti
Nella lavorazione commerciale degli alimenti, la scelta della giusta lama industriale per macchina è una delle decisioni più critiche, poiché influisce direttamente sulla resa del prodotto, sulla produttività operativa e sul rispetto delle norme sulla sicurezza alimentare. Un singolo impianto di lavorazione potrebbe trattare pollame fresco, carne bovina congelata, pane artigianale croccante e delicate verdure a foglia. Tentare di utilizzare un unico tipo di lama per applicazioni così diverse comporta tagli non uniformi, spreco eccessivo di prodotto, rapido deterioramento del tagliente e potenziali violazioni igieniche.
Questa guida fornisce un’analisi tecnica completa su come valutare i materiali delle lame, le finiture superficiali, le geometrie del tagliente e i parametri operativi per ottimizzare le operazioni di taglio degli alimenti.
1. Selezione del materiale: sicurezza, metallurgia e certificazione per contatto con alimenti
Il fondamento di qualsiasi lama a contatto con alimenti è la sua lega d’acciaio sottostante. I coltelli per la lavorazione degli alimenti sono esposti a condizioni severe, tra cui succhi organici acidi, atmosfera ad alta umidità, brusche variazioni di temperatura ed agenti chimici aggressivi per la pulizia.
Leghe principali per taglio sicuro negli alimenti
-
acciai inossidabili austenitici 304 e 316: Queste leghe offrono un’eccezionale resistenza alla corrosione e caratteristiche anticorrosive. Sono facili da sanificare e altamente resistenti agli acidi organici presenti in frutta, verdura e carni. Sono ideali per il taglio generale, le applicazioni in panificazione e gli ambienti ad alta umidità.
-
acciaio inossidabile martensitico 440C: Combinando un alto contenuto di carbonio con un notevole tenore di cromo, l'acciaio 440C raggiunge un'elevata durezza Rockwell (HRC 56–60) dopo il trattamento termico, mantenendo al contempo una buona resistenza alla corrosione. È raccomandato per tagli di precisione, affettatura ad alta velocità e lavorazione pesante di carni, dove la ritenzione del filo è fondamentale.
-
Leghe di carburo di tungsteno: Realizzati mediante metallurgia delle polveri, i taglienti in carburo di tungsteno compatto o con punta in carburo offrono un’eccezionale resistenza all’usura e un’elevata durezza. Eccellono in applicazioni ad alta abrasività, nella lavorazione continua di proteine congelate e nel taglio pesante di prodotti con osso, dove i fili in acciaio inossidabile tradizionale si scheggiano o si smussano prematuramente.
Conformità normativa: Tutte le lame a contatto con alimenti devono conformarsi ai principali quadri internazionali di sicurezza alimentare, quali HACCP, normative FDA e standard ISO. L’utilizzo di metalli non certificati comporta il rischio di rilascio di metalli pesanti, formazione di ruggine nei lotti alimentari o emissione di frammenti metallici microscopici durante operazioni ad alto impatto.
2. Ingegneria delle superfici, passivazione e progettazione igienica
L’igiene nella produzione alimentare dipende non solo dai programmi di pulizia, ma anche dalle caratteristiche microscopiche della superficie degli utensili da taglio.
Eliminazione dei micro-pori superficiali
Le lame sottoposte a rettifica grossolana o non lucidate presentano microcavità, solchi e fessure. I residui alimentari, i grassi e l’umidità rimangono intrappolati in queste microstrutture, creando ambienti favorevoli alla proliferazione di colonie batteriche come Listeria, Salmonella ed E. coli. La rettifica CNC di precisione produce superfici non porose e lucidate a specchio (valori di rugosità superficiale Ra inferiori a 0,2 micron) che resistono all’adesione organica e consentono lavaggi chimici completi.
Trattamento chimico di passivazione
La passivazione è un processo chimico fondamentale applicato alle lame in acciaio inossidabile per il trattamento alimentare. Durante la passivazione, il ferro libero viene rimosso dalla superficie metallica mediante una soluzione acida. Ciò lascia uno strato superficiale ricco di cromo che reagisce spontaneamente con l’ossigeno, formando un film continuo e passivo di ossido di cromo. Questo strato passivo offre vantaggi essenziali:
-
Previene la corrosione chimica causata da disinfettanti a base di cloro e da agenti alcalini.
-
Previene l’ossidazione e la corrosione localizzata (pitting) quando esposto a brodi salati o a marinature acide.
-
Garantisce assenza di sapore metallico e di trasferimento di ioni negli alimenti lavorati.
3. Abbinamento delle geometrie del tagliente alle proprietà degli alimenti
I prodotti alimentari presentano notevoli differenze in termini di densità, consistenza, contenuto di umidità ed elasticità strutturale. La scelta del profilo di taglio appropriato garantisce una separazione pulita senza schiacciare né strappare la matrice cellulare.
Matrice di abbinamento per applicazioni
-
Carne fresca e pollame: Richiede lame dritte o circolari levigate e precise, realizzate in acciaio inossidabile 440C trattato criogenicamente (HRC 56–58). Il tagliente estremamente affilato riduce al minimo la rottura cellulare, la perdita di sangue e lo strappo proteico, aumentando direttamente il rendimento finale del prodotto e il suo aspetto sugli scaffali.
-
Taglio di carne congelata e con osso: Richiede acciai per utensili ad alta tenacità oppure leghe di carburo di tungsteno, con bordi rinforzati e fortemente smussati. La geometria della lama privilegia la resistenza agli urti rispetto a un’estrema affilatura, per prevenire micro-scheggiature sotto carichi d’urto.
-
Panetteria e pasticceria: Richiede lame in acciaio inossidabile 304 o 316 dotate di profili dentati specializzati o a onda. Le dentature consentono alla lama di penetrare le croste esterne resistenti senza comprimere le delicate strutture interne della mollica.
-
Produzione e verdure a foglia: Utilizza coltelli in acciaio inossidabile 304 con smusso fine ed estremamente affilati. I bordi sottili e affilati tagliano in modo pulito le pareti cellulari vegetali, riducendo imbrunimento, perdita di umidità e contusioni cellulari.
4. Economia operativa e migliori pratiche di manutenzione
Il vero costo di una lama industriale va oltre il suo prezzo d'acquisto iniziale. Considerando i tempi di fermo macchina, la frequenza di affilatura, le percentuali di scarto prodotto e il lavoro manuale si ottiene un quadro completo del costo totale di proprietà.
Strategie operative chiave
-
Rotazione specifica per applicazione: Mantenere set di lame dedicati per linee alimentari specifiche. Non utilizzare mai lame per proteine fresche insieme a quelle per prodotti congelati o vegetali.
-
Protocolli standardizzati di lavaggio: Evitare detergenti aggressivi a base di acido cloridrico o cloro ad alta concentrazione, che rimuovono gli strati protettivi di ossido passivo. Utilizzare sanificanti neutri dal punto di vista del pH o leggermente alcalini, seguiti immediatamente dall’essiccazione con aria compressa.
-
Sostituzioni preventive: Registrare la tonnellata tagliata per ogni set di lame ed effettuare rotazioni programmate per l’affilatura prima che avvenga un’usura catastrofica.
-
Stock tampone: Mantenere in magazzino set di lame di ricambio già ispezionati e passivati, conservati in ambienti controllati per l’umidità, per eliminare i fermi macchina d’emergenza.
Sommario
- Guida tecnica: selezione di lame industriali per la lavorazione degli alimenti
- 1. Selezione del materiale: sicurezza, metallurgia e certificazione per contatto con alimenti
- 2. Ingegneria delle superfici, passivazione e progettazione igienica
- 3. Abbinamento delle geometrie del tagliente alle proprietà degli alimenti
- 4. Economia operativa e migliori pratiche di manutenzione