
 EN
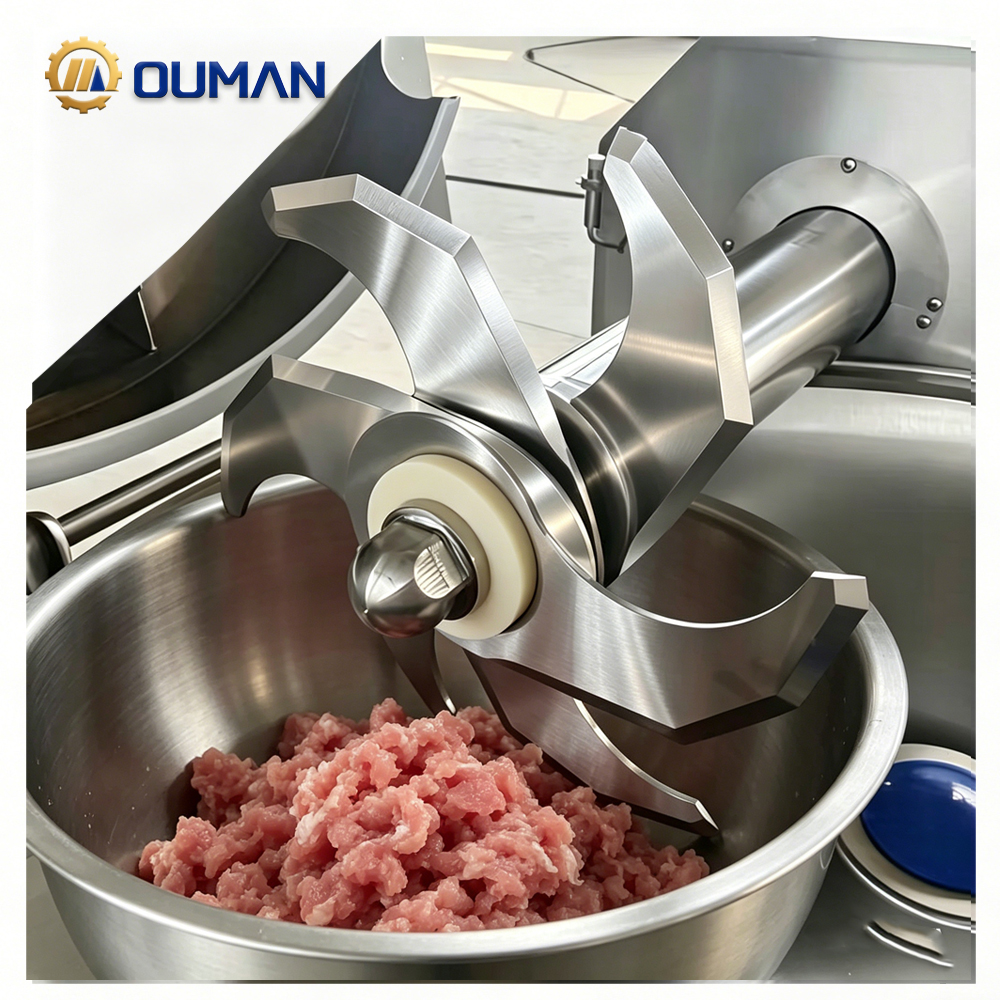
Guide technique : sélection des lames industrielles pour la transformation alimentaire
Dans la transformation alimentaire commerciale, le choix de la lame industrielle adaptée constitue l’une des décisions les plus critiques, car il influe directement sur le rendement des produits, le débit opérationnel et le respect des normes d’hygiène alimentaire. Une seule usine de transformation peut traiter de la volaille fraîche, du bœuf congelé, du pain artisanal croûté et des feuilles vertes délicates. Tenter d’utiliser un seul type de lame dans des applications aussi variées entraîne des découpes incohérentes, des pertes excessives de produit, une dégradation rapide du tranchant et des risques potentiels de non-conformité hygiénique.
Ce guide fournit une analyse technique complète sur la manière d’évaluer les matériaux des lames, les finitions de surface, les géométries du tranchant et les paramètres opérationnels afin d’optimiser les opérations de découpe alimentaire.
1. Sélection du matériau : sécurité, métallurgie et certification « contact alimentaire »
Le fondement de toute lame destinée au contact avec les aliments réside dans son alliage d’acier sous-jacent. Les couteaux utilisés dans la transformation alimentaire sont soumis à des environnements sévères, notamment des jus organiques acides, une atmosphère fortement humide, des variations extrêmes de température et des agents de nettoyage chimiques agressifs.
Alliages de coupe sûrs pour usage alimentaire
-
aciers inoxydables austénitiques 304 et 316 : Ces alliages offrent une résistance exceptionnelle à la corrosion et sont totalement résistants à la rouille. Ils se prêtent facilement à la désinfection et présentent une forte résistance aux acides organiques présents dans les fruits, les légumes et les viandes. Ils conviennent parfaitement aux opérations de tranchage général, aux applications boulangères et aux environnements à forte humidité.
-
acier inoxydable martensitique 440C : En combinant une forte teneur en carbone à une quantité substantielle de chrome, l’acier 440C atteint une dureté impressionnante selon l’échelle Rockwell (HRC 56–60) après traitement thermique, tout en conservant une bonne résistance à la corrosion. Il est recommandé pour la découpe précise, la tranchée à grande vitesse et le traitement intensif des viandes, là où la rétention du tranchant est primordiale.
-
Alliages de carbure de tungstène : Fabriqués par métallurgie des poudres, les lames en carbure de tungstène massif ou à pointe en carbure offrent une résistance à l’usure et une dureté extrêmes. Ils excellent dans les applications fortement abrasives, le traitement continu de protéines congelées et la découpe intensive de produits contenant des os, là où les tranchants en acier inoxydable traditionnel s’ébrèchent ou s’émoussent prématurément.
Conformité réglementaire : Toutes les lames entrant en contact avec les aliments doivent respecter les cadres internationaux de sécurité alimentaire, tels que les principes HACCP, la réglementation de la FDA et les normes ISO. L’utilisation de métaux non certifiés comporte un risque de lixiviation de métaux lourds, de formation de rouille dans les lots d’aliments ou de libération de fragments métalliques microscopiques lors d’un fonctionnement à fort impact.
2. Ingénierie de surface, passivation et conception hygiénique
L’hygiène dans la fabrication alimentaire dépend non seulement des calendriers de nettoyage, mais aussi des caractéristiques microscopiques de la surface des outils de coupe.
Élimination des micropores de surface
Les lames grossièrement meulées ou non polies présentent des microcavités, des entailles et des fissures. Les résidus alimentaires, les matières grasses et l’humidité s’y accumulent, créant des milieux propices au développement de colonies bactériennes telles que Listeria, Salmonella et E. coli. Le meulage précis par commande numérique (CNC) produit des surfaces non poreuses et miroir (rugosité Ra inférieure à 0,2 micron), qui résistent à l’adhésion organique et permettent des rinçages chimiques complets.
Traitement de passivation chimique
La passivation est un procédé chimique essentiel appliqué aux lames en acier inoxydable destinées au traitement des aliments. Lors de la passivation, le fer libre est éliminé de la surface métallique à l’aide d’une solution acide. Cela laisse une couche superficielle riche en chrome, qui réagit spontanément avec l’oxygène pour former un film continu d’oxyde de chrome passif. Cette couche passive confère des avantages clés :
-
Prévient la corrosion chimique causée par les désinfectants à base de chlore ou alcalins.
-
Prévient l’oxydation et la piqûre lors de l’exposition à des bouillons salés ou à des marinades acides.
-
Garantit l’absence de goût métallique et de transfert d’ions vers les aliments traités.
3. Adaptation des géométries de tranchant aux propriétés des aliments
Les produits alimentaires varient considérablement en densité, texture, teneur en humidité et élasticité structurelle. Le choix du profil de tranchant approprié permet une séparation nette sans écrasement ni déchirure de la matrice cellulaire.
Matrice d’adéquation des applications
-
Viande fraîche et volaille : Nécessite des lames droites ou circulaires parfaitement lisses et précisionnées, fabriquées en acier inoxydable 440C traité cryogéniquement (dureté Rockwell HRC 56–58). Le tranchant extrêmement affûté réduit au minimum la rupture cellulaire, les pertes sanguines et le déchirement protéique, augmentant ainsi directement le rendement final du produit et son aspect sur l’étalage.
-
Découpe de viande congelée et de viande avec os : Exige des aciers à outils très tenaces ou des alliages de carbure de tungstène dotés de bords renforcés et fortement ébrasés. La géométrie de la lame privilégie la résistance aux chocs plutôt qu’un tranchant extrême, afin d’éviter les micro-ébréchures sous charges d’impact.
-
Boulangerie et confiserie : Nécessite des lames en acier inoxydable 304 ou 316 dotées de profils dentelés ou ondulés spécialisés. Les dents permettent à la lame de pénétrer les croûtes externes résistantes sans comprimer les structures délicates de la mie.
-
Production et légumes feuillus : Utilise des couteaux en acier inoxydable 304 à biseau fin et ultra-affûtés. Des bords fins et tranchants coupent proprement les parois cellulaires végétales, réduisant le brunissement, la perte d’humidité et les contusions cellulaires.
4. Économie opérationnelle et bonnes pratiques d’entretien
Le coût réel d'une lame industrielle va au-delà de son prix d'achat initial. En tenant compte des temps d'arrêt, de la fréquence des affûtages, des taux de rebuts produits et de la main-d'œuvre, on obtient une vision complète du coût total de possession.
Stratégies opérationnelles clés
-
Rotation spécifique à l'application : Conserver des jeux de lames dédiés à chaque ligne alimentaire. Ne jamais mélanger des lames destinées aux protéines fraîches avec celles utilisées pour les produits surgelés ou les légumes.
-
Protocoles normalisés de nettoyage intensif : Éviter les détergents agressifs à base d'acide chlorhydrique ou de chlore à forte concentration, qui éliminent les couches passivantes d'oxyde protecteur. Préférer des désinfectants neutres sur le plan du pH ou faiblement alcalins, suivis immédiatement d'un séchage à l'air comprimé.
-
Cycles de remplacement préventif : Suivre la tonnage découpé par jeu de lames et établir des rotations programmées pour l'affûtage, avant toute détérioration critique due à l'usure.
-
Stock tampon : Conserver, en stockage contrôlé contre l'humidité, des jeux de lames de rechange préalablement inspectés et passivés, afin d'éviter tout arrêt imprévu.
Table des matières
- Guide technique : sélection des lames industrielles pour la transformation alimentaire
- 1. Sélection du matériau : sécurité, métallurgie et certification « contact alimentaire »
- 2. Ingénierie de surface, passivation et conception hygiénique
- 3. Adaptation des géométries de tranchant aux propriétés des aliments
- 4. Économie opérationnelle et bonnes pratiques d’entretien