
 EN
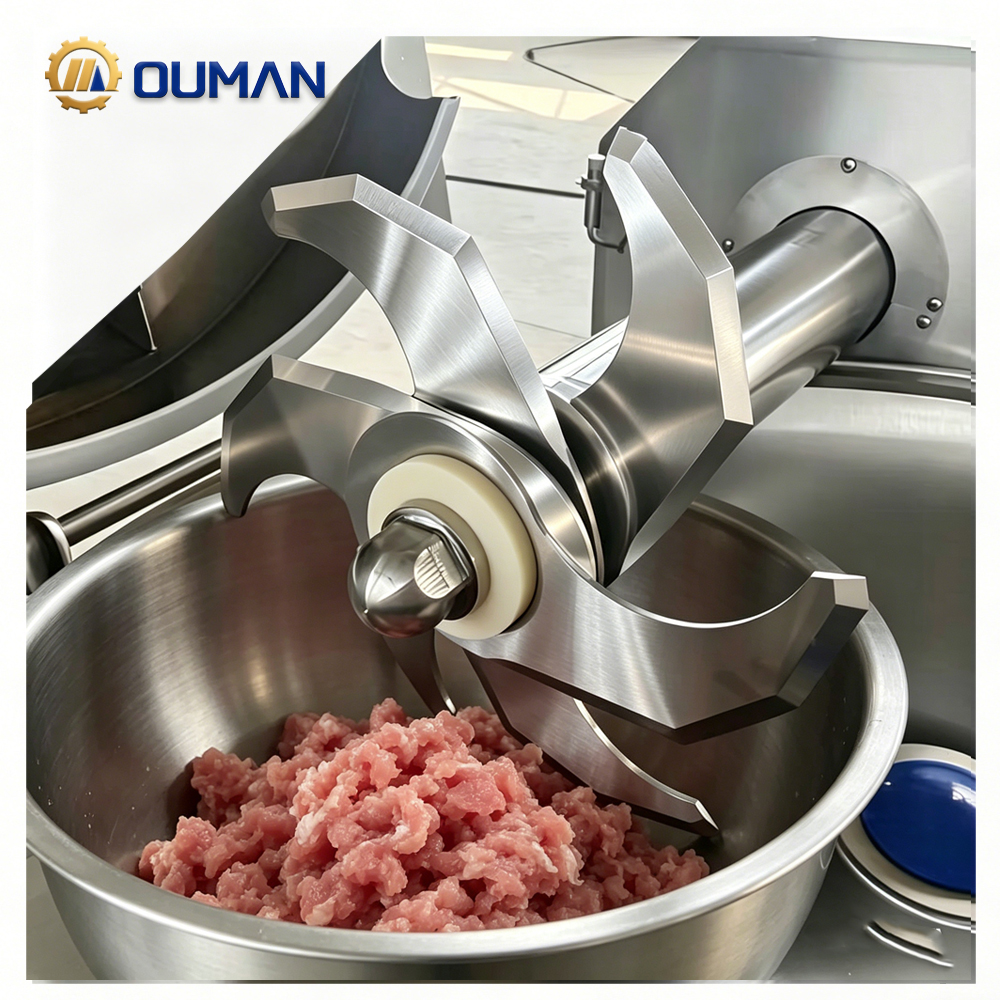
Technischer Leitfaden: Auswahl industrieller Messer für die Lebensmittelverarbeitung
In der gewerblichen Lebensmittelverarbeitung gehört die Auswahl des richtigen industriellen Maschinenschneidemessers zu den entscheidendsten Faktoren für Produktausbeute, betriebliche Durchsatzleistung und Einhaltung der Vorschriften zur Lebensmittelsicherheit. Eine einzige Verarbeitungsanlage verarbeitet möglicherweise frisches Geflügel, tiefgefrorenes Rindfleisch, knuspriges handwerklich hergestelltes Brot sowie empfindliches Blattgemüse. Der Versuch, einen einzigen Messertyp für alle diese unterschiedlichen Anwendungen einzusetzen, führt zu ungleichmäßigen Schnittergebnissen, übermäßigem Produktverlust, schnellem Verschleiß der Schneidekante und potenziellen Hygieneverstößen.
Diese Anleitung bietet eine umfassende technische Analyse zur Bewertung von Klingenmaterialien, Oberflächenbeschaffenheiten, Schneidengeometrien und Betriebsparametern, um Lebensmittel-Schneidprozesse zu optimieren.
1. Materialauswahl: Sicherheit, Metallurgie und lebensmittelgerechte Zertifizierung
Die Grundlage jeder Lebensmittelkontakt-Klinge ist die zugrundeliegende Stahllegierung. Messer für die Lebensmittelverarbeitung sind harten Umgebungsbedingungen ausgesetzt, darunter saure organische Säfte, feuchte Atmosphäre, extreme Temperaturschwankungen sowie aggressive chemische Reinigungsmittel.
Wichtige lebensmittelsichere Schnittlegierungen
-
304- und 316-austenitische Edelstähle: Diese Legierungen bieten außergewöhnlichen Korrosionsschutz und rostfreie Eigenschaften. Sie lassen sich leicht desinfizieren und weisen eine hohe Beständigkeit gegenüber organischen Säuren auf, wie sie in Obst, Gemüse und Fleisch vorkommen. Sie eignen sich ideal für allgemeine Schneidanwendungen, Backwarenverarbeitung sowie feuchte Umgebungen.
-
440C-martensitischer Edelstahl: Durch die Kombination eines hohen Kohlenstoffgehalts mit einem erheblichen Chromanteil erreicht 440C nach der Wärmebehandlung eine beeindruckende Rockwell-Härte (HRC 56–60) und behält dabei eine solide Korrosionsbeständigkeit bei. Es wird für präzises Würfeln, schnelles Schneiden und anspruchsvolle Fleischverarbeitung empfohlen, bei der eine lange Kantenhaltung entscheidend ist.
-
Wolframcarbid-Legierungen: Durch Pulvermetallurgie hergestellte Voll-Wolframcarbid- oder carbidgekapselte Schneidkanten bieten außergewöhnliche Verschleißfestigkeit und Härte. Sie zeichnen sich besonders in hochabrasiven Anwendungen, der kontinuierlichen Verarbeitung gefrorener Proteine sowie beim schweren Schneiden von Knochenfleisch aus, wo herkömmliche Edelstahlkanten frühzeitig ausbrechen oder stumpf werden.
Einhaltung der Vorschriften: Alle Schneidkanten, die mit Lebensmitteln in Kontakt kommen, müssen internationalen Lebensmittelsicherheitsrahmenwerken wie HACCP, den FDA-Vorschriften und ISO-Normen entsprechen. Nicht zertifizierte Metalle bergen das Risiko, Schwermetalle auszulaugen, in Lebensmittelchargen zu rosten oder während des Hochbelastungsbetriebs mikroskopisch kleine Metallfragmente freizusetzen.
2. Oberflächentechnik, Passivierung und hygienisches Design
Die Hygiene in der Lebensmittelherstellung wird nicht nur durch Reinigungspläne bestimmt, sondern auch durch die mikroskopischen Oberflächeneigenschaften der Schneidwerkzeuge selbst.
Beseitigung von Oberflächen-Mikroporen
Roh geschliffene oder unpolierte Klingen enthalten mikroskopische Vertiefungen, Kerben und Risse. Lebensmittelreste, Fette und Feuchtigkeit bleiben in diesen Mikrostrukturen eingeschlossen und schaffen Brutstätten für Bakterienkolonien wie Listeria, Salmonella und E. coli. Präzises CNC-Schleifen erzeugt nichtporöse, spiegelartig polierte Oberflächen (Oberflächenrauhigkeit Ra-Werte unter 0,2 Mikrometer), die einer organischen Adhäsion widerstehen und gründliche chemische Spülreinigungen ermöglichen.
Chemische Passivierungsbehandlung
Die Passivierung ist ein kritischer chemischer Prozess, der auf Edelstahl-Schneidklingen für die Lebensmittelverarbeitung angewendet wird. Während der Passivierung wird elementares Eisen mittels einer Säurelösung von der Metalloberfläche entfernt. Dadurch entsteht eine chromreiche Oberflächenschicht, die spontan mit Sauerstoff reagiert und einen geschlossenen, passiven Chromoxidfilm bildet. Diese passive Schicht bietet folgende wesentliche Vorteile:
-
Verhindert chemische Korrosion durch chlorhaltige und alkalische Desinfektionsmittel.
-
Verhindert Oxidation und Lochkorrosion bei Kontakt mit salzhaltigen Brühen oder sauren Marinaden.
-
Gewährleistet einen vollständig metallfreien Geschmack sowie keine Ionenübertragung auf verarbeitete Lebensmittel.
3. Abstimmung der Schneidgeometrien auf Lebensmitteleigenschaften
Lebensmittelprodukte unterscheiden sich erheblich hinsichtlich Dichte, Textur, Feuchtigkeitsgehalt und struktureller Elastizität. Die Auswahl des richtigen Schneidprofils stellt eine saubere Trennung ohne Zerdrücken oder Zerreißen der zellulären Matrix sicher.
Anwendungsmatrix
-
Frisches Fleisch und Geflügel: Erfordert glatte, präzisionsgeschliffene gerade oder kreisförmige Klingen aus kryogen behandeltem 440C-Edelstahl (HRC 56–58). Die rasiermesserscharfe Schneide minimiert Zellruptur, Blutverlust und Proteinzerreißung und steigert dadurch direkt die Endproduktausbeute sowie das optische Erscheinungsbild der Ware im Regal.
-
Gefrorenes Fleisch und Knochen-in-Schnitt: Erfordert hochzähe Werkzeugstähle oder Hartmetall-Legierungen mit verstärkten, stark abgeschrägten Schneiden. Die Klingengeometrie priorisiert Stoßfestigkeit gegenüber extremer Rasiermesserschärfe, um Mikroabplatzungen unter Stoßbelastung zu verhindern.
-
Bäckerei und Konditorei: Erfordert Klingen aus Edelstahl 304 oder 316 mit speziellen gezackten oder wellenförmigen Zahnprofilen. Die Verzahnung ermöglicht es der Klinge, durch harte Außenkrusten einzudringen, ohne empfindliche innere Krumbstrukturen zu komprimieren.
-
Gemüse und Blattgemüse: Verwendet fein geschliffene, ultraspitze Messer aus Edelstahl 304. Scharfe, dünne Schneiden durchtrennen sauber die Pflanzenzellwände und reduzieren so Braunverfärbung, Feuchtigkeitsverlust und Zellquetschung.
4. Betriebswirtschaftlichkeit und bewährte Wartungspraktiken
Die echten Kosten einer industriellen Klinge gehen über den ursprünglichen Kaufpreis hinaus. Die Einbeziehung von Ausfallzeiten, der Häufigkeit des Nachschärfens, der Ausschussrate bei Produkten und des Arbeitsaufwands liefert ein vollständiges Bild der Gesamtbetriebskosten.
Wesentliche betriebliche Strategien
-
Anwendungsspezifische Rotation: Verwenden Sie spezielle Klingensätze für bestimmte Lebensmittelproduktionslinien. Mischen Sie niemals frische Protein-Klingen mit Ausrüstung für Tiefkühl- oder Gemüseprodukte.
-
Standardisierte Spülprotokolle: Vermeiden Sie aggressive Salzsäure- oder hochkonzentrierte Chlorspülmittel, die schützende passive Oxidschichten entfernen. Verwenden Sie pH-neutrale oder milde alkalische Desinfektionsmittel, gefolgt von sofortiger Trocknung mit Druckluft.
-
Präventive Austauschzyklen: Verfolgen Sie die pro Klingensatz geschnittene Tonnage und legen Sie geplante Rotationen für das Nachschärfen fest, bevor es zu einem katastrophalen Abstumpfen kommt.
-
Pufferbestand: Halten Sie vorgeprüfte, passivierte Ersatzklingensätze in feuchtigkeitskontrollierter Lagerung vor, um Not-Ausfallzeiten zu vermeiden.
Inhaltsverzeichnis
- Technischer Leitfaden: Auswahl industrieller Messer für die Lebensmittelverarbeitung
- 1. Materialauswahl: Sicherheit, Metallurgie und lebensmittelgerechte Zertifizierung
- 2. Oberflächentechnik, Passivierung und hygienisches Design
- 3. Abstimmung der Schneidgeometrien auf Lebensmitteleigenschaften
- 4. Betriebswirtschaftlichkeit und bewährte Wartungspraktiken