
 EN
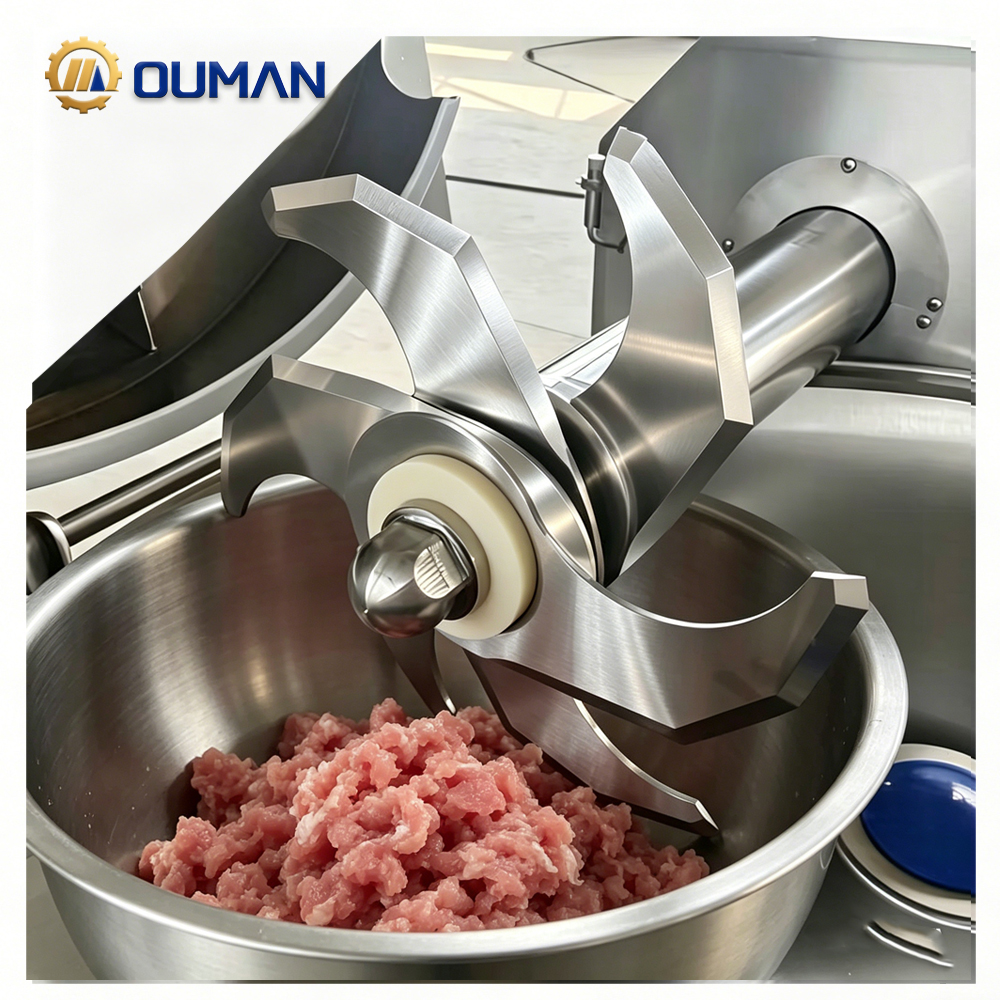
技術解説:食品加工用産業用ブレードの選定方法
商業向け食品加工において、適切な産業用マシンナイフを選定することは、製品収量、操業効率、食品安全規制への適合性に直結する極めて重要な判断です。単一の加工プラントでも、生の鶏肉、冷凍牛肉、硬めのアーティザンブレッド、繊細な葉物野菜など、多様な原料を扱うことがあります。こうした異なる用途に同一タイプのブレードを無理に適用すると、切り口の不均一化、製品ロスの増加、刃先の急速な劣化、さらには衛生面での問題を招く可能性があります。
このガイドでは、食品の切断作業を最適化するために、刃物の素材、表面仕上げ、刃先形状、および作業条件を評価するための包括的な技術的解説を提供します。
1. 素材選定:安全性、金属学、食品接触用認証
食品に直接触れる刃物の基盤となるのは、その基材である鋼鉄合金です。食品加工用ナイフは、酸性の有機果汁、高湿度環境、急激な温度変化、強力な化学洗浄剤など、過酷な条件下で使用されます。
主な食品接触対応切断用合金
-
オーステナイト系ステンレス鋼 304および316: これらの合金は優れた耐食性と錆びにくさを備えています。衛生管理が容易で、果物・野菜・肉類に含まれる有機酸に対しても高い耐性があります。一般的なスライス作業、ベーカリー用途、高湿度環境に最適です。
-
マルテンサイト系ステンレス鋼 440C: 高炭素と多量のクロムを組み合わせた440Cは、熱処理後に優れたロックウェル硬度(HRC 56~60)を実現しつつ、十分な耐食性も維持します。刃先保持性が極めて重要となる、高精度ダイシング、高速スライシング、および大量の肉加工用途に推奨されます。
-
タングステンカーバイド合金: 粉末冶金法で製造された固体タングステンカーバイド製またはカーバイドチップ付き刃物は、極めて高い耐摩耗性と硬度を備えています。従来のステンレス鋼刃では摩耗や欠けが早期に生じる、高アブレーション環境下での作業、冷凍タンパク質の連続加工、骨付き肉の重厚な切断などに特に適しています。
規制の遵守: 食品接触用刃物は、HACCPやFDA規制、ISO規格などの国際的な食品安全フレームワークを遵守しなければなりません。認証を受けていない金属素材は、重金属の溶出、食品ロットへの錆混入、あるいは高衝撃作業中の微細な金属片の剥離といったリスクを伴います。
2.表面工学、パッシベーション、衛生設計
食品製造における衛生管理は、清掃スケジュールだけでなく、カッティングツール自体の微細な表面特性にも左右されます。
表面の微細な凹みを除去
粗研磨または無研磨の刃には、顕微鏡レベルのくぼみ、傷、亀裂が存在します。これらの微細構造に食品残渣、油脂、水分が付着・滞留し、リステリア菌、サルモネラ菌、大腸菌などの細菌が繁殖する温床となります。高精度CNC研磨により、多孔質でない鏡面仕上げ(表面粗さRa値0.2マイクロメートル未満)が実現され、有機物の付着を抑制するとともに、徹底した化学洗浄が可能になります。
化学的パッシベーション処理
パスシベーションは、ステンレス鋼製の食品加工用ブレードに施される極めて重要な化学処理です。この工程では、酸性溶液を用いて金属表面から遊離鉄を除去します。その結果、クロムが豊富な表面層が形成され、これが空気中の酸素と自然に反応して、連続的かつ不活性なクロム酸化被膜を生成します。この不活性被膜は、以下の主要な利点をもたらします:
-
塩素系およびアルカリ性消毒剤による化学腐食を防止します。
-
塩分を含むスープや酸性のマリネ液にさらされた際の酸化やピッティングを防ぎます。
-
加工食品への金属味の付与や金属イオンの溶出を完全に防止します。
3.食品の特性に応じた刃先形状の選定
食品は密度、質感、水分量、構造的弾力性などにおいて大きく異なります。適切な刃先形状を選択することで、細胞組織を潰したり引き裂いたりすることなく、きれいな切断が可能になります。
用途別対応マトリクス
-
新鮮な肉および家禽: 滑らかで高精度研磨された直刃または円形刃が必要。材質は、深冷処理済み440Cステンレス鋼(硬度HRC 56~58)とし、極めて鋭い刃先を実現する。これにより細胞の破壊、出血、タンパク質の断裂が最小限に抑えられ、最終製品の収量および陳列時の外観が直接向上する。
-
冷凍肉および骨付き肉の切断: 高靭性工具鋼またはタングステンカーバイド合金を用いた刃が必要。刃先は強化された厚めのベベル形状とし、衝撃荷重下でのマイクロチッピングを防ぐため、極端な鋭さよりも耐衝撃性を重視した刃形状とする。
-
ベーカリーおよび製菓業界: 304または316ステンレス鋼製の刃を使用。特殊なノコギリ状または波状の歯形状を備えることで、硬い表面のクラストを貫通させつつ、繊細な内部のクラム構造を圧縮しないよう配慮する。
-
野菜および葉物野菜: 微細なベベル加工を施した超鋭利な304ステンレス鋼製ナイフを用いる。シャープで薄い刃先が植物細胞壁をきれいに切断し、褐変、水分損失、細胞の打痕を低減する。
4.運用経済性および保守管理のベストプラクティス
産業用ブレードの真のコストは、初期購入価格をはるかに超えます。ダウンタイム、再研磨頻度、製品の不良率、および作業員の労働効率を総合的に評価することで、所有コスト(TCO)の全体像が明らかになります。
主要な運用戦略
-
用途別回転管理: 各食品ラインごとに専用のブレードセットを割り当て、生鮮タンパク質用ブレードと冷凍品・野菜用機器のブレードを混用しないでください。
-
標準化された洗浄手順: 保護用の不動態酸化被膜を剥離する塩酸や高濃度塩素系洗浄剤は使用しないでください。pH中性または弱アルカリ性の殺菌剤を用い、その後すぐに圧縮空気で乾燥させてください。
-
予防的交換サイクル: 各ブレードセットの切断トン数を記録し、急激な摩耗(カタストロフィック・ダリング)が発生する前に、定期的な研磨スケジュールを設定してください。
-
バッファ在庫: 事前検査済み・不動態化処理済みのスペアブレードセットを、湿度管理された保管場所に常備し、緊急時のダウンタイムを完全に防止してください。