
 EN
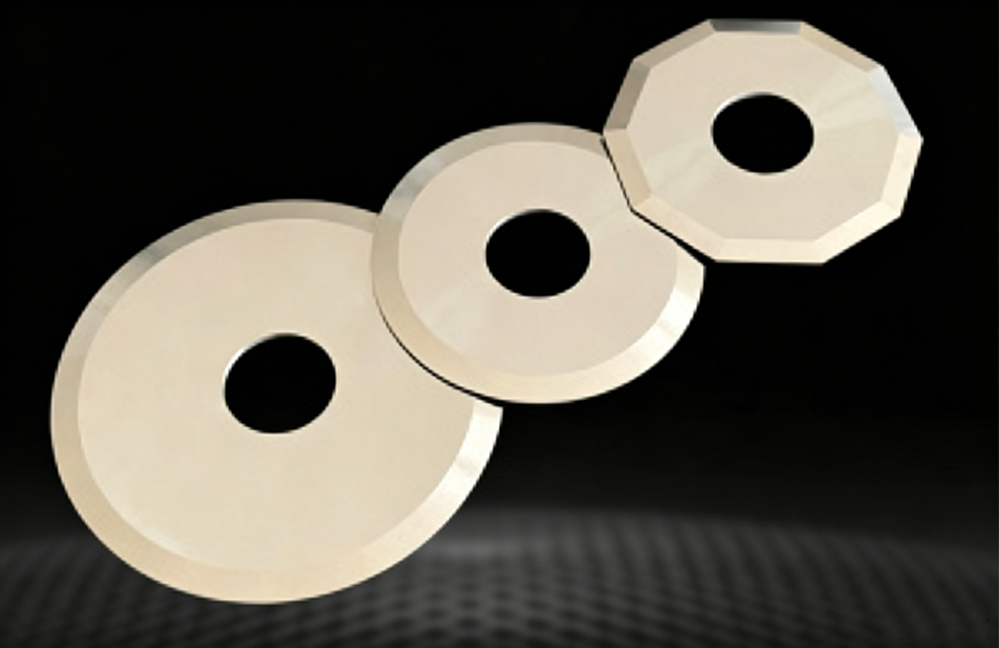
高精度研削済み産業用ブレードのエンジニアリングガイド
現代の高速製造、変換加工、食品加工、および包装工程において、産業用マシンナイフは単なる鋭利な鋼材ではありません。それは、激しい熱的・機械的・物理的ストレス下で機能する、精密に設計・製造された工具です。
原材料の選定——例えば、マルテンサイト系ステンレス鋼、高速鋼、工具鋼、または固体タングステンカーバイドのいずれを選ぶか——は刃物の性能を左右する基盤を築きますが、研削工程こそが、刃物が数百万回に及ぶ作動サイクルにわたって信頼性高く機能するかどうかを決定づけます。
高精度研削は、単なる基本的な鋭利化(シャープニング)をはるかに超えるものです。これは、デジタル制御によるマイクロメートル単位の製造手法であり、熱処理済みの素材鋼を、極めて安定性・耐久性に優れ、寸法精度の高い切断工具へと変えるプロセスです。
1. 高精度研削とは:単なる刃先の鋭利化を超えて
高精度研削がなぜ不可欠であるかを理解するには、まず従来の手作業によるフリーハンド研削や工具室での手動研削と、その違いを明確にすることが必要です。
従来の研削加工は、通常、一つの目的——目で見て鋭い刃先を作ること——に集中してきました。しかし、手作業やNC(数値制御)でない研削方法では、切削角度にばらつきが生じ、表面粗さが大きくなり、局所的な熱損傷(いわゆる「グラインディングバーン」)が発生します。こうした微細な欠陥は、刃物が実際に生産ラインに投入される前からその性能を損なう原因となります。
マイクロンレベルの基準
高精度研削加工では、ダイヤモンドまたは立方晶窒化ホウ素(CBN)砥石を用いた多軸CNC(コンピュータ数値制御)機械が採用されます。熟練作業者の感覚に頼るのではなく、送り速度・砥石回転速度・冷却液供給量・工具パスなどを、マイクロメートル単位の極めて厳しい公差内で制御します。
-
刃先形状の精度: 輪郭のずれを以下に維持 0.005ミリメートル .
-
表面粗さ: 鏡面に近い仕上げを実現し、表面粗さ(Ra値)を0.2マイクロメートル未満に抑える。
-
寸法の一貫性: 大量生産においても、厚さ、平行度、内径/外径の公差を厳密かつ予測可能な範囲内に保つこと。
2.微細構造力学:刃先で何が起こるか
鋼材を研削する際、砥石は微小な切削・押し出し・摩擦の複合的な作用によって材料を除去します。顕微鏡レベルで見ると、高精度研削された刃先は、従来の研削によるものとは根本的に異なる形状を示します。
従来の研削の影響
刃先に微小なバリ、粗い傷、および高応力領域が残ります。負荷がかかると微小亀裂が急速に発生し、早期の刃の破損や乱れた切断面を招きます。
高精度CNC研削の影響
均一な結晶構造、鏡面仕上げ、そして完全な無バリを実現します。刃全体に力を均等に分散させることで、長寿命とクリーンな材料分離を確保します。
微小バリおよび微小亀裂の排除
標準的な研削条件下では、砥粒が金属マトリックスを引っ張ったり引き裂いたりして、切刃の先端にギザギザの微小なバリを残します。実際の使用時の負荷では、これらの微小バリが応力集中点(ストレステライザー)として作用します。刃先が硬質材や紙、プラスチックフィルムなどの対象物に衝突すると、微小バリは折れ曲がったり剥離したりし、その結果、微小亀裂が発生して急速に拡大し、目に見える欠けや早期の切れ味低下を招きます。
高精度研削では、極めて微細な砥粒の砥石と制御された送り量を用いて、刃先をきめ細かく磨き上げ、清潔で連続したライン状のエッジを形成します。こうして摩耗の起点となる微小な欠陥を完全に除去することで、刃先の構造的健全性が大幅に長持ちします。
熱管理と焼入れ保護
研削中の過度な摩擦により、砥石と鋼材の接触面で強い熱が発生します。この熱が臨界値を超えると、鋼材の表面近くで局所的に再焼入れや焼なまし状態が生じ、刃先部分のロックウェル硬度(HRC)が低下します。熱損傷によって軟化した刃先は、装着直後にほぼ瞬時に切れ味を失います。
高精度CNC研削では、連続的な高圧フロード冷却システムと最適化された砥石回転速度を組み合わせて使用します。これにより、摩擦で生じた熱が即座に放散され、初期の熱処理で得られた正確な金属組織の硬度および結晶粒構造が維持されます。
3.高速作業における寸法公差の役割
産業用ブレードは単体で動作することはほとんどなく、複雑で高速な自動機械に組み込まれて使用されます。スリッティングマシン、ロータリーダイカッター、グラビア印刷機、高速包装ラインなどは、毎分数千回転(RPM)または毎分数千ストロークという高速で稼働します。こうした高性能な環境では、ブレードの寸法が機械の状態を左右します。
厚さと平行度の制御
変換工程では、複数の円形スリッティングブレードをスペーサーで間隔を空けてアーバーに積層して使用します。ブレードの厚さが全体で均一でなかったり、平行度が不十分な場合:
-
回転中に積層体が振動(ワブル)します。
-
上下のブレード間のせん断ギャップが連続的に変化します。
-
薄箔やフィルムなどの被加工材がきれいに切断されず、引き裂かれてしまうため、バリの発生、粉塵の発生、ウェブの断裂などが起こります。
高精度研削により、ブレード全体の平面度と厚さの均一性が厳密に保たれ、長時間の連続生産においても一定かつ正確なせん断ギャップが維持されます。
同心度および動的バランス
高速回転する円形鋸刃やロータリースリッターでは、わずか0.1mm程度の偏心でも深刻な動的不平衡を引き起こします。この不平衡は振動を生じ、以下のような影響を及ぼします:
-
高価な機械のベアリングやスピンドルの摩耗を加速させます。
-
アンビルロールや対向する刃との接触圧力が不均一になります。
-
過度な騒音を発生させ、刃本体に早期の疲労亀裂を誘発します。
動的バランス試験および精密ボア研削により、刃が軸を中心に滑らかに回転することを保証し、刃自体と装置本体の両方を保護します。
4.業種別における高精度研削刃のメリット
各業界にはそれぞれ特有の切断課題があります。高精度研削によって、刃メーカーはエッジ形状、逃げ角、表面仕上げを、その業界の実際の運用要件に応じて最適化できます。
食品加工産業
-
用途: 生肉、鶏肉、冷凍魚、チーズなどの高速スライシング。
-
課題: 製品の破れを防止し、衛生基準を維持し、頻繁な洗浄サイクルに耐える。
-
高精度の優位性: 高精度研磨されたステンレス鋼製円形ブレードは、側面が鏡面仕上げです。この極めて滑らかな表面は摩擦を低減し、食品の付着を防ぎます。クリーンで滑らかな切断により、過剰な製品損失(ギブアウェイ)を抑え、見た目も向上します。
フレキシブル包装・加工業界
-
用途: ポリプロピレン、ポリエチレン、金属蒸着フィルム、紙などの高速スリッティング。
-
課題: 天使の髪(プラスチックの細かい粉)やエッジバリ、ウェブの断裂を防止。
-
高精度の優位性: 高精度スリッティングブレードは、鋭利でバリのない刃先と正確なベベル角を維持します。これにより、デリケートな多層ラミネート材でもクリーンなせん断切断が可能となり、静電気を帯びたプラスチック粉塵の発生を抑え、クリーンルーム内の包装環境への汚染を防ぎます。
印刷・紙業界
-
用途: フレキソ印刷およびグラビア印刷用ドクターブレード、紙のトリミング用ナイフ。
-
課題: 高価なセラミックロールやクロムロールを傷つけずに、インクの均一なメータリングを実現。
-
高精度の優位性: 高精度研削されたドクターブレードのエッジは、一貫した接触プロファイルと完全に平らな表面を備えています。これにより、ロール表面を傷つけたり刻印したりする局所的な高圧点を生じさせることなく、シリンダー全幅にわたって均一なインク転写が保証されます。
木工・リサイクル
-
用途: チッパー用ナイフ、シュレッダー用ブレード、ベニヤ切削用ナイフ
-
課題: 高い衝撃荷重、激しい衝撃、および摩耗に対する耐性
-
高精度の優位性: 高精度の重研削により、刃先の鋭さと構造的強度を両立させる最適なリーゼン角およびクリアランス角が実現され、硬質木材や汚染された再生材の加工時に刃先の欠けを防止します。
5.ライフサイクル経済性:精密刃物の真のコスト
調達における一般的な誤解として、刃物のコストは単に初期購入価格で評価されるというものがあります。実際には、産業用ナイフの真のコストは、その運用寿命全体を通じて算出されるものです。
直接的なコスト削減の内訳
| コスト項目 | 従来研削方式の刃物 | 高精度CNC研削方式の刃物 | 運転への影響 |
| 初期購入コスト | 初期投資の低減 | 初期投資額が中程度 | 高精度工具の初期導入コストが高くなる |
| ブレードの使用寿命 | 標準/短尺 | 3〜4倍長い | 年間で必要な交換セット数が大幅に減少 |
| 機械の停止時間 | ブレード交換のための頻繁な機械停止 | 計画的な交換がほとんど不要 | 機械の総合稼働率および生産性が向上 |
| 製品の不良率 | 高い(バリ、裂け、粉塵) | ほぼゼロの不良品 | 原材料のロスが少なく、最終製品の品質が向上 |
| 機器の摩耗 | 高い(振動および摩擦による) | 低い(滑らかな接触とバランスによる) | スピンドルおよびローラーの保守コスト削減 |
工程の再現性と効率性
生産ラインが摩耗したブレードの交換のために停止すると、交換用工具の価格以上のコストが発生します。ダウンタイムには、失われる生産能力、技術者の人件費、および新しいブレードに機械を再調整する際に発生するロスが含まれます。
高精度研削加工されたブレードは、すべてのロットで同一の公差で製造されるため、技術者は交換用ブレードを取り付けるだけで、煩雑な試行錯誤による調整をすることなく即座に生産を再開できます。ブレードは正確に装着され、真円度も保たれ、交換前のものとまったく同じ性能を発揮します。
6.結論:精度は、経営哲学である
精密研削は、刃物製造における単なる最終仕上げ工程ではなく、高性能工具鋼およびカーバイド合金が本来持つ機械的性能を最大限に引き出すための根本的なエンジニアリングプロセスです。
マイクロバーブの除去、ミクロンレベルの寸法公差制御、そして先進的な熱管理による金属組織の硬度維持を通じて、精密研削は、通常の切削工具を高速自動化装置において信頼性の高い構成部品へと変革します。
生産性の向上、不良率の低減、設備寿命の延長を目指すメーカーにとって、精密研削済み産業用刃物への投資は、明確で測定可能な運用面・財務面の効果をもたらします。