
 EN
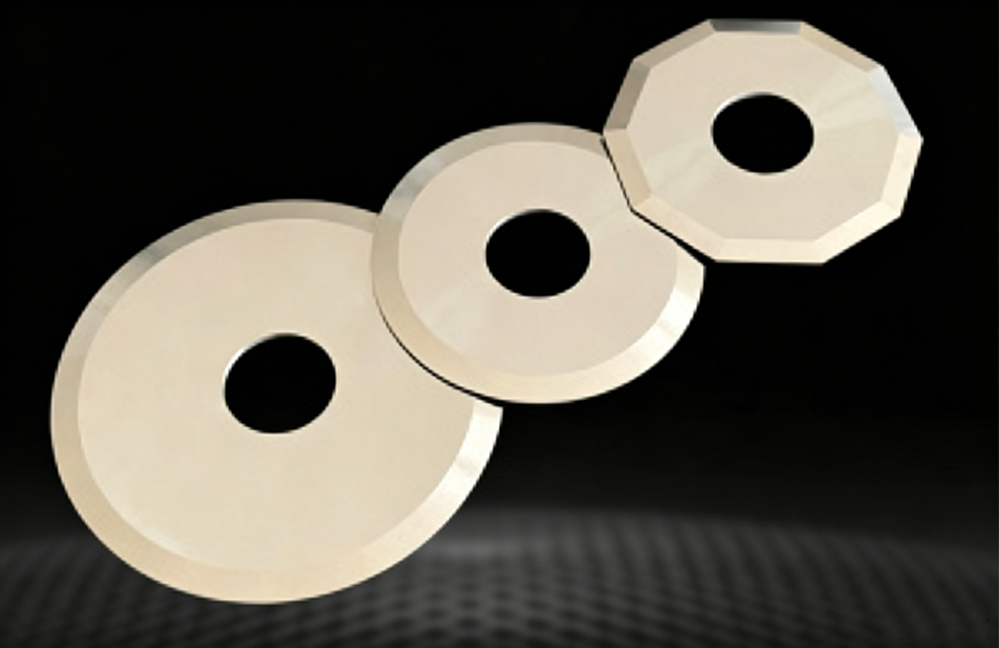
Tekninen opas tarkkuushiotuille teollisuusveistimille
Nykyaikaisessa korkean nopeuden valmistuksessa, muuntamisessa, elintarviketeollisuudessa ja pakkausteollisuudessa teollisuuskonelaitteen veistin on paljon enemmän kuin yksinkertainen teräksinen terä. Se on tarkkuussuunniteltu työkalu, joka toimii voimakkaiden lämpö-, mekaanisten ja fysikaalisten rasitusten alaisena.
Vaikka raaka-aineiden valinta – kuten martensiittisen ruostumattoman teräksen, pikateräksen, työkaluteräksen tai kiinteän volframikarbidin valinta – muodostaa terän suorituskyvyn perustan, niin hiomisprosessi määrittää sen, toimiiko terä luotettavasti miljoonien käyttökertojen ajan.
Tarkkuushiominen ylittää perussuunnanteräytyksen. Se on digitaalisesti ohjattu, mikrometrin tarkkuudella toteutettava valmistusmenetelmä, joka muuttaa raakaa, lämpökäsittelyä kautta saanutta terästä erinomaisen vakaaan, kestävään ja täsmälliseen leikkaustyökaluun.
1. Tarkkuushiominen: enemmän kuin perussuunnanteräytyminen
Jotta ymmärrettäisiin, miksi tarkkuushiominen on ratkaisevan tärkeää, on ensin erotettava se perinteisestä käsin tehdystä tai työkaluhuoneen manuaalisesta hiomisesta.
Perinteinen hiominen keskittyy yleensä yhteen tulokseen: näkyvästi terävän leikkausreunan luomiseen. Käsin tai ei-CNC-hiominen kuitenkin aiheuttaa vaihtelua leikkauskulmissa, jättää karkean pinnanlaadun ja aiheuttaa paikallista lämpövauriota (jota kutsutaan usein hiomupalloiksi). Nämä mikroskooppiset epätasaisuudet heikentävät terän laatuja jo ennen kuin se koskettaa tuotantolinjaa.
Mikrometrin tarkkuuden standardi
Tarkkuushiominen perustuu moniakselisiin CNC-koneisiin (tietokoneohjattu numeriohjaus), jotka käyttävät timantti- tai kuutiomainen boroninitridi (CBN) -hiomapyörää. Sen sijaan, että luottaisi käsimäiseen ohjaajan tuntoon, järjestelmä säätää eteenpäin liikkumisnopeutta, pyörän kierrostaajuutta, jäähdytysnesteiden jakelua ja työpolkuja mikroskooppisen tarkkuuden mukaisesti:
-
Terän profiilin tarkkuus: Profiilipoikkeamien säilyttäminen alle 0,005 millimetriä .
-
Pinta-roughness: Peilikirkkaan pinnan saavuttaminen, jonka pinnan karkeus mitataan mikrometrin murto-osissa (pinnan karkeusarvo Ra alle 0,2 mikrometriä).
-
Mittatarkkuus: Varmistetaan, että paksuus, yhdensuuntaisuus ja sisä-/ulkohalkaisijan toleranssit pysyvät tiukkojen, ennustettavissa olevien rajojen sisällä suurissa tuotantomääristä.
2. Mikrorakenteellinen mekaniikka: Mitä tapahtuu leikkuureunalla
Kun terästä hiottaan, hiomakiekko poistaa materiaalia mikroleikkaamalla, työntämällä ja kitkemällä. Mikroskooppisella tasolla tarkkaan hiotun reunan rakenne eroaa perushionnan reunasta perustavanlaatuisesti.
Perushionnan vaikutus
Jättää leikkurin reunaan mikropiikit, karkeita uria ja korkean jännityksen alueita. Mikrosäröt kehittyvät nopeasti kuormituksen alla, mikä johtaa varhaiseen leikkurin vaurioitumiseen ja epätasaisiin leikkauksiin.
Tarkan CNC-hionnan vaikutus
Saavutetaan yhtenäinen jyväsrakenne, peilikirkas pinta ja nollapiikit. Voimat jakautuvat tasaisesti leikkurin pituudelta, mikä takaa pitkän käyttöiän ja puhtaasti erottuvan materiaalin.
Mikropiikkien ja mikrosäröjen poistaminen
Normaalissa hiontatekniikassa kovamateriaaliset hiukkaset vetävät ja repivät metallimatriisia, jolloin leikkuukärjen reunaan muodostuu epäsäännöllisiä mikroteräviä kärkiä. Käytön aikana nämä mikroterävät kärjet toimivat jännityskeskittymiä aiheuttavina alueina. Kun terä törmää kovien materiaalien, paperin tai muovikalvon kanssa, mikroterävät kärjet taipuvat tai katkeavat, mikä aloittaa mikrohalkeamat, jotka nopeasti levitävät näkyviksi sirroiksi ja aiheuttavat varhaisen tumpenemisen.
Tarkkuushionnissa käytetään erinomaisen hienojakoisia hiojapyöräkuituja ja ohjattuja syöttöaskelia, jotta terän reuna voidaan hiljaa hiomalla saada puhtaaksi ja yhtenäiseksi viivaksi. Poistamalla nämä mikroskooppiset kulun lähtökohdat terän reuna säilyttää rakenteellisen eheytensä huomattavasti pidempään.
Lämmönhallinta ja karkaisusuojus
Liiallinen kitka hiomisprosessin aikana aiheuttaa voimakasta lämpöä hiomatyökalun ja teräksen välisessä rajapinnassa. Jos tämä lämpö ylittää kriittiset rajat, se voi paikallisesti uudelleenkarkaista tai pehmentää terästä, mikä alentaa Rockwell-kovuutta (HRC) juuri leikkuukärjessä. Lämpövaurioon perustuva terän pehmeneminen johtaa käytännössä välittömään tylppenemiseen asennuksen jälkeen.
Tarkka CNC-hiominen käyttää jatkuvia, korkeapaineisia kastelujärjestelmiä yhdessä optimoidun hiomatyökalun pyörimisnopeuden kanssa. Tämä varmistaa, että kitkasta syntyvä lämpö hajoaa heti, säilyttäen täsmälleen alkuperäisen lämpökäsittelyn aikana saavutetun metallurgisen kovuuden ja rakeen rakenteen.
3. Mittojen tarkkuuden merkitys korkeanopeusoperaatioissa
Teollisuusveistimet harvoin toimivat eristyksissä; ne asennetaan monimutkaisiin, korkean nopeuden automaattisiin koneisiin. Leikkuukoneet, pyörivät leikkuukoneet, gravuuritulostimet ja korkean nopeuden pakkauskoneet toimivat tuhansissa kierroksissa minuutissa (RPM) tai vaihtoissa minuutissa. Nämä suorituskykykorkeat ympäristöt vaativat, että veistimen mitat määrittävät koneen kunnon.
Paksuuden ja yhdensuuntaisuuden säätö
Muuntotoiminnoissa useita pyöreitä leikkuuveisteimiä pinotaan akselille välikappaleiden erottamina. Jos veistimen paksuus vaihtelee sen kappaleen yli tai se ei ole yhdensuuntainen:
-
Pino heiluu pyörimisen aikana.
-
Ylä- ja alaveistimen välinen leikkausväli vaihtelee jatkuvasti.
-
Materiaali (esimerkiksi ohut folio tai joustava kalvo) repeytyy pikemminkin kuin leikataan siististi, mikä aiheuttaa epätasaisia reunoja, pölyn muodostumista ja nauhan katkeamisia.
Tarkka hiominen varmistaa tiukat tasomaisuus- ja yhtenäispaksuusvaatimukset koko veistimen kappaleessa, mikä pitää leikkausvälin vakiona ja tarkkana pitkien tuotantokausien ajan.
Keskittävyys ja dynaaminen tasapaino
Pyöriville sahanterille ja pyöriville leikkuuterille, jotka toimivat korkeilla nopeuksilla, jopa murto-osan millimetriä suuruisesta epäkeskisyydestä aiheutuu vakava dynaaminen epätasapaino. Tämä epätasapaino aiheuttaa värinää, mikä:
-
Kiihdyttää laakereiden ja akselin kulumista kalliissa koneissa.
-
Aiheuttaa epätasaisen kosketuspaineen anvil-rolleihin tai vastakkaisiin teriin.
-
Luo liiallista melua ja johtaa terän rungon varhaiseen väsymisrikkoontumiseen.
Dynaamisen tasapainotestauksen ja tarkkuusporauksen avulla varmistetaan, että terä pyörii sileästi akselinsa ympäri, mikä säilyttää sekä terän että isäntäkoneen.
4. Teollisuuskohtaiset hyödyt tarkkuusjyrsityistä teristä
Eri teollisuudenalat kohtaavat erilaisia leikkuuhaasteita. Tarkkuusjyrsintä mahdollistaa terävalmistajien muokata terän reunageometrioita, varauskulmia ja pinnankarheutta täsmäämään näihin tarkkoihin käyttövaatimuksiin.
Ruokainduutio
-
Käyttötarkoitus: Korkean nopeuden viipalointi tuoreesta lihasta, siipikarjasta, jäätyneestä kalasta ja juustosta.
-
Haaste: Tuotteen repeämisen estäminen, hygieniastandardien noudattaminen ja usein toistuvien pesukierrosten kestäminen.
-
Tarkkuusetu: Tarkkuusjyrsittyjen ruostumattomasta teräksestä valmistettujen pyöreiden terien sivupinnat ovat peilikirkkaat. Tämä erinomainen sileys vähentää kitkaa ja estää elintarvikkeiden jäämästä terän rungolle. Puhtaat, sileät leikkaukset vähentävät tuotteen hukkaantumista ja parantavat esitystä.
Joustava pakkaus ja muokkaus
-
Käyttötarkoitus: Korkean nopeuden jakoleikkaus polypropyleenille, polyeteenille, metallisoituille kalvoille ja paperille.
-
Haaste: Enkelihiuskien (muovijätteen), reunan teräspäitten ja kallon katkeamisen poistaminen.
-
Tarkkuusetu: Tarkkuusjakoterät säilyttävät terävät, teräspäittömät reunat tarkoituksenmukaisilla vinokulmilla. Tämä varmistaa puhtaan leikkauskuvion herkille monikerroksisille laminoiduille materiaaleille ilman staattisesti varautunutta muovipölyä, joka voisi saastuttaa puhdasilmaisia pakkausympäristöjä.
Painatus- ja paperiteollisuus
-
Käyttötarkoitus: Doktoriterät flexograafiseen ja gravuuripainatukseen, paperin leikkausterät.
-
Haaste: Yhtenäisen musteen mittauksen varmistaminen ilman kalliiden keramiikka- tai kromipintojen naarmuuntumista.
-
Tarkkuusetu: Tarkasti hiottujen leikkauspalkkien teräviivat ovat tasaiset ja pinnat täysin tasaiset. Tämä takaa yhtenäisen mustansiirron koko sylinterin leveydelle ilman paikallisesti korkeapaineisia kohtia, jotka voivat naarmuttaa tai naarmuttaa rullan pintaa.
Puunjalostus ja kierrätys
-
Käyttötarkoitus: Hakkuuterät, murskaterät ja viiluterät.
-
Haaste: Kestää suuria iskukuormia, ankaria törmäyksiä ja kulutusta.
-
Tarkkuusetu: Raskas tarkkuushiominen tuottaa optimaaliset leikkauskulmat ja varakulmat, jotka tasapainottavat terävyyden rakenteellisen lujuuden kanssa ja estävät terän irtoamisen kovien puulajien tai saastuneiden kierrätettyjen materiaalien käsittelyn aikana.
5. Elinkaaren talous: Tarkkuuden todellinen kustannus
Yleinen virhe ostoprosessissa on ajatella, että terän kustannus mitataan pelkästään alkuostohinnalla. Todellisuudessa teollisen terän todellinen kustannus lasketaan sen koko käyttöelinkaaren ajan.
Suorat säästöt yksityiskohtaisesti
| Kustannusluokka | Perinteisesti hiotu terä | Tarkkuus-CNC-hiotu terä | Käyttövaikutus |
| Alkuperäinen ostohinta | Alhaisempi alkuinvestointi | Kohtalainen alustava investointi | Korkeammat kertakustannukset tarkkuustyökaluille |
| Terän käyttöikä | Normaali / lyhyt | 3–4 kertaa pidempi | Merkitsevästi vähemmän vaihtoteräspaketteja tarvitaan vuodessa |
| Koneiden seisokit | Useat pysäykset terästen vaihtamiseen | Vähäinen suunniteltu vaihto | Korkeampi kokonaismittainen koneen hyötyaste ja tuotantotehokkuus |
| Tuotteen hylkäysaste | Korkeampi (piiskat, repeämät, pöly) | Lähes nolla jätteitä | Alhaisempi raaka-ainehävikki ja parempi lopputuotteen laatu |
| Laitteiston kulumisvaara | Korkea (värähtelyn ja kitkan vuoksi) | Alhainen (sileä kosketus ja tasapaino) | Vähentyneet huoltokustannukset pyöriville aksелеille ja rullille |
Prosessin toistettavuus ja tehokkuus
Kun tuotantolinja täytyy pysäyttää kulunean terän vaihtamiseksi, kustannukset ovat suuremmat kuin vain vaihtoterän hinta. Käytöstä poissa olo aiheuttaa menetetyn tuotantokapasiteetin, teknikoiden työvoimakustannukset sekä jätteet, jotka syntyvät koneen uudelleenkalibroinnissa uudelle terälle.
Koska tarkkuusjyrsittyjä teriä valmistetaan identtisillä toleransseilla jokaisessa erässä, teknikot voivat asentaa vaihtoterän ja aloittaa tuotannon välittömästi ilman työläitä kokeilu- ja virhekorjaus säätöjä. Terä istuu oikein, pyörii tasaisesti ja toimii täsmälleen samalla tavalla kuin se, joka sen korvasi.
6. Johtopäätös: Tarkkuus toimintafilosofiana
Tarkka hiominen ei ole pelkästään lisäviimeistelyvaihe terästen valmistuksessa; se on perustavanlaatuinen insinööritieteen prosessi, joka mahdollistaa korkean suorituskyvyn työkaluterästen ja kovametalliseosten todellisen mekaanisen potentiaalin.
Mikroterästen poistaminen, mikrotasoiset mittojen tarkkuusvaatimukset ja edistynyt lämpöhallinta metallurgisen kovuuden säilyttämiseksi muuttavat tavallisen leikkaustyökalun luotettavaksi osaksi korkean nopeuden automaatiota.
Valmistajille, jotka pyrkivät korkeampaan tuottavuuteen, alhaisempaan hukkamateriaalin määrään ja pidemmälle laitteiston käyttöikään, tarkasti hiotujen teollisuusterien sijoittaminen tuottaa selkeitä ja mitattavia toiminnallisia ja taloudellisia hyötyjä.
Sisällysluettelo
- Tekninen opas tarkkuushiotuille teollisuusveistimille
- 1. Tarkkuushiominen: enemmän kuin perussuunnanteräytyminen
- 2. Mikrorakenteellinen mekaniikka: Mitä tapahtuu leikkuureunalla
- 3. Mittojen tarkkuuden merkitys korkeanopeusoperaatioissa
- 4. Teollisuuskohtaiset hyödyt tarkkuusjyrsityistä teristä
- 5. Elinkaaren talous: Tarkkuuden todellinen kustannus
- 6. Johtopäätös: Tarkkuus toimintafilosofiana