
 EN
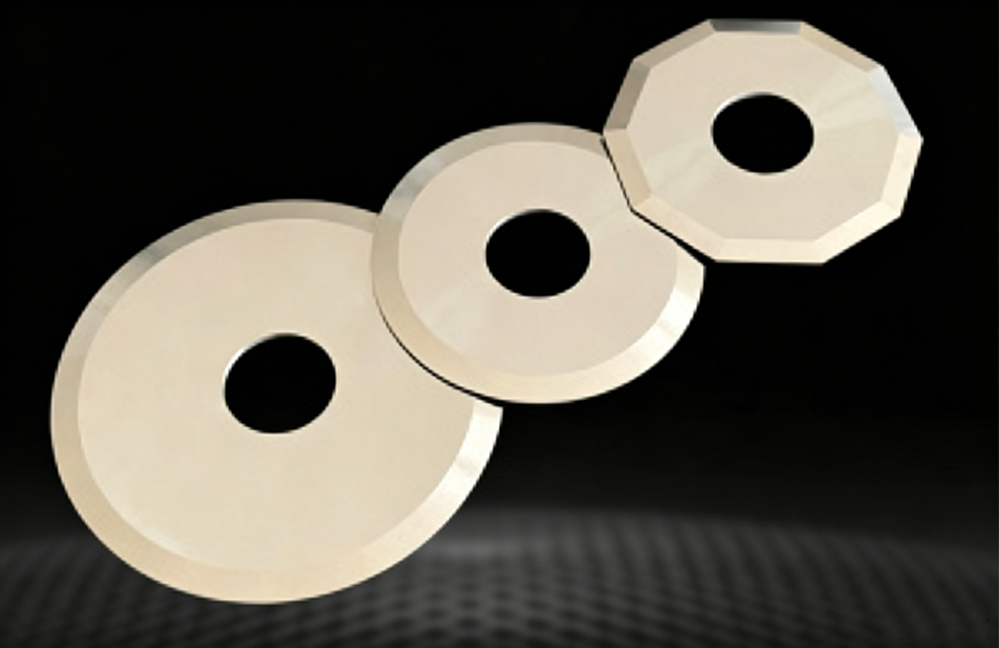
Uvodnik za inženjerstvo preciznih industrijskih nožnica
U suvremenoj brzoprodaji, pripremi hrane i pakiranju, industrijski strojni nož je mnogo više od običnog oštrog komada čelika. To je precizno izrađen alat koji radi pod jakim toplinskim, mehaničkim i fizičkim pritiscima.
Dok izbor sirovinekao što je izbor između martensitnog nehrđajućeg čelika, brzog čelika, čelika za alat ili čvrstog volframnog karbidastavlja temelj za performanse oštrice, proces brušenja određuje će li oštrica pouzdano raditi tijekom milijuna radnih ciklusa.
Precizno brušenje ne samo da se može oštriti. To je digitalno kontrolirana proizvodna metodologija na mikronnoj razini koja pretvara sirovi, toplinski tretirani čelik u vrlo stabilan, izdržljiv i dimenzionalno savršen alat za rezanje.
1. za Definiranje preciznog brušenja: izvan osnovnog oštrenja rubova
Da bi se razumjelo zašto je precizno brušenje kritično, prvo ga je potrebno razlikovati od konvencionalnog brušenja iz ruke ili ručnog brušenja u prostoriji za alat.
Uobičajena brušenje obično se fokusira na jedan rezultat: stvaranje vidljivo oštar rub. Međutim, ručne ili ne-CNC metode brušenja uvode promjenjivost u kutove rezanja, ostavljaju grubu površinu i uzrokuju lokalizirano toplinsko oštećenje (često poznato kao opekotine brušenja). Ove mikroskopske nesavršenosti ugrožavaju oštricu prije nego što dodirne proizvodnu liniju.
Standard na razini mikrona
U skladu s člankom 3. stavkom 1. točkom (a) ovog članka, za proizvodnju električne energije iz obnovljivih izvora za proizvodnju goriva i goriva za proizvodnju goriva i goriva za proizvodnju goriva i goriva za proizvodnju goriva i goriva za proizvodnju goriva i goriva za proizvodnju goriva i goriva za proizvodnju Umjesto da se oslanja na ručni osjećaj operatora, sustav kontrolira brzine za hranjenje, brzine kotača, isporuku rashladne tekućine i putanje alata do mikroskopskih tolerancija:
-
Točnost profila rubova: Održavanje odstupanja od kontura ispod smanjenje .
-
Rupestanje površine: "Stražnja" je veličina površine koja se može mjeriti u dijelovima od mikrona (razlozi površinske gruboće Ra ispod 0,2 mikrona).
-
Dosljednost dimenzija: Osiguravanje debljine, paralelnosti i tolerancija unutarnjeg/vanjskog promjera unutar strogih, predvidljivih granica tijekom masovnih proizvodnih serija.
2. - Što? Mikrostrukturna mehanika: Što se događa na vrhu
Kad se čelik bruši, mlinarski kotač uklanja materijal kombinacijom mikrokrevanja, oranja i trljanja. Na mikroskopskom nivou, precizno tlo izgleda u osnovi drugačije od konvencionalno tlo.
Uticaj konvencionalnog mlinjenja
Ostavlja mikro-bure, grube izbočine i visoke zone stresa duž oštrice. Mikro pukotine se brzo razvijaju pod opterećenjem, što dovodi do ranog kvarenja oštrice i razbijenih rezova.
Uticaj preciznog CNC brušenja
Dobija ravnomernu strukturu zrna, ogledalno završetak i nula burrs. Snaga se ravnomjerno raspoređuje duž oštrice, osiguravajući dug životni vijek i čistu separaciju materijala.
Uklanjanje mikro-rupova i mikro-polupa
U standardnim uvjetima brušenja zrna abraziva povlače i trljaju se na metalnoj matrici, ostavljajući razbijene mikro-ruge uz vrh rezanja. Pod operativnim opterećenjima, ovi mikro-sječići djeluju kao podizatelji stresa. Kad se oštrica udari u tvrde materijale, papir ili plastični folij, mikro-ruge se preklapaju ili odbijaju, što uzrokuje mikro pukotine koje se brzo šire u vidljive čipove i prijevremeno se otupe.
Precizno brušenje koristi ultra-finih kotača i kontrolirane korake za hranjenje kako bi se nežno polirao rub do netaknute, neprekidne linije. Uklanjanjem tih mikroskopskih početnih točaka za habanje, rub održava svoj strukturni integritet mnogo duže.
U skladu s člankom 4. stavkom 2.
Prekomjerno trenje tijekom brušenja stvara intenzivnu toplinu na interfejsu između kotača i čelika. Ako ta toplina premaši kritične pragove, može lokalno ponovno zagrijati ili izgaranje čelika, smanjujući svoju Rockwell tvrdoću (HRC) upravo na vrhu rezanja. Oštrica omekšana toplinskim oštećenjem gotovo odmah se pomrdi nakon ugradnje.
Precizno CNC brušenje koristi kontinuirane, visoke tlakove sisteme hladnjača poplave u kombinaciji s optimiziranim brzinama kotača. To osigurava da se toplina nastavila trenjem odmah rasprši, čime se zadržava tačna metalurška tvrdoća i struktura zrna postignuta tijekom početne toplinske obrade.
3. Slijedi sljedeće: Uloga dimenzijskih tolerancija u brzim operacijama
Industrijski čepele rijetko rade izolirano; oni su ugrađeni u složene, brze automatizirane strojeve. Strojevi za rezanje, rotirajuće strojeve za rezanje, tiskarske strojeve i brze linije za pakiranje rade na tisućama obrta u minuti (RPM) ili se okreću u jednom trenutku. U ovim uslovima visokih performansi, dimenzije oštrice diktiraju zdravlje stroja.
Kontrola debljine i paralelnosti
U slučaju da se u slučaju preobražaja upotrebljavaju različiti okrugli rezali, na prednjem dijelu se stavljaju više okruglih rezalica, odvojenih razdaljinama. Ako se debljina oštrice razlikuje po cijelom tijelu ili nema paralelnosti:
-
Stack se vija tijekom rotacije.
-
U slučaju da je to potrebno, ispitni materijal se može koristiti za ispitivanje.
-
Materijal (kao što je tanka folija ili fleksibilni film) se trlja umjesto da se čisti, uzrokujući izbočene ivice, stvaranje prašine i pukotine mreža.
Precizno brušenje osigurava strogu ravnost i jednaku debljinu diljem cijelog tijela oštrice, održavajući fiksni, precizan raskorak na sušenju tijekom dugih proizvodnih trka.
Koncentričnost i dinamička ravnoteža
Za kružne pilene čepele i rotirajuće rezalice koje rade na velikim brzinama, čak i djelić milimetra ekscentričnosti uzrokuje ozbiljnu dinamičku neravnotežu. Ova neravnoteža stvara vibracije, koje:
-
Požuri se nošenje ležaja i vrtića na skupim strojevima.
-
Uzroči nejednak kontaktni pritisak protiv rolova kopita ili suprotnih oštrica.
-
Stvaraju prekomjernu buku i dovode do preuranjene umoranosti pukotina u tijelu oštrice.
Dinamičko ispitivanje ravnoteže i precizno brušenje ruba jamče da se oštrica glatko okreće oko svoje osi, čime se čuva i oštrica i oprema domaćina.
4. - Što? U skladu s člankom 3. stavkom 2.
Različite industrije suočavaju se s različitim izazovima u rezanju. Precizno brušenje omogućuje proizvođačima oštrica prilagođavanje geometrije rubova, uglova razmak i površinskih završetaka kako bi se ispunile ove točno određene operativne zahtjeve.
Industrija prerade hrane
-
Uvođenje: Brzo rezanje svježeg mesa, peradi, smrznute ribe i sira.
-
Izazov: Izbjegavanje pukanja proizvoda, održavanje higijenskih standarda i izdržljivost u čestim ciklusima pranja.
-
Prednost preciznosti: Okružna oštrice od nehrđajućeg čelika s precizno poliranim površinama imaju ogledalno polirane bočne strane. Ova ultra glatka obrada smanjuje trenje, sprečavajući čestice hrane da se drže tijela oštrice. Čisti, glatki rezovi smanjuju prodaju proizvoda i poboljšavaju njegovu prezentaciju.
Fleksibilno pakiranje i pretvaranje
-
Uvođenje: Brzo seče polipropilen, polietilena, metalnih folija i papira.
-
Izazov: Uklanjanje anđeoske dlake (plastični otpad), rubovi bradavice i mreža puknuće.
-
Prednost preciznosti: Precizni rezalici imaju oštre i bezbrojne ivice s preciznim uglovima. To osigurava čist rez preko osjetljivih više slojeva laminata bez stvaranja statičke plastične prašine koja može kontaminirati okruženja za pakiranje čistih soba.
Industrija štampe i papira
-
Uvođenje: Dr. reza za fleksografsko i gravurno tiskanje, noževi za obrezivanje papira.
-
Izazov: Osiguravanje jednake metrice tinte bez ogrebotina skupih keramičkih ili hromiranih rolova.
-
Prednost preciznosti: Precizno podmlađene ivice ljepila imaju konzistentne kontaktne profile i savršeno ravne površine. To jamči jednaki prijenos tinte po cijeloj širini cilindra bez lokaliziranih točaka visokog tlaka koji ogrebljavaju ili oštete površinu valjaka.
Izrada drveta i recikliranje
-
Uvođenje: Noževi za rezanje, noževi za rušenje i noževi za rezanje fineza.
-
Izazov: Otporan na velike udare, snažan udarac i abrazivno nošenje.
-
Prednost preciznosti: Vrlo precizno brušenje pruža optimalne uglove brda i razmak koji uravnotežavaju oštrinu i strukturu, sprečavajući razbijanje rubova pri obradi tvrdog drveta ili kontaminiranih recikliranih materijala.
- Pet. Ekonomija životnog ciklusa: Prava cijena preciznosti
Uobičajena pogrešna misao u nabavci jest da se cijena oštrice mjeri isključivo početnom kupovnom cijenom. U stvarnosti, stvarne cijene industrijskog noža izračunavaju se tijekom cijelog životnog ciklusa.
Iznosovi primanja
| Kategorija troškova | Uređaj za proizvodnju električnih goriva | Precizna CNC žitarica | Operativni utjecaj |
| Prva cijena kupnje | Niže početno ulaganje | Uobičajena početna ulaganja | Visoki početni troškovi za precizno obrade |
| Trajanje trajanja oštrice | Standardno / Kratko | 3x do 4x duže | U slučaju da je potrebno više proizvoda, potrebno je povećati broj rezervnih paketa. |
| Vrijeme neaktivnosti stroja | Često zaustavljanje za promjene oštrica | Minimalne planirane promjene | Povećana ukupna upotreba i proizvodnja strojeva |
| Stopa otpada proizvoda | Visoka (brijesti, suze, prašina) | Gotovo nula otpada | U skladu s člankom 3. stavkom 2. |
| Odjeća | U slučaju da je to potrebno, potrebno je utvrditi razinu i razinu otpora. | Niska (glatki kontakt i ravnoteža) | Smanjenje troškova održavanja za vrenke i valjake |
Potraživanje i učinkovitost procesa
Kad proizvodna linija mora stati da bi zamijenila iscrpljeno oštro, to košta više od cijene zamjenskog alata. Završetak rada uključuje gubitak proizvodnih kapaciteta, troškove rada tehničara i otpad koji nastaje prilikom rekalibracije stroja za novo oštro.
Budući da se precizno mljeveno lopato proizvodi u istom iznosu u svakoj seriji, tehničari mogu instalirati zamjensko lopato i odmah nastaviti proizvodnju bez dosadnih izmjena i grešaka. Oštrica se pravilno uklapa, radi točno i radi identično kao i ona koju je zamijenila.
6. - Što? Zaključak: Točnost kao operativna filozofija
Precizno brušenje nije samo dodatni završni korak u proizvodnji oštrica; to je temeljni inženjerski proces koji otključava pravi mehanički potencijal visoko-performancijskih čelika i legura karbida.
Uklanjanjem mikro-obaranja, kontrolirom dimenzijskih tolerancija prema standardima na mikronovoj razini i održavanjem metalurške tvrdoće kroz napredno toplinsko upravljanje, precizno brušenje pretvara obični alat za rezanje u pouzdanu komponentu brze automatizacije.
Za proizvođače koji traže veću produktivnost, nižu stopu otpada i produženi životni vijek opreme, ulaganje u precizno mletene industrijske oštrice pruža jasne, mjerljive operativne i financijske povrate.
Sadržaj
- Uvodnik za inženjerstvo preciznih industrijskih nožnica
- 1. za Definiranje preciznog brušenja: izvan osnovnog oštrenja rubova
- 2. - Što? Mikrostrukturna mehanika: Što se događa na vrhu
- 3. Slijedi sljedeće: Uloga dimenzijskih tolerancija u brzim operacijama
- 4. - Što? U skladu s člankom 3. stavkom 2.
- - Pet. Ekonomija životnog ciklusa: Prava cijena preciznosti
- 6. - Što? Zaključak: Točnost kao operativna filozofija