
 EN
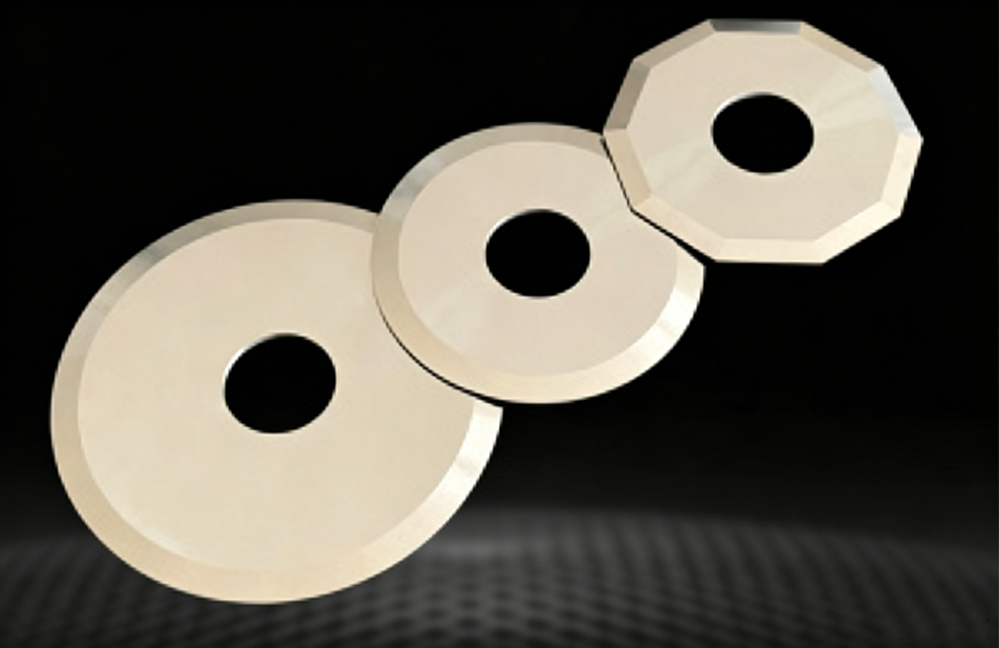
Den tekniske veiledningen til presisjonspolerte industrielle kniver
I moderne høyhastighetsproduksjon, konvertering, matbehandling og emballasjeoperasjoner er en industriell maskinkniv langt mer enn et enkelt stykke skarpt stål. Den er et presisjonskonstruert verktøy som fungerer under intense termiske, mekaniske og fysiske belastninger.
Selv om valg av råmaterial—som for eksempel martensittisk rustfritt stål, hurtigstål, verktøy-stål eller massivt wolframkarbid—legger grunnlaget for knivbladets ytelse, avgjør slipeprosessen om et blad vil fungere pålitelig over millioner av driftssykluser.
Presisjonsslipe er mer enn grunnleggende skarpholdning. Det er en digitalt styrt, mikronnivå-basert fremstillingsmetode som transformerer rå, varmebehandlet stål til et svært stabilt, holdbart og dimensjonelt perfekt skjæreverktøy.
1. Definisjon av presisjonsslipe: Mer enn grunnleggende eggskarpholdning
For å forstå hvorfor presisjonsslipe er avgjørende, må man først skille det fra konvensjonell håndsliping eller manuell verkstedsslipe.
Konvensjonell sliping fokuserer vanligvis på ett resultat: å lage en synlig skarp egg. Manuell eller ikke-CNC-sliping gir imidlertid variasjon i skjærevinkler, etterlater ru overflatefinish og forårsaker lokal termisk skade (ofte kalt slipeskarmer). Disse mikroskopiske feilene svekker eggen før den noen gang kommer i kontakt med en produksjonslinje.
Mikronnivåstandarden
Presisjonssliping bygger på flerakse CNC-maskiner (datanumerisk styring) som bruker diamant- eller kubisk bor-nitrid (CBN)-slipeskiver. I stedet for å stole på manuell operatørfølelse kontrollerer systemet tilførselshastigheter, skivehastigheter, kjølevæskeforsyning og verktøybaner med mikroskopisk nøyaktighet:
-
Nøyaktighet i eggeprofil: Vedlikeholde avvik i kontur under 0,005 millimeter .
-
Overflatebruk: Oppnå speilglatte overflater målt i brøkdeler av en mikron (overflateryghet Ra-verdier under 0,2 mikron).
-
Dimensjonskonsistens: Sikrer at tykkelse, parallelitet og toleranser for indre/ytterdiameter forblir innenfor strikte, forutsigbare grenser over store produksjonsløp.
2. Mikrostrukturell mekanikk: Hva skjer ved skjærekanter
Når stål slipes, fjerner slipehjulet materiale gjennom en kombinasjon av mikroskjæring, pløying og gniding. På mikroskopisk nivå ser en presisjonsslipt kant grunnleggende annerledes ut enn en konvensjonelt slipt kant.
Konvensjonell slipepåvirkning
Forlater mikrospisser, ru skrap, og områder med høy spenning langs bladet. Mikrosprekker utvikler seg raskt under belastning, noe som fører til tidlig bladsvikt og ujevne snitt.
Presisjons-CNC-slipepåvirkning
Oppnår en jevn kornstruktur, speilfinish og ingen spisser. Kreftene fordeler seg jevnt langs bladet, noe som sikrer lang levetid og ren materialadskillelse.
Fjerning av mikrospisser og mikrosprekker
Under standard slipeforhold trekker og river slipemidlets korn i metallmatrisen og etterlater ujevne mikrospisser langs skjærekanten. Under driftsbelastning virker disse mikrospissene som spenningskonsentrasjoner. Når bladet treffer harde materialer, papirmasse eller plastfilm, bøyer mikrospissene seg over eller brister av, noe som utløser mikrosprekker som raskt utvikler seg til synlige sprekker og tidlig slitasje.
Presisjonsslipeprosessen bruker ekstremt fine kornslipeskiver og kontrollerte fremdriftstrinn for å polere skjærekanten forsiktig til en ren, sammenhengende linje. Ved å fjerne disse mikroskopiske utgangspunktene for slitasje beholder skjærekanten sin strukturelle integritet langt lenger.
Termisk styring og tempereringsbeskyttelse
For mye friksjon under sliping genererer intens varme ved grensesnittet mellom slipesteinen og stålet. Hvis denne varmen overskrider kritiske terskler, kan den lokalt gjøre om eller gløde stålet, noe som senker Rockwell-hardheten (HRC) akkurat ved skjære-spissen. Et blad som blir mykere på grunn av termisk skade blir nesten øyeblikkelig sløv etter montering.
Presis CNC-sliping bruker kontinuerlige flomkjølesystemer med høyt trykk i kombinasjon med optimalt justerte slipesteinsfart. Dette sikrer at varme fra friksjon umiddelbart avledes, slik at den nøyaktige metallurgiske hardheten og kornstrukturen oppnådd under den opprinnelige varmebehandlingen bevares.
3. Rollen til dimensjonstoleranser i høyhastighetsdrift
Industrielle skjær opererer sjelden isolert; de monteres i komplekse, høyhastighetsautomatiserte maskiner. Skjæremaskiner, roterende stansmaskiner, gravurtrykkemaskiner og høyhastighetspakkmaskiner opererer ved flere tusen omdreininger per minutt (RPM) eller svingesykler per minutt. I disse høyytelsesmiljøene avgjør skjærens mål maskinens tilstand.
Tykkelse- og parallelitetskontroll
I omformingsoperasjoner stables flere sirkulære skjæreklinger på en aksling med avstandsholdere mellom dem. Hvis en klinges tykkelse varierer over hele kroppen eller mangler parallelitet:
-
Stabelen vibrerer under rotasjon.
-
Skjærgapet mellom øverste og nederste klinge varierer kontinuerlig.
-
Materialet (som for eksempel tynn folie eller fleksibel film) revs istedenfor å skjæres rent, noe som fører til utstikkende kanter, støvutvikling og webbrudd.
Presis slipes prosess sikrer streng planhet og jevn tykkelse over hele klingens kropp, og opprettholder et fast, nøyaktig skjærgap gjennom lange produksjonsløp.
Sentriskhet og dynamisk balanse
For sirkulære sagblader og roterende skjæreklinger som kjører med høy hastighet, fører selv en brøkdel av en millimeter eksentrisitet til alvorlig dynamisk ubalanse. Denne ubalansen skaper vibrasjoner som:
-
Akselererer slitasje på leier og aksler i kostbare maskiner.
-
Fører til uregelmessig kontaktrykk mot anvilruller eller motstående blader.
-
Genererer overdreven støy og fører til tidlig utvikling av utmattelsesrevner i bladkroppen.
Dynamisk balansetesting og presis boretørring sikrer at bladet roterer jevnt rundt sin akse, noe som beskytter både bladet og maskinen det er montert på.
4. Bransjespesifikke fordeler med presissjonsbearbeidede blader
Ulike bransjer står overfor ulike skjæringssutfordringer. Presissjonsbearbeiding lar bladprodusenter tilpasse kantgeometrier, spiller og overflatefinish for å møte nøyaktige driftskrav.
Matforberedingsindustrien
-
Anvendelse: Høyhastighetsskiving av ferskt kjøtt, fjærkre, frosne fisk og ost.
-
Utfordring: Forhindre produktrevning, opprettholde hygieniske standarder og tåle hyppige vaskesykler.
-
Presisjonsfordel: Presisjonsbearbeidete sirkulære blader av rustfritt stål med speilpolerte sideflater. Den ekstremt glatte overflaten reduserer friksjon og forhindrer at matpartikler fester seg til bladkroppen. Reine, glatte snitt reduserer unødvendig produktgiving og forbedrer presentasjonen.
Fleksibel emballasje og konvertering
-
Anvendelse: Høyhastighetsklipping av polypropylen, polyeten, metalliserte filmer og papir.
-
Utfordring: Eliminere «englehår» (plastavfall), kantfranser og webbrudd.
-
Presisjonsfordel: Presisjonsklippblader beholder skarpe, franske kanter med nøyaktige skråvinkler. Dette sikrer et rent skjærsnitt gjennom sårbare flerlagslaminer uten å produsere statiskladet plaststøv som kan forurense rene rom for emballasje.
Trykk- og papirindustrier
-
Anvendelse: Doktorblader for flexografi- og gravurtrykk, papirskjærekniver.
-
Utfordring: Sikrer jevn inkmåling uten å skrape dyre keramiske eller kromerte ruller.
-
Presisjonsfordel: Presis slipeskår på doktorblad har konsekvente kontaktprofiler og perfekt flate overflater. Dette garanterer jevn inkt overføring over hele sylinderens bredde uten lokale høytrykkspunkter som skraper eller skårer rullens overflate.
Tresnekking og resirkulering
-
Anvendelse: Kvernklinger, shredderklinger og finlåsklinger.
-
Utfordring: Motstår høye støtlast, alvorlig slagpåvirkning og abrasiv slitasje.
-
Presisjonsfordel: Tung presisjonsslipe gir optimale angreps- og frigangsvinkler som balanserer eggskarphet med strukturell styrke, og forhindrer eggbrudd ved bearbeiding av hardt tømmer eller forurenet resirkulert materiale.
5. Livsvarøkonomi: Den virkelige kostnaden ved presisjon
En vanlig misoppfatning i innkjøpsprosesser er at klingekostnaden bare måles ut fra den opprinnelige kjøpsprisen. I virkeligheten beregnes den virkelige kostnaden for et industrielt kniv ut fra dens hele driftslivsløp.
Direkte besparelsesberegning
| Kostnadskategori | Konvensjonell skarpslipet blad | Presisjons-CNC-slipet blad | Driftsmessig innvirkning |
| Innkjøpskostnad | Lågare innledende investering | Moderat innledende investering | Høyere opprinnelig kostnad for presisjonsverktøy |
| Levetid for blad | Standard / kort | 3–4 ganger lengre | Betrekkelig færre utskiftningssett kreves årlig |
| Maskinstopptid | Hyppige stopp for bladutskifting | Minimal planlagt utskifting | Høyere total maskinutnyttelse og gjennomstrømning |
| Produktavfallsrate | Høyere (skarper, revner, støv) | Nært null avfall | Lavere råmaterialspill og bedre kvalitet på ferdigprodukt |
| Utvikling av utstyrs slitasje | Høy (på grunn av vibrasjon og friksjon) | Lav (jevn kontakt og balanse) | Reduserte vedlikeholdskostnader for spindler og ruller |
Prosessgjentakelighet og effektivitet
Når en produksjonslinje må stoppes for å bytte ut et slitt blad, koster det mer enn bare prisen på erstatningsverktøyet. Stillstandstid innebär tap av produksjonskapasitet, lønnskostnader for teknikere og avfall som oppstår under omkalibrering av maskinen for det nye bladet.
Fordi skarpe blader som er presis slipes, produseres med identiske toleranser i hver batch, kan teknikere montere en erstatningsblad og umiddelbart gjenoppta produksjonen uten tidkrevende prøving og feilsøking. Bladet passer riktig, løper jevnt og yter identisk som det bladet det erstatter.
6. Konklusjon: Presisjon som en operativ filosofi
Presis slipeprosess er ikke bare et ekstra ferdigstillingstrinn i bladproduksjon; det er den grunnleggende ingeniørprosessen som frigjør det sanne mekaniske potensialet i høyyttingsverktøystål og karbidlegeringer.
Ved å eliminere mikrospor, kontrollere dimensjonelle toleranser til mikronivåstandarder og vedlikeholde metallurgisk hardhet gjennom avansert termisk styring, transformerer presis slipeprosess et vanlig skjæreværktøy til en pålitelig komponent i automatiserte høyhastighetsprosesser.
For produsenter som søker høyere produktivitet, lavere utslagsrater og lengre utstyrslevetid gir investering i presisjonspolerte industrielle kniver klare, målbare operasjonelle og økonomiske avkastninger.
Innholdsfortegnelse
- Den tekniske veiledningen til presisjonspolerte industrielle kniver
- 1. Definisjon av presisjonsslipe: Mer enn grunnleggende eggskarpholdning
- 2. Mikrostrukturell mekanikk: Hva skjer ved skjærekanter
- 3. Rollen til dimensjonstoleranser i høyhastighetsdrift
- 4. Bransjespesifikke fordeler med presissjonsbearbeidede blader
- 5. Livsvarøkonomi: Den virkelige kostnaden ved presisjon
- 6. Konklusjon: Presisjon som en operativ filosofi