
 EN
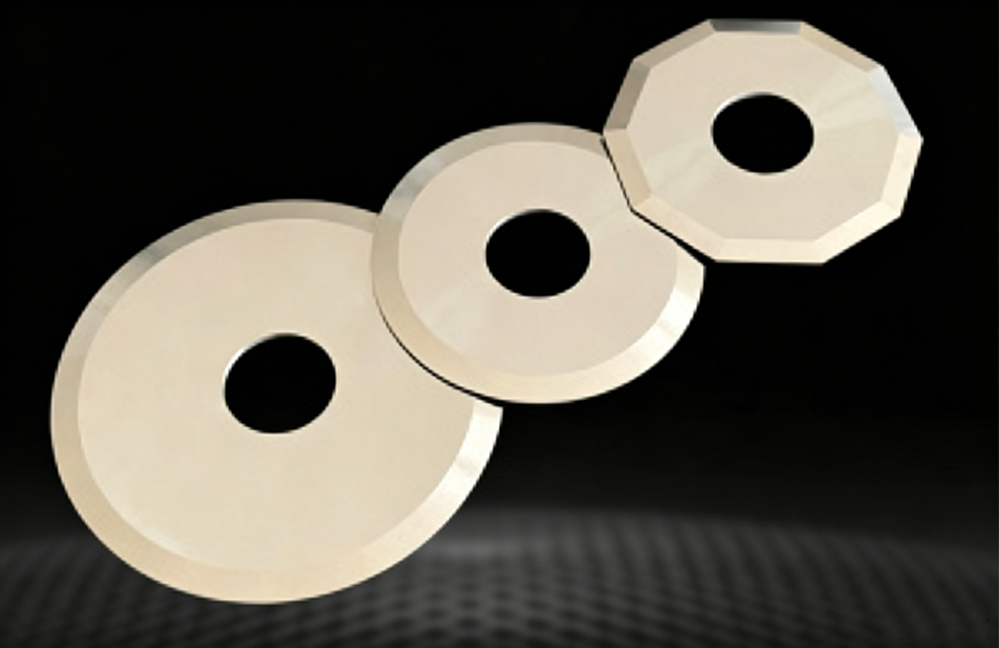
Poradnik inżynierski dotyczący przemysłowych ostrzy szlifowanych z precyzją
W nowoczesnym szybkobieżnym przemysle, operacjach konwertowania, przetwórstwie spożywczym i opakowaniowych przemysłowy nóż maszynowy to znacznie więcej niż zwykły kawałek naostrzonej stali. Jest to narzędzie zaprojektowane z precyzją, działające w warunkach intensywnego obciążenia cieplnego, mechanicznego i fizycznego.
Chociaż wybór surowca — na przykład między stalą nierdzewną martensityczną, stalą szybkotną, stalą narzędziową lub stałym karbidem wolframowym — stanowi podstawę wydajności ostrza, to proces szlifowania decyduje o tym, czy ostrze będzie działać niezawodnie przez miliony cykli pracy.
Precyzyjny szlif przekracza podstawowe ostrzenie. Jest to cyfrowo kontrolowana metoda produkcyjna na poziomie mikronów, która przekształca surową, poddaną obróbce cieplnej stal w wysoce stabilny, trwały i wymiarowo doskonały narzędzie tnące.
1. Definicja precyzyjnego szlifu: ponad podstawowe ostrzenie krawędzi
Aby zrozumieć, dlaczego precyzyjny szlif jest kluczowy, należy najpierw rozróżnić go od konwencjonalnego szlifu ręcznego lub szlifu w warsztacie narzędziowym.
Konwencjonalne szlifowanie zwykle skupia się na jednym celu: uzyskaniu widocznie ostro zakończonego krawędzia. Jednak metody szlifowania ręcznego lub niekomputerowego wprowadzają zmienność kątów tnących, pozostawiają chropowate powierzchnie oraz powodują lokalne uszkodzenia termiczne (często nazywane „spaleniami szlifowymi”). Te mikroskopijne niedoskonałości kompromitują ostrze jeszcze przed jego pierwszym użyciem na linii produkcyjnej.
Standard na poziomie mikronów
Precyzyjne szlifowanie opiera się na wieloosiowych maszynach CNC (komputerowo sterowanych) wykorzystujących koła szlifujące z diamentu lub azotku boru w postaci sześciennej (CBN). Zamiast polegać na subiektywnym odczuciu operatora, system kontroluje prędkość posuwu, obroty koła szlifującego, podawanie chłodziwa oraz ścieżki narzędzia z dokładnością do mikronów:
-
Dokładność profilu krawędzi: Utrzymywanie odchyłek konturu poniżej 0,005 milimetra .
-
Chropowatość powierzchni: Osiąganie lustrzanych powierzchni mierzonych w ułamkach mikrona (chropowatość powierzchni Ra poniżej 0,2 mikrona).
-
Spójność wymiarowa: Zapewnienie, że grubość, równoległość oraz tolerancje średnicy wewnętrznej i zewnętrznej pozostają w ściśle określonych, przewidywalnych granicach nawet przy masowej produkcji.
2. Mechanika mikrostruktury: Co dzieje się na krawędzi tnącej
Podczas szlifowania stali koło szlifierskie usuwa materiał poprzez połączenie mikrocięcia, pchania i tarcia. Na poziomie mikroskopowym precyzyjnie szlifowana krawędź wygląda zasadniczo inaczej niż krawędź szlifowana konwencjonalnie.
Wpływ szlifowania konwencjonalnego
Pozostawia mikrokarby, chropowate żłoby oraz strefy wysokiego naprężenia wzdłuż ostrza. Mikropęknięcia powstają szybko pod obciążeniem, co prowadzi do wczesnego uszkodzenia ostrza i nieregularnych cięć.
Wpływ precyzyjnego szlifowania CNC
Osiąga jednolitą strukturę ziarnistą, wykończenie lustrzane oraz brak karbów. Siły są rozkładane równomiernie wzdłuż ostrza, zapewniając długą żywotność i czyste oddzielanie materiału.
Eliminacja mikrokarbów i mikropęknięć
W warunkach standardowego szlifowania ziarna ścierniowe pociągają i rozrywają matrycę metalową, pozostawiając nierówne mikrokarbiki wzdłuż krawędzi tnącej. Pod wpływem obciążeń roboczych te mikrokarbiki działają jako koncentratory naprężeń. Gdy ostrze uderza w twarde materiały, papier lub folię plastikową, mikrokarbiki zaginają się lub łamią, wywołując mikropęknięcia, które szybko rozprzestrzeniają się, powodując widoczne skorupki i wcześniejsze tępienie.
Precyzyjny szlif wykorzystuje koła szlifierskie z nadmiernie drobnym ziarnem oraz kontrolowane kroki posuwu, aby delikatnie polerować krawędź do idealnej, ciągłej linii. Eliminując te mikroskopijne punkty początkowe zużycia, krawędź zachowuje swoją integralność strukturalną znacznie dłużej.
Zarządzanie temperaturą i ochrona przed odpuszczaniem
Zbyt duże tarcie podczas szlifowania powoduje intensywne nagrzewanie się obszaru styku koła szlifierskiego ze stalą. Jeśli temperatura przekroczy krytyczne wartości, może dojść do lokalnego ponownego odpuszczania lub wyżarzania stali, co obniża jej twardość wg skali Rockwella (HRC) dokładnie w obszarze ostrza tnącego. Ostrze zmiękczone w wyniku uszkodzenia termicznego tępi się niemal natychmiast po zamontowaniu.
Precyzyjny szlif CNC wykorzystuje ciągłe systemy chłodzenia pod dużym ciśnieniem w połączeniu z zoptymalizowaną prędkością obrotową koła szlifierskiego. Dzięki temu ciepło powstające wskutek tarcia jest natychmiast odprowadzane, co zapewnia zachowanie dokładnej twardości metalurgicznej oraz struktury ziarnistej uzyskanej podczas pierwotnego procesu obróbki cieplnej.
3. Rola tolerancji wymiarowych w operacjach wysokoprędkościowych
Ostrza przemysłowe rzadko działają w izolacji; są montowane w złożonych, wysokoprędkościowych maszynach zautomatyzowanych. Maszyny do cięcia poprzecznego, maszyny do tłoczenia obrotowego, maszyny do drukowania głębokiego oraz linie do pakowania o wysokiej wydajności pracują z prędkością kilku tysięcy obrotów na minutę (RPM) lub cykli ruchu posuwisto-zwrotnego na minutę. W tych środowiskach o wysokiej wydajności wymiary ostrza decydują o stanie technicznym maszyny.
Kontrola grubości i równoległości
W operacjach konwersji wiele okrągłych ostrzy do cięcia poprzecznego jest układanych na wrzeciele, oddzielonych od siebie dystansami. Jeśli grubość ostrza różni się w różnych miejscach jego ciała lub brakuje mu równoległości:
-
Układ ostrzy drży podczas obrotu.
-
Przerwa tnąca pomiędzy ostrzami górnym i dolnym zmienia się w sposób ciągły.
-
Materiał (taki jak cienka folia lub elastyczna błona) jest rozrywany zamiast być czysto tnący, co powoduje pojawienie się wykwitów, generowanie pyłu oraz przerwy w taśmie materiału.
Precyzyjne szlifowanie zapewnia ścisłą płaskość oraz jednolitą grubość na całym ciele ostrza, utrzymując stałą, precyzyjną przerwę tnącą przez długotrwałe serie produkcyjne.
Koncentryczność i równowaga dynamiczna
W przypadku tarcz piłkowych i tnących urządzeń obrotowych pracujących z dużą prędkością nawet ułamek milimetra ekscentryczności powoduje poważną nierównowagę dynamiczną. Ta nierównowaga wywołuje wibracje, które:
-
Przyspieszają zużycie łożysk i wrzecion drogiego sprzętu.
-
Powodują nieregularne naciski kontaktowe na wałki podporowe lub przeciwstawne tarcze.
-
Generują nadmierny hałas i prowadzą do przedwczesnego powstawania pęknięć zmęczeniowych w ciele tarczy.
Badania równowagi dynamicznej oraz precyzyjne szlifowanie otworu gwarantują gładkie obracanie się tarczy wokół jej osi, zapewniając ochronę zarówno tarczy, jak i sprzętu maszynowego.
4. Korzyści branżowe wynikające z precyzyjnie szlifowanych tarcz
Różne branże stają przed odmiennymi wyzwaniami cięcia. Precyzyjne szlifowanie pozwala producentom tarcz dostosowywać geometrię krawędzi tnących, kąty luzów i wykończenie powierzchni do konkretnych wymagań operacyjnych.
Przemysł przetwórczy żywności
-
Zastosowanie: Szybkie krojenie świeżej mięczyzny, drobiu, mrożonej ryby i sera.
-
Wyzwanie: Zapobieganie rozrywaniu produktu, utrzymanie standardów higieny oraz wytrzymałość wobec częstych cykli mycia.
-
Przewaga dokładności: Precyzyjnie szlifowane okrągłe ostrza ze stali nierdzewnej posiadają boczne powierzchnie polerowane do lustrzanego połysku. Ten nadzwyczaj gładki wykończenie zmniejsza tarcie, zapobiegając przywieraniu cząstek żywności do ciała ostrza. Czyste, gładkie cięcia ograniczają nadmiarowy ubytek produktu i poprawiają jego prezentację.
Elastyczne opakowania i przetwórstwo
-
Zastosowanie: Wysokoprędkościowe dzielenie folii polipropylenowych, polietylenowych, metalizowanych oraz papieru.
-
Wyzwanie: Eliminacja „włosów anioła” (odpadów plastikowych), wybojów na krawędziach oraz pęknięcia taśmy.
-
Przewaga dokładności: Precyzyjne ostrza do dzielenia zachowują ostrość i brak wybojów na krawędziach przy dokładnych kątach pochylenia. Zapewnia to czyste cięcie nożycowe przez delikatne wielowarstwowe laminaty bez generowania naelektryzowanego pyłu plastycznego, który może zanieczyścić środowisko pakowania w czystych pomieszczeniach.
Przemysł drukarski i papierniczy
-
Zastosowanie: Ostrza doktora do druku fleksograficznego i głębokiego, noże do przycinania papieru.
-
Wyzwanie: Zapewnienie jednolitego dozowania farby bez zadzierania drogich wałków ceramicznych lub chromowanych.
-
Przewaga dokładności: Krawędzie noży do drukowania szlifowane z precyzją charakteryzują się spójnym profilem styku oraz idealnie płaskimi powierzchniami. Gwarantuje to jednolite przenoszenie farby na całej szerokości walca bez lokalizowanych punktów wysokiego ciśnienia, które mogłyby zadraszać lub uszkadzać powierzchnię wałka.
Przemysł drzewny i przemysł recyklingu
-
Zastosowanie: Noże do maszyn do mielenia, noże do maszyn do rozdrabniania oraz noże do krojenia dykty.
-
Wyzwanie: Odporność na wysokie obciążenia udarowe, intensywne uderzenia oraz zużycie ścierne.
-
Przewaga dokładności: Ciężki szlif precyzyjny zapewnia optymalne kąty natarcia i kąty luzu, które równoważą ostrze z wytrzymałością konstrukcyjną, zapobiegając łamaniu krawędzi podczas obróbki twardego drewna lub skażonych materiałów z recyklingu.
5. Ekonomia cyklu życia: Rzeczywisty koszt precyzji
Powszechne błędne założenie w zakupach polega na tym, że koszt noża mierzony jest wyłącznie ceną zakupu początkowego. W rzeczywistości rzeczywisty koszt przemysłowego noża obliczany jest w całym okresie jego eksploatacji.
Rozkład oszczędności bezpośrednich
| Kategoria kosztów | Noż szlifowany tradycyjnie | Noż szlifowany CNC z precyzją | Wpływ na pracę maszyny |
| Koszt zakupu początkowego | Mniejsza inwestycja początkowa | Umiarkowane początkowe inwestycje | Wyższy początkowy koszt precyzyjnego narzędzi |
| Okres użytkowania ostrza | Standardowy / krótki | 3–4 razy dłuższy | Znacznie mniejsza liczba zestawów wymienianych rocznie |
| Przestoje maszyn | Częste zatrzymania maszyny w celu wymiany ostrzy | Minimalna liczba zaplanowanych wymian | Wyższe całkowite wykorzystanie maszyny i wydajność |
| Wskaźnik odpadów produkcyjnych | Wyższy (grubości, rozwarstwienia, kurz) | Prawie zerowe odpady | Mniejsze zużycie surowców i lepsza jakość końcowego produktu |
| Ubytek sprzętu | Wysokie (z powodu wibracji i tarcia) | Niskie (gładki kontakt i równowaga) | Zmniejszone koszty konserwacji wrzecion i wałków |
Powtarzalność i wydajność procesu
Gdy linia produkcyjna musi zostać zatrzymana w celu wymiany zużytego ostrza, koszty są większe niż tylko cena nowego narzędzia. Przestoje wiążą się z utratą mocy produkcyjnej, kosztami pracy techników oraz odpadami generowanymi podczas ponownej kalibracji maszyny po zamontowaniu nowego ostrza.
Ponieważ ostrza szlifowane z precyzją są produkowane z identycznymi tolerancjami w każdej partii, technicy mogą zamontować nowe ostrze i natychmiast wznowić produkcję bez czasochłonnego doboru metodą prób i błędów. Ostrze pasuje idealnie, obraca się prawidłowo i działa tak samo jak to, które zostało wymienione.
6. Wnioski: Precyzja jako filozofia działania
Szlifowanie precyzyjne to nie tylko dodatkowy etap wykańczania w produkcji ostrzy; jest to podstawowy proces inżynieryjny, który uwalnia prawdziwy potencjał mechaniczny wysokowydajnych stali narzędziowych i stopów węglikowych.
Eliminując mikrokarby, kontrolując tolerancje wymiarowe z dokładnością do poziomu mikronów oraz zachowując twardość metalurgiczną dzięki zaawansowanemu zarządzaniu ciepłem, szlifowanie precyzyjne przekształca zwykłe narzędzie tnące w niezawodny element systemów automatyzacji o wysokiej prędkości.
Dla producentów dążących do wyższej produktywności, niższego odsetka odpadów oraz dłuższego okresu użytkowania sprzętu inwestycja w przemysłowe ostrza szlifowane precyzyjnie przynosi wyraźne i mierzalne korzyści operacyjne oraz finansowe.
Spis treści
- Poradnik inżynierski dotyczący przemysłowych ostrzy szlifowanych z precyzją
- 1. Definicja precyzyjnego szlifu: ponad podstawowe ostrzenie krawędzi
- 2. Mechanika mikrostruktury: Co dzieje się na krawędzi tnącej
- 3. Rola tolerancji wymiarowych w operacjach wysokoprędkościowych
- 4. Korzyści branżowe wynikające z precyzyjnie szlifowanych tarcz
- 5. Ekonomia cyklu życia: Rzeczywisty koszt precyzji
- 6. Wnioski: Precyzja jako filozofia działania