
 EN
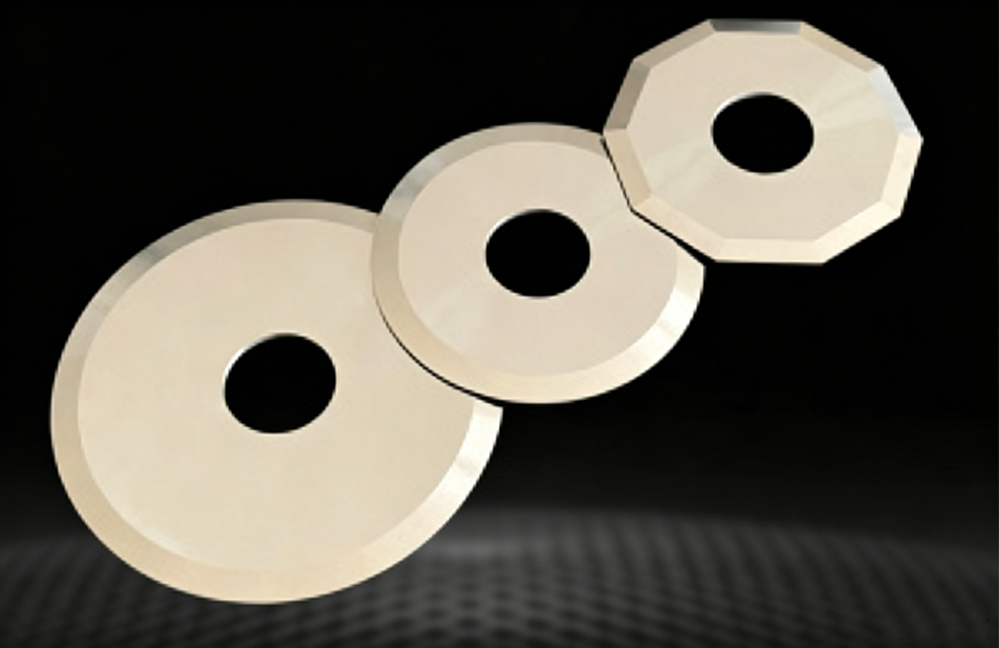
Инженерное руководство по прецизионно отшлифованным промышленным ножам
В современном высокоскоростном производстве, в операциях по переработке материалов, пищевой промышленности и упаковке промышленный режущий инструмент — это гораздо больше, чем просто кусок заточенной стали. Это прецизионно спроектированный инструмент, функционирующий в условиях интенсивных тепловых, механических и физических нагрузок.
Выбор исходного материала — например, мартенситной нержавеющей стали, быстрорежущей стали, инструментальной стали или твёрдого карбида вольфрама — закладывает основу для эксплуатационных характеристик лезвия, однако процесс шлифовки определяет, будет ли лезвие надёжно функционировать в течение миллионов рабочих циклов.
Точная шлифовка выходит за рамки базовой заточки. Это цифровой, контролируемый на уровне микронов метод производства, превращающий заготовку из термообработанной стали в высокостабильный, долговечный и геометрически точный режущий инструмент.
1. Определение точной шлифовки: за пределами базовой заточки режущей кромки
Чтобы понять, почему точная шлифовка имеет решающее значение, необходимо прежде всего отличить её от традиционной ручной или инструментальной шлифовки без жёсткого крепления.
Традиционная шлифовка, как правило, ориентирована на один результат: создание визуально острого режущего края. Однако ручные или не-CNC-методы шлифовки приводят к вариативности углов резания, оставляют грубую поверхность и вызывают локальные термические повреждения (часто называемые «шлифовочными ожогами»). Эти микроскопические дефекты нарушают целостность лезвия ещё до его попадания на производственную линию.
Стандарт уровня микрон
Точная шлифовка основана на использовании многоосевых CNC-станков (станков с числовым программным управлением), оснащённых алмазными или CBN-шлифовальными кругами (кубическим нитридом бора). Вместо субъективного ощущения оператора система контролирует подачу, скорость вращения круга, подачу охлаждающей жидкости и траектории инструмента с микроскопической точностью:
-
Точность профиля кромки: Соблюдение отклонений контура менее чем 0,005 миллиметра .
-
Шероховатость поверхности: Достижение зеркально гладкой поверхности с параметром шероховатости Ra менее 0,2 микрона.
-
Соответствие размеров: Обеспечение соблюдения строгих и предсказуемых допусков по толщине, параллельности и внутреннему/внешнему диаметру в ходе крупносерийного производства.
2. Механика микроструктуры: что происходит на режущей кромке
При шлифовании стали абразивный круг удаляет материал за счёт комбинации микрорезания, вдавливания и трения. На микроскопическом уровне прецизионно отшлифованная кромка принципиально отличается от традиционно отшлифованной.
Воздействие традиционного шлифования
Оставляет микрозачёсы, грубые борозды и зоны повышенного напряжения вдоль лезвия. Под нагрузкой микротрещины образуются быстро, что приводит к преждевременному выходу лезвия из строя и неровным резам.
Воздействие прецизионного ЧПУ-шлифования
Обеспечивает однородную зернистую структуру, зеркальную отделку и полное отсутствие зачёсов. Силы распределяются равномерно по длине лезвия, гарантируя длительный срок службы и чистое разделение материала.
Устранение микрозачёсов и микротрещин
При стандартных условиях шлифовки абразивные зерна тянут и разрывают металлическую матрицу, оставляя неровные микрозачеки вдоль режущей кромки. Под рабочими нагрузками эти микрозачеки действуют как концентраторы напряжений. Когда лезвие сталкивается с твердыми материалами, бумажной массой или пластиковой пленкой, микрозачеки загибаются или отламываются, вызывая микротрещины, которые быстро распространяются, превращаясь в видимые сколы и преждевременное затупление.
Точное шлифование использует круги с чрезвычайно мелким зерном и контролируемые шаги подачи для аккуратной полировки кромки до безупречной, непрерывной линии. Устраняя эти микроскопические начальные точки износа, кромка сохраняет свою структурную целостность значительно дольше.
Тепловой контроль и защита от отпуска
Избыточное трение при шлифовании создаёт интенсивное тепло в зоне контакта между кругом и сталью. Если это тепло превышает критические пороги, сталь может локально повторно закалиться или отжечься, что снижает её твёрдость по Роквеллу (HRC) непосредственно на режущей кромке. Лезвие, размягчённое термическим повреждением, тупится практически мгновенно после установки.
Точное шлифование на станках с ЧПУ использует непрерывные системы обильного охлаждения под высоким давлением в сочетании с оптимизированными скоростями вращения круга. Это обеспечивает мгновенное отведение тепла, возникающего при трении, и сохраняет точную твёрдость металла и структуру зёрен, достигнутые при первоначальной термообработке.
3. Роль допусков размеров при высокоскоростных операциях
Промышленные лезвия редко работают изолированно; их устанавливают в сложные высокоскоростные автоматизированные станки. Станки для продольной резки, ротационные штамповочные прессы, гравюрные печатные машины и высокоскоростные упаковочные линии работают со скоростью тысячи оборотов в минуту (RPM) или циклов возвратно-поступательного движения в минуту. В таких высокопроизводительных условиях геометрические параметры лезвий определяют техническое состояние оборудования.
Контроль толщины и параллельности
При переработке материалов несколько круглых лезвий для продольной резки устанавливаются на оправку последовательно, с прокладками между ними. Если толщина лезвия по его поверхности неоднородна или отсутствует параллельность рабочих поверхностей:
-
Стопка лезвий при вращении начинает колебаться.
-
Зазор между верхним и нижним лезвиями постоянно изменяется.
-
Материал (например, тонкая фольга или гибкая плёнка) разрывается вместо чистого реза, что приводит к образованию заусенцев, пыли и обрывам полотна.
Точная шлифовка обеспечивает строгую плоскостность и равномерную толщину по всей поверхности лезвия, поддерживая постоянный и точный зазор между лезвиями в течение длительных производственных циклов.
Концентричность и динамическое балансирование
Для круглых пильных дисков и вращающихся ножниц, работающих на высоких скоростях, даже доли миллиметра эксцентриситета вызывают серьёзный динамический дисбаланс. Этот дисбаланс создаёт вибрацию, которая:
-
Ускоряет износ подшипников и шпинделей дорогостоящего оборудования.
-
Вызывает неравномерное давление контакта с анвильными валами или противоположными ножами.
-
Порождает чрезмерный шум и приводит к преждевременному образованию усталостных трещин в теле ножа.
Испытания на динамическое балансирование и прецизионная шлифовка посадочного отверстия гарантируют плавное вращение ножа вокруг его оси, обеспечивая сохранность как самого ножа, так и основного оборудования.
4. Отраслевые преимущества прецизионно заточенных ножей
Разные отрасли сталкиваются с различными задачами резки. Прецизионная шлифовка позволяет производителям ножей адаптировать геометрию режущей кромки, углы захода и шероховатость поверхности под конкретные эксплуатационные требования.
Промышленность пищевой обработки
-
Применение: Высокоскоростная нарезка свежего мяса, птицы, замороженной рыбы и сыра.
-
Испытание: Предотвращение разрыва продукции, соблюдение гигиенических норм и устойчивость к частым циклам мойки.
-
Преимущество точности: Круглые лезвия из нержавеющей стали с прецизионной шлифовкой имеют зеркально полированные боковые поверхности. Такая сверхгладкая отделка снижает трение и предотвращает прилипание частиц пищи к корпусу лезвия. Чистые, ровные разрезы уменьшают избыточный расход продукции и улучшают её внешний вид.
Гибкая упаковка и переработка материалов
-
Применение: Высокоскоростная продольная резка полипропилена, полиэтилена, металлизированных плёнок и бумаги.
-
Испытание: Устранение «ангельских волос» (мелких пластиковых отходов), заусенцев по кромке и обрывов полотна.
-
Преимущество точности: Прецизионные режущие лезвия сохраняют остроту и отсутствие заусенцев на кромке при точных углах фаски. Это обеспечивает чистый сдвиговой разрез даже по деликатным многослойным ламинатам без образования статически заряженной пластиковой пыли, способной загрязнить среду упаковки в чистых помещениях.
Полиграфическая и бумажная промышленность
-
Применение: Доктор-лезвия для флексографической и глубокой печати, ножи для обрезки бумаги.
-
Испытание: Обеспечение равномерной подачи краски без царапин на дорогостоящих керамических или хромированных валах.
-
Преимущество точности: Кромки скребковых ножей, отшлифованные с высокой точностью, обладают стабильным профилем контакта и идеально плоскими поверхностями. Это гарантирует равномерную передачу краски по всей ширине цилиндра без локальных участков повышенного давления, которые могут поцарапать или повредить поверхность вала.
Деревообработка и переработка отходов
-
Применение: Ножи для измельчителей, режущие пластины для шредеров и ножи для строгания шпона.
-
Испытание: Устойчивость к высоким ударным нагрузкам, резким ударам и абразивному износу.
-
Преимущество точности: Тяжёлое прецизионное шлифование обеспечивает оптимальные углы передней и задней поверхности, гармонично сочетающие остроту режущей кромки с конструкционной прочностью и предотвращающие скалывание кромки при обработке твёрдых пород древесины или загрязнённых вторичных материалов.
5. Экономика жизненного цикла: реальная стоимость точности
Распространённое заблуждение при закупках заключается в том, что стоимость ножа определяется исключительно его первоначальной ценой покупки. На самом деле истинная стоимость промышленного ножа рассчитывается за весь срок его эксплуатации.
Структура прямой экономии
| Категория затрат | Обычно заточенный нож | Нож с прецизионной заточкой на станке с ЧПУ | Влияние на работу |
| Первоначальная стоимость покупки | Низкие первоначальные инвестиции | Умеренные первоначальные инвестиции | Более высокая первоначальная стоимость точного инструмента |
| Срок службы лезвия | Стандартный / короткий | в 3–4 раза дольше | Значительно меньшее количество комплектов для замены требуется ежегодно |
| Простой оборудования | Частые остановки для замены лезвий | Минимальное количество запланированных замен | Более высокая общая загрузка станка и производительность |
| Уровень брака продукции | Выше (зазубрины, разрывы, пыль) | Почти нулевой уровень отходов | Снижение потерь сырья и повышение качества конечного продукта |
| Износ оборудования | Высокий (из-за вибрации и трения) | Низкий (гладкий контакт и баланс) | Снижение затрат на техническое обслуживание шпинделей и роликов |
Повторяемость и эффективность процесса
Когда производственная линия останавливается для замены изношенного лезвия, это обходится дороже, чем просто стоимость нового инструмента. Простой влечёт за собой утрату производственных мощностей, затраты на труд техников и отходы, возникающие при повторной калибровке станка под новое лезвие.
Поскольку лезвия с прецизионной заточкой изготавливаются с одинаковыми допусками в каждой партии, техники могут установить заменяющее лезвие и немедленно возобновить производство без трудоёмких проб и ошибок. Лезвие идеально подходит по размеру, работает без биения и демонстрирует те же эксплуатационные характеристики, что и заменённое.
6. Заключение: точность как операционная философия
Точная шлифовка — это не просто дополнительный этап отделки при производстве лезвий; это базовый инженерный процесс, который раскрывает истинный механический потенциал высокопрочных инструментальных сталей и карбидных сплавов.
Устраняя микрозачистки, обеспечивая размерные допуски на уровне микронов и сохраняя металлургическую твёрдость за счёт передовых методов теплового управления, точная шлифовка превращает обычный режущий инструмент в надёжный компонент высокоскоростной автоматизации.
Для производителей, стремящихся повысить производительность, снизить уровень брака и продлить срок службы оборудования, инвестиции в промышленные лезвия с точной шлифовкой дают чёткие, измеримые операционные и финансовые результаты.
Содержание
- Инженерное руководство по прецизионно отшлифованным промышленным ножам
- 1. Определение точной шлифовки: за пределами базовой заточки режущей кромки
- 2. Механика микроструктуры: что происходит на режущей кромке
- 3. Роль допусков размеров при высокоскоростных операциях
- 4. Отраслевые преимущества прецизионно заточенных ножей
- 5. Экономика жизненного цикла: реальная стоимость точности
- 6. Заключение: точность как операционная философия