
 EN
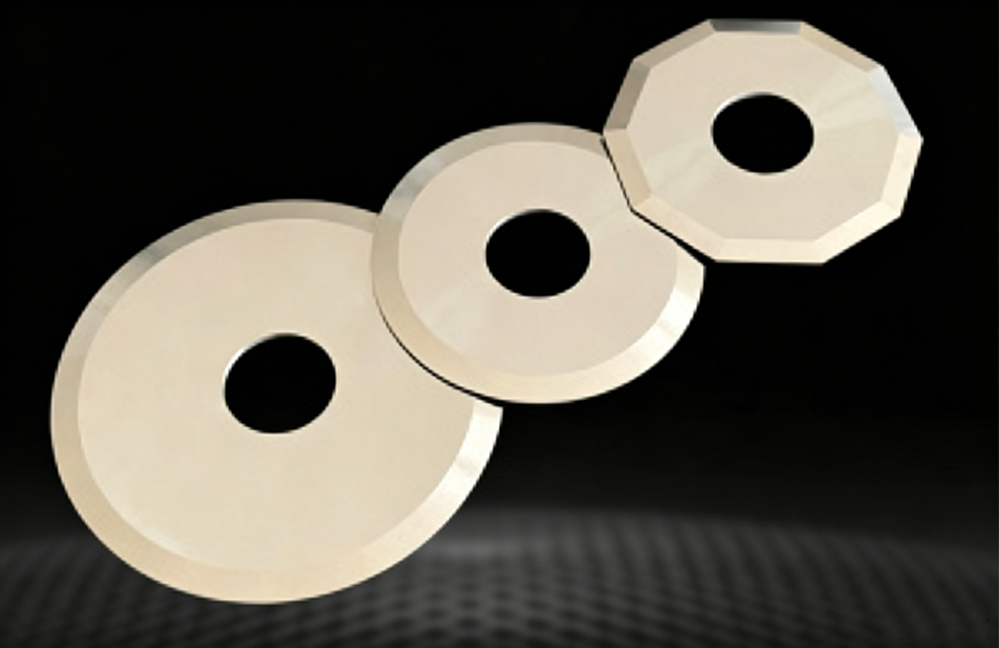
Den tekniske guide til præcisions-slibede industrielle knive
I moderne højhastighedsproduktion, konvertering, fødevarebehandling og emballageprocesser er en industrielt brugt kniv langt mere end et simpelt stykke skærpet stål. Den er et præcisionsudviklet værktøj, der fungerer under intense termiske, mekaniske og fysiske spændinger.
Selvom valg af råmaterialer – såsom martensitisk rustfrit stål, hurtigstål, værktøjsstål eller massivt wolframcarbid – danner grundlaget for knivens ydeevne, er slibeprocessen afgørende for, om kniven vil fungere pålideligt over millioner af driftscykler.
Præcisionsslibning går ud over simpel skærphed. Det er en digitalt styret fremstillingsmetode på mikronniveau, der omdanner råt, varmebehandlet stål til et yderst stabilt, holdbart og dimensionelt perfekt skæreinstrument.
1. Definition af præcisionsslibning: Ud over simpel skærekant-skærphed
For at forstå, hvorfor præcisionsslibning er afgørende, skal man først skelne den fra konventionel håndslibning eller manuel værktøjsrumsslibning.
Konventionel slibning fokuserer typisk på ét resultat: at skabe en synlig skarp klinge. Manuelle eller ikke-CNC-slibningsmetoder introducerer dog variationer i skæringvinkler, efterlader ru overfladeafslutninger og forårsager lokal termisk skade (ofte kendt som slibebid). Disse mikroskopiske ufuldkommenheder kompromitterer klingen, inden den nogensinde kommer i kontakt med en produktionslinje.
Standarden på mikronniveau
Præcisionsslibning bygger på CNC-maskiner (Computer Numerical Control) med flere akser, der anvender diamant- eller kubisk boronnitrid (CBN)-slibehjul. I stedet for at stole på operatørens manuelle fornemmelse kontrollerer systemet tilførselshastigheder, slibehjulshastigheder, kølevæsketilførsel og værktøjsparker med mikroskopisk præcision:
-
Klingeprofilpræcision: Opnåelse af konturafvigelser under 0,005 millimeter .
-
Overfladeånden: Opnåelse af spejlglatte overflader målt i brøkdele af en mikron (overfladeruhed Ra-værdier under 0,2 mikron).
-
Dimensionel konsistens: At sikre, at tykkelse, parallelitet og indre/ytterdiameter-tolerancer forbliver inden for strenge, forudsigelige grænser over store produktionsløb.
2. Mikrostrukturmechanik: Hvad sker der ved skærekanten
Når stål slibes, fjerner sliwbåndet materiale gennem en kombination af mikroskæring, pløjning og gnidning. På mikroskopisk plan ser en præcisions-slibet kant grundlæggende anderledes ud end en konventionelt slibet kant.
Konventionel slibning – effekt
Danner mikrospændinger, ru skraver og høje spændingszoner langs klingen. Mikrorevner udvikler sig hurtigt under belastning, hvilket fører til tidlig klingefejl og ujævne snit.
Præcisions-CNC-slibning – effekt
Opnår en ensartet kornstruktur, spejlfinish og ingen spændinger. Kræfterne fordeler sig jævnt langs klingen, hvilket sikrer lang levetid og ren materialeadskillelse.
Udryddelse af mikrospændinger og mikrorivninger
Under standard slibeforhold trækker og revner slibekornene i metalmatricen og efterlader ujævne mikrospåner langs skærekanten. Under driftsbelastning fungerer disse mikrospåner som spændingskoncentratorer. Når klingen rammer hårde materialer, papirmasse eller plastfilm, folder mikrospånerne sig sammen eller knækker af, hvilket udløser mikrorevner, der hurtigt udvikler sig til synlige flager og for tidlig blunting.
Præcisionsslibning bruger ekstremt fine kornslibeskiver og kontrollerede fremføringsfaser til at polere kanten forsigtigt til en ren, sammenhængende linje. Ved at fjerne disse mikroskopiske udgangspunkter for slid opretholder kanten sin strukturelle integritet langt længere.
Termisk styring og tempereringbeskyttelse
For stor gnidning under slibning opstår der intens varme ved grænsefladen mellem slibeskiven og stålet. Hvis denne varme overstiger kritiske grænser, kan det lokalt gen-tempereres eller glødes stålet, hvilket sænker dets Rockwell-hardhed (HRC) præcis ved skæretippen. Et blad, der er blødgjort som følge af termisk skade, bliver næsten øjeblikkeligt stump efter montering.
Præcisions-CNC-slibning anvender kontinuerlige, højtryks-overstrømningskølesystemer i kombination med optimerede skivehastigheder. Dette sikrer, at gnidningsbetinget varme øjeblikkeligt afledes og dermed bevarer den præcise metallurgiske hardhed og kornstruktur, der blev opnået under den oprindelige varmebehandling.
3. Rollen af dimensionelle tolerancer ved højhastighedsdrift
Industrielle knive fungerer sjældent isoleret; de monteres i komplekse, højhastighedsautomatiserede maskiner. Skæremaskiner, roterende stansmaskiner, gravuretrykpresser og højhastighedspakkelinjer kører med flere tusinde omdrejninger pr. minut (RPM) eller reciprokerende cyklusser pr. minut. I disse højtydende miljøer bestemmer knivdimensionerne maskinens tilstand.
Tykkelse- og parallelitetskontrol
I konverteringsprocesser stables flere cirkulære skæreknive på en aksel adskilt af afstandsstykker. Hvis en knivs tykkelse varierer over dens overflade eller mangler parallelitet:
-
Stakken vibrerer under rotation.
-
Skæregabset mellem øverste og nederste knive ændres kontinuerligt.
-
Materialet (f.eks. tynd folie eller fleksibel film) revner i stedet for at blive ren skåret, hvilket fører til ujævne kanter, støvdannelse og webbrud.
Præcisionspolsning sikrer streng planhed og ensartet tykkelse over hele knivens overflade og opretholder et fast, præcist skæregab gennem lange produktionskørsler.
Koncentricitet og dynamisk balance
For cirkulære savklinger og roterende skærere, der kører med høje hastigheder, kan selv en brøkdel af en millimeter ekscentricitet forårsage alvorlig dynamisk ubalance. Denne ubalance skaber vibration, som:
-
Forøger slid på lejer og aksler i dyre maskiner.
-
Forårsager ujævn kontakttryk mod modruller eller modsatstående klinger.
-
Genererer overdreven støj og fører til tidlig udmattelsesrevner i klingekorpusset.
Dynamisk balancetestning og præcisionsborefremstilling sikrer, at klingen roterer jævnt om sin akse og dermed bevares både klingen og værtsudstyret.
4. Branchespecifikke fordele ved præcisionsfremstillede klinger
Forskellige brancher står over for forskellige skæreudfordringer. Præcisionsfremstilling giver klingeproducenter mulighed for at tilpasse kantgeometrier, spaltvinkler og overfladeafslutninger til netop disse operative krav.
Fødevareindustrien
-
Anvendelse: Højhastighedsskæring af frisk kød, fjerkræ, frosne fisk og ost.
-
Udfordring: Forhindre produktrevner, opretholde hygiejniske standarder og klare hyppige rengøringscyklusser.
-
Præcisionsfordel: Præcisionsbeslebne cirkulære knive af rustfrit stål med spejlpolerede sideflader. Den ekstremt glatte overflade reducerer friktionen og forhindrer, at fødevarepartikler fastholder sig til knivens krop. Rene, glatte snit reducerer produktspild og forbedrer præsentationen.
Fleksibel emballage og konvertering
-
Anvendelse: Højhastighedsskæring af polypropylen, polyethylen, metalliserede folier og papir.
-
Udfordring: Eliminere 'englehår' (plastaffald), kantudskæringer og webbrud.
-
Præcisionsfordel: Præcisions-skæreknavre opretholder skarpe, udskæringfri kanter med præcise faldvinkler. Dette sikrer et rent skærsnit gennem bløde flerlagslaminer uden at skabe statisk opladet plaststøv, der kan forurene renrumsemballagemiljøer.
Trykke- og papirindustrierne
-
Anvendelse: Doktorblades til flexografi- og gravuretryk samt papirklippeklinger.
-
Udfordring: Sikre ensartet tilsætning af blæk uden at ridse dyre keramiske eller chromerede ruller.
-
Præcisionsfordel: Præcisionsbesløret doktorbladskanter har konsekvente kontaktprofiler og fuldstændig flade overflader. Dette sikrer en jævn farveoverførsel på tværs af hele cylinderens bredde uden lokale punkter med højt tryk, der ridser eller skraber rulleoverfladen.
Træarbejdning og genbrug
-
Anvendelse: Hakkeklinger, knusningsblade og fintræsskæreklinger.
-
Udfordring: Modstår høje stødlaste, alvorlig stødpåvirkning og slidgivende slitage.
-
Præcisionsfordel: Kraftig præcisionspudsning giver optimale fremad- og bagadgangsvinkler, der balancerer kantskarphed med strukturel styrke og forhindrer kantafspænding ved bearbejdning af hårdt træ eller forurenet genbrugsmateriale.
5. Livscyklusøkonomi: Den reelle omkostning ved præcision
En almindelig misforståelse i forbindelse med indkøb er, at klingens omkostning kun måles ud fra den oprindelige købspris. I virkeligheden beregnes den reelle omkostning ved et industrielt kniv over dets hele driftslivscyklus.
Direkte besparelsesopgørelse
| Omkostningskategori | Konventionelt pudset blad | Præcisions-CNC-pudset blad | Driftsmæssig indvirkning |
| Oprindelige købekostnader | Mindre indledende investeringer | Moderat startinvestering | Højere omkostning ved indkøb af præcisionsværktøj |
| Levetid for blad | Standard / kort | 3–4 gange længere | Betydeligt færre udskiftningssæt kræves årligt |
| Maskinstoppage | Ofte stop for udskiftning af blad | Minimal planlagt udskiftning | Højere samlet maskinudnyttelse og kapacitet |
| Produktudskudsrate | Højere (spåner, revner, støv) | Næsten nul spild | Lavere råmaterialeudnyttelse og bedre slutproduktkvalitet |
| Udstyrsforringelse | Høj (på grund af vibration og friktion) | Lav (glidende kontakt og balance) | Reduceret vedligeholdelsesomkostninger for spindler og ruller |
Procesgentagelighed og effektivitet
Når en produktionslinje skal standse for at udskifte en slidt kniv, koster det mere end blot prisen på erstatningsværktøjet. Standstid indebærer tabt produktionskapacitet, lønudgifter til teknikere og spild under genkalibrering af maskinen til den nye kniv.
Fordi præcisionsbeslebte knive fremstilles med identiske tolerancer i hver enkelt parti, kan teknikere installere en erstatningskniv og straks genoptage produktionen uden besværlige prøve-og-fejljusteringer. Kniven sidder korrekt, kører stabil og yder identisk som den kniv, den erstatter.
6. Konklusion: Præcision som en operativ filosofi
Præcisions-slibning er ikke blot et ekstra afsluttende trin i fremstillingen af knive; det er den grundlæggende ingeniørproces, der frigør den sande mekaniske potentiale i højtydende værktøjsstål og carbidlegeringer.
Ved at fjerne mikro-skræpper, kontrollere dimensionelle tolerancer på mikron-niveau og opretholde metallurgisk hårdhed gennem avanceret termisk styring omdanner præcisions-slidning et almindeligt skæreværktøj til en pålidelig komponent i højhastigheds-automatisering.
For producenter, der søger øget produktivitet, lavere udskudsrate og længere udstyrslevetid, giver investering i præcisions-slibede industrielle knive klare, målbare operationelle og finansielle gevinster.
Indholdsfortegnelse
- Den tekniske guide til præcisions-slibede industrielle knive
- 1. Definition af præcisionsslibning: Ud over simpel skærekant-skærphed
- 2. Mikrostrukturmechanik: Hvad sker der ved skærekanten
- 3. Rollen af dimensionelle tolerancer ved højhastighedsdrift
- 4. Branchespecifikke fordele ved præcisionsfremstillede klinger
- 5. Livscyklusøkonomi: Den reelle omkostning ved præcision
- 6. Konklusion: Præcision som en operativ filosofi