
 EN
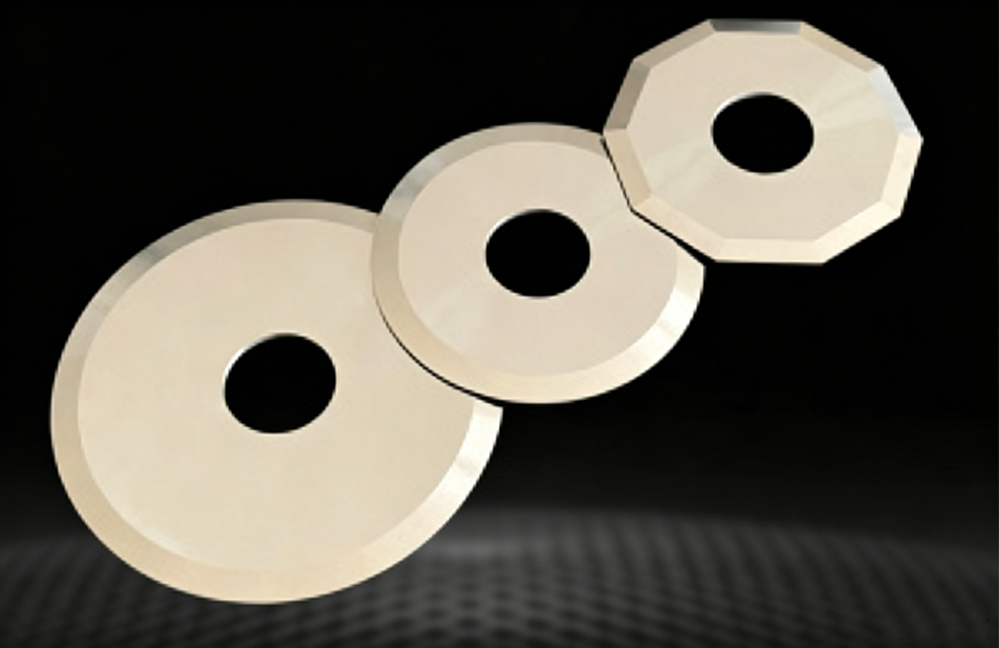
Den tekniska guiden till industriella knivar slipade med hög precision
I modern tillverkning med hög hastighet, samt i omvandlings-, livsmedels- och förpackningsverksamheter är en industriell maskinkniv långt mer än bara ett stycke avslipat stål. Den är ett verktyg som är konstruerat med hög precision och som fungerar under intensiva termiska, mekaniska och fysiska påfrestningar.
Medan valet av råmaterial – till exempel mellan martensitisk rostfritt stål, snabbstål, verktygsstål eller fast volframkarbid – utgör grunden för bladets prestanda avgör slipprocessen om ett blad kommer att fungera pålitligt under miljontals driftcykler.
Precisionsslipning går längre än grundläggande skärpning. Det är en digitalt styrd tillverkningsmetod på mikronivå som omvandlar råt, värmebehandlat stål till ett mycket stabilt, slitstarkt och dimensionellt perfekt skärverktyg.
1. Att definiera precisionsslipning: Utöver grundläggande eggskärpning
För att förstå varför precisionsslipning är avgörande måste man först skilja den från konventionell frihands- eller manuell verktygsslipning.
Konventionell slipning fokuserar vanligtvis på ett enda resultat: att skapa en synligt skarp egg. Manuell slipning eller slipning utan CNC introducerar dock variationer i skärvinklar, lämnar grova ytytor och orsakar lokal termisk skada (ofta kallad slipbrännor). Dessa mikroskopiska fel försämrar kniven innan den ens når en produktionslinje.
Mikronnivåstandarden
Precisionsslipning bygger på fleraxlig CNC-utrustning (datorstyrd numerisk styrning) som använder diamant- eller kubiskt boronnitrid (CBN)-slipverktyg. Istället for att förlita sig på operatörens manuella känsla styr systemet automatiskt framfördhastigheter, slipskivans rotationshastighet, kylmedelstillförsel och verktygsvägar med mikroskopisk noggrannhet:
-
Noggrannhet i eggprofilen: Att bibehålla konturavvikelser under 0,005 millimeter .
-
Ytoroughness: Att uppnå spegelglansliknande ytor med ytråhet (Ra-värden) under 0,2 mikrometer.
-
Dimensionskonsekvens: Säkerställer att tjocklek, parallellitet och toleranser för inner- och ytterdiameter hålls inom strikta, förutsägbara gränser även vid storskalig produktion.
2. Mikrostrukturmekanik: Vad händer vid skärkanten
När stål slipas tas material bort med sliphjulet genom en kombination av mikroskärning, plöjning och gnidning. På mikroskopisk nivå ser en precisionslipad kant fundamentalt annorlunda ut jämfört med en konventionellt slipad kant.
Konventionell slipning – effekter
Lämnar mikrospån, grova skavningar och områden med hög spänningspåverkan längs bladet. Mikrospaltningar uppstår snabbt under belastning, vilket leder till tidig bladförslitning och ojämna snitt.
Precisionsslipning med CNC – effekter
Uppnår en enhetlig kornstruktur, spegelblank yta och inga spån. Krafterna fördelas jämnt längs bladet, vilket säkerställer lång livslängd och ren materialseparation.
Eliminering av mikrospån och mikrospaltningar
Under standardslipningsförhållanden drar och river slipmedlet i metallmatrisen, vilket lämnar trasiga mikrospån längs skärkanten. Under driftbelastning fungerar dessa mikrospån som spänningskoncentrationer. När bladet träffar hårda material, pappersmassa eller plastfilm viks mikrospånen om eller bryts av, vilket initierar mikrofissurer som snabbt sprider sig till synliga fläkningar och för tidig slitage.
Precisionsslipning använder ultrafin-korniga slipskivor och kontrollerade fördjupningssteg för att försiktigt polera kanten till en ren, sammanhängande linje. Genom att eliminera dessa mikroskopiska utgångspunkter för slitage behåller kanten sin strukturella integritet betydligt längre.
Värmehantering och tempereringsskydd
Överdriven friktion under slipning genererar intens värme vid gränsytan mellan slipskivan och stålet. Om denna värme överskrider kritiska gränsvärden kan den lokalt återglöda eller glöda av stålet, vilket sänker dess Rockwell-hårdhet (HRC) precis vid skärtippen. En bladklinga som mjuknats genom termisk skada blir nästan omedelbart slö efter montering.
Precisionsslipning med CNC använder kontinuerliga, högtryckskylsystem med översvämning i kombination med optimerade sliphastigheter. Detta säkerställer att friktionsgenererad värme omedelbart avleds, vilket bevarar den exakta metallurgiska hårdheten och kornstrukturen som uppnåtts under den ursprungliga värmebehandlingen.
3. Rollen för dimensionsmåltoleranser vid höghastighetsdrift
Industriella blad fungerar sällan isolerat; de monteras i komplex, höghastighetsautomatiserad maskinutrustning. Skivsnittmaskiner, roterande stansmaskiner, gravurtryckpressar och höghastighetsförpackningslinjer arbetar vid tusentals varv per minut (RPM) eller växlingscykler per minut. I dessa högpresterande miljöer avgör bladens mått maskinens hälsa.
Tjockleks- och parallellitetskontroll
Vid omvandlingsoperationer staplas flera cirkulära skivsnittblad på en axel med avståndshållare mellan dem. Om ett blads tjocklek varierar över dess kropp eller saknar parallellitet:
-
Stapeln vibrerar under rotation.
-
Skäravståndet mellan övre och undre blad varierar kontinuerligt.
-
Materialet (till exempel tunn folie eller flexibel film) rivs istället for att skäras rent, vilket orsakar utskurna kanter, dammbildning och webbrutter.
Precisionsslipning säkerställer strikt planhet och enhetlig tjocklek över hela bladets kropp, vilket upprätthåller ett fast, exakt skäravstånd under långa produktionsturer.
Koncentricitet och dynamisk balans
För cirkelsågblad och roterande skärblad som körs vid höga hastigheter orsakar även en bråkdel av en millimeter excentricitet allvarlig dynamisk obalans. Denna obalans skapar vibrationer, vilket:
-
Accelererar slitage på lager och axlar i dyr utrustning.
-
Orsakar ojämn kontakttryck mot motrullar eller motstående blad.
-
Genererar överdriven ljudnivå och leder till tidiga utmattningssprickor i bladkroppen.
Dynamisk balanstestning och precisionsslipning av bores garanterar att bladet roterar smidigt kring sin axel, vilket bevarar både bladet och den anslutna utrustningen.
4. Branschspecifika fördelar med precisionslipade blad
Olika branscher står inför olika skärutmaningar. Precisionsslipning gör det möjligt för bladtillverkare att anpassa egggeometrier, frihetsvinklar och ytytor för att uppfylla dessa exakta driftkrav.
Livsmedelsbearbetningsindustri
-
Användning: Höghastighetsskivning av färskt kött, fjäderfä, fryst fisk och ost.
-
Utmaning: Förhindrar produktrivning, upprätthåller hygieniska standarder och tål frekventa rengöringscykler.
-
Precisionfördel: Cirkulära blad av slipat rostfritt stål med spegelblanka sidoytor. Denna extremt släta yta minskar friktionen och förhindrar att matpartiklar fastnar på bladkroppen. Rena, släta snitt minskar produktspill och förbättrar presentationen.
Flexibel förpackning och omvandling
-
Användning: Höghastighetsklippning av polypropen, polyeten, metalliserade filmer och papper.
-
Utmaning: Eliminerar 'änglahår' (plastavfall), kantbruk och webbrivning.
-
Precisionfördel: Precisionsskärblad behåller rakskarpa, burrfria kanter med exakta vinklar på avfasningen. Detta säkerställer ett rent skärsnitt genom delikata flerskiktiga laminat utan att skapa statiskt laddad plastdam som kan förorena renrumsförpackningsmiljöer.
Tryck- och pappersindustrier
-
Användning: Doktorblad för flexografisk och gravurtryckning, pappersbeskärningsknivar.
-
Utmaning: Säkerställer enhetlig färgdosering utan att repa dyrbara keramiska eller krombelagda rullar.
-
Precisionfördel: Precisionspolerade läppkanters kanter har konsekventa kontaktprofiler och perfekt plana ytor. Detta garanterar en enhetlig färgöverföring över hela cylinderns bredd utan lokala högtryckspunkter som repar eller skaver på rullens yta.
Träbearbetning och återvinning
-
Användning: Krossknivar, rivknivar och finmaskningsknivar.
-
Utmaning: Motståndskraftig mot höga stötlaster, allvarlig stötbelastning och abrasiv slitage.
-
Precisionfördel: Tung precisionsslipning ger optimala framtånds- och frihetsvinklar som balanserar kantskärpa med strukturell hållfasthet, vilket förhindrar kantavbrott vid bearbetning av hårt trä eller förorenade återvunna material.
5. Livscykelkonomi: Den verkliga kostnaden för precision
En vanlig missuppfattning i inköpsprocessen är att knivkostnaden endast mäts i form av den ursprungliga inköpspriset. I verkligheten beräknas den verkliga kostnaden för en industriell kniv över dess hela driftslivscykel.
Direkta besparingsuppdelning
| Kostnadskategori | Konventionellt slipad kniv | Precision CNC-slipad kniv | Operativ påverkan |
| Inledande inköpskostnad | Lägre inledande investeringar | Måttlig initial investering | Högre initial kostnad för precisionsverktyg |
| Bladens livslängd | Standard/kort | 3–4 gånger längre | Betydligt färre utbyten krävs årligen |
| Maskinnedtid | Frekventa stopp för bladbyten | Minimala schemalagda byten | Högre total maskinutnyttjning och genomströmning |
| Produktavfallsratio | Högre (skavur, revor, damm) | Nästan noll skrot | Lägre råmaterialspill och bättre kvalitet på slutprodukten |
| Utrustningsnötning | Hög (på grund av vibration och friktion) | Låg (slät kontakt och balans) | Minskade underhållskostnader för spindlar och rullar |
Processupprepbarhet och effektivitet
När en produktionslinje måste stannas för att byta en sliten kniv kostar det mer än bara ersättningsverktygets pris. Stillestånd innebär förlorad produktionskapacitet, arbetslöner för tekniker samt spill som uppstår vid omkalibrering av maskinen för den nya kniven.
Eftersom precisionsgjorda knivar tillverkas med identiska toleranser i varje parti kan tekniker installera en ersättningskniv och omedelbart återuppta produktionen utan tidskrävande justeringar genom prövning och misstag. Kniven passar korrekt, löper jämnt och presterar identiskt som den kniv den ersätter.
6. Slutsats: Precision som en operativ filosofi
Precisionsslipning är inte bara ett extra avslutningssteg i tillverkningen av blad; det är den grundläggande ingenjörsprocessen som släpper loss den verkliga mekaniska potentialen hos högpresterande verktygsstål och karbidlegeringar.
Genom att eliminera mikrospån, kontrollera dimensionsnoggrannheten till mikronivå och bibehålla metallurgisk hårdhet genom avancerad värmehantering omvandlar precisionsslipning ett vanligt skärande verktyg till en pålitlig komponent i höghastighetsautomatisering.
För tillverkare som söker högre produktivitet, lägre utskottsgrad och längre utrustningslivslängd ger investeringar i precisionsslipade industriella blad tydliga, mätbara operativa och ekonomiska avkastningar.
Innehållsförteckning
- Den tekniska guiden till industriella knivar slipade med hög precision
- 1. Att definiera precisionsslipning: Utöver grundläggande eggskärpning
- 2. Mikrostrukturmekanik: Vad händer vid skärkanten
- 3. Rollen för dimensionsmåltoleranser vid höghastighetsdrift
- 4. Branschspecifika fördelar med precisionslipade blad
- 5. Livscykelkonomi: Den verkliga kostnaden för precision
- 6. Slutsats: Precision som en operativ filosofi