
 EN
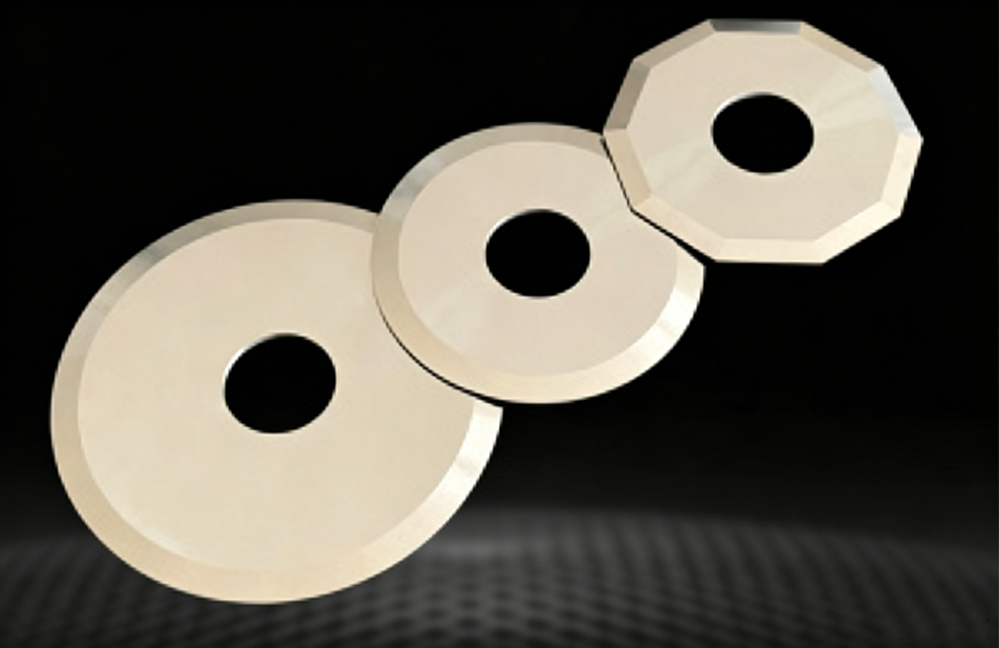
Hassas Olarak Taşlanmış Endüstriyel Bıçaklar İçin Mühendislik Kılavuzu
Günümüzün yüksek hızlı üretim, dönüştürme, gıda işleme ve ambalaj işlemlerinde bir endüstriyel makine bıçağı, sadece keskinleştirilmiş bir çelik parçasından çok daha fazlasıdır. Bu, yoğun termal, mekanik ve fiziksel gerilimler altında çalışan, hassas bir şekilde tasarlanmış bir araçtır.
Ham sabiti seçimleri—örneğin martensitik paslanmaz çelik, yüksek hız çelikleri, takım çelikleri veya katı tungsten karbür arasında seçim yapılması—bıçak performansı için temeli oluşturur; ancak taşlama işlemi, bir bıçağın milyonlarca işletme döngüsü boyunca güvenilir şekilde çalışıp çalışmayacağını belirler.
Hassas taşlama, temel keskinleştirme işlemlerini aşar. Bu, dijital olarak kontrol edilen, mikron düzeyinde bir üretim metodolojisidir ve ham, ısıl işlem görmüş çeliği, son derece kararlı, dayanıklı ve boyutsal olarak mükemmel bir kesme aracı haline getirir.
1. Hassas Taşlamayı Tanımlamak: Temel Kenar Keskinleştirmenin Ötesi
Neden hassas taşlamanın kritik olduğunu anlamak için, öncelikle geleneksel elde tutularak yapılan veya elle gerçekleştirilen takım odası taşlamasından ayırt etmek gerekir.
Geleneksel taşlama genellikle tek bir sonuca odaklanır: görünür şekilde keskin bir kenar oluşturmak. Ancak elle veya CNC olmayan taşlama yöntemleri, kesme açılarında değişkenlik yaratır, yüzeyde pürüzlü bitişler bırakır ve yerel ısıl hasara neden olur (genellikle taşlama yanıkları olarak bilinir). Bu mikroskobik kusurlar, bıçağın üretim hattına bile girmeden önce işlevselliğini zayıflatır.
Mikron Düzeyi Standardı
Hassas taşlama, elmas veya Kübik Bor Nitrit (CBN) taşlama tekerlekleri kullanan çok eksenli CNC (Bilgisayar Sayısal Kontrolü) makinelerine dayanır. Sistemin, operatörün elle hissine değil, besleme hızlarına, tekerlek devirlerine, soğutucu akışına ve takım yollarına mikron düzeyinde toleranslarla kontrol etmesine dayanır:
-
Kenar Profili Doğruluğu: Kontur sapmalarını 0,005 milimetreden az .
-
Yüzey kabartması: Yüzey pürüzlülüğü Ra değerleri 0,2 mikrondan düşük olacak şekilde, mikronun kesirleriyle ölçülen ayna parlaklıktaki yüzey bitişlerine ulaşmak.
-
Boyutsal tutarlılık: Kalinligin, paralelligin ve ic/dıs cap toleranslarinin buyuk uretim miktarlari boyunca sert, ongorulebilir sinirlar icerisinde kalmasini saglamak.
2. Mikroyapisal Mekanik: Kesme Kenarinda Neler Olur
Celik talaşlandırıldığında, taşlama tekerleği malzemeyi mikro-kesme, sürüklemeye neden olma ve sürtünme kombinasyonuyla kaldırır. Mikroskobik düzeyde, bir hassas taşlanmış kenar geleneksel olarak taşlanmış bir kenardan temelde farklı görünür.
Geleneksel Taşlama Etkisi
Bıçağın boyunca mikro-kırpıntılar, pürüzlü oyuklar ve yüksek gerilim bölgeleri bırakır. Yük altındayken mikro-crack'ler hızla gelişir; bu da erken bıçak arızasına ve düzensiz kesimlere yol açar.
Hassas CNC Taşlama Etkisi
Düzenli tane yapısı, ayna yüzeyi ve sıfır kırpıntı elde eder. Kuvvetler bıçağın boyunca eşit şekilde dağılır; bu da uzun kullanım ömrünü ve temiz malzeme ayırılmasını sağlar.
Mikro-Kırpıntıların ve Mikro-Catlakların Ortadan Kaldirilmasi
Standart taşlama koşulları altında aşındırıcı taneler, metal matrisi çeker ve yırtar; kesici uç boyunca düzensiz mikro-kırpıntılar bırakır. İşletim yükleri altında bu mikro-kırpıntılar gerilim yoğunlaşım noktaları gibi davranır. Bıçak sert malzemelere, kâğıt yığınlarına veya plastik filme çarptığında bu mikro-kırpıntılar kıvrılır veya kopar ve görünür çatlaklara ve erken körelmeye hızla yol açan mikro-fissürler başlar.
Yüksek hassasiyetli taşlama, kenarı pürüzsüz ve sürekli bir çizgiye getirmek için ultra-ince taneli taşlama diskleri ve kontrollü ilerleme adımları kullanır. Aşınmaya başlangıç noktası olan bu mikroskobik yapıları ortadan kaldırarak, keskin kenarın yapısal bütünlüğü çok daha uzun süre korunur.
Isı Yönetimi ve Isıl İşlem Koruması
Taşlama sırasında aşırı sürtünme, tekerlek ile çelik arasındaki arayüzde yoğun ısı üretir. Bu ısı kritik eşikleri aştığında, çelik lokal olarak yeniden temperlenebilir veya tavlanabilir; bu da kesici ucun Rockwell Sertliği'ni (HRC) düşürür. Isıl hasarla yumuşayan bir bıçak, monte edildikten hemen sonra neredeyse anında körelir.
Hassas CNC taşlama, optimize edilmiş tekerlek hızlarıyla birlikte sürekli, yüksek basınçlı taşlama sıvısı soğutma sistemleri kullanır. Bu, sürtünmeden kaynaklanan ısıyı anında dağıtarak, başlangıçtaki ısıl işlem sırasında elde edilen tam metalurjik sertliği ve tane yapısını korur.
3. Boyutsal Toleransların Yüksek Hızlı İşlemlerdeki Rolü
Endüstriyel bıçaklar nadiren izole olarak çalışır; bunlar karmaşık, yüksek hızda otomatik makinelerin içine monte edilir. Kesme makineleri, döner kalıp kesiciler, gravür baskı presleri ve yüksek hızda ambalaj hatları, dakikada binlerce devir (RPM) veya dakikada binlerce ileri-geri hareket ile çalışır. Bu yüksek performanslı ortamlarda bıçağın boyutları makinenin sağlığını belirler.
Kalınlık ve Paralellik Kontrolü
Dönüştürme işlemlerinde birden fazla dairesel kesme bıçağı, aralarına ayırıcılar yerleştirilerek bir mil üzerine istiflenir. Eğer bir bıçağın kalınlığı gövdesi boyunca değişiyorsa veya paralellik özelliği yoksa:
-
İstif dönme sırasında sallanır.
-
Üst ve alt bıçaklar arasındaki kesme aralığı sürekli değişir.
-
Malzeme (örneğin ince folyo veya esnek film), temiz bir şekilde kesilmek yerine yırtılır; bu da kenar çentikleri, toz oluşumu ve bant kopmalarına neden olur.
Hassas taşlama işlemi, bıçağın tamamında sıkı bir düzlemsellik ve eşit kalınlık sağlar ve böylece uzun üretim süreleri boyunca sabit, hassas bir kesme aralığını korur.
Merkezilik ve Dinamik Denge
Yüksek hızda çalışan daire testere bıçakları ve döner kesiciler için, hatta bir milimetrenin onda biri kadarlık bir merkez dışı durum ciddi bir dinamik dengesizliğe neden olur. Bu dengesizlik titreşimlere yol açar ve bu titreşimler şunlara neden olur:
-
Pahalı makine ekipmanlarındaki rulman ve millerin aşınmasını hızlandırır.
-
Bıçakların karşı rulolar veya diğer bıçaklarla temas ettiği yüzeyde eşit olmayan temas basıncına neden olur.
-
Aşırı gürültü oluşturur ve bıçağın gövdesinde erken yorulma çatlaklarının oluşmasına yol açar.
Dinamik denge testleri ve hassas delik taşlaması, bıçağın ekseni etrafında sorunsuz dönmesini sağlayarak hem bıçağı hem de ana makineyi korur.
4. Hassas Taşlanmış Bıçakların Sektöre Özel Avantajları
Farklı sektörler farklı kesme zorluklarıyla karşılaşır. Hassas taşlama, bıçak üreticilerinin kenar geometrilerini, boşluk açılarını ve yüzey bitiş kalitesini bu tam olarak belirlenmiş işlevsel gereksinimlere göre özelleştirmesine olanak tanır.
Gıda işleme endüstrisi
-
Kullanım alanı: Taze et, kümes hayvanı, donmuş balık ve peynir gibi ürünlerin yüksek hızda dilimlenmesi.
-
Zorluk: Ürünün yırtılmasını önlemek, hijyen standartlarını korumak ve sık sık yapılan yıkama döngülerine dayanmak.
-
Hassasiyet avantajı: Keskinlikle işlenmiş paslanmaz çelik dairesel bıçaklar, ayna parlaklığında yan yüzeylere sahiptir. Bu son derece pürüzsüz yüzey sürtünmeyi azaltır ve gıda parçacıklarının bıçağın gövdesine yapışmasını önler. Temiz ve pürüzsüz kesimler, ürün kaybını azaltır ve sunumu geliştirir.
Esnek Ambalaj ve Dönüşüm
-
Kullanım alanı: Polipropilen, polietilen, metalize filmler ve kağıdın yüksek hızda yarılması.
-
Zorluk: Melek saçı (plastik artığı), kenar çentikleri ve bant kopmalarının ortadan kaldırılması.
-
Hassasiyet avantajı: Keskinlikle işlenmiş yarılma bıçakları, hassas çok katmanlı laminatlarda temiz bir kesme kesimi sağlamak için keskin, çentiksiz kenarlar ve doğru eğimli kesme açıları ile kalır. Böylece temiz oda ambalaj ortamlarını kirleten, statik yüklü plastik toz oluşumu engellenir.
Baskı ve Kağıt Endüstrileri
-
Kullanım alanı: Flexo ve gravür baskı için doktor bıçakları, kağıt kesme bıçakları.
-
Zorluk: Pahalı seramik veya krom silindirleri çizmeden eşit mürekkep ölçümünü sağlamak.
-
Hassasiyet avantajı: Keskin doktor bıçağı kenarları, tutarlı temas profillerine ve tamamen düz yüzeylere sahiptir. Bu özellik, silindirin tam genişliği boyunca eşit mürekkep aktarımını garanti eder; böylece rulo yüzeyini çizerek veya kazıyarak hasar veren yerel yüksek basınç noktaları oluşmaz.
Mobilya ve Ormancılık ile Geri Dönüşüm
-
Kullanım alanı: Çipleyici bıçakları, öğütücü kesicileri ve kaplama dilimleme bıçakları.
-
Zorluk: Yüksek şok yüklerine, şiddetli darbeye ve aşındırıcı aşınmaya dayanma.
-
Hassasiyet avantajı: Ağır hassas taşlama işlemi, keskinlik ile yapısal dayanıklılığı dengelerken optimal ileri açı ve boşluk açıları sağlar; bu da sert odun veya kirli geri dönüştürülmüş malzemeler işlenirken kenar kırılmalarını önler.
5. Yaşam Döngüsü Ekonomisi: Hassasiyetin Gerçek Maliyeti
Satın alma sürecinde yaygın bir yanlış anlayış, bıçağın maliyetinin yalnızca ilk satın alma fiyatına göre belirlendiğidir. Aslında bir endüstriyel bıçağın gerçek maliyeti, tüm işletme yaşam döngüsü üzerinden hesaplanır.
Doğrudan Tasarruf Analizi
| Maliyet Kategorisi | Geleneksel Taşlanmış Bıçak | Hassas CNC Taşlanmış Bıçak | Operasyonel Etki |
| Başlangıç Satın alma maliyeti | Daha Düşük Başlangıç Yatırımı | Orta düzeyde başlangıç yatırımı | Yüksek başlangıç maliyeti hassas takımlar için |
| Bıçak Hizmet Ömrü | Standart / Kısa | 3 ila 4 kat daha uzun | Yılda önemli ölçüde daha az değiştirme seti gereklidir |
| Makine Downtime | Bıçak değişimleri için sık duruşlar | Az sayıda planlı değişim | Daha yüksek toplam makine kullanım oranı ve verimlilik |
| Ürün Atık Oranı | Daha yüksek (kenar kıvrımları, yırtılmalar, toz) | Neredeyse Sıfır Atık | Ham madde kaybının azaltılması ve nihai ürün kalitesinin artırılması |
| Ekipman Aşınması | Yüksek (titreşim ve sürtünme nedeniyle) | Düşük (pürüzsüz temas ve denge) | Milenler ve silindirler için bakım maliyetlerinde azalma |
Süreç Tekrarlanabilirliği ve Verimlilik
Bir üretim hattının aşınmış bir bıçağı değiştirmek için durdurulması, yalnızca değiştirilecek takımın fiyatı kadar değil; duruş süresi kaybedilen üretim kapasitesini, teknisyenlerin işçilik maliyetlerini ve yeni bıçağa göre makinenin yeniden kalibre edilmesi sırasında oluşan atığı da içerir.
Çünkü hassas taşlanmış bıçaklar her parti için aynı toleranslara göre üretilir, teknisyenler bir yedek bıçağı takıp hemen üretimi başlatabilirler; uzun süren deneme-yanılma ayarlarına gerek kalmaz. Bıçak doğru şekilde oturur, doğru çalışır ve yerine takıldığı bıçağın performansıyla tam olarak aynıdır.
6. Sonuç: Hassasiyet, İşletimsel Bir Felsefe
Kesici bıçak üretimi sürecinde hassas taşlama, yalnızca ek bir bitirme işlemi değildir; yüksek performanslı takım çelikleri ve karbür alaşımlarının gerçek mekanik potansiyelini ortaya çıkaran temel mühendislik işlemidir.
Mikro kenar kesintilerini ortadan kaldırarak, boyutsal toleransları mikron düzeyinde standartlara getirerek ve gelişmiş termal yönetim ile metalurjik sertliği koruyarak, hassas taşlama sıradan bir kesme aracıyı yüksek hızda otomasyonun güvenilir bir bileşenine dönüştürür.
Daha yüksek verimlilik, daha düşük hurda oranı ve uzatılmış ekipman ömrü hedefleyen üreticiler için hassas taşlanmış endüstriyel bıçaklara yatırım, açık ve ölçülebilir operasyonel ile finansal getiri sağlar.
İçindekiler Tablosu
- Hassas Olarak Taşlanmış Endüstriyel Bıçaklar İçin Mühendislik Kılavuzu
- 1. Hassas Taşlamayı Tanımlamak: Temel Kenar Keskinleştirmenin Ötesi
- 2. Mikroyapisal Mekanik: Kesme Kenarinda Neler Olur
- 3. Boyutsal Toleransların Yüksek Hızlı İşlemlerdeki Rolü
- 4. Hassas Taşlanmış Bıçakların Sektöre Özel Avantajları
- 5. Yaşam Döngüsü Ekonomisi: Hassasiyetin Gerçek Maliyeti
- 6. Sonuç: Hassasiyet, İşletimsel Bir Felsefe