
 EN
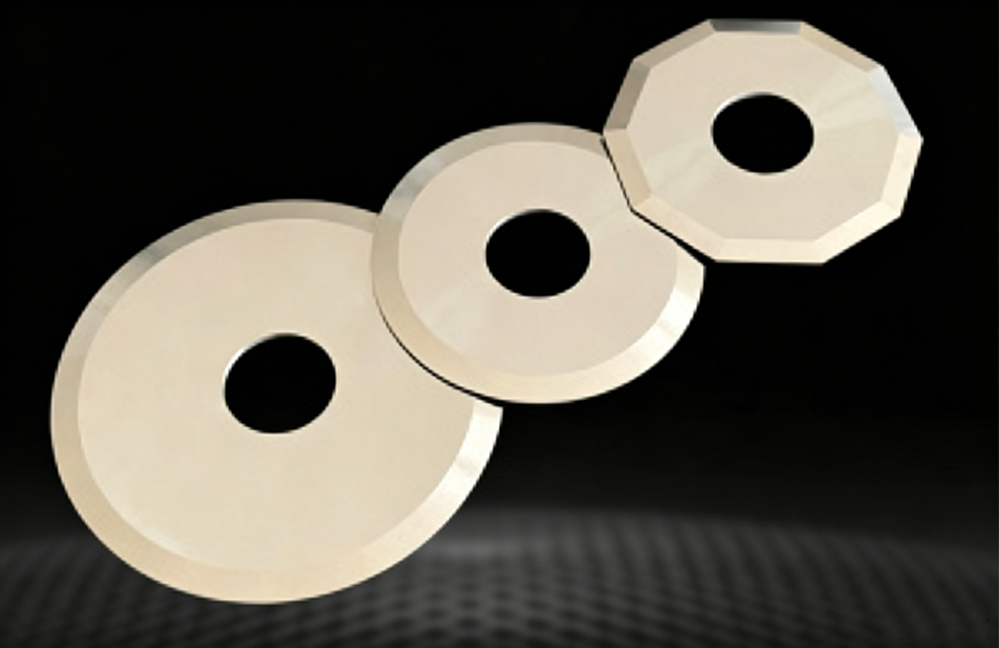
Інженерне керівництво з прецизійного шліфування промислових лез
У сучасному високошвидкісному виробництві, процесах конвертації, переробці харчових продуктів та упаковці промисловий ніж для верстатів — це набагато більше, ніж просто загострений стальний виріб. Це прецизійно спроектований інструмент, який працює в умовах інтенсивних теплових, механічних та фізичних навантажень.
Хоча вибір сировини — наприклад, мартенситної нержавіючої сталі, сталі для швидкорізального інструменту, інструментальної сталі чи твердого вольфрамокарбіду — закладає основу для роботи леза, процес шліфування визначає, чи зможе лезо надійно працювати протягом мільйонів циклів експлуатації.
Точне шліфування виходить за межі базового заточування. Це цифрово керований метод виробництва на рівні мікронів, який перетворює сирі, піддані термообробці сталеві заготовки на надійний, стійкий та розмірно ідеальний різальний інструмент.
1. Визначення точного шліфування: понад базове заточування різального краю
Щоб зрозуміти, чому точне шліфування є критичним, спочатку слід відрізнити його від традиційного вільного або ручного шліфування в інструментальній майстерні.
Традиційне шліфування зазвичай спрямоване на досягнення одного результату: створення візуально гострого леза. Однак ручні або не-CNC-методи шліфування призводять до варіацій кутів різання, залишають нерівну поверхню та спричиняють локальне термічне пошкодження (так звані «палини від шліфування»). Ці мікроскопічні недоліки погіршують стан леза ще до його використання на виробничій лінії.
Стандарт на рівні мікронів
Точне шліфування ґрунтується на багатоосевих CNC-верстатах (комп’ютерне числове керування) із використанням шліфувальних кругів із діаманта або кубічного нітриду бору (CBN). Замість суб’єктивного відчуття оператора система контролює подачу, швидкість обертання круга, подачу охолоджувальної рідини та траєкторії руху інструменту з мікроскопічною точністю:
-
Точність профілю леза: Підтримка відхилень контуру нижче 0,005 міліметра .
-
Шершавість поверхні: Досягнення дзеркальної якості поверхні, що вимірюється частками мікрона (шорсткість поверхні Ra менше 0,2 мікрона).
-
Розмірна узгодженість: Забезпечення того, що товщина, паралельність та допуски внутрішнього/зовнішнього діаметра залишаються в жорстких, передбачуваних межах у масових серіях виробництва.
2. Мікроструктурна механіка: що відбувається на ріжучому краю
Під час шліфування сталі шліфувальний круг видаляє матеріал за рахунок поєднання мікрорізання, відшарування та тертя. На мікроскопічному рівні прецизійно відшліфований край принципово відрізняється від звичайного відшліфованого краю.
Вплив звичайного шліфування
Залишає мікрозагнутини, грубі вирізи та зони підвищеного напруження вздовж леза. Мікротріщини швидко розвиваються під навантаженням, що призводить до раннього виходу леза з ладу й нерівних розрізів.
Вплив прецизійного CNC-шліфування
Досягає однорідної зернистої структури, дзеркального полірування та повної відсутності загнутин. Навантаження рівномірно розподіляються вздовж леза, забезпечуючи тривалий термін експлуатації та чисте розділення матеріалу.
Усунення мікрозагнутин і мікротріщин
За стандартних умов шліфування абразивні зерна тягнуть і розривають металеву матрицю, залишаючи нерівні мікрозавитки вздовж різального краю. За робочих навантажень ці мікрозавитки виступають як концентратори напружень. Коли лезо стикається з твердими матеріалами, паперовою основою або плівкою з пластику, мікрозавитки загинаються або відламуються, спричиняючи мікротріщини, які швидко поширюються й перетворюються на помітні сколи та передчасне затуплення.
Точне шліфування використовує круги з надтонким абразивом і контрольовані кроки подачі, щоб обережно полірувати край до бездоганної, неперервної лінії. Усунення цих мікроскопічних початкових точок зносу дозволяє краю значно довше зберігати свою структурну цілісність.
Керування тепловим режимом та захист від відпускання
Надмірне тертя під час шліфування створює інтенсивне нагрівання на межі контакту між кругом та сталлю. Якщо це нагрівання перевищує критичні порогові значення, воно може локально змінити закалку або відпустити сталь, знижуючи її твердість за Роквеллом (HRC) саме на різальній кромці. Лезо, яке зм’якшилося через теплове пошкодження, затуплюється практично відразу після встановлення.
Точне шліфування з ЧПК використовує безперервні системи обробки великими об’ємами охолоджувальної рідини під високим тиском у поєднанні з оптимізованими швидкостями обертання круга. Це забезпечує негайне розсіювання тепла, що виникає внаслідок тертя, і зберігає точну металургійну твердість та структуру зерна, досягнуту під час первинної термообробки.
3. Роль допусків розмірів у високошвидкісних операціях
Промислові леза рідко працюють ізольовано; їх встановлюють у складні автоматизовані машини, що працюють із високою швидкістю. Машина для поздовжнього розрізання, ротаційні штампувальні преси, гравірувальні друкарські преси та високошвидкісні упакувальні лінії працюють тисячі обертів за хвилину (RPM) або циклів зворотно-поступального руху за хвилину. У таких високопродуктивних середовищах розміри лез визначають стан машини.
Контроль товщини та паралельності
У процесах переробки кілька круглих лез для поздовжнього розрізання насаджують на вісь у стосі, розділяючи їх прокладками. Якщо товщина леза варіюється по його тілу або відсутня паралельність:
-
Стос коливається під час обертання.
-
Зазор між верхнім і нижнім лезами постійно змінюється.
-
Матеріал (наприклад, тонка фольга або гнучка плівка) розривається замість чистого розрізання, що призводить до заусенців, утворення пилу та розривів стрічки.
Точне шліфування забезпечує сувору площинність і однакову товщину по всьому тілу леза, підтримуючи фіксований, точний зазор між лезами протягом тривалих виробничих циклів.
Концентричність та динамічна балансування
Для круглих пилок і роторних різаків, що працюють на високих швидкостях, навіть частка міліметра ексцентриситету призводить до серйозного динамічного дисбалансу. Цей дисбаланс викликає вібрацію, яка:
-
Прискорює знос підшипників і шпинделя на дорогостоящому обладнанні.
-
Спричиняє нерівномірний тиск контакту з анвільними валами або протилежними пилками.
-
Викликає надмірний шум і призводить до передчасного утворення втомних тріщин у тілі пилки.
Тестування на динамічне балансування та прецизійне шліфування отвору гарантують, що пилка обертається плавно навколо своєї осі, зберігаючи як саму пилку, так і обладнання, на якому вона встановлена.
4. Галузеві переваги прецизійно відшліфованих пилок
Різні галузі стикаються з унікальними завданнями різання. Прецизійне шліфування дозволяє виробникам пилок точно налаштовувати геометрію різального краю, кути зазору та якість поверхні, щоб відповідати саме цим експлуатаційним вимогам.
Промисловість переробки продуктів харчування
-
Застосування: Швидке нарізання свіжого м’яса, птиці, замороженої риби та сиру.
-
Виклик: Запобігання розриву продукту, збереження гігієнічних стандартів та витривалість до частого миття.
-
Преімущество точності: Круглі леза з нержавіючої сталі з прецизійною шліфуванням мають бокові поверхні з дзеркальним поліруванням. Цей надзвичайно гладкий фініш зменшує тертя й запобігає прилипанню частинок їжі до тіла леза. Чисті, гладкі розрізи зменшують втрати продукту та покращують його подання.
Гнучке упакування та переробка
-
Застосування: Високошвидкісне розрізання поліпропілену, поліетилену, металізованих плівок і паперу.
-
Виклик: Усунення «ангельських волосся» (пластикових уламків), заусенців по краях та обриву полотна.
-
Преімущество точності: Прецизійні леза для розрізання зберігають гострі, беззаусеневі краї з точними кутами фаски. Це забезпечує чистий ножицевий розріз навіть через делікатні багатошарові ламінати без утворення статично зарядженого пластикового пилу, який може забруднювати середовище чистих приміщень під час упакування.
Друкарська справа та паперова промисловість
-
Застосування: Доктор-леза для флексографічного та глибокого друку, ножі для підстригання паперу.
-
Виклик: Забезпечення рівномірного дозування фарби без подряпин на дорогих керамічних або хромуваних валках.
-
Преімущество точності: Точні кромки леза для доктора виготовлені методом прецизійного шліфування й мають стабільні профілі контакту та ідеально рівні поверхні. Це забезпечує рівномірне перенесення фарби по всій ширині циліндра без локальних зон підвищеного тиску, що можуть подряпати або пошкодити поверхню валу.
Обробка деревини та переробка відходів
-
Застосування: Ножі для чиперів, ножі для шредерів та ножі для розпилювання шпону.
-
Виклик: Стійкість до високих ударних навантажень, сильних ударів та абразивного зносу.
-
Преімущество точності: Глибоке прецизійне шліфування забезпечує оптимальні кути нахилу та затилку, що поєднують гостроту кромки з конструкційною міцністю й запобігають скаламуттям кромки під час обробки твердої деревини або забруднених вторинних матеріалів.
5. Економіка життєвого циклу: реальна вартість прецизії
Поширена помилка при закупівлі полягає в тому, що вартість ножа оцінюється виключно за початковою ціною покупки. Насправді справжня вартість промислового ножа розраховується протягом усього терміну його експлуатації.
Розподіл прямих економій
| Категорія вартості | Звичайно шліфований ніж | Прецизійний ніж, виготовлений на CNC-верстаті | Експлуатаційний вплив |
| ## Початкова вартість покупки | Нижчі початкові витрати | Помірні початкові інвестиції | Вища початкова вартість точного інструменту |
| Термін служби леза | Стандартний / короткий | у 3–4 рази довший | Значно менше комплектів для заміни потрібно щорічно |
| Простої машини | Часті зупинки для заміни лез | Мінімальна кількість планових замін | Вищий загальний рівень використання обладнання та продуктивність |
| Рівень браку продукції | Вищий (зачіпки, розриви, пил) | Майже нульові відходи | Знижені відходи сировини та краща якість кінцевого продукту |
| Знос обладнання | Високий (через вібрацію та тертя) | Низький (гладкий контакт та збалансованість) | Знижені витрати на обслуговування шпинделів і роликів |
Повторюваність процесу та ефективність
Коли виробнича лінія зупиняється для заміни зношеного різака, це коштує набагато більше, ніж лише ціна замінного інструменту. Простої призводять до втрат виробничих потужностей, витрат на працю техніків та відходів, що утворюються під час повторної калібрування верстата під новий різак.
Оскільки різаки з прецизійною шліфуванням виготовлені з однаковими допусками в кожній партії, техніки можуть встановити замінний різак і відразу ж відновити виробництво без трудомістких проб і помилок. Різак правильно встановлюється, стабільно обертається й працює так само, як і той, що його замінив.
6. Висновок: Прецизійність як операційна філософія
Точне шліфування — це не просто додатковий заключний етап у виробництві лез; це фундаментальний інженерний процес, який розкриває справжній механічний потенціал високопродуктивних інструментальних сталей та карбідних сплавів.
Усунення мікрозазубрин, контроль розмірних допусків до мікронних стандартів та збереження металургійної твердості за допомогою передових технологій теплового керування перетворюють звичайний різальний інструмент на надійний компонент системи високошвидкісної автоматизації.
Для виробників, які прагнуть підвищити продуктивність, знизити рівень браку та продовжити термін служби обладнання, інвестиції в промислові леза з точним шліфуванням забезпечують чіткі, вимірювані експлуатаційні й фінансові результати.
Зміст
- Інженерне керівництво з прецизійного шліфування промислових лез
- 1. Визначення точного шліфування: понад базове заточування різального краю
- 2. Мікроструктурна механіка: що відбувається на ріжучому краю
- 3. Роль допусків розмірів у високошвидкісних операціях
- 4. Галузеві переваги прецизійно відшліфованих пилок
- 5. Економіка життєвого циклу: реальна вартість прецизії
- 6. Висновок: Прецизійність як операційна філософія