
 EN
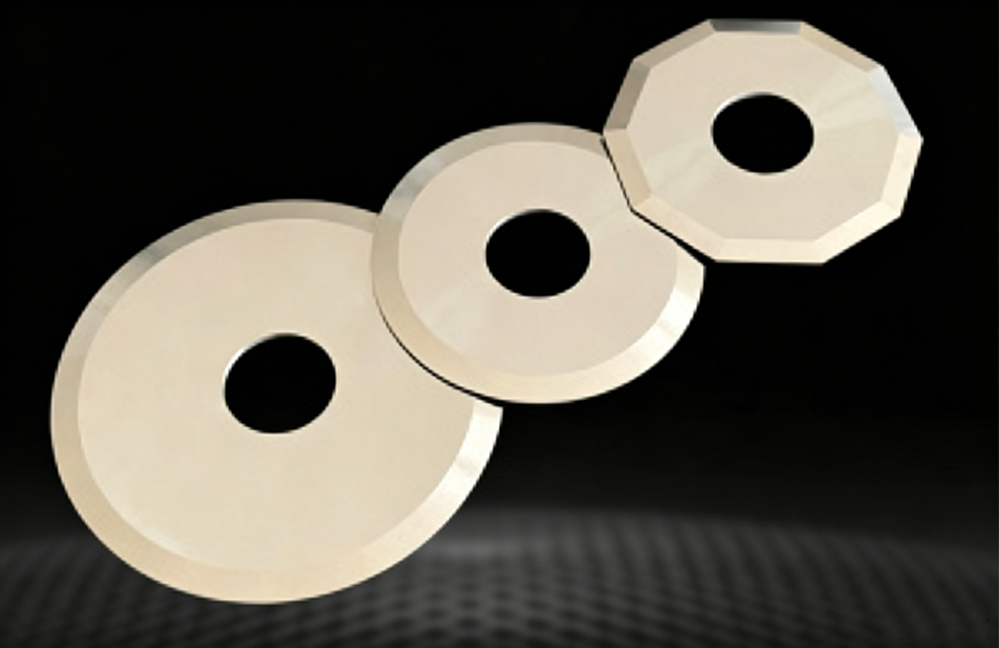
A precíziósan csiszolt ipari pengék mérnöki útmutatója
A modern, nagy sebességű gyártásban, konvertálásban, élelmiszer-feldolgozásban és csomagolásban egy ipari gépkés sokkal több, mint egy egyszerű élesített acél darab. Ez egy precíziósan tervezett szerszám, amely intenzív hőmérsékleti, mechanikai és fizikai terhelés alatt működik.
Míg az alapanyag kiválasztása – például a martensites rozsdamentes acél, a gyorsacél, az eszközacél vagy a szilárd volfrám-karbid közötti választás meghatározza a pengék teljesítményének alapját, addig a köszörülési folyamat dönti el, hogy egy penge megbízhatóan működik-e millió üzemciklus során.
A precíziós köszörülés többet jelent, mint az alapvető élezés. Ez egy digitálisan vezérelt, mikronos szintű gyártási módszer, amely nyers, hőkezelt acélt alakít át egy rendkívül stabil, tartós és méretileg tökéletes vágóeszközzé.
1. A precíziós köszörülés meghatározása: Az alapvető élélezésen túl
Annak megértéséhez, miért fontos a precíziós köszörülés, először meg kell különböztetni a hagyományos kézi vagy manuális szerszámgépészeti köszörüléstől.
A hagyományos csiszolás általában egyetlen eredményre összpontosít: láthatóan éles él kialakítására. A kézi vagy nem CNC-es csiszolási módszerek azonban változékonyságot vezetnek be a vágószögekben, durva felületi minőséget hagynak, és helyi hőterheléses károsodást okoznak (amelyet gyakran csiszolási égésnek neveznek). Ezek a mikroszkopikus hiányosságok már a termelési vonalra kerülés előtt is rombolják a pengét.
A mikron-szintű szabvány
A precíziós csiszolás többtengelyes CNC (számítógéppel szabályzott) gépeken alapul, amelyek gyémánt vagy kocka alakú bórnitrid (CBN) csiszolókorongokat használnak. A rendszer nem a kézi munkás érzékelésére támaszkodik, hanem a befútás sebességét, a korong fordulatszámát, a hűtőfolyadék-adagolást és a szerszámpályákat mikroszkopikus tűrések szerint szabályozza:
-
Élprofil-pontosság: A kontúr eltérések fenntartása alatt 0,005 milliméter .
-
Felületi poroság: Tükörsima felületek elérése, amelyeket mikron-törtekben mérnek (felületi érdesség Ra-értékek 0,2 mikron alatt).
-
Méretbeli konzisztencia: A vast termelési sorozatok során a vastagság, a párhuzamosság és a belső/külső átmérő tűréshatárainak szigorú, előre jelezhető határokon belül maradása biztosított.
2. Mikroszerkezeti mechanika: Mi történik a vágóél mentén
Amikor acélt csiszolnak, a csiszolókorong anyagot távolít el mikro-vágás, húzás és dörzsölés kombinációjával. Mikroszkopikus szinten egy precíziósan csiszolt él alapvetően eltér egy hagyományosan csiszolt éltől.
Hagyományos csiszolás hatása
Mikro-élek, durva karcolások és nagy feszültségzónák keletkeznek a pengén. Mikrorepedések gyorsan kialakulnak terhelés alatt, ami korai pengerombolódáshoz és egyenetlen vágáshoz vezet.
Precíziós CNC-csiszolás hatása
Egyenletes szemcseméretet, tükörfelületet és nulla mikroélt ér el. Az erők egyenletesen oszlanak el a pengén, így hosszú élettartam és tiszta anyagelválasztás biztosított.
Mikroélek és mikrorepedések kiküszöbölése
Szabványos csiszolási körülmények között az élezőszemcsék húzzák és szakítják a fém mátrixot, így egyenetlen mikroperemeket hagynak az él végén. Működési terhelés alatt ezek a mikroperemek feszültségkoncentrációs pontként működnek. Amikor a pengét kemény anyagokba, papírba vagy műanyag fóliába ütik, a mikroperemek behajlanak vagy letöredeznek, mikrorepedések keletkeznek, amelyek gyorsan növekednek látható repedésekké és korai tompulássá.
A precíziós csiszolás rendkívül finom szemcséjű korongokat és szabályozott előtolási lépéseket alkalmaz, hogy óvatosan polírozza az élt egy tisztán, folyamatos vonallá. E mikroszkopikus kopási kiindulási pontok eltávolításával az él strukturális integritása jóval hosszabb ideig megmarad.
Hőkezelés és edzésvédelem
A túl erőteljes súrlódás a csiszolás során intenzív hőt termel a korong és az acél érintkezési felületén. Ha ez a hő elér egy kritikus küszöbértéket, akkor helyileg újra melegítheti vagy lágyíthatja az acélt, csökkentve a Rockwell-keménységet (HRC) éppen a vágóél területén. Egy hőkárosodás miatt lágyult pengét azonnal elveszíti élesítését a felszerelést követően.
A precíziós CNC-csiszolás folyamatos, nagynyomású áramló hűtőrendszert alkalmaz, amelyet optimalizált korongsebességekkel párosítanak. Ez biztosítja, hogy a súrlódásból származó hő azonnal elvezetődjön, így megőrzi az eredeti hőkezelés során elérhető pontos anyagszerkezetet és szemcseméretet.
3. A méretbeli tűrések szerepe nagy sebességű működtetés során
Az ipari pengék ritkán működnek izoláltan; bonyolult, nagysebességű automatizált gépekbe építik őket. A szalagvágó gépek, forgó dombornyomók, gravírnyomók és nagysebességű csomagolóvonalak ezrek fordulatot (RPM) vagy reciprocáló ciklust percenként végeznek. Ezekben a nagy teljesítményű környezetekben a pengék méretei határozzák meg a gép működési állapotát.
Vastagság- és párhuzamosság-szabályozás
A átalakítási folyamatok során több kör alakú szalagvágó pengét helyeznek egymásra egy tengelyre, amelyeket távtartók választanak el egymástól. Ha egy pengénél a vastagság eltér a test mentén, vagy hiányzik a párhuzamosság:
-
A pengetorony forgás közben rung.
-
A felső és az alsó pengék közötti vágórést folyamatosan változó mértékben befolyásolja.
-
Az anyag (pl. vékony fólia vagy rugalmas fólia) nem tisztán vágódik, hanem megszakad, ami élezetlen széleket, porkeletkezést és szalagmegszakadást eredményez.
A precíziós köszörülés biztosítja a pengetest teljes felületének szigorú síkságát és egyenletes vastagságát, így hosszú termelési ciklusok során is megtartja a rögzített, pontos vágórést.
Koncentricitás és dinamikus kiegyensúlyozottság
Kör alakú fűrészlapokhoz és forgó vágókésekhez, amelyek nagy sebességgel működnek, már egy tizedmilliméternyi excentricitás is súlyos dinamikus kiegyensúlyozatlanságot okoz. Ez a kiegyensúlyozatlanság rezgést generál, amely:
-
Gyorsítja a drága gépek csapágyainak és tengelyeinek kopását.
-
Egyenetlen érintési nyomást eredményez az ellenálló hengerekkel vagy az ellentétes késekkel való érintkezés során.
-
Túlzott zajt okoz, és korai fáradási repedéseket eredményez a kés testében.
A dinamikus kiegyensúlyozottsági vizsgálat és a precíziós furatcsiszolás biztosítja, hogy a kés simán forogjon a tengelye körül, így mind a kés, mind a gazdagép berendezés megőrződik.
4. A precíziósan csiszolt kések iparágspecifikus előnyei
Különböző iparágak különböző vágási kihívásokkal néznek szembe. A precíziós csiszolás lehetővé teszi a kés gyártóinak, hogy az élgeometriát, a szabad járat szögeket és a felületi minőséget az adott működési igényekre szabják.
Élelmiszerfeldolgozó Ipar
-
Alkalmazás: Nagy sebességű szeletelés friss húsra, baromfi- és fagyasztott halra, valamint sajtra.
-
Kihívás: A termék szakadásának megelőzése, a higiéniai szabványok fenntartása és az intenzív tisztítási ciklusok elviselése.
-
Pontossági előny: Pontosan csiszolt rozsdamentes acél kör alakú pengék tükrözően simított oldalfelületekkel. Ez az extrém sima felület csökkenti a súrlódást, megakadályozva, hogy az élelmiszer-részecskék a penge testéhez tapadjanak. A tiszta, sima vágás csökkenti a termék veszteségét és javítja a megjelenítést.
Rugalmas csomagolóanyagok és átalakítás
-
Alkalmazás: Nagysebességű hasítás polipropilénből, polietilénből, fémesített fóliákból és papírból.
-
Kihívás: Az úgynevezett 'angyalszőr' (műanyag-hulladék), a szélső élek érdessége és a webszalag megszakadásának kiküszöbölése.
-
Pontossági előny: A pontos hasítópengék éles, érdességmentes éleket és pontos ferde szögeket tartanak fenn. Ez biztosítja a tiszta nyíróvágást a finom, többrétegű laminátokon anélkül, hogy statikus töltésű műanyagpor keletkezne, amely szennyezhetné a tisztasági osztályozású csomagolókörnyezeteket.
Nyomtatási és papíripar
-
Alkalmazás: Flexográfiai és mélynyomó nyomtatáshoz használt orvosi pengék, papírvágókészek.
-
Kihívás: Egyenletes festékadagolás biztosítása drága kerámia- vagy krómhengerrel való karcolás nélkül.
-
Pontossági előny: A pontosan csiszolt orvosi pengék élei egyenletes érintési profilokkal és tökéletesen sík felületekkel rendelkeznek. Ez biztosítja az egyenletes festékátvitelt a henger teljes szélességén át anélkül, hogy helyi nagynyomású pontok keletkeznének, amelyek karcolnák vagy horpadásokat okoznának a tekercs felületén.
Faipar és újrahasznosítás
-
Alkalmazás: Aprítópengék, aprítópengék és fóliavágó pengék.
-
Kihívás: Nagy ütőterhelések, súlyos ütközések és kopásállóság elleni ellenállás.
-
Pontossági előny: Erős, pontos csiszolás optimális előtolási és kihúzási szögeket biztosít, amelyek az él élesességét a szerkezeti szilárdsággal egyensúlyozzák, megakadályozva az él lepattanását kemény faanyag vagy szennyezett újrahasznosított anyagok feldolgozása során.
5. Életciklus-gazdaságtan: A pontosság valódi költsége
Egy gyakori félreértés a beszerzési folyamatban, hogy a pengék költségét kizárólag a kezdeti vásárlási ár alapján mérik. Valójában az ipari kés valódi költségét az egész üzemelési életciklusára kell kiszámítani.
Közvetlen megtakarítások részletezése
| Költségkategória | Hagyományosan csiszolt pengé | Pontos CNC-csiszolt pengé | Üzemi hatás |
| ## Kezdeti vásárlási költség | Alacsonyabb kezdeti befektetés | Mérsékelt kezdeti befektetés | Magasabb előzetes költség a pontos szerszámokhoz |
| Kés élettartama | Szabványos / rövid | 3–4-szer hosszabb | Évente jelentősen kevesebb csereszett szükséges |
| Gép leállások | Gyakori leállások a kés cseréjéhez | Minimális ütemezett cserék | Magasabb teljes gépkihasználás és áteresztőképesség |
| Termék selejtaránya | Magasabb (fogások, szakadások, por) | Gyakorlatilag nulla hulladék | Alacsonyabb nyersanyag-hulladék és jobb végtermék-minőség |
| Berendezés kopása | Magas (rezgés és súrlódás miatt) | Alacsony (simított érintkezés és egyensúly miatt) | Csökkent karbantartási költségek a tengelyekhez és hengerekhez |
Folyamat ismételhetősége és hatékonysága
Amikor egy gyártósornak le kell állnia egy kopott pengének a cseréje miatt, az többet jelent, mint csak a csereeszköz ára. A leállás veszteséget eredményez a termelési kapacitásban, műszaki szakemberek munkaidejében, valamint a gép újra kalibrálása során keletkező hulladékban.
Mivel a pontosan csiszolt pengék minden tételben azonos tűrésekkel készülnek, a műszaki szakemberek közvetlenül be tudnak építeni egy cserepengét, és azonnal folytathatják a termelést, anélkül, hogy időigényes próbálkozásokra és hibakeresésre lenne szükség. A pengének megfelelő illeszkedése, egyenletes futása és azonos teljesítménye biztosítja, hogy ugyanolyan jól működjön, mint az elődjé.
6. Következtetés: A pontosság mint működési filozófia
A precíziós csiszolás nem csupán egy további utófeldolgozási lépés a pengék gyártásában; hanem az alapvető mérnöki folyamat, amely kibontja a nagy teljesítményű szerszámacélok és keményfém ötvözetek valódi mechanikai potenciálját.
A mikrobordák eltávolításával, a méretbeli tűrések mikronos szinten történő szabályozásával és az előrehaladott hőkezelési technikák segítségével a metallurgiai keménység fenntartásával a precíziós csiszolás egy hétköznapi vágószerszámot megbízható, nagy sebességű automatizálási komponenssé alakít.
Azoknak a gyártóknak, akik magasabb termelékenységet, alacsonyabb selejtarányt és hosszabb berendezés-élettartamot kívánnak elérni, a precíziósan csiszolt ipari pengékbe történő befektetés egyértelmű, mérhető működési és pénzügyi hasznot eredményez.
Tartalomjegyzék
- A precíziósan csiszolt ipari pengék mérnöki útmutatója
- 1. A precíziós köszörülés meghatározása: Az alapvető élélezésen túl
- 2. Mikroszerkezeti mechanika: Mi történik a vágóél mentén
- 3. A méretbeli tűrések szerepe nagy sebességű működtetés során
- 4. A precíziósan csiszolt kések iparágspecifikus előnyei
- 5. Életciklus-gazdaságtan: A pontosság valódi költsége
- 6. Következtetés: A pontosság mint működési filozófia