
 EN
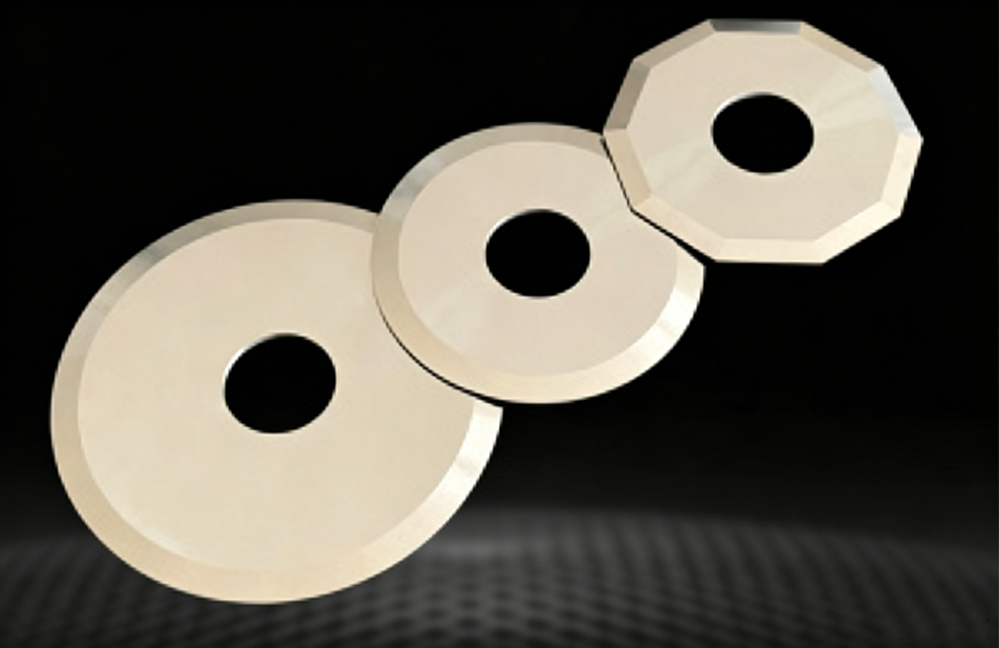
Der technische Leitfaden zu präzisionsgeschliffenen Industriemessern
In der modernen Hochgeschwindigkeitsfertigung sowie in Umform-, Lebensmittelverarbeitungs- und Verpackungsprozessen ist ein industrielles Maschinenmesser weit mehr als nur ein Stück geschärften Stahls. Es handelt sich um ein präzisionsgefertigtes Werkzeug, das unter intensiven thermischen, mechanischen und physikalischen Belastungen funktioniert.
Während die Auswahl der Rohmaterialien – beispielsweise zwischen martensitischem Edelstahl, Schnellarbeitsstahl, Werkzeugstahl oder massivem Hartmetall – die Grundlage für die Leistung einer Klinge legt, bestimmt der Schleifprozess, ob eine Klinge über Millionen von Betriebszyklen hinweg zuverlässig funktioniert.
Präzisionsschleifen geht über einfaches Schärfen hinaus. Es handelt sich um eine digital gesteuerte, mikrometergenaue Fertigungsmethode, die rohen, wärmebehandelten Stahl in ein hochstabiles, langlebiges und dimensionsgenaues Schneidwerkzeug verwandelt.
1. Präzisionsschleifen definiert: Mehr als nur das Schärfen der Schneide
Um zu verstehen, warum Präzisionsschleifen entscheidend ist, muss man es zunächst von herkömmlichem, freihändig oder manuell im Werkzeugbau durchgeführtem Schleifen unterscheiden.
Herkömmliches Schleifen konzentriert sich typischerweise auf ein einzelnes Ergebnis: die Erzeugung einer sichtbar scharfen Schneide. Manuelle oder nicht-CNC-basierte Schleifverfahren führen jedoch zu Schwankungen bei den Schnittwinkeln, hinterlassen raue Oberflächen und verursachen lokal begrenzte thermische Schäden (häufig als Schleifbrände bezeichnet). Diese mikroskopischen Unvollkommenheiten beeinträchtigen die Klinge bereits, bevor sie jemals eine Produktionslinie erreicht.
Der Mikrometer-Standard
Präzisionsschleifen beruht auf mehrachsigen CNC-(Computerized Numerical Control-)Maschinen mit Diamant- oder kubischem Bornitrid-(CBN-)Schleifscheiben. Statt sich auf das manuelle Gefühl des Bedieners zu verlassen, steuert das System Vorschubgeschwindigkeiten, Scheibendrehzahlen, Kühlmitteldosierung und Werkzeugbahnen mit mikroskopischer Genauigkeit:
-
Genauigkeit des Schneidenprofils: Aufrechterhaltung von Konturabweichungen unterhalb 0,005 Millimeter .
-
Oberflächenrauheit: Erzielung spiegelähnlicher Oberflächen, gemessen in Bruchteilen eines Mikrometers (Oberflächenrauhigkeit Ra-Werte unter 0,2 Mikrometer).
-
Maßhaltigkeit: Sicherstellung, dass Dicke, Parallelität sowie Toleranzen für Innendurchmesser und Außendurchmesser über umfangreiche Serienproduktionen hinweg streng und vorhersehbar eingehalten werden.
2. Mikrostrukturelle Mechanik: Was am Schneidrand geschieht
Beim Schleifen von Stahl entfernt das Schleifwerkzeug Material durch eine Kombination aus mikroskopischem Schneiden, Pflügen und Reiben. Auf mikroskopischer Ebene sieht eine präzisionsschleifte Kante fundamental anders aus als eine konventionell geschliffene Kante.
Auswirkungen des konventionellen Schleifens
Hinterlässt Mikrograte, raue Kerben und hochbeanspruchte Zonen entlang der Klinge. Mikrorisse bilden sich unter Last rasch aus, was zu frühzeitigem Klingenversagen und unsauberen Schnitten führt.
Auswirkungen des präzisen CNC-Schleifens
Erzielt eine einheitliche Kornstruktur, eine Spiegelfläche und keine Grate. Die Kräfte verteilen sich gleichmäßig entlang der Klinge, wodurch eine lange Lebensdauer und saubere Materialtrennung gewährleistet sind.
Beseitigung von Mikrograten und Mikrorissen
Unter Standard-Schleifbedingungen ziehen und reißen die Schleifkörner an der metallischen Matrix und hinterlassen gezackte Mikrograte entlang der Schneidenspitze. Unter Betriebslasten wirken diese Mikrograte als Spannungskonzentratoren. Wenn die Klinge auf harte Materialien, Papierbahnen oder Kunststofffolien trifft, klappen die Mikrograte um oder brechen ab und initiieren Mikrorisse, die sich rasch zu sichtbaren Abplatzungen und vorzeitigem Abstumpfen ausweiten.
Präzisionsschleifen verwendet Ultra-Feinkorn-Schleifscheiben und gesteuerte Vorschubgänge, um die Schneide sanft zu einer makellosen, durchgehenden Linie zu polieren. Durch die Eliminierung dieser mikroskopisch kleinen Ausgangspunkte für Verschleiß behält die Schneide ihre strukturelle Integrität deutlich länger bei.
Thermisches Management und Temperungsschutz
Übermäßige Reibung beim Schleifen erzeugt intensive Wärme an der Grenzfläche zwischen Schleifscheibe und Stahl. Überschreitet diese Wärme kritische Schwellenwerte, kann sie den Stahl lokal erneut anlassen oder glühen, wodurch die Rockwell-Härte (HRC) genau an der Schneidenspitze abnimmt. Eine durch thermische Schäden aufgeweichte Klinge stumpft nahezu sofort nach der Montage ab.
Präzises CNC-Schleifen verwendet kontinuierliche Hochdruck-Flutkühlsysteme in Kombination mit optimierten Schleifscheibendrehzahlen. Dadurch wird reibungsbedingte Wärme sofort abgeführt und die exakte metallurgische Härte sowie die Kornstruktur, die während der ursprünglichen Wärmebehandlung erreicht wurden, erhalten.
3. Die Rolle von Maßtoleranzen bei Hochgeschwindigkeitsbetrieb
Industrielle Schneidklingen arbeiten selten isoliert; sie werden in komplexe, hochgeschwindigkeitsautomatisierte Maschinen eingebaut. Schlitzmaschinen, Rotationsstanzmaschinen, Tiefdruckmaschinen und Hochgeschwindigkeitsverpackungslinien laufen mit mehreren tausend Umdrehungen pro Minute (RPM) oder Hubzyklen pro Minute. In diesen Hochleistungsumgebungen bestimmen die Abmessungen der Klingen den Maschinenzustand.
Dicken- und Parallelitätskontrolle
Bei Umwandlungsprozessen werden mehrere kreisförmige Schlitzklingen auf einer Welle gestapelt, wobei Abstandshalter die einzelnen Klingen voneinander trennen. Wenn die Dicke einer Klinge über ihren gesamten Körper hinweg variiert oder wenn sie keine ausreichende Parallelität aufweist:
-
Schwingt der Stapel während der Rotation.
-
Der Scherabstand zwischen oberer und unterer Klinge ändert sich kontinuierlich.
-
Das Material (z. B. dünne Folie oder flexibler Film) wird statt sauber geschnitten zerrissen, was zu ausgefransten Kanten, Staubentwicklung und Bahnrissen führt.
Präzisions-Schleifen gewährleistet strenge Planarität und einheitliche Dicke über den gesamten Körper der Klinge und hält so während langer Produktionsläufe einen festen, präzisen Scherabstand auf.
Konzenzitaet und dynamisches Gleichgewicht
Bei Kreissaegeblattern und rotierenden Schneidern, die mit hohen Drehzahlen laufen, verursacht bereits ein Bruchteil eines Millimeters Exzentrizitaet eine starke dynamische Unwucht. Diese Unwucht erzeugt Vibrationen, die:
-
Den Verschleiss von Lagern und Spindeln teurer Maschinen beschleunigen.
-
Ungleichmaessigen Anpressdruck gegen Anvil-Rollen oder gegenlaeufige Saegeblaetter bewirken.
-
Uebermaessigen Laerm erzeugen und zu vorzeitigem Ermuedungsbruch des Saegeblaetterkoerpers fuehren.
Dynamische Auswuchtpruefungen und Praezisionsbohrenschleifen gewaehrleisten, dass das Blatt sich glatt um seine Achse dreht und sowohl das Blatt als auch die Host-Maschine schont.
4. Branchenspezifische Vorteile von praezisionsschleifenden Saegeblaettern
Verschiedene Branchen stellen unterschiedliche Schnittanforderungen. Durch Praezisionsschleifen koennen Hersteller von Saegeblaettern Schneidgeometrien, Freiwinkel und Oberflaechenqualitaeten gezielt an diese genauen Betriebsanforderungen anpassen.
Lebensmittelverarbeitungsindustrie
-
Anwendungsbereich: Hochgeschwindigkeitsschneiden von frischem Fleisch, Gefluegel, gefrorenem Fisch und Kaese.
-
Herausforderung: Verhindert das Zerreißen von Produkten, gewährleistet hygienische Standards und widersteht häufigen Reinigungszyklen mit Wasser.
-
Präzisionsvorteil: Präzisionsgeschliffene kreisförmige Messer aus Edelstahl weisen spiegelglatt polierte Seitenflächen auf. Diese extrem glatte Oberfläche verringert die Reibung und verhindert, dass sich Lebensmittelreste am Messerkörper festsetzen. Saubere, glatte Schnitte reduzieren Produktverluste und verbessern die Präsentation.
Flexible Verpackung und Weiterverarbeitung
-
Anwendungsbereich: Hochgeschwindigkeitsschneiden von Polypropylen, Polyethylen, metallisierten Folien und Papier.
-
Herausforderung: Beseitigt „Engelshaar“ (Kunststoffabfälle), Gratbildung an den Kanten und Webbrüche.
-
Präzisionsvorteil: Präzisionsschneidmesser behalten scharfe, gratfreie Schneiden mit exakt eingestellten Fasenwinkeln bei. Dadurch wird ein sauberer Scherenschnitt durch empfindliche Mehrschichtlaminate ermöglicht, ohne statisch geladenen Kunststoffstaub zu erzeugen, der saubere Verpackungsumgebungen in Reinräumen kontaminieren könnte.
Druck- und Papierindustrie
-
Anwendungsbereich: Rakel für Flexo- und Tiefdruck sowie Papierschneidemesser.
-
Herausforderung: Gewährleistet eine gleichmäßige Farbdosierung, ohne teure Keramik- oder Chromwalzen zu zerkratzen.
-
Präzisionsvorteil: Präzisionsgeschliffene Messerkanten weisen konsistente Kontaktprofile und vollkommen ebene Oberflächen auf. Dadurch ist ein gleichmäßiger Farbübertrag über die gesamte Zylinderbreite gewährleistet, ohne lokal begrenzte Hochdruckstellen, die die Walzenoberfläche zerkratzen oder beschädigen könnten.
Holzbearbeitung und Recycling
-
Anwendungsbereich: Häckslermesser, Schredderblätter und Furnierschneidemesser.
-
Herausforderung: Widerstandsfähigkeit gegenüber hohen Stoßlasten, schweren Aufprallbelastungen und abrasivem Verschleiß.
-
Präzisionsvorteil: Schweres Präzisionsschleifen erzeugt optimale Spanwinkel und Freiwinkel, die Schärfe der Schneide mit struktureller Festigkeit in Einklang bringen und so das Ausbrechen der Schneide beim Bearbeiten harter Hölzer oder kontaminierter Recyclingmaterialien verhindern.
5. Lebenszyklusökonomie: Die eigentlichen Kosten der Präzision
Ein weitverbreiteter Irrtum bei der Beschaffung besteht darin, die Messerkosten ausschließlich am Anschaffungspreis zu messen. Tatsächlich berechnen sich die wahren Kosten eines industriellen Messers über dessen gesamten betrieblichen Lebenszyklus.
Aufschlüsselung der direkten Einsparungen
| Kostenkategorie | Konventionell geschliffenes Messer | Präzisions-CNC-geschliffenes Messer | Betriebliche Auswirkungen |
| ## Anschaffungskosten | Niedrigere Anfangsinvestitionen | Moderate Erstinvestition | Höhere Anschaffungskosten für Präzisionswerkzeuge |
| Lebensdauer der Schneidklinge | Standard / Kurz | 3- bis 4-mal länger | Deutlich weniger Austauschsätze pro Jahr erforderlich |
| Maschinenausfallzeiten | Häufige Stillstände für Klingenaustausch | Minimale geplante Austausche | Höhere gesamte Maschinennutzung und Durchsatz |
| Produktausschussrate | Höher (Grate, Risse, Staub) | Nahezu Null Ausschuss | Geringerer Rohstoffverlust und bessere Endproduktqualität |
| Geräteverschleiß | Hoch (aufgrund von Vibration und Reibung) | Niedrig (reibungsloser Kontakt und Ausgewogenheit) | Verminderte Wartungskosten für Spindeln und Rollen |
Prozesswiederholbarkeit und Effizienz
Wenn eine Produktionslinie zum Austausch einer abgenutzten Klinge angehalten werden muss, entstehen Kosten, die weit über den Preis des Ersatzwerkzeugs hinausgehen. Stillstandszeiten bedeuten verlorene Produktionskapazität, Personalkosten für Techniker sowie Abfall, der bei der Neukalibrierung der Maschine für die neue Klinge entsteht.
Da präzisionsgeschliffene Klingen in jeder Charge identische Toleranzen aufweisen, können Techniker eine Ersatzklinge einbauen und die Produktion sofort wieder aufnehmen – ohne zeitaufwändige Versuch-und-Irrtum-Anpassungen. Die Klinge passt korrekt, läuft wuchtig und leistet identisch wie die zuvor verwendete.
6. Fazit: Präzision als operative Philosophie
Präzisions-Schleifen ist nicht bloß ein zusätzlicher Endbearbeitungsschritt bei der Herstellung von Schneidklingen; es ist der grundlegende technische Prozess, der das wahre mechanische Potenzial hochleistungsfähiger Werkzeugstähle und Hartmetall-Legierungen freisetzt.
Durch die Beseitigung von Mikrograten, die Einhaltung von Maßtoleranzen auf Mikrometer-Niveau und die Aufrechterhaltung der metallurgischen Härte mittels fortschrittlichem thermischem Management verwandelt das Präzisions-Schleifen ein gewöhnliches Schneidwerkzeug in eine zuverlässige Komponente für Hochgeschwindigkeits-Automatisierung.
Für Hersteller, die höhere Produktivität, geringere Ausschussraten und eine verlängerte Lebensdauer ihrer Anlagen anstreben, liefert die Investition in präzisionsschleifende Industrieklingen klare, messbare operative und finanzielle Erträge.
Inhaltsverzeichnis
- Der technische Leitfaden zu präzisionsgeschliffenen Industriemessern
- 1. Präzisionsschleifen definiert: Mehr als nur das Schärfen der Schneide
- 2. Mikrostrukturelle Mechanik: Was am Schneidrand geschieht
- 3. Die Rolle von Maßtoleranzen bei Hochgeschwindigkeitsbetrieb
- 4. Branchenspezifische Vorteile von praezisionsschleifenden Saegeblaettern
- 5. Lebenszyklusökonomie: Die eigentlichen Kosten der Präzision
- 6. Fazit: Präzision als operative Philosophie