
 EN
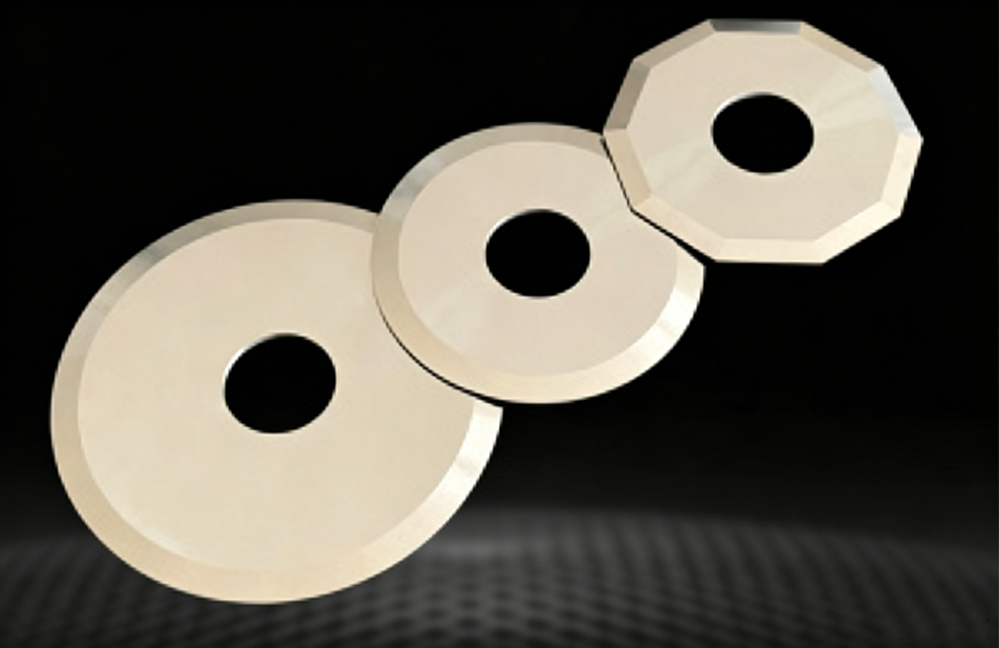
Techninis vadovas tiksliai šlifuotiems pramoniniams peiliams
Šiuolaikinėje aukšto greičio gamyboje, perdirbimo, maisto apdorojimo ir pakuotės operacijose pramoninis mašinos peilis yra daug daugiau nei paprastas suaštrintas plieno gabalas. Tai tiksliai suprojektuotas įrankis, kuris veikia intensyviomis šiluminėmis, mechaninėmis ir fizinėmis apkrovomis.
Kai kurių žaliavų pasirinkimas – pavyzdžiui, martensitinio nerūdijančiojo plieno, greitaeigio plieno, įrankių plieno ar kietųjų volframkarbido medžiagų – sudaro peilio našumo pagrindą, tačiau šlifavimo procesas nulemia, ar peilis veiks patikimai milijonuose eksploatacijos ciklų.
Tikslusis šlifavimas yra daugiau nei paprastas aštrinimas. Tai skaitmeniškai valdomas, mikronų tikslumo gamybos metodas, kuris transformuoja neapdirbtą, šiluminės apdorojimo priemonę, į labai stabilų, ilgaamžį ir matematiškai tikslią pjovimo įrankį.
1. Tikslausiojo šlifavimo apibrėžimas: už paprasto krašto aštrinimo ribų
Norint suprasti, kodėl tikslusis šlifavimas yra būtinas, reikia pirmiausia atskirti jį nuo įprasto rankinio arba įrankių dirbtuvėse atliekamo šlifavimo.
Paprastasis šlifavimas paprastai siekia vieno rezultato: matomai aštraus pjūklo krašto sukūrimo. Tačiau rankinis ar ne-CNC šlifavimas sukelia pjovimo kampų kitimą, palieka grubią paviršiaus baigtį ir sukelia vietinę šiluminę žalą (dažnai vadinamą šlifavimo deginimais). Šios mikroskopinės netobulumos pažeidžia pjūklo aštrumą dar prieš tai, kai jis patenka į gamybos liniją.
Mikronų lygio standartas
Tikslusis šlifavimas remiasi daugiakrypčiu CNC (kompiuterizuoto skaitmeninio valdymo) įrenginiu, naudojančiu deimantinius arba kubinio borono nitrido (CBN) šlifavimo ratukus. Vietoje rankinio operatoriaus pojūčių sistema tiksliai kontroliuoja padavimo greitį, ratuko sukimosi greitį, aušinimo skysčio tiekimą ir įrankio judėjimo trajektorijas iki mikroskopinių nuokrypių:
-
Briaunos profilio tikslumas: Kontūro nuokrypių palaikymas žemiau 0,005 milimetro .
-
Virsmo raukis: Veidrodinio blizgesio pasiekimas, kurio paviršiaus šiurkštumas matuojamas mikronų dalimis (paviršiaus šiurkštumo Ra reikšmės mažesnės nei 0,2 mikrono).
-
Matmenų pastovumas: Užtikrinant, kad storis, lygiagretumas ir vidinio / išorinio skersmens nuokrypiai lieka griežtose, numatytose ribose didelėse gamybos serijose.
2. Mikrostruktūrinė mechanika: kas vyksta pjovimo krašte
Kai plienas šlifuojamas, šlifavimo ratas pašalina medžiagą mikropjovimo, stumimo ir trinties kombinacija. Mikroskopiniu lygiu tiksliai šlifuotas kraštas atrodo esminiu būdu kitoks nei įprastai šlifuotas.
Įprastojo šlifavimo poveikis
Palieka mikroaplinkas, šiurkščius įbrėžimus ir aukšto įtempimo zonas peilio krašte. Mikrotrūkiai greitai susidaro veikiant apkrovai, dėl ko peilis anksčiau sugenda ir pjovimas tampa netikslus.
Tikslaus CNC šlifavimo poveikis
Pasiekiamas vienodas grūdelių struktūra, veidrodinis paviršius ir nėra jokių aplinkų. Jėgos yra tolygiai paskirstytos visame peilyje, užtikrinant ilgą tarnavimo laiką ir švarų medžiagos atskyrimą.
Mikroaplinkų ir mikrotrūkių pašalinimas
Standartinėmis šlifavimo sąlygomis abrazyviniai grūdeliai traukia ir plyšina metalinę matricą, palikdami nelygius mikroapvalkalus pjovimo gale. Veikiant eksploatacinėms apkrovoms šie mikroapvalkalai veikia kaip įtempimo koncentratoriai. Kai peilis susiduria su kietomis medžiagomis, popieriaus ruošiniais arba plastikinėmis plėvelėmis, mikroapvalkalai sulenkiami arba atsiskyla, pradedant mikroįtrūkimus, kurie greitai plinta į matomas skiltes ir ankstyvą bluntumą.
Tikslusis šlifavimas naudoja ultra smulkiųjų grūdelių diskus ir kontroliuojamus padavimo žingsnius, kad švelniai poliruotų kraštą iki nepriekaištingos, nepertraukiamos linijos. Pašalinant šiuos mikroskopinius dėl ausies pradžios taškus, kraštas ilgiau išlaiko savo struktūrinį vientisumą.
Šilumos valdymas ir kietinimo apsauga
Per daug trinties šlifavimo metu susidaro intensyvus karštis tarp ratuko ir plieno sąveikos vietos. Jei šis karštis viršija kritines ribas, tai gali lokalizuotai vėl užkaitinti arba atleisti plieną, sumažindamas jo Rockvelo kietumą (HRC) ties pjovimo smaigaliu. Dėl šiluminės žalos suminkštėjęs peilis pradeda blunti beveik iškart po įdiegimo.
Tikslus CNC šlifavimas naudoja nuolatinį, didelio slėgio užliejimo aušinimo sistemą kartu su optimizuotais ratukų sukimosi greičiais. Tai užtikrina, kad trinties metu susidariusias karščio energijas būtų nedelsiant pašalinama, išlaikant tikslų metalurginį kietumą ir grūdelių struktūrą, pasiektą pradinėje šiluminėje apdorojimo stadijoje.
3. Matmeninių nuokrypių vaidmuo aukšto greičio veiksmuose
Pramoniniai peiliai retai veikia izoliuoti; juos montuoja į sudėtingą, didelio greičio automatizuotą įrangą. Pjovimo mašinos, sukamieji štampavimo įrenginiai, gravirinės spaudos presai ir didelio greičio pakavimo linijos veikia tūkstančiais apsisukimų per minutę (RPM) arba grįžtamojo judėjimo ciklų per minutę. Šiose aukšto našumo aplinkose peilių matmenys nulemia įrangos būklę.
Storumo ir lygiagretumo kontrolė
Perdirbimo operacijose keli apskritiminiai pjovimo peiliai sumontuojami ant ašies, atskirti tarpinėmis detalėmis. Jei peilio storis keičiasi jo kūne arba jis neturi lygiagretumo:
-
Sukantis, peilių rinkinys svyruoja.
-
Viršutinio ir apatinio peilių pjovimo tarpas nuolat kinta.
-
Medžiaga (pvz., plona folija ar lanksti plėvelė) nešvariai supjaustoma, o ne švariai supjaunama, todėl susidaro kraštinės su iškilumomis, kyla dulkių ir nutrūksta medžiagos juosta.
Tikslus šlifavimas užtikrina griežtą plokštumą ir vienodą storį visame peilio kūne, taip palaikant pastovų, tikslų pjovimo tarpą ilgoms gamybos serijoms.
Koncentriškumas ir dinaminė pusiausvyra
Apskritųjų pjūklų diskams ir sukamiesiems pjovimo įrenginiams, veikiantiems didelėmis greičiais, net mažiausias ekscentriškumo dydis – keli mikrometrai – sukelia rimtą dinaminę nepusiausvyrą. Ši nepusiausvyra sukelia virpesius, kurie:
-
Pagreitina brangios įrangos guolių ir velenų ausimą.
-
Sukelia netolygią kontaktinę slėgio jėgą prieš atramos ritinus arba priešingus pjūklus.
-
Sukelia pernelyg didelį triukšmą ir sukelia ankstyvus pjūklo korpuso nuovargio įtrūkius.
Dinaminės pusiausvyros tikrinimas ir tikslus vidinio skersmens šlifavimas užtikrina, kad pjūklo diskas suktųsi lygiai aplink savo ašį, taip išsaugodamas tiek pjūklo diską, tiek pagrindinę įrangą.
4. Tiksliai šlifuotų pjūklo diskų pranašumai konkrečiose pramonės šakose
Skirtingos pramonės šakos susiduria su skirtingais pjovimo iššūkiais. Tikslus šlifavimas leidžia pjūklo gamintojams pritaikyti pjovimo krašto geometriją, laisvojo kampo dydį ir paviršiaus baigiamąją apdirbimą tam, kad būtų patenkinti tikslūs eksploatavimo reikalavimai.
Maisto gamybos pramonė
-
Taikymas: Didelio greičio pjovimas šviežios mėsos, paukštinės, šaldytų žuvų ir sūrių.
-
Iššūkis: Produkto plyšimo prevencija, higienos standartų palaikymas ir dažnų valymo ciklų atlaikymas.
-
Tikslumo pranašumas: Tiksliai šlifuoti iš nerūdijančiojo plieno pagaminti apskritiminiai peiliniai elementai turi veidrodinio blizgesio kraštus. Šis itin lygus paviršius sumažina trintį, neleisdamas maisto dalelėms prilipti prie peilio kūno. Švarūs, lygūs pjūviai sumažina produkto nuostolius ir pagerina jo vizualinį vaizdą.
Lankstieji pakavimo sprendimai ir medžiagų apdirbimas
-
Taikymas: Didelės našumo pjovimas: polipropilenas, polietilenas, metalizuotos plėvelės ir popierius.
-
Iššūkis: Šalinami „angelų plaukai“ (plastiko dalelės), kraštų burbulai ir juostos plyšimai.
-
Tikslumo pranašumas: Tikslūs pjovimo peiliai išlaiko aštrų, be burbulų pjovimo kraštą su tiksliais nuolydžio kampais. Tai užtikrina švarų pjovimą per delikčias daugiapluštes laminuotas medžiagas be statinio krūvio sukeltų plastiko dulkių, kurios gali užteršti švaraus patalpos aplinką pakavimo procese.
Spausdinimo ir popieriaus pramonė
-
Taikymas: Doktoriniai peiliai flexografiniam ir graviriniam spausdinimui, popieriaus pjovimo peiliai.
-
Iššūkis: Užtikrinamas vienodas dažų dozavimas be brangios keraminės ar chromuotos ritės įbrėžimų.
-
Tikslumo pranašumas: Tiksliai apdirbti dantų kraštai turi nuoseklią kontaktinę profiliuotę ir visiškai plokščias paviršius. Tai užtikrina vienodą dažų perkėlimą per visą cilindro plotį be vietinių aukšto slėgio taškų, kurie gali įbrėžti arba pažeisti ritinio paviršių.
Medienos apdirbimas ir perdirbimas
-
Taikymas: Smulkintuvų peiliai, šredderio peiliai ir faneros pjovimo peiliai.
-
Iššūkis: Atsparūs didelėms smūginėms apkrovoms, rimtiems smūgiams ir abrazyviniam ausimui.
-
Tikslumo pranašumas: Stiprus tikslusis šlifavimas suteikia optimalius pjovimo kampus ir laisvumo kampus, kurie subalansuoja krašto aštrumą su konstrukciniais stiprumu, neleisdami kraštui suskilti apdorojant kietą medieną ar užterštus perdirbtus medžiagų.
5. Gyvavimo ciklo ekonomika: Tikroji tikslaus įrankio kaina
Dažna neteisinga įsigijimo prielaida yra tai, kad peilio kaina vertinama tik pagal pradinę pirkimo kainą. Iš tikrųjų pramoninio peilio tikroji kaina apskaičiuojama per visą jo veikimo gyvavimo ciklą.
Tiesioginiai taupymo skaičiavimai
| Išlaidų kategorija | Įprastai apdirbtas peilis | Tiksliai CNC šlifuotas peilis | Operacinis poveikis |
| Pradinė pirkimo kaina | Mažesnis pradinis investicijų įskyrimas | Vidutinė pradinė investicija | Didesnė pradinė tikslaus įrankio kaina |
| Pjovimo plokštelės tarnavimo trukmė | Standartinis / trumpas | 3–4 kartus ilgesnė | Žymiai mažiau keitimo rinkinių reikia kasmet |
| Mašinos prastovos | Dažni sustojimai plokštelių keitimui | Minimalūs numatyti keitimai | Aukštesnis bendras mašinos naudojimas ir našumas |
| Gaminio šukių rodiklis | Aukštesnis (šukos, plyšimai, dulkių susidarymas) | Beveik nulinis atliekų kiekis | Mažesnis žaliavų š waste ir geresnė galutinio produkto kokybė |
| Įrangos nusidėvėjimas | Aukštas (dėl virpesių ir trinties) | Žemas (lygi sąveika ir pusiausvyra) | Sumažinti sukabintų ašių ir ritinėlių techninės priežiūros išlaidos |
Proceso pakartojamumas ir efektyvumas
Kai gamybos linija turi sustoti, kad būtų pakeista nusidėvėjusi peilė, tai kainuoja daugiau nei vien pakeitimo įrankio kaina. Prastovos metu prarandama gamybos našumo galimybė, sumokamos technikų darbo užmokestis ir susidaro atliekų, kol įranga vėl sureguliuojama naujai įstatytai peilės.
Kadangi tiksliai šlifuotos peilės gaminamos vienodais nuokrypio ribotais kiekviename partijoje, technikai gali įstatyti pakeitimą ir nedelsiant pradėti gamybą be ilgų bandymų ir klaidų taisymo. Peilė tinka tiksliai, veikia stabiliai ir veikia identiškai kaip pakeista.
6. Išvada: Tikslumas kaip operacinė filosofija
Tikslus šlifavimas nėra tik papildomas pjovimo įrankių gamybos etapas; tai pagrindinis inžinerinis procesas, kuris atskleidžia tikrąjį aukšto našumo įrankių plienų ir karbido lydinių mechaninį potencialą.
Pašalinant mikroaplinkas, užtikrinant matmenų tikslumą iki mikronų lygio ir palaikant metalurginę kietumą naudojant pažangų šilumos valdymą, tikslus šlifavimas transformuoja įprastą pjovimo įrankį į patikimą aukšto greičio automatizacijos komponentą.
Gamintojams, ieškantiems didesnio našumo, mažesnio broko kiekio ir ilgesnio įrangos tarnavimo laiko, investicijos į tiksliai šlifuotus pramoninius peilius suteikia aiškius, matuojamus operacinės veiklos ir finansinius rezultatus.
Turinys
- Techninis vadovas tiksliai šlifuotiems pramoniniams peiliams
- 1. Tikslausiojo šlifavimo apibrėžimas: už paprasto krašto aštrinimo ribų
- 2. Mikrostruktūrinė mechanika: kas vyksta pjovimo krašte
- 3. Matmeninių nuokrypių vaidmuo aukšto greičio veiksmuose
- 4. Tiksliai šlifuotų pjūklo diskų pranašumai konkrečiose pramonės šakose
- 5. Gyvavimo ciklo ekonomika: Tikroji tikslaus įrankio kaina
- 6. Išvada: Tikslumas kaip operacinė filosofija