
 EN
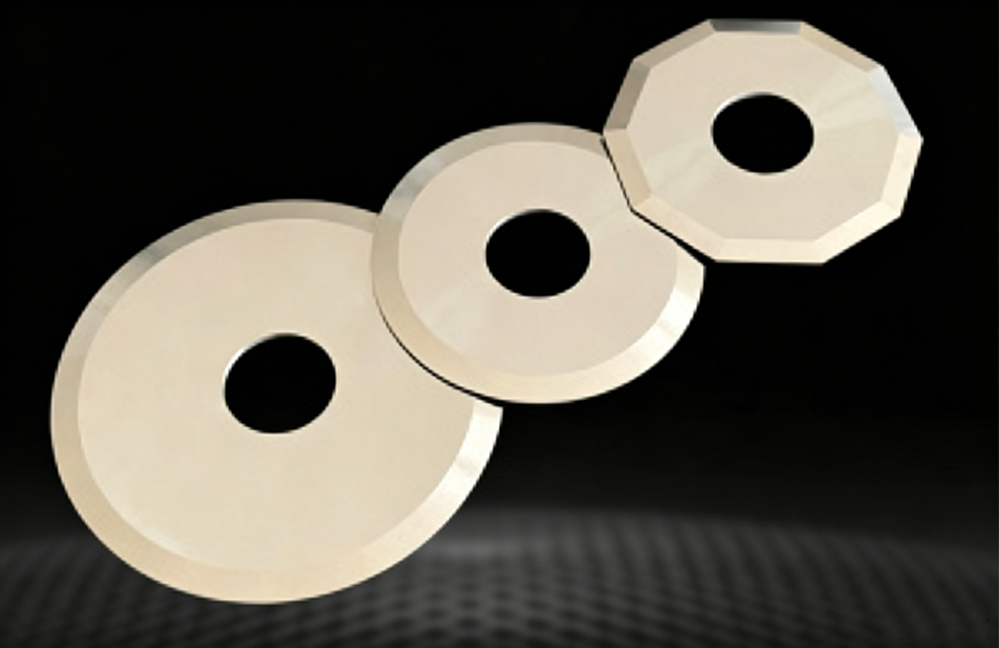
Le guide technique sur les lames industrielles affûtées avec précision
Dans la fabrication moderne à grande vitesse, ainsi que dans les opérations de transformation, de transformation agroalimentaire et d’emballage, un couteau industriel est bien plus qu’un simple morceau d’acier aiguisé. C’est un outil conçu avec précision, fonctionnant sous des contraintes thermiques, mécaniques et physiques extrêmes.
Bien que le choix des matières premières — par exemple, l’acier inoxydable martensitique, l’acier rapide, l’acier à outils ou le carbure de tungstène massif — établisse la base des performances d’une lame, le meulage détermine si celle-ci fonctionnera de façon fiable sur des millions de cycles opérationnels.
Le meulage de précision va bien au-delà de l’affûtage de base. Il s’agit d’une méthodologie de fabrication contrôlée numériquement, à l’échelle du micromètre, qui transforme de l’acier brut, après traitement thermique, en un instrument de coupe hautement stable, durable et dimensionnellement parfait.
1. Définir le meulage de précision : au-delà de l’affûtage basique du tranchant
Pour comprendre pourquoi le meulage de précision est essentiel, il faut d’abord le distinguer du meulage conventionnel à la main ou dans un atelier d’outillage.
Le meulage conventionnel se concentre généralement sur un seul objectif : créer un tranchant visiblement aiguisé. Toutefois, les méthodes de meulage manuelles ou non pilotées par commande numérique (CNC) introduisent des variations des angles de coupe, laissent des finitions de surface rugueuses et provoquent des dommages thermiques localisés (souvent appelés « brûlures de meulage »). Ces imperfections microscopiques altèrent la lame avant même qu’elle n’entre en contact avec une ligne de production.
La norme au niveau micronique
Le meulage de précision repose sur des machines à commande numérique (CNC) à plusieurs axes utilisant des meules diamantées ou en nitrure de bore cubique (CBN). Plutôt que de s’appuyer sur le ressenti manuel de l’opérateur, le système contrôle, avec une précision microscopique, les vitesses d’avance, les vitesses de rotation de la meule, la distribution du liquide de refroidissement et les trajectoires d’usinage :
-
Précision du profil du tranchant : Maintenir les écarts de contour en dessous de 0,005 millimètre .
-
Roughness de surface : Obtenir des finitions miroir mesurées en fractions de micron (rugosité de surface Ra inférieure à 0,2 micron).
-
Cohérence dimensionnelle : Garantir que l’épaisseur, le parallélisme et les tolérances des diamètres intérieur et extérieur restent constamment dans des limites strictes et prévisibles, même lors de séries de production massives.
2. Mécanique microstructurale : ce qui se produit au niveau du tranchant
Lorsque l’acier est usiné par meulage, la meule enlève le matériau par une combinaison de micro-découpe, de labourage et de frottement. À l’échelle microscopique, un tranchant usiné avec précision présente une apparence fondamentalement différente de celle d’un tranchant usiné de façon conventionnelle.
Impact du meulage conventionnel
Laisse des micro-bavures, des entailles rugueuses et des zones de contrainte élevée le long de la lame. Des microfissures se développent rapidement sous charge, entraînant une défaillance prématurée de la lame et des coupes irrégulières.
Impact du meulage CNC de précision
Permet d’obtenir une structure granulaire uniforme, une finition miroir et l’absence totale de bavures. Les forces sont réparties de façon homogène le long de la lame, assurant ainsi une longue durée de vie et une séparation nette du matériau.
Élimination des micro-bavures et des microfissures
Dans des conditions de meulage standard, les grains abrasifs tirent et arrachent la matrice métallique, laissant des micro-bavures irrégulières le long de la pointe de coupe. Sous charge opérationnelle, ces micro-bavures agissent comme des concentrateurs de contraintes. Lorsque la lame entre en contact avec des matériaux durs, du papier ou un film plastique, ces micro-bavures se replient ou se cassent, initiant des micro-fissures qui se propagent rapidement en écaillures visibles et en une usure prématurée.
Le meulage de précision utilise des meules à grain ultra-fin et des avances contrôlées afin de polir délicatement le tranchant jusqu’à obtenir une ligne continue et parfaite. En éliminant ces points microscopiques de départ pour l’usure, le tranchant conserve son intégrité structurelle beaucoup plus longtemps.
Gestion thermique et protection du revenu
Le frottement excessif pendant le meulage génère une chaleur intense à l’interface entre la meule et l’acier. Si cette chaleur dépasse des seuils critiques, elle peut localement revenir à température ou recuire l’acier, réduisant sa dureté Rockwell (HRC) précisément au niveau de la pointe de coupe. Une lame adoucie par des dommages thermiques s’émousse presque instantanément après installation.
Le meulage CNC de précision utilise des systèmes de refroidissement par inondation continus et à haute pression, couplés à des vitesses optimisées de la meule. Cela garantit que la chaleur générée par le frottement est immédiatement dissipée, préservant ainsi exactement la dureté métallurgique et la structure granulaire obtenues lors du traitement thermique initial.
3. Le rôle des tolérances dimensionnelles dans les opérations à haute vitesse
Les lames industrielles fonctionnent rarement de façon isolée ; elles sont installées dans des machines automatisées complexes et à grande vitesse. Les machines à découper, les machines à découper rotatives, les presses d’impression gravure et les lignes d’emballage à grande vitesse tournent à plusieurs milliers de tours par minute (tr/min) ou effectuent plusieurs cycles alternatifs par minute. Dans ces environnements à haute performance, les dimensions des lames déterminent l’état de santé de la machine.
Contrôle de l’épaisseur et du parallélisme
Dans les opérations de transformation, plusieurs lames circulaires à découper sont empilées sur un mandrin, séparées par des entretoises. Si l’épaisseur d’une lame varie sur toute sa surface ou si elle manque de parallélisme :
-
L’empilement oscille pendant la rotation.
-
L’entrefer de cisaillement entre la lame supérieure et la lame inférieure varie continuellement.
-
Le matériau (tel qu’une fine feuille ou un film souple) se déchire au lieu d’être proprement découpé, ce qui provoque des bavures, une génération de poussière et des ruptures de ruban.
L’usinage de précision garantit une planéité stricte et une épaisseur uniforme sur l’ensemble de la lame, maintenant ainsi un entrefer de cisaillement fixe et précis tout au long de longues séries de production.
Concentricité et équilibre dynamique
Pour les lames de scie circulaire et les couteaux rotatifs fonctionnant à haute vitesse, même une fraction de millimètre d’excentricité provoque un déséquilibre dynamique sévère. Ce déséquilibre génère des vibrations qui :
-
Accélèrent l’usure des roulements et des broches sur des machines coûteuses.
-
Provoquent une pression de contact inégale contre les rouleaux contre-lames ou les lames opposées.
-
Génèrent un bruit excessif et conduisent à l’apparition prématurée de fissures de fatigue dans le corps de la lame.
Les essais d’équilibre dynamique et le meulage de précision de l’alésage garantissent que la lame tourne en douceur autour de son axe, préservant ainsi à la fois la lame et l’équipement hôte.
4. Avantages spécifiques aux secteurs industriels des lames meulées de précision
Différents secteurs font face à des défis de découpe distincts. Le meulage de précision permet aux fabricants de lames d’adapter les géométries de tranchant, les angles de dégagement et les finitions de surface afin de répondre exactement à ces exigences opérationnelles.
Industrie de transformation des aliments
-
Utilisation : Découpe à haute vitesse de viande fraîche, de volaille, de poisson congelé et de fromage.
-
Défi : Prévenir le déchirement des produits, maintenir les normes d’hygiène et résister à des cycles fréquents de nettoyage à haute pression.
-
Avantage en précision : Lames circulaires en acier inoxydable rectifiées avec précision, dotées de faces latérales polies miroir. Cette finition ultra-lisse réduit le frottement, empêchant les particules alimentaires de s’accrocher au corps de la lame. Des coupes propres et lisses réduisent le gaspillage de produit et améliorent sa présentation.
Emballage souple et transformation
-
Utilisation : Découpe à grande vitesse de films en polypropylène, en polyéthylène, métallisés et de papier.
-
Défi : Éliminer les filaments plastiques (« angel hair »), les bavures sur les bords et la rupture du rouleau.
-
Avantage en précision : Les lames de découpe de précision conservent des tranchants extrêmement aiguisés et exempts de bavures, avec des angles de chanfrein précis. Cela garantit une coupe propre par cisaillement sur des laminés délicats multicouches, sans générer de poussière plastique chargée électrostatiquement susceptible de contaminer les environnements d’emballage en salle blanche.
Industries de l’imprimerie et du papier
-
Utilisation : Lames doctor pour impression flexographique et héliogravure, couteaux de débitage de papier.
-
Défi : Assurer un dosage uniforme de l’encre sans rayer les cylindres coûteux en céramique ou en chrome.
-
Avantage en précision : Les bords affûtés avec précision des lames doctor présentent des profils de contact constants et des surfaces parfaitement planes. Cela garantit un transfert d'encre uniforme sur toute la largeur du cylindre, sans points de pression localisés pouvant rayer ou entamer la surface de la rouleau.
Travail du bois et recyclage
-
Utilisation : Couteaux pour broyeurs, lames pour broyeuses et couteaux pour le sciage de placage.
-
Défi : Résistance aux fortes charges dynamiques, aux chocs sévères et à l'usure abrasive.
-
Avantage en précision : Un affûtage lourd et précis permet d'obtenir des angles de dépouille et de jeu optimaux, équilibrant acuité du tranchant et résistance structurelle, afin d'éviter l'écaillage du tranchant lors du traitement de bois dur ou de matériaux recyclés contaminés.
5. Économie du cycle de vie : le coût réel de la précision
Une idée reçue courante dans les achats consiste à considérer que le coût d'une lame se limite uniquement à son prix d'achat initial. En réalité, le coût réel d'un couteau industriel s'évalue sur l'ensemble de son cycle de vie opérationnel.
Détail des économies directes
| Catégorie de coût | Lame affûtée par méthode conventionnelle | Lame affûtée par usinage CNC de précision | Impact opérationnel |
| Coût d'achat initial | Investissement initial plus bas | Investissement initial modéré | Coût initial plus élevé pour les outils de précision |
| Durée de vie des lames | Standard / Court | 3 à 4 fois plus longue | Nombre annuel nettement inférieur d’ensembles de remplacement requis |
| Temps d'arrêt des machines | Arrêts fréquents pour le changement des lames | Changements planifiés minimes | Utilisation globale et débit machines plus élevés |
| Taux de rebut des produits | Plus élevé (bavures, déchirures, poussière) | Presque aucun déchet | Moindre gaspillage de matières premières et meilleure qualité du produit fini |
| Usure de l'équipement | Élevé (en raison des vibrations et du frottement) | Faible (contact fluide et équilibre) | Coûts de maintenance réduits pour les broches et les rouleaux |
Répétabilité et efficacité du procédé
Lorsqu’une ligne de production doit s’arrêter pour remplacer une lame usée, le coût dépasse largement celui de l’outil de remplacement. Les arrêts entraînent une perte de capacité de production, des coûts de main-d’œuvre pour les techniciens, ainsi que des déchets générés pendant la recalibration de la machine pour la nouvelle lame.
Comme les lames affûtées avec précision sont fabriquées selon des tolérances identiques à chaque lot, les techniciens peuvent installer une lame de remplacement et reprendre immédiatement la production, sans ajustements fastidieux par essais et erreurs. La lame s’ajuste correctement, tourne parfaitement et fonctionne de façon identique à celle qu’elle remplace.
6. Conclusion : La précision comme philosophie opérationnelle
Le meulage de précision n’est pas simplement une étape supplémentaire de finition dans la fabrication des lames ; c’est le procédé d’ingénierie fondamental qui libère le véritable potentiel mécanique des aciers à outils haute performance et des alliages de carbure.
En éliminant les micro-bavures, en maîtrisant les tolérances dimensionnelles selon des normes au niveau micron et en préservant la dureté métallurgique grâce à une gestion thermique avancée, le meulage de précision transforme un outil de coupe ordinaire en un composant fiable pour l’automatisation à grande vitesse.
Pour les fabricants souhaitant accroître leur productivité, réduire leurs taux de déchets et prolonger la durée de vie de leurs équipements, investir dans des lames industrielles meulées de précision génère des retours opérationnels et financiers clairs et mesurables.
Table des matières
- Le guide technique sur les lames industrielles affûtées avec précision
- 1. Définir le meulage de précision : au-delà de l’affûtage basique du tranchant
- 2. Mécanique microstructurale : ce qui se produit au niveau du tranchant
- 3. Le rôle des tolérances dimensionnelles dans les opérations à haute vitesse
- 4. Avantages spécifiques aux secteurs industriels des lames meulées de précision
- 5. Économie du cycle de vie : le coût réel de la précision
- 6. Conclusion : La précision comme philosophie opérationnelle