
 EN
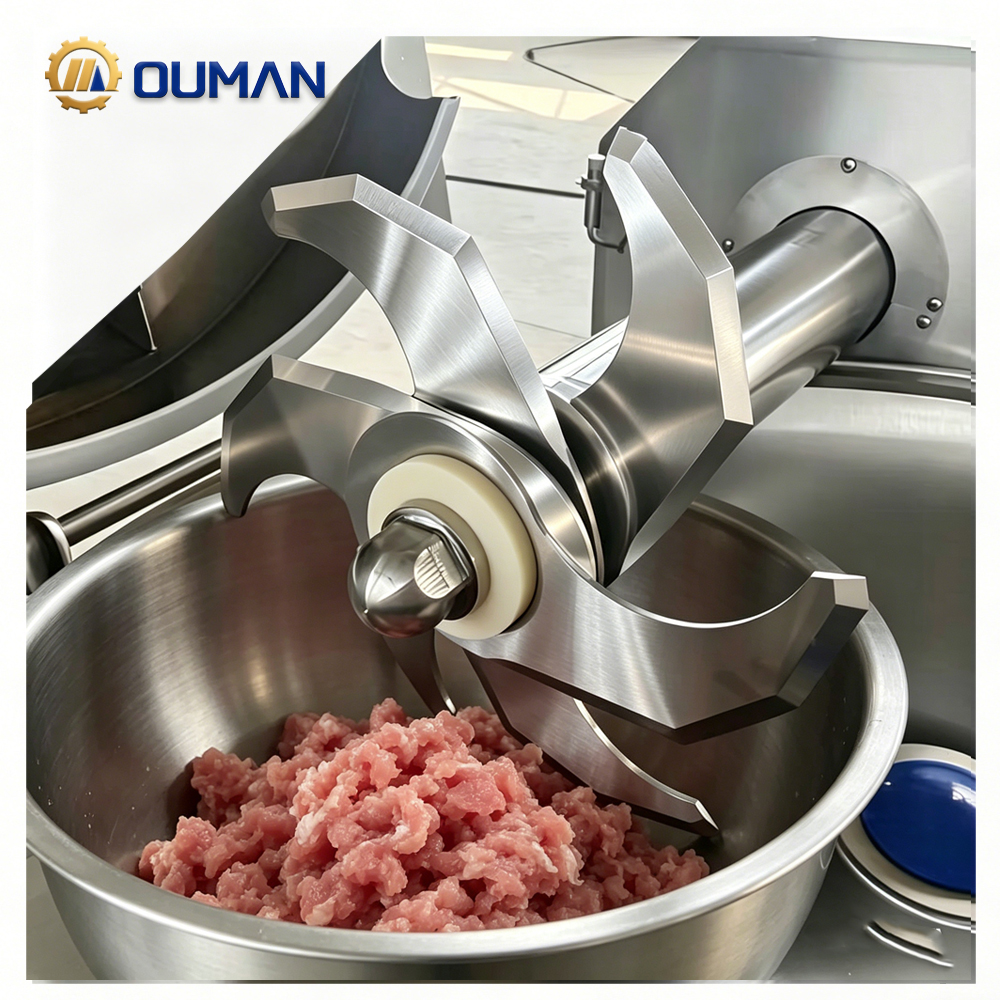
Mühendislik Kılavuzu: Gıda İşleme İçin Endüstriyel Bıçak Seçimi
Ticari gıda işlemede doğru endüstriyel makine bıçağını seçmek, ürün verimini, işletme kapasitesini ve gıda güvenliği uyumunu etkileyen en kritik kararlardan biridir. Tek bir işlem tesisi aynı anda taze kümes hayvanı eti, donmuş sığır eti, kabuklu sanatsal ekmek ve hassas yapraklı yeşillikler gibi çok çeşitli ürünler işleyebilir. Farklı uygulamalarda tek bir bıçak türünü kullanmaya çalışmak, tutarsız kesimlere, aşırı ürün kaybına, hızlı kenar bozulmasına ve potansiyel hijyen ihlallerine yol açar.
Bu kılavuz, gıda kesme işlemlerini optimize etmek amacıyla bıçak malzemelerini, yüzey bitişlerini, kenar geometrilerini ve işletme parametrelerini değerlendirmeye yönelik kapsamlı bir teknik analiz sunar.
1. Malzeme Seçimi: Güvenlik, Metalürji ve Gıda Sınıfı Sertifikasyonu
Herhangi bir gıda temas bıçağının temeli, yatan çelik alaşımıdır. Gıda işleme bıçakları, asidik organik sular, yüksek nem oranı, aşırı sıcaklık değişimleri ve agresif kimyasal temizleme maddeleri gibi zorlu ortamlara maruz kalır.
Temel Gıda Güvenli Kesme Alaşımları
-
304 ve 316 Ostenitik Paslanmaz Çelikler: Bu alaşımlar, üstün korozyon direnci ve paslanmaz özellikler sunar. Temizlenmeleri kolaydır ve meyvelerde, sebzelerde ve etlerde bulunan organik asitlere karşı oldukça dayanıklıdır. Genel dilimleme, fırın ürünleri uygulamaları ve yüksek nemli ortamlar için idealdir.
-
440C Martenzitik Paslanmaz Çelik: Yüksek karbon içeriği ile önemli miktarda krom birleşimiyle 440C, ısıl işlem sonrası etkileyici Rockwell sertliği (HRC 56–60) kazanırken güçlü korozyon direncini korur. Kenar tutma performansının en üst düzeyde olması gereken hassas kesim işlemlerinde, yüksek hızda dilimlemede ve ağır iş yükü altında et işlemede önerilir.
-
Tungsten Karbür Alaşımları: Toz metalurjisi yöntemiyle üretilen katı tungsten karbür veya karbür kaplamalı bıçaklar, aşırı aşınmaya dayanıklılık ve sertlik sağlar. Geleneksel paslanmaz çelik kenarların çatladığı ya da erken aşındığı yüksek aşınma uygulamalarında, sürekli donmuş protein işlemede ve kemikli kesim gibi ağır iş yüklerinde üstün performans gösterir.
Düzenlemelere uygunluk: Tüm gıda teması bıçakları, HACCP, FDA düzenlemeleri ve ISO standartları gibi uluslararası gıda güvenliği çerçevelerine uygun olmalıdır. Sertifikasız metaller, ağır metallerin gıda ürünlerine geçmesine, parti halinde gıdalara paslanması veya yüksek darbeye maruz kalırken mikroskobik metal parçacıkları yaymasına neden olabilir.
2. Yüzey Mühendisliği, Pasivasyon ve Hijyenik Tasarım
Gıda üretiminde hijyen, yalnızca temizlik programları ile değil, aynı zamanda kesme aletlerinin kendilerinin mikroskobik yüzey özelliklerine göre de belirlenir.
Yüzey Mikro-Gözeneklerinin Ortadan Kaldırılması
Yaklaşık olarak taşlanmış veya parlatılmamış bıçaklarda mikroskobik çukurlar, oyuklar ve çatlaklar bulunur. Gıda artıkları, yağlar ve nem bu mikro-yapılara hapsolur ve Listeria, Salmonella ve E. coli gibi bakteri kolonileri için üreme ortamı oluşturur. Hassas CNC taşlama işlemi, organik yapışmaya dirençli ve tam kimyasal yıkama yapılmasına izin veren gözeneksiz, ayna parlaklıktaki yüzeyler (yüzey pürüzlülüğü Ra değerleri 0,2 mikrondan düşük) üretir.
Kimyasal Pasivasyon İşlemi
Pasivasyon, paslanmaz çelik gıda işleme bıçaklarına uygulanan kritik bir kimyasal süreçtir. Pasivasyon sırasında serbest demir, asitli bir çözelti kullanılarak metal yüzeyinden uzaklaştırılır. Bu işlem, yüzeyde krom açısından zengin bir tabaka bırakır; bu tabaka oksijenle kendiliğinden tepkimeye girerek sürekli ve pasif bir krom oksit filmi oluşturur. Bu pasif tabaka aşağıdaki temel avantajları sağlar:
-
Klor bazlı ve alkali dezenfektanlara karşı kimyasal korozyonu önler.
-
Tuzlu sulara veya asidik marinatlara maruz kaldığında oksidasyonu ve delinmeyi (pitting) önler.
-
İşlenen gıdalara hiçbir metalik tat veya iyon geçişinin olmamasını sağlar.
3. Kenar Geometrilerinin Gıda Özelliklerine Uygunlaştırılması
Gıda ürünleri yoğunluk, doku, nem içeriği ve yapısal elastikiyet açısından önemli ölçüde değişir. Doğru kenar profili seçimi, hücre matrisini ezmeden veya yırtmadan temiz bir ayırma sağlar.
Uygulama Eşleştirme Matrisi
-
Taze Et ve Kümes Hayvanları: Düz ya da dairesel, kriyojenik işlenmiş 440C paslanmaz çelikten (HRC 56–58) yapılmış, pürüzsüz ve hassas taşlanmış bıçaklar gerektirir. Bıçağın jilet keskin kenarı hücre yırtılmasını, kan kaybını ve protein yırtılmasını en aza indirir; bu da nihai ürün verimini ve raf görünümünü doğrudan artırır.
-
Dondurulmuş Et ve Kemikli Kesim: Yüksek tokluklu takım çeliği veya tungsten karbür alaşımları ile güçlendirilmiş, kalın kenarlı bıçakları gerektirir. Bıçağın geometrisi, aşırı jilet keskinliğinden ziyade darbe yükleri altında mikro çatlamayı önlemek için şok direncini öne çıkarır.
-
Fırın ürünleri ve şekerleme: Özel dişli veya kabartmalı diş profillerine sahip 304 veya 316 paslanmaz çelik bıçaklar gerektirir. Dişler, sert dış kabuğa nüfuz etmeyi sağlar ancak hassas iç gözenekli yapıyı sıkıştırmaz.
-
Üretim ve Yapraklı Yeşillikler: İnce kenarlı, son derece keskin 304 paslanmaz çelik bıçaklar kullanır. Keskin ve ince profil kenarları bitki hücre duvarlarını temiz bir şekilde keser; bu da kararmayı, nem kaybını ve hücre ezilmesini azaltır.
4. İşletimsel Ekonomi ve Bakım En İyi Uygulamaları
Endüstriyel bir bıçağın gerçek maliyeti, başlangıç satın alma fiyatını aşar. Durma süreleri, yeniden bilenme sıklığı, ürün hurda oranları ve işçilik dikkate alındığında, sahip olma toplam maliyetine ilişkin tam bir resim elde edilir.
Temel İşletimsel Stratejiler
-
Uygulamaya Özel Dönüşüm: Belirli gıda hatları için ayrılmış bıçak setlerini kullanın. Taze protein bıçaklarını donmuş veya sebze ekipmanlarıyla asla karıştırmayın.
-
Standartlaştırılmış Temizleme Protokolleri: Koruyucu pasif oksit tabakalarını kaldıran sert hidroklorik veya yüksek konsantrasyonlu klorlu temizleyicilerden kaçının. pH nötr ya da hafif alkali dezenfektanlar kullanın ve bunu hemen basınçlı hava ile kurutma takip etsin.
-
Önleyici Değişim Döngüleri: Her bıçak setiyle kesilen tonajı izleyin ve felaket niteliğinde körelmenin yaşanmasından önce planlı bilenme döngüleri oluşturun.
-
Tampon Stoklama: Acil durumda duruş süresini ortadan kaldırmak amacıyla önceden denetlenmiş ve pasifleştirilmiş yedek bıçak setlerini nem kontrolü sağlanmış ortamda saklayın.