
 EN
Teknisk guide: Urval av industriella knivar för livsmedelsbearbetning
I kommersiell livsmedelsbearbetning är valet av rätt industriell maskinkniv ett av de mest kritiska besluten för produktutbytet, den operativa kapaciteten och efterlevnaden av livsmedelssäkerhetsregler. En enda bearbetningsanläggning kan hantera färska fjäderfä, fryst nötkött, knaprig konstnärskakad bröd och sårbara bladgrönsaker. Att försöka använda en enda knivtyp för alla olika applikationer leder till ojämna snitt, överdriven produktspill, snabb slitage av skärgången och potentiella hygienbrister.
Den här guiden ger en omfattande teknisk genomgång av hur man bedömer bladmateriel, ytytor, egggeometrier och driftsparametrar för att optimera matklippningsoperationer.
1. Materialval: Säkerhet, metallurgi och livsmedelsklassificering
Grunden för alla knivar som kommer i kontakt med livsmedel är den underliggande stållegeringen. Knivar för livsmedelsbearbetning utsätts för hårda miljöer, inklusive sura organiska safter, fuktiga atmosfärer, extrema temperaturförändringar och aggressiva kemiska rengöringsmedel.
Viktiga livsmedelssäkra skärlegeringar
-
austenitiska rostfria stål 304 och 316: Dessa legeringar ger exceptionell korrosionsbeständighet och rostfria egenskaper. De är lätta att desinficera och mycket motståndskraftiga mot organiska syror som finns i frukter, grönsaker och kött. De är idealiska för allmän skivning, bagerianvändning och fuktiga miljöer.
-
martensitiskt rostfritt stål 440C: Genom att kombinera hög kolhalt med betydlig krominnehåll upnår 440C imponerande Rockwell-hårdhet (HRC 56–60) efter värmebehandling, samtidigt som den behåller god korrosionsbeständighet. Den rekommenderas för precisionsklyvning, höghastighetsbeskärning och tunga köttbearbetningsuppgifter där skärhållbarhet är avgörande.
-
Volframkarbidlegeringar: Genom pulvermetallurgi framställda blad av solid volframkarbid eller volframkarbidbelagda blad erbjuder extrem slitstyrka och hårdhet. De är särskilt lämpliga för applikationer med hög slitagepåverkan, kontinuerlig bearbetning av fryst protein och tunga benin-bearbetningsuppgifter där traditionella rostfria stålens skärkant spricker eller slits för tidigt.
Tillämpning av regelverket: Alla blad som kommer i kontakt med livsmedel måste följa internationella livsmedelssäkerhetsramverk, såsom HACCP, FDA:s regler och ISO-standarder. Metaller utan certifiering riskerar att läcka ut tungmetaller, rosta in i livsmedelsbatcher eller frigöra mikroskopiska metallfragment vid högimpaktverkning.
2. Ytingenjörskonst, passivering och hygienisk design
Hygien i livsmedelsproduktion bestäms inte bara av rengörningsscheman utan också av de mikroskopiska ytstrukturen hos själva skärverktygen.
Eliminering av ytmikropor
Grovt slipade eller oblankade blad innehåller mikroskopiska hål, skrapor och sprickor. Livsmedelsrester, fett och fukt fastnar i dessa mikrostrukturer och skapar miljöer där bakteriekolonier som Listeria, Salmonella och E. coli kan växa. Precisionens CNC-slipning ger icke-porösa, spegelblanka ytor (ytgrovhet Ra-värden under 0,2 mikrometer) som motverkar organisk adhesion och möjliggör grundlig kemisk rengöring.
Kemisk passivering
Passivering är en avgörande kemisk process som tillämpas på rostfria stålknivar för livsmedelsbearbetning. Under passiveringen tas fri järn bort från metallens yta med hjälp av en syrlösning. Detta lämnar ett kromrikt ytskikt som spontant reagerar med syre för att bilda en sammanhängande, passiv kromoxidfilm. Detta passiva skikt ger följande nyckelfördelar:
-
Förhindrar kemisk korrosion orsakad av klorbaserade och alkaliska desinficeringsmedel.
-
Förhindrar oxidation och pitting vid kontakt med saltbuljonger eller sura marinader.
-
Säkerställer noll metallisk smak eller jonöverföring till bearbetade livsmedelsprodukter.
3. Anpassning av egggeometrier till livsmedels egenskaper
Livsmedelsprodukter varierar kraftigt vad gäller densitet, struktur, fukthalt och strukturell elasticitet. Att välja rätt eggprofil säkerställer ren separation utan att krossa eller reva den cellulära matrisen.
Användningsanpassningsmatris
-
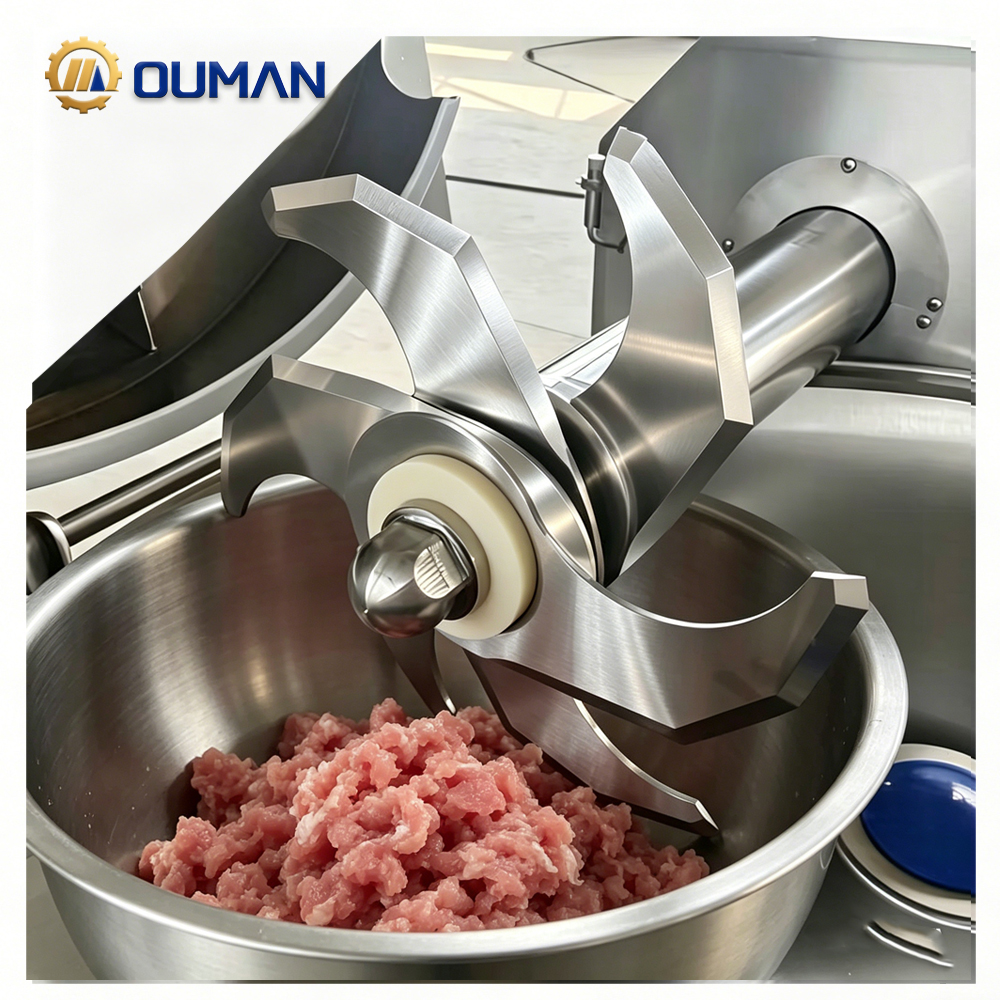
Färska kött- och fjäderfäprodukter: Kräver släta, precisionsslipade raka eller cirkulära blad av kryogeniskt behandlad 440C-rostfritt stål (HRC 56–58). Den rakbladslika skärpan minimerar cellupplösning, blodförlust och proteinrivning, vilket direkt ökar slutproduktsutbytet och förpackningens visuella kvalitet.
-
Snittning av fryst kött och beninnehållande produkter: Kräver verktygsstål med hög slagtoughhet eller legeringar av volframkarbid med förstärkta, kraftigt avfasade kanter. Bladets geometri prioriterar slagmotstånd framför extrem skärpa för att förhindra mikrospåning vid stötbelastningar.
-
Bageri och konditori: Kräver blad av rostfritt stål i klass 304 eller 316 med specialdesignade sågade eller vågformade tänder. Sågningarna gör att bladet kan tränga igenom hårda yttre skorpar utan att komprimera de känslomliga inre grynmönstren.
-
Produkter och bladgrönsaker: Använder finavfasade, extremt skarpa knivar av rostfritt stål i klass 304. Skarpa, tunna skärprofiler skär rent genom växtcellväggarna, vilket minskar mörkningsbildning, fuktavgång och cellsåriga skador.
4. Driftsekonomi och bästa underhållspraxis
Den verkliga kostnaden för en industriell bladklinga sträcker sig längre än dess ursprungliga inköpspris. När man tar hänsyn till driftstopp, frekvensen av nysslipning, andelen kassade produkter och arbetsinsats får man en fullständig bild av den totala ägarkostnaden.
Nyckelstrategier för driften
-
Applikationsspecifik rotation: Använd dedicerade bladset för specifika livsmedelslinjer. Blanda aldrig blad för färskt protein med utrustning för frysta eller vegetabiliska produkter.
-
Standardiserade rengöringsprotokoll: Undvik hårda rengöringsmedel som saltsyrla eller klor i hög koncentration, eftersom de avlägsnar skyddande passiva oxidlager. Använd pH-neutrala eller mildt alkaliska desinficeringsmedel, följt av omedelbar torkning med komprimerad luft.
-
Förhållningsmässiga utbytescykler: Spåra antalet ton som skärs per bladset och inför schemalagda rotationer för slipning innan klingorna blir alltför slöa.
-
Bufferlager: Håll förinspekterade, passiverade reservbladset i fuktreglerat förvar för att undvika nöddriftstopp.