
 EN
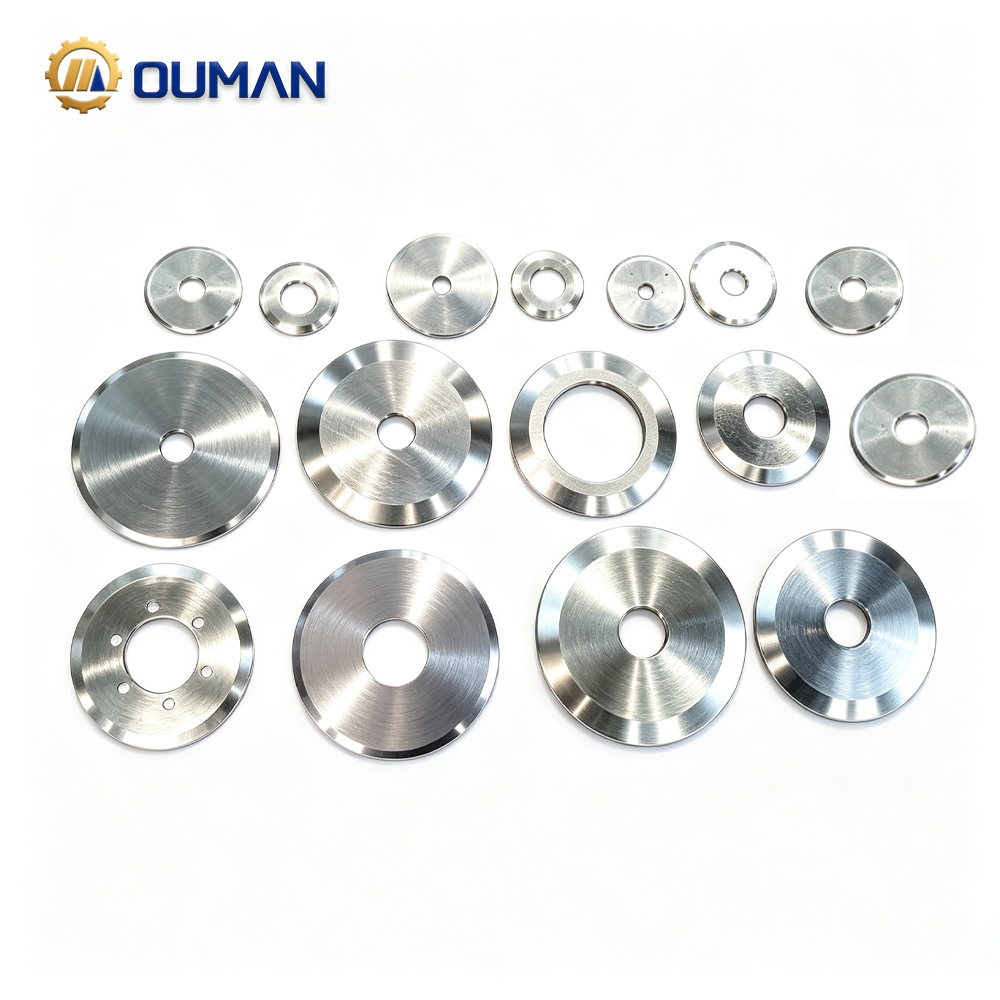
Metallurgiske fordele ved 440C-stål til maskinknive
Høj kulstofindhold (0,95–1,2 %) og kromindhold (16–18 %) sikrer både hårdhed (HRC 58–60) og korrosionsbestandighed
440C-stål opnår sin karakteristiske kombination af hårdhed og korrosionsbestandighed gennem en præcist afbalanceret sammensætning: 0,95–1,2 % kulstof og 16–18 % chrom. Efter korrekt varmebehandling opnår det 58–60 HRC – tilstrækkeligt til at bevare skærekanten under højhastighedsskæring af tunge eller slidende materialer. Den høje chromindhold danner et stabilt, selvreparerende passivt oxidlag, der modstår rust og pitting, selv i fugtige, rengørings- eller svagt sure miljøer, som er almindelige inden for fødevareproduktion, papirforvandling og genbrug af plastik. Kontrollerede kulstofniveauer sikrer en fuldstændig martensitisk transformation, mens chromcarbider udfældes jævnt under tempering for at forbedre slidbestandigheden. Afgørende er, at den resulterende mikrostruktur er homogen og indeholder lav mængde resterende austenit – hvilket eliminerer ustabilitet fra bløde faser, der kan udløse kantudskæringer eller for tidlig kantsvigt under cyklisk belastning. I forhold til mindre legerede alternativer som 420 eller 440A leverer 440C målbart færre knivskift og lavere samlet ejerskabsomkostning i krævende industrielle anvendelser.
Martensitisk mikrostruktur sikrer fremragende kantskarpethold i højhastigheds-, gentagne skæring
Den martensitiske mikrostruktur – dannet ved hurtig afkøling fra austenitiseringstemperaturen – er central for 440C’s evne til at bevare skarphed. Dette kropspcentreret tetragonale gitter, der er overmættet med kulstof og forstærket af fine, jævnt fordelt kromkarbider, giver enestående modstand mod slibning og mikrospåning. Ved højcyklus-sklejnings- og klippeoperationer, hvor maskinknive udsættes for millioner af spændingscyklusser, opretholder denne struktur dimensional stabilitet og skarphed langt længere end mange konventionelle værktøjsstål. Sekundære hærdningseffekter hjælper også med at bevare hårdheden ved moderat forhøjede temperaturer, hvilket understøtter konsekvent ydeevne i kontinuerlig produktion. Feltdata fra papirforlægningslinjer viser, at 440C-skæreklinger bevarer funktionsdygtig kantgeometri op til 40 % længere end A2-stål – hvilket direkte øger driftstid og kapacitet. Denne balance mellem hårdhed, mikrostrukturel stabilitet og praktisk fremstillelighed gør 440C til den etablerede reference for holdbare, omkostningseffektive maskinknive til gentagne skæreoperationer.
Præstation i praksis: 440C sammenlignet med alternative stål i maskinknivapplikationer
Sammenligning af slidstyrke: 440C overgår D2, A2 og M2 ved slitting af papir, film og folie
Ved slitting af papir, film og folie – hvor kantslid fører til stoppetid og fejl – overgår 440C konsekvent almindelige værktøjsstål. Tribologisk testning i henhold til ASTM G65‑21 (2023) målte volumen-tab efter 10 000 cyklusser og viste betydeligt lavere slid for 440C:
| Stålstyrke | Volumen-tab (mm³) efter 10 000 cyklusser | Relativ slidrate |
|---|---|---|
| 440c | 0.12 | 1,0 (reference) |
| D2 | 0.21 | 1.75 |
| A2 | 0.28 | 2.33 |
| M2 | 0.18 | 1.5 |
Dets korrosionsbestandige overflade mindsker klebende slid fra polymerfilm, mens den fine martensitiske matrix tåber abrasivt papirstøv uden hurtig blunting. Ved slitting af polyethylenfilm forblev 440C-kantene fri for ujævnheder 50 % længere end D2 – hvilket udvider knivskiftsintervallerne med op til 40 % og forbedrer linjeeffektiviteten.
Feltvalidering: 32 % længere levetid ved bilpakningsskæring i forhold til standard værktøjsstål
En feltundersøgelse fra 2024 udført af en tier-1-producent af bilkomponenter bekræftede 440C’s driftsmæssige fordele ved skæring af flerlags pakninger (gummi, fiber, metalnet). I løbet af seks måneder udførte knive i 440C-material 1,2 millioner skæringer før genbeslifning—32 % mere end A2-ståls 0,91 millioner. Forbedret korrosionsbestandighed forhindrede pitting forårsaget af kølevæske, som er en kendt forløber til kanthævning. Færre udskiftninger sparede et anslået beløb på 18.000 USD årligt pr. produktionslinje i omkostninger til arbejdskraft og standstilfælde. Med konsekvent skære-kvalitet og målbar ROI specificerer producenten nu 440C som standard for alle nye presseknivinstallationer.
Produktionsmæssig anvendelighed: Præcisionsbeslifning og omkostningseffektivitet af 440C til maskinknive
Konsekvent beslifbarhed og overfladefinish ved HRC 58–60—af afgørende betydning for tynde maskinknive med høj nøjagtighed
Ved 58–60 HRC tilbyder 440C en optimal balance mellem hårdhed og slibbarhed – hvilket gør præcissionsslibning inden for stramme tolerancer og ekstremt glatte overflader mulig, hvilket er afgørende for tynde, højtydende maskinknive. CNC-slibning opnår rutinemæssigt en dimensionspræcision på ±2 mikrometer og en overfladeruhed så lav som 0,1 µm Ra, hvilket eliminerer behovet for sekundær polering og reducerer udskud. I modsætning til hårdere, mere slidstærke stål som D2 tillader 440C hurtigere slibehastigheder med mindre slid på slibehjulet – hvilket forbedrer cykeltiderne og sænker slibomkostningerne. Denne gentagelighed sikrer, at hver kniv opfylder nøjagtige specifikationer, understøtter fremstilling i store mængder og bidrager til lavere samlede produktionsomkostninger pr. stk. – uden at kompromittere kantens holdbarhed eller ydeevne.
Begrænsninger og udvikling: Når 440C ikke er tilstrækkeligt – og hvad der erstatter det til krævende maskinkniv-anvendelser
Kantafspænding ved skæring af komposit- og slidstærke materialer: Drivkræfter bag nitriderede 440C- og PM-stål-hybrider
Trods sine styrker kan 440Cs høje kulstofindhold mindske holdbarheden ved den yderste kant – hvilket gør det sårbart over for mikrospåning ved skæring af meget slibende kompositmaterialer, fiberforstærkede polymerer eller tykke lagdelte folier. Denne lokale fejl påvirker skærekvaliteten negativt og accelererer slidet. For at forlænge ydelsen i disse krævende scenarier anvender producenter i stigende grad nitreret 440C, hvilket tilføjer et hærdet overfladelag med forbedret slid- og udmattelsesbestandighed, samtidig med at kerneholdbarheden og korrosionsbestandigheden bevares. For fremtidige applikationer er pulvermetallurgiske (PM) stålhybrider – med ultrafin, ensartet karbidfordeling og tilpasset legeringskemi – ved at blive højtydende alternativer, der tilbyder overlegen kantstabilitet og bedre modstand mod spåning, hvor 440C når sine praktiske grænser.
Ofte stillede spørgsmål om 440C-stål til maskinknive
Hvad er de vigtigste egenskaber ved 440C-stål?
440C-stål kombinerer høj hårdhed (HRC 58–60) med fremragende korrosionsbestandighed takket være sin sammensætning af 0,95–1,2 % kulstof og 16–18 % chrom. Det udviser også fremragende kantbevarelse og slidbestandighed, hvilket gør det ideelt til maskinknive.
Hvordan sammenlignes 440C-stål med andre værktøjsstål?
I forhold til andre værktøjsstål som A2, D2 og M2 tilbyder 440C bedre slidbestandighed, bedre korrosionsbestandighed og længere kantbevarelse, især ved skæreanvendelser under fugtige eller slidende forhold.
Hvad er begrænsningerne for 440C-stål?
440C-stål kan være modtageligt for kantspænding, når det bruges til at skære stærkt slidende eller kompositmaterialer. I sådanne tilfælde kan nitrideret 440C eller nyere pulvermetallurgiske (PM) stål-hybrider være mere velegnede alternativer.
Er 440C egnet til præcisionsfremstilling med høj nøjagtighed?
Ja, 440C er meget polerbar ved HRC 58–60 og understøtter præcisionspolering inden for stramme tolerancer, hvilket gør det ideelt til maskinkniveapplikationer med høje krav til nøjagtighed.
Indholdsfortegnelse
- Metallurgiske fordele ved 440C-stål til maskinknive
- Præstation i praksis: 440C sammenlignet med alternative stål i maskinknivapplikationer
- Produktionsmæssig anvendelighed: Præcisionsbeslifning og omkostningseffektivitet af 440C til maskinknive
- Begrænsninger og udvikling: Når 440C ikke er tilstrækkeligt – og hvad der erstatter det til krævende maskinkniv-anvendelser
- Ofte stillede spørgsmål om 440C-stål til maskinknive