
 EN
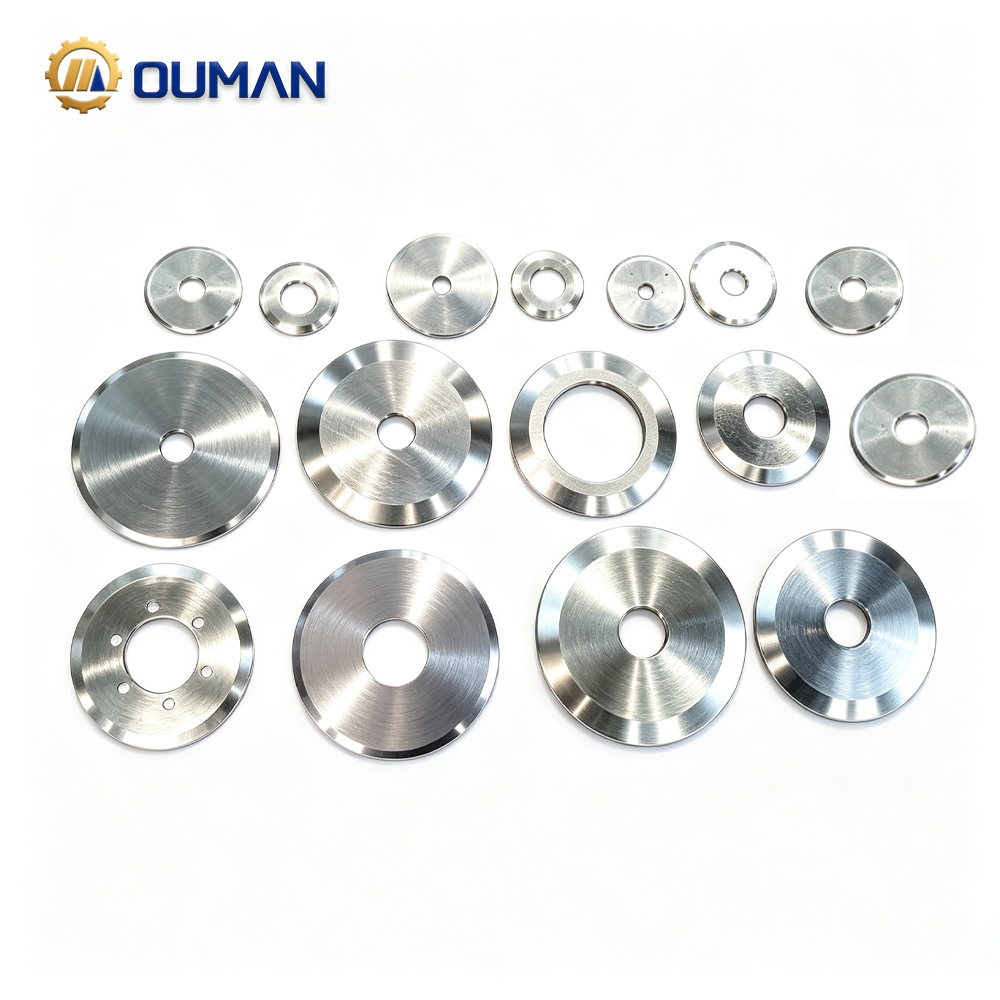
Metallurgiska fördelar med 440C-stål för maskinknivar
Hög kolhalt (0,95–1,2 %) och kromhalt (16–18 %) möjliggör hårdhet (HRC 58–60) och korrosionsbeständighet
440C-stål uppnår sin karakteristiska kombination av hårdhet och korrosionsbeständighet genom en exakt balanserad sammansättning: 0,95–1,2 % kol och 16–18 % krom. Efter korrekt värmebehandling når det 58–60 HRC – tillräckligt för att bibehålla skärytans integritet vid höghastighetsbegränsning av tuffa eller abrasiva material. Den höga kromhalten bildar ett stabilt, självrådande passivt oxidlager som motstår rost och pitting, även i fuktiga, rengöringsintensiva eller lätt sura miljöer som är vanliga inom livsmedelsbearbetning, pappersomvandling och återvinning av plast. Kontrollerade kolhalter säkerställer full martensitisk omvandling, medan kromkarbiderna utfälls enhetligt under tempering för att förbättra nötningsskyddet. Avgörande är att den resulterande mikrostrukturen är homogen och låg i återstående austenit – vilket eliminerar instabilitet i mjuka faser som kan utlösa burrbildning eller för tidig skärytsfel under cyklisk belastning. Jämfört med lägre legerade alternativ som 420 eller 440A ger 440C mätbart färre bladbyten och lägre total ägarkostnad i krävande industriella applikationer.
Martensitisk mikrostruktur säkerställer överlägsen skärgårdshållning vid höghastighets-, upprepade skärningar
Den martensitiska mikrostrukturen—som bildas genom snabb avkylning från austeniteringstemperaturen—är central för 440C:s förmåga att behålla skärpa. Detta kroppcentrerade tetragonala gitter, som är översättigt med kol och förstärkt av fina, jämnt fördelade kromkarbider, ger exceptionell motstånd mot slitage och mikrospäckning. Vid högcykelklippning och skärning, där maskinknivar utsätts för miljoner spänningscykler, bibehåller denna struktur sitt dimensionsstabilitet och sin skärpa betydligt längre än många konventionella verktygsstål. Effekter av sekundärhärdning hjälper också till att bibehålla hårdheten vid moderat förhöjda temperaturer, vilket stödjer konsekvent prestanda i kontinuerlig produktion. Fältdata från pappersomvandlingslinjer visar att 440C-skärblad behåller sin funktionella skärgeometri upp till 40 % längre än A2-stål—vilket direkt ökar driftstiden och genomströmningen. Den balansen mellan hårdhet, mikrostrukturell stabilitet och praktisk tillverkningsbarhet gör 440C till den etablerade referensstandarden för slitstarka, kostnadseffektiva maskinknivar vid upprepad skärning.
Verklig prestanda: 440C jämfört med alternativa stål i applikationer för maskinknivar
Jämförelse av nötningstålighet: 440C överträffar D2, A2 och M2 vid delning av papper, film och folie
Vid delning av papper, film och folie – där kantnötning orsakar driftstopp och defekter – överträffar 440C konsekvent vanliga verktygsstål. Tribologisk testning enligt ASTM G65‑21 (2023) mätte volymförlust efter 10 000 cykler och visade betydligt lägre nötning för 440C:
| Ståltyp | Volymförlust (mm³) efter 10 000 cykler | Relativ slitagehastighet |
|---|---|---|
| 440c | 0.12 | 1,0 (referens) |
| D2 | 0.21 | 1.75 |
| A2 | 0.28 | 2.33 |
| M2 | 0.18 | 1.5 |
Dess korrosionsbeständiga yta minimerar adhesiv nötning från polymera filmer, medan den fina martensitiska matrisen tåler abrasiv pappersdamms påverkan utan snabb mattning. Vid delning av polyetenfilm förblev 440C-kanterna fria från utskärningar 50 % längre än D2-kanter – vilket förlängde bladbytesintervallen med upp till 40 % och förbättrade linjeffektiviteten.
Fältvalidering: 32 % längre livslängd vid bilpackningsskärning jämfört med standard verktygsstål
En fältstudie från 2024 av en automobilkomponenttillverkare på Tier 1-nivå bekräftade 440Cs driftsfördelar vid skärning av flerskiktspackningar (gummi, fiber, metallnät). Under sex månader utförde 440C-maskinknivar 1,2 miljoner snitt innan omslipning—32 % fler än A2-stålets 0,91 miljoner. Förbättrad korrosionsbeständighet förhindrade pitting orsakad av kylvätska, en känd utlösningsfaktor för kantavspänning. Minskad frekvens av verktygsbyten sparade uppskattningsvis 18 000 USD per år och produktionslinje i arbetskrafts- och driftstoppkostnader. Med konsekvent snittkvalitet och mätbar avkastning på investeringen (ROI) anger tillverkaren nu 440C som standard för alla nya pressknivinstallationer.
Tillverkningspraktik: Precisionsslipning och kostnadseffektivitet för 440C vid maskinknivar
Konsekvent slipbarhet och ytyta vid HRC 58–60—avgörande för tunna maskinknivar med hög tolerans
Vid 58–60 HRC erbjuder stålsorten 440C en optimal balans mellan hårdhet och slipbarhet – vilket möjliggör precisionslipning inom strikta toleranser och extremt släta ytor, vilka är avgörande för tunna, högpresterande maskinknivar. CNC-slipning uppnår regelbundet en dimensionsnoggrannhet på ±2 mikrometer och en ytråhet så låg som 0,1 µm Ra, vilket eliminerar behovet av sekundärpolering och minskar utslaget. Till skillnad från hårdare, mer slitagesbeständiga stål som D2 möjliggar 440C snabbare tillskottshastigheter för sliphjulet med mindre slitage på slipmedlet – vilket förbättrar cykeltider och sänker slipkostnader. Denna återkommande noggrannhet säkerställer att varje kniv uppfyller exakta specifikationer, stödjer tillverkning i stora volymer och bidrar till lägre total produktionskostnad per enhet – utan att försämra eggens hållbarhet eller prestanda.
Begränsningar och utveckling: När 440C inte räcker till – och vad som ersätter det för krävande maskinknivapplikationer
Eggspottning vid skärning av komposit- och slitagesbeständiga material: Drivkrafter bakom nitrierad 440C och hybridpulvermetallstål
Trots sina styrkor kan 440Cs höga kolhalt minska segheten vid den yttersta eggkanten – vilket gör den mottaglig för mikrospåning vid skärning av starkt abrasiva kompositer, fiberförstärkta polymerer eller tjocka lamineringar av film. Denna lokala feltyp försämrar skärkvaliteten och ökar slitagehastigheten. För att utöka prestandan i dessa krävande scenarier använder tillverkare allt oftare nitrierad 440C, vilket ger ett hårdare ytskikt med förbättrad slit- och utmattningstålighet utan att påverka kärnans seghet och korrosionsbeständighet. För nästa generations applikationer framträder pulvermetallurgiska (PM) stålhybrider – med extremt fin och jämn karbidfördelning samt anpassad legeringskemi – som högpresterande alternativ; de erbjuder överlägsen eggstabilitet och motstånd mot spåning där 440C når sina praktiska gränser.
Vanliga frågor om 440C-stål för maskinknivar
Vilka är de viktigaste egenskaperna hos 440C-stål?
440C-stål kombinerar hög hårdhet (HRC 58–60) med utmärkt korrosionsbeständighet tack vare sitt kolinnehåll på 0,95–1,2 % och krominnehåll på 16–18 %. Det visar också överlägsen skärförbehållning och slitagebeständighet, vilket gör det idealiskt för maskinknivar.
Hur jämför sig 440C-stål med andra verktygsstål?
Jämfört med andra verktygsstål som A2, D2 och M2 erbjuder 440C bättre slitagebeständighet, bättre korrosionsbeständighet och längre skärförbehållning, särskilt vid skärningsapplikationer i fuktiga eller abrasiva förhållanden.
Vilka begränsningar har 440C-stål?
440C-stål kan vara benäget att spricka vid skärning av starkt abrasiva eller kompositmaterial. I sådana fall kan nitrierat 440C eller hybridstål baserat på modern pulvermetallurgi (PM) vara mer lämpliga alternativ.
Är 440C lämpligt för högprecisionstillverkning?
Ja, 440C är mycket slipbart vid HRC 58–60 och stödjer precisionsslipning inom stränga toleranser, vilket gör det idealiskt för maskinknivar i högprecisionstillämpningar.
Innehållsförteckning
- Metallurgiska fördelar med 440C-stål för maskinknivar
- Verklig prestanda: 440C jämfört med alternativa stål i applikationer för maskinknivar
- Tillverkningspraktik: Precisionsslipning och kostnadseffektivitet för 440C vid maskinknivar
- Begränsningar och utveckling: När 440C inte räcker till – och vad som ersätter det för krävande maskinknivapplikationer
- Vanliga frågor om 440C-stål för maskinknivar