
 EN
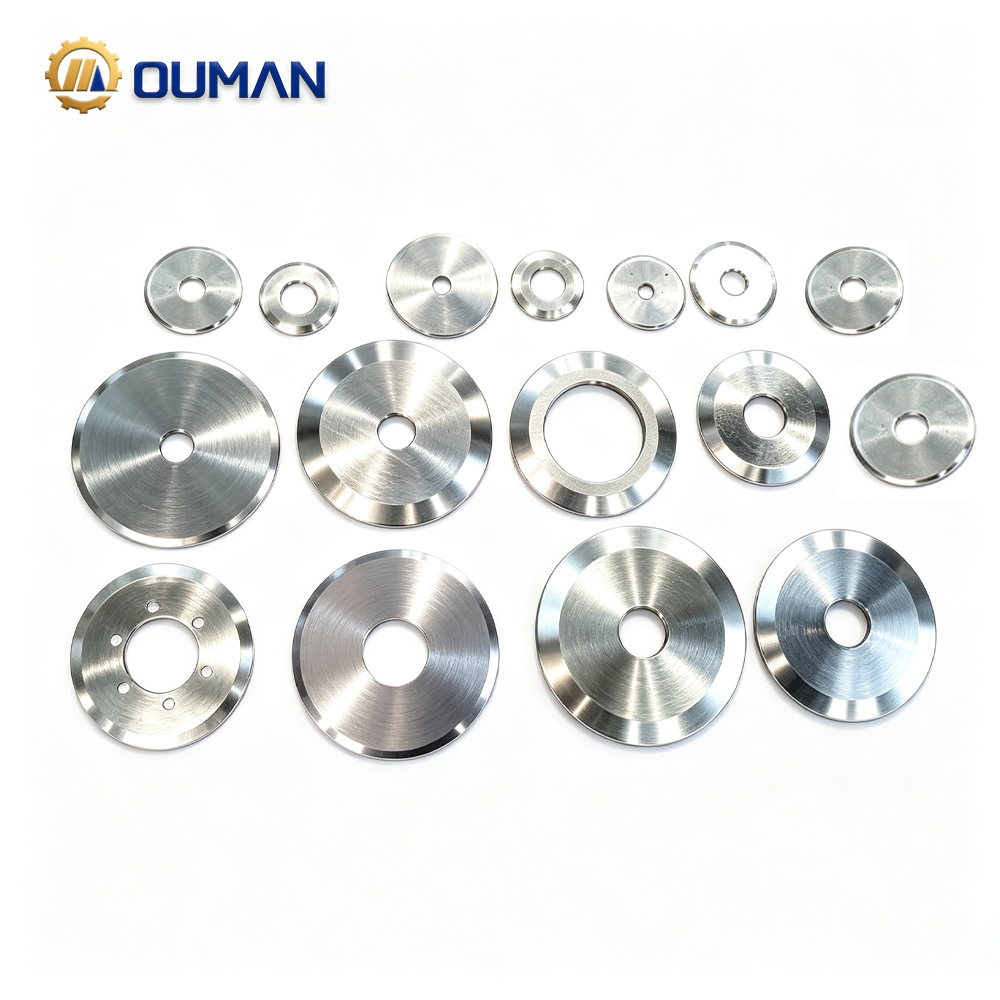
ข้อได้เปรียบด้านโลหะวิทยาของเหล็กกล้าเกรด 440C สำหรับใบมีดเครื่องจักร
ปริมาณคาร์บอนสูง (0.95–1.2%) และโครเมียมสูง (16–18%) ทำให้ได้ทั้งความแข็ง (HRC 58–60) และความต้านทานการกัดกร่อน
เหล็กกล้าเกรด 440C ให้สมบัติเด่นอันเป็นเอกลักษณ์คือความแข็งสูงร่วมกับความต้านทานการกัดกร่อนได้ด้วยองค์ประกอบที่สมดุลอย่างแม่นยำ คือ คาร์บอน 0.95–1.2% และโครเมียม 16–18% หลังผ่านกระบวนการอบร้อนอย่างเหมาะสม จะมีความแข็งอยู่ที่ 58–60 HRC ซึ่งเพียงพอต่อการคงรักษาความคมของขอบตัดไว้ได้แม้ในขณะตัดวัสดุที่มีความแข็งหรือหยาบกร้านสูงด้วยความเร็วสูง ปริมาณโครเมียมสูงช่วยสร้างฟิล์มออกไซด์แบบพาสซีฟที่เสถียรและสามารถซ่อมแซมตัวเองได้ตามธรรมชาติ จึงต้านทานสนิมและการกัดกร่อนแบบพิตติ้งได้แม้ในสภาพแวดล้อมที่มีความชื้นสูง ต้องล้างบ่อย หรือมีความเป็นกรดอ่อนๆ ซึ่งพบได้ทั่วไปในอุตสาหกรรมแปรรูปอาหาร การผลิตกระดาษ และการรีไซเคิลพลาสติก ระดับคาร์บอนที่ควบคุมอย่างแม่นยำทำให้เกิดการเปลี่ยนโครงสร้างเป็นมาร์เทนไซต์อย่างสมบูรณ์ ส่วนคาร์ไบด์ของโครเมียมจะตกตะกอนอย่างสม่ำเสมอระหว่างขั้นตอนการอบอ่อน (tempering) เพื่อเพิ่มความต้านทานการสึกหรอ ที่สำคัญ โครงสร้างจุลภาคที่ได้มีความเนื้อเดียวกันสูงและมีออสเทนไนต์คงเหลือต่ำมาก จึงกำจัดปัญหาความไม่เสถียรของเฟสอ่อนที่อาจก่อให้เกิดรอยบาก (burr) หรือความล้มเหลวของขอบตัดก่อนเวลาอันควรภายใต้สภาวะโหลดแบบหมุนเวียน นอกจากนี้ เมื่อเปรียบเทียบกับวัสดุเหล็กกล้าเกรดต่ำกว่า เช่น 420 หรือ 440A แล้ว 440C ให้จำนวนครั้งที่ต้องเปลี่ยนใบมีดลดลงอย่างวัดค่าได้จริง และลดต้นทุนรวมในการเป็นเจ้าของ (total cost of ownership) ลงอย่างมีนัยสำคัญในงานอุตสาหกรรมที่มีความท้าทายสูง
โครงสร้างจุลภาคแบบมาร์เทนไซติกช่วยให้รักษาความคมของขอบได้ดีเยี่ยมในการตัดด้วยความเร็วสูงซ้ำๆ
ไมโครสตรัคเจอร์แบบมาร์เทนไซติก—ซึ่งเกิดจากการทำให้เย็นอย่างรวดเร็วจากอุณหภูมิออสเทนไนซ์—เป็นองค์ประกอบหลักที่ทำให้เหล็กกล้าเกรด 440C มีสมรรถนะการคงความคมของขอบตัดได้ดีเยี่ยม โครงสร้างผลึกแบบบอดีเซ็นเตอร์ด์ เททราโกนัลนี้อิ่มตัวด้วยคาร์บอนสูง และเสริมความแข็งแรงด้วยโครเมียมคาร์ไบด์ที่มีขนาดเล็กและกระจายตัวอย่างสม่ำเสมอ จึงให้ความต้านทานต่อการสึกหรอและการแตกร้าวขนาดเล็กได้โดดเด่น ในงานตัดแยก (slitting) และตัดเฉือน (shearing) แบบใช้งานหนักซ้ำๆ ซึ่งใบมีดเครื่องจักรต้องรับแรงซ้ำนับล้านครั้ง โครงสร้างนี้สามารถรักษาความเสถียรของมิติและความคมไว้ได้นานกว่าเหล็กกล้าเครื่องมือทั่วไปหลายชนิดอย่างชัดเจน ผลของการเพิ่มความแข็งในขั้นที่สอง (secondary hardening) ยังช่วยรักษาความแข็งไว้ได้แม้ที่อุณหภูมิสูงปานกลาง จึงสนับสนุนสมรรถนะที่สม่ำเสมอในการผลิตแบบต่อเนื่อง ข้อมูลจริงจากสายการผลิตแปรรูปกระดาษแสดงว่า ใบมีดตัดแยกเกรด 440C สามารถคงรูปทรงขอบตัดที่ใช้งานได้ยาวนานขึ้นถึง 40% เมื่อเทียบกับเหล็กกล้าเกรด A2—ส่งผลโดยตรงต่อการเพิ่มเวลาทำงานจริง (uptime) และอัตราการผลิต (throughput) ความสมดุลระหว่างความแข็ง ความเสถียรของไมโครสตรัคเจอร์ และความสามารถในการผลิตจริงนี้ ทำให้ 440C เป็นมาตรฐานอ้างอิงที่ยอมรับกันทั่วไปสำหรับใบมีดเครื่องจักรที่ทนทานและคุ้มค่าในงานตัดซ้ำๆ
ประสิทธิภาพในการใช้งานจริง: เหล็กกล้าเกรด 440C เทียบกับเหล็กกล้าชนิดอื่นในงานมีดตัดเครื่องจักร
การเปรียบเทียบความต้านทานการสึกหรอ: เหล็กกล้าเกรด 440C มีประสิทธิภาพเหนือกว่าเหล็กกล้าเกรด D2, A2 และ M2 ในการตัดกระดาษ ฟิล์ม และฟอยล์
ในการตัดกระดาษ ฟิล์ม และฟอยล์ ซึ่งการสึกหรอของคมมีดเป็นสาเหตุหลักของการหยุดเครื่องและข้อบกพร่อง 440C แสดงผลลัพธ์ที่เหนือกว่าเหล็กกล้าสำหรับงานเครื่องมือทั่วไปอย่างสม่ำเสมอ การทดสอบทางไตรโบโลยีตามมาตรฐาน ASTM G65‑21 (ค.ศ. 2023) วัดปริมาตรที่สูญเสียหลังจากผ่านการทดสอบ 10,000 รอบ พบว่า 440C มีอัตราการสึกหรอน้อยกว่าอย่างมีนัยสำคัญ:
| เกรดเหล็ก | ปริมาตรที่สูญเสีย (ลูกบาศก์มิลลิเมตร) หลังจากผ่านการทดสอบ 10,000 รอบ | อัตราการสึกหรอสัมพัทธ์ |
|---|---|---|
| 440c | 0.12 | 1.0 (ค่าอ้างอิง) |
| D2 | 0.21 | 1.75 |
| เอ2 | 0.28 | 2.33 |
| M2 | 0.18 | 1.5 |
พื้นผิวที่ต้านทานการกัดกร่อนของ 440C ช่วยลดการสึกหรอแบบยึดเกาะจากฟิล์มพอลิเมอร์ได้อย่างมีประสิทธิภาพ ในขณะที่โครงสร้างมาร์เทนไซต์ละเอียดสามารถทนต่อฝุ่นกระดาษที่มีฤทธิ์กัดกร่อนได้โดยไม่ทื่นเร็วเกินไป ในการตัดฟิล์มพอลิเอทิลีน คมมีดจาก 440C ยังคงปราศจากเศษปลายคมเกิน 50% นานกว่าเกรด D2 ทำให้ช่วงเวลาเปลี่ยนมีดยาวนานขึ้นสูงสุดถึง 40% และเพิ่มประสิทธิภาพการผลิตบนไลน์
การยืนยันจากภาคสนาม: อายุการใช้งานยาวนานขึ้น 32% ในการตัดปะเก็นยานยนต์ เมื่อเทียบกับเหล็กกล้าสำหรับงานเครื่องมือทั่วไป
การศึกษาภาคสนามในปี ค.ศ. 2024 โดยผู้ผลิตชิ้นส่วนยานยนต์ระดับที่หนึ่ง ยืนยันข้อได้เปรียบในการใช้งานจริงของเหล็กกล้าเกรด 440C สำหรับการตัดซีลแบบหลายชั้น (ยาง เส้นใย และตาข่ายโลหะ) ภายในระยะเวลาหกเดือน มีดเครื่องจากเหล็กกล้า 440C สามารถตัดได้ถึง 1.2 ล้านครั้งก่อนต้องทำการขัดใหม่ — สูงกว่าเหล็กกล้าเกรด A2 ซึ่งทำได้เพียง 0.91 ล้านครั้ง คิดเป็นเพิ่มขึ้น 32% ความต้านทานการกัดกร่อนที่ดีขึ้นช่วยป้องกันการเกิดหลุมเล็กๆ จากสารหล่อเย็น ซึ่งเป็นสาเหตุหนึ่งที่นำไปสู่การแตกร้าวบริเวณขอบมีด ความถี่ในการเปลี่ยนมีดที่ลดลง ช่วยประหยัดค่าใช้จ่ายโดยรวมประมาณ 18,000 ดอลลาร์สหรัฐต่อสายการผลิตต่อปี ทั้งในส่วนของค่าแรงและเวลาหยุดการผลิต ด้วยคุณภาพของการตัดที่สม่ำเสมอและผลตอบแทนจากการลงทุน (ROI) ที่วัดค่าได้ ผู้ผลิตจึงกำหนดให้เหล็กกล้าเกรด 440C เป็นมาตรฐานสำหรับการติดตั้งมีดกดทั้งหมดในโครงการใหม่
ความเหมาะสมในการผลิต: การขัดความแม่นยำและความคุ้มค่าของเหล็กกล้าเกรด 440C สำหรับมีดเครื่อง
ความสามารถในการขัดอย่างสม่ำเสมอและผิวสัมผัสที่ได้มาตรฐาน ที่ความแข็ง HRC 58–60 — ซึ่งมีความสำคัญยิ่งต่อมีดเครื่องที่มีความบางและต้องการความแม่นยำสูง
ที่ความแข็ง 58–60 HRC วัสดุเกรด 440C ให้สมดุลที่เหมาะสมระหว่างความแข็งและความสามารถในการขัดแตะได้ — ทำให้สามารถขัดแตะด้วยความแม่นยำสูงตามค่าความคลาดเคลื่อนที่แคบมาก และได้ผิวเรียบเนียนพิเศษ ซึ่งจำเป็นสำหรับมีดเครื่องจักรแบบบางและประสิทธิภาพสูง การขัดแตะด้วยเครื่อง CNC มักบรรลุความแม่นยำเชิงมิติ ±2 ไมครอน และความหยาบของผิวต่ำสุดถึง 0.1 ไมครอน Ra จึงไม่จำเป็นต้องขัดเงาเพิ่มเติม และลดของเสียลง ต่างจากเหล็กเกรดอื่นที่แข็งกว่าและทนต่อการกัดกร่อนมากกว่า เช่น D2 วัสดุ 440C ช่วยให้อัตราการป้อนล้อขัดเร็วขึ้น โดยสึกหรอน้อยลง — ส่งผลให้เวลาไซเคิลสั้นลง และต้นทุนการขัดแตะลดลง ความสม่ำเสมอแบบนี้รับประกันว่ามีดแต่ละเล่มจะตรงตามข้อกำหนดอย่างแม่นยำ รองรับการผลิตจำนวนมาก และช่วยลดต้นทุนการผลิตต่อหน่วยโดยรวม — โดยไม่ลดทอนความทนทานของคมหรือประสิทธิภาพการใช้งาน
ข้อจำกัดและการพัฒนา: เมื่อ 440C ไม่เพียงพอ — และวัสดุใดกำลังเข้ามาแทนที่สำหรับการใช้งานมีดเครื่องจักรที่ต้องการสูง
การแตกร้าวที่คมมีดขณะตัดวัสดุคอมโพสิตและวัสดุกัดกร่อน: ปัจจัยกระตุ้นการใช้ 440C ที่ผ่านกระบวนการไนไตรเดชัน และไฮบริดเหล็กผง (PM Steel)
แม้จะมีจุดแข็งหลายประการ แต่ปริมาณคาร์บอนสูงของเหล็กกล้าเกรด 440C อาจทำให้ความเหนียวบริเวณขอบคมสุดลดลง ส่งผลให้เกิดการลอกเป็นชิ้นเล็กๆ (micro-chipping) ได้ง่ายขณะตัดวัสดุที่กัดกร่อนรุนแรงมาก เช่น คอมโพสิต โพลิเมอร์เสริมใย หรือฟิล์มลามิเนตหนา การล้มเหลวแบบเฉพาะจุดนี้ส่งผลให้คุณภาพของการตัดลดลง และเร่งอัตราการสึกหรอ ดังนั้น เพื่อยืดอายุการใช้งานในสถานการณ์ที่ท้าทายเช่นนี้ ผู้ผลิตจึงหันมาใช้เหล็กกล้าเกรด 440C ที่ผ่านกระบวนการไนไตรเดชัน (nitrided 440C) กันมากขึ้น ซึ่งจะเพิ่มชั้นผิวที่ผ่านการแปรรูปให้แข็งแรง มีความต้านทานต่อการสึกหรอและแรงกระแทกซ้ำๆ โดยยังคงรักษาความเหนียวของแกนกลางและคุณสมบัติทนการกัดกร่อนไว้ได้ สำหรับการใช้งานรุ่นถัดไป วัสดุเหล็กผสมที่ผลิตด้วยกรรมวิธีผงโลหะ (powder metallurgy: PM) กำลังเข้ามามีบทบาทในฐานะทางเลือกประสิทธิภาพสูง โดยมีโครงสร้างคาร์ไบด์ที่ละเอียดสม่ำเสมอเป็นพิเศษ พร้อมองค์ประกอบโลหะผสมที่ออกแบบมาเฉพาะ จึงให้เสถียรภาพของขอบคมและความต้านทานต่อการลอกชิ้นเล็กๆ ได้เหนือกว่าอย่างชัดเจน ในกรณีที่เหล็กกล้าเกรด 440C ใกล้ถึงขีดจำกัดการใช้งานจริง
คำถามที่พบบ่อยเกี่ยวกับเหล็กกล้าเกรด 440C สำหรับมีดเครื่องจักร
คุณสมบัติหลักของเหล็กกล้าเกรด 440C คืออะไร
เหล็กกล้าเกรด 440C รวมคุณสมบัติความแข็งสูง (HRC 58–60) เข้ากับความต้านทานการกัดกร่อนที่ยอดเยี่ยม เนื่องจากมีส่วนประกอบของคาร์บอน 0.95–1.2% และโครเมียม 16–18% นอกจากนี้ยังมีความสามารถในการรักษาคมและทนต่อการสึกหรอได้เหนือกว่า จึงเหมาะอย่างยิ่งสำหรับมีดตัดเครื่องจักร
เหล็กกล้าเกรด 440C เปรียบเทียบกับเหล็กกล้าเครื่องมือชนิดอื่นอย่างไร
เมื่อเปรียบเทียบกับเหล็กกล้าเครื่องมือชนิดอื่น เช่น A2, D2 และ M2 แล้ว เหล็กกล้าเกรด 440C มีความต้านทานการสึกหรอที่เหนือกว่า ความต้านทานการกัดกร่อนที่ดีกว่า และสามารถรักษาความคมได้นานกว่า โดยเฉพาะในงานตัดที่มีสภาพแวดล้อมชื้นหรือมีวัสดุที่กัดกร่อนสูง
ข้อจำกัดของเหล็กกล้าเกรด 440C คืออะไร
เหล็กกล้าเกรด 440C อาจเกิดการแตกร้าวที่คมมีดได้ง่ายเมื่อใช้ตัดวัสดุที่มีความกัดกร่อนสูงมากหรือวัสดุคอมโพสิต ในกรณีเช่นนี้ ทางเลือกที่เหมาะสมกว่าอาจเป็นเหล็กกล้าเกรด 440C ที่ผ่านกระบวนการไนไตรเดชัน หรือเหล็กกล้าไฮบริดรุ่นใหม่ที่ผลิตด้วยเทคโนโลยีผงโลหะ (PM)
เหล็กกล้าเกรด 440C เหมาะสำหรับการผลิตที่ต้องการความแม่นยำสูงหรือไม่
ใช่ เหล็กกล้าเกรด 440C สามารถขัดแต่งได้ง่ายมากที่ระดับความแข็ง HRC 58–60 และรองรับการขัดแต่งแบบความแม่นยำสูงตามค่าความคลาดเคลื่อนที่แคบมาก จึงเหมาะอย่างยิ่งสำหรับการผลิตมีดตัดเครื่องจักรที่ต้องการความแม่นยำสูง
สารบัญ
- ข้อได้เปรียบด้านโลหะวิทยาของเหล็กกล้าเกรด 440C สำหรับใบมีดเครื่องจักร
- ประสิทธิภาพในการใช้งานจริง: เหล็กกล้าเกรด 440C เทียบกับเหล็กกล้าชนิดอื่นในงานมีดตัดเครื่องจักร
- ความเหมาะสมในการผลิต: การขัดความแม่นยำและความคุ้มค่าของเหล็กกล้าเกรด 440C สำหรับมีดเครื่อง
- ข้อจำกัดและการพัฒนา: เมื่อ 440C ไม่เพียงพอ — และวัสดุใดกำลังเข้ามาแทนที่สำหรับการใช้งานมีดเครื่องจักรที่ต้องการสูง
- คำถามที่พบบ่อยเกี่ยวกับเหล็กกล้าเกรด 440C สำหรับมีดเครื่องจักร