
 EN
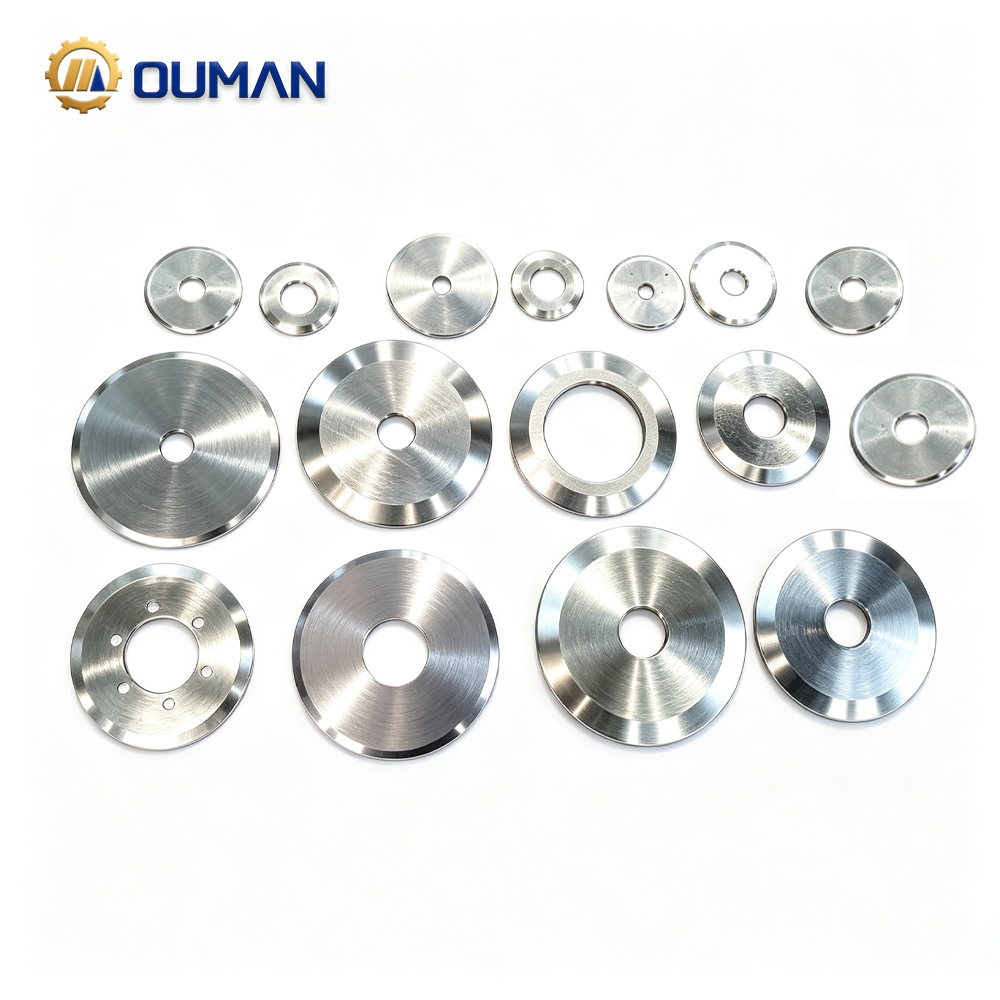
Ưu điểm về khoa học vật liệu của thép 440C đối với lưỡi dao máy
Hàm lượng carbon cao (0,95–1,2%) và crôm (16–18%) mang lại độ cứng (HRC 58–60) và khả năng chống ăn mòn
thép 440C đạt được sự kết hợp đặc trưng giữa độ cứng và khả năng chống ăn mòn nhờ thành phần được cân bằng chính xác: 0,95–1,2% carbon và 16–18% chromium. Sau khi xử lý nhiệt đúng cách, thép đạt độ cứng 58–60 HRC—đủ để duy trì độ nguyên vẹn của lưỡi cắt trong quá trình cắt tốc độ cao các vật liệu cứng hoặc mài mòn. Hàm lượng chromium cao tạo thành một lớp oxit thụ động ổn định và tự phục hồi, giúp chống gỉ và ăn mòn điểm (pitting), ngay cả trong môi trường ẩm ướt, thường xuyên rửa tráng hoặc có tính axit nhẹ—những điều kiện phổ biến trong chế biến thực phẩm, sản xuất giấy và tái chế nhựa. Mức carbon được kiểm soát chặt chẽ đảm bảo quá trình chuyển biến hoàn toàn sang pha martensite, trong khi các cacbua chromium kết tủa đồng đều trong quá trình ram nhằm nâng cao khả năng chống mài mòn. Đặc biệt, cấu trúc vi mô thu được đồng nhất và có hàm lượng austenite còn dư rất thấp—loại bỏ hoàn toàn sự không ổn định của pha mềm, vốn có thể gây ra ba via hoặc hư hỏng sớm ở mép cắt dưới tải chu kỳ. So với các loại thép hợp kim thấp hơn như 420 hay 440A, thép 440C mang lại số lần thay lưỡi ít hơn rõ rệt và chi phí sở hữu tổng thể thấp hơn trong các ứng dụng công nghiệp đòi hỏi khắt khe.
Cấu trúc vi mô martensit đảm bảo khả năng giữ cạnh vượt trội trong cắt tốc độ cao và lặp đi lặp lại
Cấu trúc vi mô martensit—hình thành do làm nguội nhanh từ nhiệt độ austenit hóa—là yếu tố then chốt quyết định khả năng giữ cạnh của thép 440C. Mạng tinh thể tứ phương tâm khối này, bão hòa quá mức carbon và được gia cố bởi các cacbua crôm mịn, phân bố đều, mang lại khả năng chống mài mòn và chống bong tróc vi mô vượt trội. Trong các thao tác cắt dọc và cắt ngang chu kỳ cao, nơi lưỡi dao máy phải chịu hàng triệu lần lặp lại ứng suất, cấu trúc này duy trì ổn định về kích thước và độ sắc bén lâu hơn nhiều so với nhiều loại thép công cụ thông thường. Các hiệu ứng tôi lại thứ cấp cũng góp phần giữ ổn định độ cứng ở nhiệt độ vừa tăng cao, hỗ trợ hiệu suất nhất quán trong sản xuất liên tục. Dữ liệu thực tế từ các dây chuyền chuyển đổi giấy cho thấy lưỡi dao cắt 440C duy trì hình dạng cạnh chức năng lâu hơn tới 40% so với thép A2—tăng trực tiếp thời gian vận hành và năng suất. Sự cân bằng giữa độ cứng, độ ổn định vi cấu trúc và khả năng chế tạo thực tiễn khiến thép 440C trở thành tiêu chuẩn đã được thiết lập cho các lưỡi dao máy bền bỉ, hiệu quả về chi phí trong các ứng dụng cắt lặp đi lặp lại.
Hiệu suất thực tế: Thép 440C so với các loại thép thay thế trong ứng dụng lưỡi dao máy
So sánh khả năng chống mài mòn: Thép 440C vượt trội hơn D2, A2 và M2 trong việc cắt giấy, màng và lá kim loại
Trong quá trình cắt giấy, màng và lá kim loại—nơi hao mòn lưỡi dao gây ra thời gian ngừng máy và lỗi sản phẩm—thép 440C luôn vượt trội so với các loại thép công cụ phổ biến. Kiểm tra ma sát học theo tiêu chuẩn ASTM G65‑21 (2023) đo lượng tổn thất thể tích sau 10 000 chu kỳ, cho thấy mức độ mài mòn thấp hơn đáng kể ở thép 440C:
| Loại thép | Lượng tổn thất thể tích (mm³) sau 10 000 chu kỳ | Tỷ lệ Mài mòn Tương đối |
|---|---|---|
| 440c | 0.12 | 1,0 (chuẩn tham chiếu) |
| Ngày 2 | 0.21 | 1.75 |
| A2 | 0.28 | 2.33 |
| M2 | 0.18 | 1.5 |
Bề mặt chống ăn mòn của nó làm giảm thiểu mài mòn dính từ các màng polymer, trong khi cấu trúc matrit martensit mịn giúp chịu được bụi giấy mài mòn mà không bị cùn nhanh. Trong việc cắt màng polyethylene, lưỡi dao làm từ thép 440C giữ được độ sắc nét không tạo ba via lâu hơn 50% so với D2—kéo dài khoảng thời gian thay lưỡi dao tối đa 40% và nâng cao hiệu suất dây chuyền.
Xác minh thực tế: Tuổi thọ sử dụng dài hơn 32% trong ứng dụng cắt gioăng ô tô so với các loại thép công cụ tiêu chuẩn
Một nghiên cứu thực địa năm 2024 do một nhà sản xuất linh kiện ô tô cấp một thực hiện đã xác nhận những ưu điểm vận hành của thép 440C trong việc cắt gioăng nhiều lớp (cao su, sợi, lưới kim loại). Trong sáu tháng, lưỡi dao máy làm từ thép 440C đạt 1,2 triệu lần cắt trước khi mài lại—nhiều hơn 32% so với 910.000 lần cắt của thép A2. Khả năng chống ăn mòn vượt trội đã ngăn ngừa hiện tượng rỗ bề mặt do dung dịch làm mát gây ra, vốn là yếu tố tiền thân phổ biến dẫn đến mẻ cạnh. Tần suất thay đổi dụng cụ giảm đi giúp tiết kiệm khoảng 18.000 đô la Mỹ mỗi năm trên mỗi dây chuyền sản xuất về chi phí nhân công và thời gian ngừng hoạt động. Với chất lượng cắt ổn định và lợi tức đầu tư (ROI) có thể đo lường được, nhà sản xuất hiện nay quy định thép 440C là tiêu chuẩn bắt buộc cho mọi lắp đặt mới lưỡi dao ép.
Tính khả thi trong sản xuất: Mài chính xác và hiệu quả chi phí của thép 440C đối với lưỡi dao máy
Khả năng mài ổn định và độ hoàn thiện bề mặt ở độ cứng HRC 58–60—yếu tố then chốt đối với lưỡi dao máy mỏng và yêu cầu độ chính xác cao
Ở độ cứng 58–60 HRC, thép 440C mang lại sự cân bằng tối ưu giữa độ cứng và khả năng mài—cho phép mài chính xác theo dung sai chật và đạt độ nhẵn bề mặt cực cao, điều kiện thiết yếu đối với các lưỡi dao máy mỏng, hiệu suất cao. Quá trình mài CNC thường đạt độ chính xác kích thước ±2 micromet và độ nhám bề mặt thấp tới 0,1 µm Ra, loại bỏ nhu cầu đánh bóng bổ sung và giảm phế phẩm. Khác với các loại thép cứng hơn, chống mài mòn tốt hơn như D2, thép 440C cho phép tốc độ tiến bàn mài nhanh hơn với mức hao mòn đá mài thấp hơn—cải thiện thời gian chu kỳ và giảm chi phí mài. Độ lặp lại cao này đảm bảo mỗi lưỡi dao đều đáp ứng đúng thông số kỹ thuật, hỗ trợ sản xuất khối lượng lớn và góp phần hạ tổng chi phí sản xuất trên mỗi đơn vị—mà không làm giảm độ bền hay hiệu năng của lưỡi cắt.
Hạn chế và sự phát triển: Khi nào 440C không còn đủ đáp ứng—và những vật liệu nào đang thay thế nó trong các ứng dụng lưỡi dao máy đòi hỏi cao
Hiện tượng bong mẻ lưỡi cắt khi gia công vật liệu compozit và vật liệu mài mòn: Các yếu tố thúc đẩy việc sử dụng thép 440C đã tôi nitơ và các hợp kim thép bột (PM)
Mặc dù có nhiều ưu điểm, hàm lượng carbon cao của thép 440C có thể làm giảm độ dai ở mép cắt cực hạn—dẫn đến nguy cơ bong mẻ vi mô khi cắt các vật liệu tổng hợp mài mòn cao, polymer gia cố bằng sợi hoặc màng laminated dày. Sự hư hỏng cục bộ này làm giảm chất lượng đường cắt và tăng tốc độ mài mòn. Để kéo dài hiệu suất trong những tình huống khắt khe này, các nhà sản xuất ngày càng áp dụng thép 440C đã được nitride hóa, nhờ đó tạo thêm một lớp bề mặt cứng hơn, chống mài mòn và chống mỏi tốt hơn, đồng thời vẫn giữ nguyên độ dai lõi và khả năng chống ăn mòn. Đối với các ứng dụng thế hệ tiếp theo, các loại thép lai sản xuất bằng công nghệ luyện kim bột (PM)—với phân bố cacbua siêu mịn và đồng đều cùng thành phần hợp kim được điều chỉnh linh hoạt—đang nổi lên như những lựa chọn thay thế hiệu suất cao, mang lại độ ổn định mép cắt và khả năng chống bong mẻ vượt trội trong những trường hợp mà 440C đạt tới giới hạn thực tiễn của nó.
Các câu hỏi thường gặp về thép 440C dành cho lưỡi dao máy
Các đặc tính chính của thép 440C là gì?
thép 440C kết hợp độ cứng cao (HRC 58–60) với khả năng chống ăn mòn xuất sắc nhờ thành phần gồm 0,95–1,2% carbon và 16–18% chromium. Thép này cũng thể hiện khả năng giữ cạnh vượt trội và độ chống mài mòn cao, rất phù hợp cho lưỡi dao máy.
Thép 440C so sánh với các loại thép dụng cụ khác như thế nào?
So với các loại thép dụng cụ khác như A2, D2 và M2, thép 440C có độ chống mài mòn tốt hơn, khả năng chống ăn mòn cao hơn và thời gian giữ cạnh lâu hơn, đặc biệt trong các ứng dụng cắt trong điều kiện ẩm ướt hoặc mài mòn.
Những hạn chế của thép 440C là gì?
thép 440C có thể dễ bị mẻ cạnh khi dùng để cắt các vật liệu cực kỳ mài mòn hoặc vật liệu tổng hợp. Trong những trường hợp như vậy, thép 440C đã tôi nitơ hoặc các hỗn hợp thép luyện bột (PM) thế hệ mới có thể là lựa chọn thích hợp hơn.
Thép 440C có phù hợp cho sản xuất độ chính xác cao không?
Có, thép 440C rất dễ mài ở độ cứng HRC 58–60 và cho phép mài chính xác đến các dung sai chặt chẽ, do đó rất lý tưởng cho các ứng dụng lưỡi dao máy yêu cầu độ chính xác cao.
Mục Lục
- Ưu điểm về khoa học vật liệu của thép 440C đối với lưỡi dao máy
- Hiệu suất thực tế: Thép 440C so với các loại thép thay thế trong ứng dụng lưỡi dao máy
- Tính khả thi trong sản xuất: Mài chính xác và hiệu quả chi phí của thép 440C đối với lưỡi dao máy
- Hạn chế và sự phát triển: Khi nào 440C không còn đủ đáp ứng—và những vật liệu nào đang thay thế nó trong các ứng dụng lưỡi dao máy đòi hỏi cao
- Các câu hỏi thường gặp về thép 440C dành cho lưỡi dao máy