
 EN
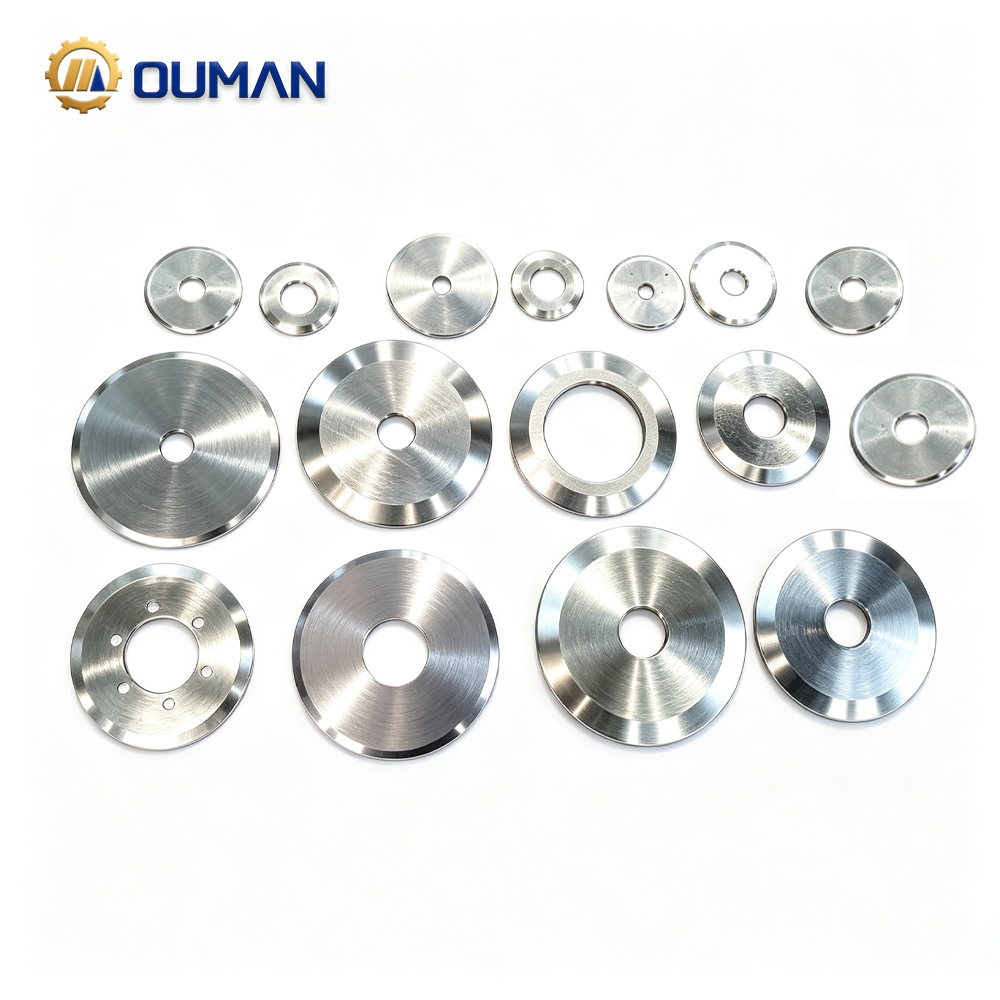
Az 440C acél fémtani előnyei gépkészekhez
Magas széntartalom (0,95–1,2%) és króm (16–18%) biztosítja a keménységet (HRC 58–60) és a korrózióállóságot
a 440C acél keménységének és korrózióállóságának jellegzetes kombinációját pontosan kiegyensúlyozott összetétele éri el: 0,95–1,2 % szén és 16–18 % króm. Megfelelő hőkezelés után 58–60 HRC keménységet ér el – elegendő ahhoz, hogy az él integritása megmaradjon a kemény vagy kopásálló anyagok nagy sebességű vágása során. A magas krómtartalom stabil, öngyógyuló passzív oxidréteget képez, amely ellenáll a rozsdának és a pittengésnek akár páratartalmas, mosókörnyezetben vagy enyhén savas körülmények között is, mint például az élelmiszer-feldolgozásban, papírfeldolgozásban és műanyag-újrahasznosításban. A szabályozott széntartalom biztosítja a teljes martenzites átalakulást, miközben a krómkarbidok egyenletesen kiválnak a hőkezelés során, növelve a kopásállóságot. Döntő fontosságú, hogy az eredményül kapott mikroszerkezet homogén legyen és alacsony legyen a maradék ausztenit tartalma – így kiküszöbölhető a lágy fázis instabilitása, amely burrok kialakulását vagy az él korai meghibásodását okozhatja ciklikus terhelés hatására. Az alacsonyabb ötvözettségű alternatívákhoz, például a 420-hoz vagy a 440A-hoz képest a 440C mérhetően kevesebb pengék cseréjét és alacsonyabb teljes tulajdonosi költséget eredményez igényes ipari alkalmazásokban.
A martenzites mikroszerkezet biztosítja a kiváló élvisszatartást nagy sebességű, ismétlődő vágásoknál
A martenzites mikroszerkezet – amelyet az ausztenitizálási hőmérsékletre történő gyors hűtés eredményez – kulcsszerepet játszik a 440C acél élszerkezet-megőrzési teljesítményében. Ez a testközéppontos tetragonális rács, amely szénszerűen túltelített, és finom, egyenletesen eloszló króm-karbidokkal megerősített, kiváló ellenállást nyújt a kopás és a mikro-töredezés szemben. A nagy ciklusszámú vágási és ollózó műveletek során, ahol a gépi készek milliószoros feszültségismétléseknek vannak kitéve, ez a szerkezet sokkal hosszabb ideig megőrzi a méretstabilitást és az élességet, mint sok hagyományos szerszámacél. A másodlagos keményedési hatások továbbá segítenek a keménység megőrzésében mérsékelten emelt hőmérsékleten is, így biztosítva a folyamatos termelés során a konzisztens teljesítményt. A papírfeldolgozó vonalakon gyűjtött mezőadatok szerint a 440C vágópengék funkcionális élszerkezetét akár 40%-kal hosszabb ideig megőrzik, mint az A2 acél – közvetlenül növelve a rendelkezésre állási időt és a feldolgozási kapacitást. Ennek a keménységnek, a mikroszerkezeti stabilitásnak és a gyakorlati gyárthatóságnak az egyensúlya teszi a 440C acélt a tartós, költséghatékony gépi készek számára elfogadott mércévé ismétlődő vágási feladatokhoz.
Valódi működési teljesítmény: 440C és alternatív acélok összehasonlítása gépi késalkalmazásokban
A kopásállóság összehasonlítása: a 440C jobban teljesít, mint a D2, az A2 és az M2 papír-, fólia- és fóliacsomagoló anyagok vágásánál
A papír-, fólia- és fóliacsomagoló anyagok vágásánál – ahol az élszeglet-kopás okozza a leállásokat és a hibás termékeket – a 440C folyamatosan túlszárnyalja a gyakori szerszámacélokat. A tribológiai vizsgálatot az ASTM G65‑21 (2023) szabvány szerint végezték 10 000 ciklus után mért térfogatveszteség alapján, amely kimutatta, hogy a 440C esetében jelentősen alacsonyabb a kopás:
| Acélminőség | Térfogatveszteség (mm³) 10 000 ciklus után | Relatív kopási sebesség |
|---|---|---|
| 440c | 0.12 | 1,0 (referencia) |
| D2 | 0.21 | 1.75 |
| A2 | 0.28 | 2.33 |
| M2 | 0.18 | 1.5 |
Korrózióálló felülete csökkenti az öntapadó kopást polimer fóliáknál, miközben finom martenzites mátrixa ellenáll a durva papírporral szemben anélkül, hogy gyorsan elveszítené élességét. Polietilén fólia vágásánál a 440C él 50%-kal tovább maradt szegletmentes, mint a D2 – ezzel a pengék cseréjének időközét akár 40%-kal meghosszabbítva és javítva a gyártósor hatékonyságát.
Gyakorlati ellenőrzés: 32%-kal hosszabb élettartam autóipari tömítések vágásánál szokásos szerszámacélokhoz képest
Egy 2024-es mezővizsgálatot egy első szintű autóipari alkatrészgyártó végezett, amely megerősítette a 440C működési előnyeit többrétegű tömítések (gumi, rost, fémháló) vágásánál. Hat hónap alatt a 440C gépkészek 1,2 millió vágást értek el újraélezésig – 32%-kal többet, mint az A2 acél esetében megfigyelt 0,91 millió. A javított korrózióállóság megakadályozta a hűtőfolyadék által okozott pittengést, amely ismert előfutára az élkárosodásnak. A cserék gyakoriságának csökkenése évente kb. 18 000 dollárt takarított meg munkaerő- és leállási költségekben minden gyártósoron. A folyamatosan magas vágási minőség és a mérhető megtérülés miatt a gyártó mostantól a 440C-t írja elő standard anyagként minden új sajtókés telepítéséhez.
Gyártási alkalmazhatóság: A 440C pontossága az élezés során és költséghatékonysága gépkésekhez
Stabil élezhetőség és felületi minőség HRC 58–60 között – kritikus tényező vékony, magas pontosságú gépkések esetében
58–60 HRC keménységnél a 440C acél optimális egyensúlyt nyújt a keménység és a csiszolhatóság között – így lehetővé teszi a nagy pontosságú csiszolást szigorú tűréshatárok mellett, valamint az ultrahullámzásmentes felületeket, amelyek elengedhetetlenek a vékony, nagy teljesítményű gépkészek gyártásához. A CNC-csiszolás rendszeresen ±2 mikronos méretpontosságot és legfeljebb 0,1 µm Ra felületi érdességet ér el, így kiküszöböli a másodlagos polírozás szükségességét és csökkenti a selejt mennyiségét. Ellentétben a keményebb, jobb kopásállóságú acélokkal, például a D2-vel, a 440C gyorsabb korongelőtolási sebességet enged meg kevesebb csiszolókorong-elhasználódással – ez javítja a ciklusidőket és csökkenti a csiszolási költségeket. Ez a reprodukálhatóság biztosítja, hogy minden kés pontosan megfeleljen az előírt specifikációknak, támogassa a nagy térfogatú gyártást, és hozzájáruljon az egységenkénti összes gyártási költség csökkenéséhez – anélkül, hogy kompromisszumot kötnénk az él tartósságával vagy teljesítményével.
Korlátozások és fejlődés: Amikor a 440C nem elegendő – és mit vált fel a követelményes gépkés-alkalmazásokban
Élrepedések összetett és kopásálló anyagok vágásakor: Az enitridált 440C és a PM-acél hibridek iránti igény okai
Erősségei ellenére a 440C acél magas szén-tartalma csökkentheti a keménységét a legvékonyabb él mentén – így érzékenyebbé válik a mikro-hámozódásra, amikor nagyon kopásálló kompozitokat, rostmegerősített polimereket vagy vastag laminált fóliákat vágunk. Ez a helyi meghibásodás rombolja a vágás minőségét, és gyorsítja a kopást. A teljesítmény növelése érdekében ezen különösen igényes alkalmazásokban a gyártók egyre gyakrabban használnak nitridált 440C acélt, amely egy keményített, kopás- és fáradási ellenálló felületi réteget ad hozzá, miközben megőrzi az acél belső szilárdságát és korrózióállóságát. A következő generációs alkalmazásokhoz a porlasztott fém (PM) acél hibrid ötvözetek – amelyek rendkívül finom, egyenletes karbid-eloszlást és testreszabott ötvözet-kémiai összetételt tartalmaznak – jelennek meg új, nagy teljesítményű alternatíváként, és kiváló élszilárdságot és hámozódás-ellenállást nyújtanak ott, ahol a 440C eléri gyakorlati határait.
GYIK a gépi késhez használt 440C acélról
Milyen kulcsfontosságú tulajdonságai vannak a 440C acélnak?
a 440C acél magas keménységét (HRC 58–60) kiváló korrózióállósággal egyesíti, amelyet 0,95–1,2% szén- és 16–18% króm-tartalma biztosít. Kiemelkedő élvisszatartási és kopásállósági tulajdonságai miatt ideális gépi késalkatrészek gyártására.
Hogyan viszonyul a 440C acél más szerszámacélokhoz?
Más szerszámacélokhoz – például az A2-höz, D2-höz és M2-höz – képest a 440C jobb kopásállóságot, kiválóbb korrózióállóságot és hosszabb élvisszatartást nyújt, különösen nedves vagy abrasív körülmények között végzett vágási feladatoknál.
Mik a 440C acél korlátozásai?
a 440C acél éle könnyen repedhet, ha erősen abrasív vagy kompozit anyagok vágására használják. Ilyen esetekben nitridált 440C vagy új generációs porüveg (PM) acél hibrid megoldások lehetnek alkalmasabbak.
Alkalmas-e a 440C acél nagy pontosságú gyártásra?
Igen, a 440C acél kiválóan csiszolható HRC 58–60 keménységnél, és támogatja a nagy pontosságú, szűk tűréshatárokat igénylő csiszolást, így ideális nagy pontosságú gépi késalkatrészek gyártására.
Tartalomjegyzék
- Az 440C acél fémtani előnyei gépkészekhez
- Valódi működési teljesítmény: 440C és alternatív acélok összehasonlítása gépi késalkalmazásokban
- Gyártási alkalmazhatóság: A 440C pontossága az élezés során és költséghatékonysága gépkésekhez
- Korlátozások és fejlődés: Amikor a 440C nem elegendő – és mit vált fel a követelményes gépkés-alkalmazásokban
- GYIK a gépi késhez használt 440C acélról