
 EN
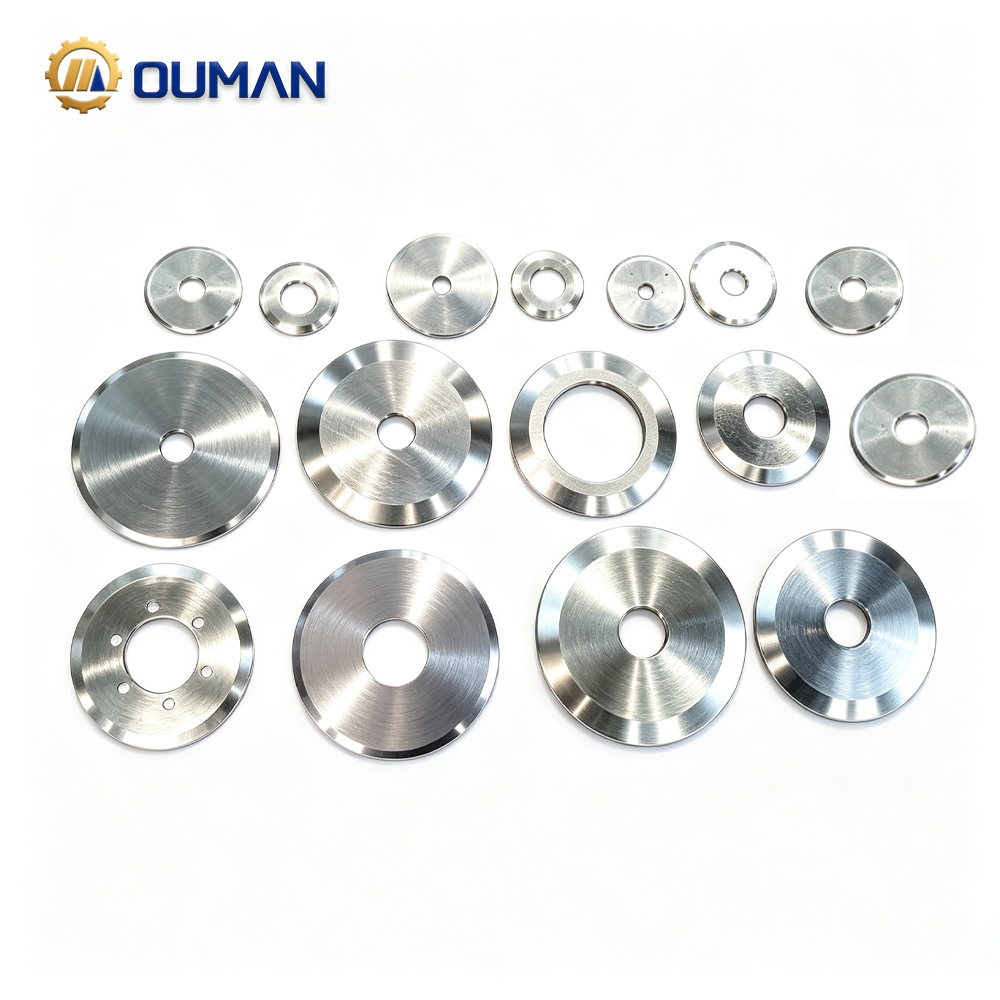
စက်နှင့် ခုတ်လုပ်သည့် ဓားများအတွက် ၄၄၀စီ သံမဏား၏ သံမဏား ဖွဲ့စည်းပုံဆိုင်ရာ အက advantage များ
ကာဗွန်ပမာဏ များပါသည့် (၀.၉၅–၁.၂%) နှင့် ကရိုမီယမ်ပမာဏ များပါသည့် (၁၆–၁၈%) တို့ကြောင့် HRC ၅၈–၆၀ အထိ မာကျောမှုနှင့် အရိုးစို့မှု ခံနိုင်ရည်ရှိပါသည်
440C သံမဏိသည် ခဲမာမှုနှင့် ခံနိုင်ရည်ရှိမှုတို့၏ ထင်ရှားသော ပေါင်းစပ်မှုကို တိကျစွာ ဟန်ချက်ညီသော ဖွဲ့စည်းမှုဖြင့် ရရှိပါသည် - ကာဗွန် 0.95–1.2% နှင့် ခရိုမီယမ် 16–18% တို့ဖြင့်။ သင့်တော်သော အပူကုသမှုပြီးနောက်၊ 58–60 HRC သို့ ရောက်ရှိပြီး ခက်ခဲသော သို့မဟုတ် ကြွက်တိုက်သည့် ပစ္စည်းများကို အမြန်နှုန်းဖြတ်တောက်စဉ် အစွန်း၏ ပုံသဏ္ဍာန် မပျက်စီးစေရန် လုံလောက်သည်။ ခရိုမီယမ် ပမာဏမြင့်မားခြင်းက တည်ငြိမ်ပြီး ကိုယ်တိုင်ပြုပြင်နိုင်သော ဓာတ်မတည့်သည့် အောက်ဆိုဒ်လွှာကို ဖွဲ့စည်းပေးပြီး စားခြင်းနှင့် ပေါက်ပွဲမှုကို ခံနိုင်ရည်ရှိသည်။ အစားအစာ ပြုလုပ်ခြင်း၊ စက္ကူပြောင်းလဲခြင်းနှင့် ပလတ်စတစ် ပြန်လည်သုံးသပ်ခြင်းတို့တွင် အဖြစ်များသော စိုထိုင်းသော၊ ဆေးကြောသန့်စင်ခြင်း သို့မဟုတ် အက်စစ်ဓာတ်အနည်းငယ်ပါသော ပတ်ဝန်းကျင်များတွင်ပင် ခံနိုင်ရည်ရှိသည်။ ထိန်းချုပ်ထားသော ကာဗွန်ပမာဏများသည် မတ်တင်ဆစ် ပြောင်းလဲမှု အပြည့်အဝ ဖြစ်ပေါ်စေပြီး ခရိုမီယမ် ကာဘိုက်များသည် အပူချိန်ညှိခြင်းအတွင်း တစ်ညီတညာ ထွက်ပေါ်လာကာ ခံနိုင်ရည်ကို မြှင့်တင်ပေးသည်။ အရေးကြီးသည်မှာ ရလဒ်အနေဖြင့် မိုက်ခရိုစထရပ်ချာသည် တစ်ညီတညာဖြစ်ပြီး ကျန်ရှိသော ဩစတီနိုက် ပမာဏနည်းပါးကာ စက်ဝန်းတိုက်ရိုက်ခံရစဉ် ဘတ်ဖွဲ့ခြင်း သို့မဟုတ် အစွန်း စောစီးစွာ ပျက်စီးခြင်းကို ဖြစ်ပေါ်စေနိုင်သော နူးညံ့သော အဆင့် မတည်ငြိမ်မှုကို ဖယ်ရှားပေးသည်။ 420 သို့မဟုတ် 440A ကဲ့သို့သော သွင်းအိုင်းနည်းသည့် အစားထိုးရွေးချယ်စရာများနှင့် နှိုင်းယှဉ်ပါက 440C သည် စိန်ခေါ်မှုများသော စက်မှုလုပ်ငန်း အသုံးချမှုများတစ်လျှောက် ဓားသွား အစားထိုးမှု သိသိသာသာ နည်းပါးပြီး ပိုင်ဆိုင်မှု စုစုပေါင်းကုန်ကျစရိတ် နိမ့်ပါးသည်။
မာတင်ဆစ်တစ်ခု၏ အဏုကြည့်မှုဖွဲ့စည်းပုံသည် အမြန်နှုန်းမြင့်မှုဖြင့် ထပ်ခါထပ်ခါဖြတ်ခြင်းတွင် အစွန်းမှုန်းမှုကို အထူးကောင်းမောက်စေသည်
မာရ်တင်စိုက်တစ် မိုက်ခရိုစထရပ်ချာ (microstructure) သည် အော်စတင်နိုင်ဇင်း အပူခါးမှ အမြန်အေးစေခြင်းဖြင့် ဖွဲ့စည်းလာသည့် အရာဖြစ်ပြီး ၄၄၀စီ သံမဏိ၏ အစွန်းကို ထိန်းသိမ်းနိုင်မှု စွမ်းရည်ကို အဓိကအားဖေးမပေးသည်။ ဤ ကိုယ်ထည်-ဗဟိုချိတ်ဆက်ထားသော စတက်ဂွနယ် ကွန်ရက်ဖွဲ့စည်းပုံသည် ကာဗွန်ဖြင့် ပေါင်းစပ်ထားပြီး ကရိုမီယမ် ကာဘိုနိုက်ဒ်များဖြင့် အသေးစို့နှင့် ညီညာစွာ ဖြန့်ကျက်ထားသည့် အားကောင်းမှုကြောင့် ပွန်းပဲမှုနှင့် အသေးစို့သော အစွန်းပေါက်ကွဲမှုကို အလွန်ကောင်းစွာ ခံနိုင်ရည်ရှိသည်။ စက်သုံး ဓားများသည် စိတ်ဖိစီးမှု သန်းပေါင်းများစွာကို ခံနိုင်ရည်ရှိရန် လိုအပ်သည့် အမြင့်ဆုံး စက်လုပ်ငန်း ဖြတ်တောက်ခြင်းနှင့် ဖြတ်ခြင်း လုပ်ငန်းများတွင် ဤဖွဲ့စည်းပုံသည် အချိန်ကြာမှုအထိ အရွယ်အစား တည်ငြိမ်မှုနှင့် အ sharpness ကို အများအားဖေးမပေးသည်။ ဒုတိယအကြိမ် အမြန်မှုန်းခြင်း အကျိုးသက်ရောက်မှုများသည်လည်း အပူခါးအနည်းငယ် မြင့်မှုတွင် မှုန်းမှုကို ထိန်းသိမ်းပေးပြီး ဆက်လက်သုံးစွဲမှုတွင် စွမ်းရည်ကို တည်ငြိမ်စေသည်။ စက္ကူ ပြောင်းလဲရေး လိုင်းများမှ လက်တွေ့အချက်အလက်များအရ ၄၄၀စီ ဖြတ်တောက်သော ဓားများသည် A2 သံမဏိထက် အသုံးပြုနိုင်သည့် အစွန်းပုံသဏ္ဍာန်ကို ၄၀ ရှုံး ပိုမိုကြာရှည်စွာ ထိန်းသိမ်းနိုင်သည်။ ထိုသို့ဖြင့် စက်လုပ်ငန်း အချိန်ပိုမှုနှင့် ထုတ်လုပ်မှုနှုန်းကို တိုးမှုန်းပေးသည်။ မှုန်းမှု၊ မိုက်ခရိုစထရပ်ချာ တည်ငြိမ်မှုနှင့် လက်တွေ့အသုံးပြုနိုင်မှု အလွယ်တက်မှုတို့၏ အကောင်းဆုံး ဟန်ချက်ညီမှုသည် ၄၄၀စီ ကို ထပ်ခါထပ်ခါ ဖြတ်တောက်မှုတွင် ခံနိုင်ရည်ရှိပြီး စျေးနောက်ကောင်းသည့် စက်သုံး ဓားများအတွက် စံသတ်မှတ်ချက်အဖြစ် သတ်မှတ်ထားသည်။
အမှန်တကယ့် စွမ်းဆောင်ရည် – စက်ပေါ်တွင် အသုံးပြုသည့် ဓားများအတွက် 440C နှင့် အခြားသေးငယ်သော သံမဏိများ၏ နှိုင်းယှဉ်မှု
အလွှာဖွင့်ခြင်းအတွက် စက္ကူ၊ ပလပ်စတစ်ပါးလွှာနှင့် ဖွဲ့စည်းမှုပါးလွှာများတွင် 440C သည် D2၊ A2 နှင့် M2 တို့ထက် ပိုမိုကောင်းမွန်သော လေးနက်မှု ခံနိုင်ရည်ရှိခြင်း
စက္ကူ၊ ပလပ်စတစ်ပါးလွှာနှင့် ဖွဲ့စည်းမှုပါးလွှာများကို အလွှာဖွင့်သည့် လုပ်ငန်းများတွင် ဓားအစွန်း၏ လေးနက်မှုသည် စက်ရှို့မှုနှင့် ထုတ်ကုန်အား ပျက်စီးစေမှုကို ဖော်ပေးသည်။ ASTM G65‑21 (2023) စံနှုန်းအရ ပြုလုပ်သည့် သွေးနှင့်ဆိုင်သော စမ်းသပ်မှုများတွင် စက်လုပ်ပိုင်း ၁၀၀၀၀ ကြိမ်ပြီးနောက် ပါးလွှာများ၏ ပျောက်ဆုံးမှုပမာဏကို တိုင်းတာခဲ့ပြီး 440C တွင် လေးနက်မှုပမာဏ သိသိသာသာ နည်းပါးကြောင်း တွေ့ရှိရသည်။
| သံမဏိအတန်းအစား | စက်လုပ်ပိုင်း ၁၀၀၀၀ ကြိမ်ပြီးနောက် ပါးလွှာများ၏ ပျောက်ဆုံးမှုပမာဏ (mm³) | ဆုံးရှုံးမှုနှုန်း (Relative Wear Rate) |
|---|---|---|
| 440C | 0.12 | ၁.၀ (အချိန်အတိုင်းအတာအဖြစ် သတ်မှတ်ထားသည်) |
| D2 | 0.21 | 1.75 |
| A2 | 0.28 | 2.33 |
| M2 | 0.18 | 1.5 |
၎င်း၏ ခုခံနိုင်သော မှုန်မှုန်ပါးလွှာများသည် ပလပ်စတစ်ပါးလွှာများမှ ကပ်နေသော လေးနက်မှုကို အနည်းဆုံးဖြစ်စေပြီး အသေးစား မားတင်စ် ဖွဲ့စည်းမှုသည် စက္ကူမှုန်များ၏ လေးနက်မှုကို ခံနိုင်ရည်ရှိပြီး အလွန်မြန်မြန် မှုန်မှုန်မှုကို ဖော်ပေးသည်။ ပေါ်လီအီသီလီန် ပါးလွှာများကို အလွှာဖွင့်သည့် လုပ်ငန်းတွင် 440C ဓားများ၏ အစွန်းများသည် D2 ဓားများထက် ၅၀ ရှိသည့် အချိန်အထိ အစွန်းမှုန်မှုန်မှု မရှိဘဲ ရှိနေသည်။ ထို့ကြောင့် ဓားလဲခြင်းကာလများကို အများဆုံး ၄၀ အထ do တိုးမှုဖော်ပေးပြီး စက်လုပ်ငန်း စွမ်းဆောင်ရည်ကို မြင့်တင်ပေးသည်။
အလုပ်ခွင်တွင် စမ်းသပ်မှုများအရ အော်တိုမေးတစ် ဂasket ဖွင့်ခြင်းလုပ်ငန်းများတွင် 440C သည် စံနှုန်းအတိုင်း သုံးသည့် သံမဏိများထက် ၃၂ ရှိသည့် အချိန်အထိ ပိုမိုကြာရှည်စွာ အသုံးပြုနိုင်သည်
အဆင့်(၁) အလုပုပ်အမှုအရေးပေါ် အစိတ်အပိုင်းထုတ်လုပ်သူတစ်ခု၏ ၂၀၂၄ ခုနှစ်က ပြုလုပ်ခဲ့သော မြေပေါ်စမ်းသပ်မှုတွင် ၄၄၀စီ သံမဏိသည် များစုဖွဲ့စည်းထားသော ဂက်စကက်ဖြတ်ခြင်း (ရေဇင်း၊ ဖိုင်ဘာ၊ သံမဏိဇယ်လ်) တွင် လုပ်ဆောင်မှုအကျေးနုပ်မှုများကို အတည်ပြုခဲ့သည်။ လေးမိနစ်လေးလ ကြာမှုအတွင်း ၄၄၀စီ စက်ဓားများသည် ပြန်လည်မှုန်းရန် လိုအပ်သည့်အထိ ကုတ်ခြင်းပုံစံ ၁.၂ သန်းအထိ အသုံးပြုနိုင်ခဲ့ပြီး A2 သံမဏိ၏ ၀.၉၁ သန်းထက် ၃၂ ရှိသည်။ ပိုမိုကောင်းမွန်သော ခုခံမှုရှိမှုကြောင့် ရေခဲအေးစေသော အရည်များကြောင့် ဖြစ်ပေါ်လာသော အမှုန်အမှုန်ဖြစ်မှုကို ကာကွယ်နိုင်ခဲ့ပြီး အဆိုပါအမှုန်အမှုန်ဖြစ်မှုသည် အစွန်းတွင် ကွဲထွက်မှုဖြစ်ရန် အကြောင်းရင်းတစ်ခုဖြစ်သည်။ ပြောင်းလဲမှုအကြိမ်ရောက်မှု လျော့နည်းမှုကြောင့် လုပ်သမ်းအင်အားနှင့် စက်မှုလုပ်ငန်း ရပ်နားမှုစရိတ်များတွင် ထုတ်လုပ်မှုလိုင်းတစ်ခုလျှင် နှစ်စဥ် ဒေါ်လာ ၁၈၀၀၀ ခန့် စုဆောင်းနိုင်ခဲ့သည်။ အတိအကျဖြတ်ခြင်းအရည်အသွေးနှင့် တိကျစွာတွက်ချက်နိုင်သော ROI တွင် အောင်မြင်မှုရှိသည့်အတွက် ထုတ်လုပ်သူသည် အသစ်ထုတ်လုပ်သော ဖိအားဖြတ်စက်ဓားများအတွက် ၄၄၀စီ ကို စံသတ်မှတ်ချက်အဖြစ် သတ်မှတ်ထားသည်။
ထုတ်လုပ်မှုအတွက် လက်တွေ့ကျမှု - စက်ဓားများအတွက် ၄၄၀စီ ၏ တိကျသော မှုန်းခြင်းနှင့် စုစုပေါင်းစရိတ်အကောင်းဆုံးဖြစ်မှု
HRC ၅၈–၆၀ တွင် တိကျမှုရှိသော မှုန်းနိုင်မှုနှင့် မျက်နှာပုံပေါ်အရည်အသွေး - ပေါ်လ်ပ်သော အထူနောက်ခံနှင့် အတိအကျမှုများ လိုအပ်သော စက်ဓားများအတွက် အရေးကြီးသည်
၅၈–၆၀ HRC တွင် ၄၄၀C သည် အမြဲတမ်း ကြမ်းခြင်းနှင့် မီးဖိုပေါ်တွင် အလွယ်တကူ ကုန်းပေါ်စေနိုင်ခြင်းတို့ကြား အကောင်းဆုံး ဟန်ချက်ညီမှုကို ပေးစေပါသည်။ ထို့ကြောင့် ပေါ်လီရှင်း မီးဖိုပေါ်တွင် အလွန်တိကျသော အရွယ်အစားများနှင့် အလွန်ချောမွေ့သော မျက်နှာပုံများကို ဖန်တီးနိုင်ပါသည်။ ထိုသည်များသည် ပေါ်လီရှင်း စက်သုံး ဓားများအတွက် အလွန်အရေးကြီးပါသည်။ CNC မီးဖိုပေါ်တွင် အများအားဖြင့် ±၂ မိုက်ခရွန် အရွယ်အစား တိကျမှုနှင့် မျက်နှာပုံ ချောမွေ့မှု Ra ၀.၁ µm အထိ ရရှိနိုင်ပါသည်။ ထိုသည်များကြောင့် ဒုတိယအကြိမ် မီးဖိုပေါ်တွင် ပေါ်လီရှင်းလုပ်ရန် မလိုအပ်တော့ပါ။ ထို့ကြောင့် အကုန်အကျ လျော့နည်းပါသည်။ D2 ကဲ့သို့သော ပိုမိုကြမ်းပြီး ပိုမိုခံနိုင်ရည်ရှိသော သံမဏိများနှင့် နှိုင်းယှဉ်လျှင် ၄၄၀C သည် ပိုမိုမြန်သော ဘွိုင်ယ်လ် အမြန်နှုန်းဖြင့် အလွယ်တကူ အလုပ်လုပ်နိုင်ပါသည်။ ထို့ကြောင့် ဘွိုင်ယ်လ် ပျက်စီးမှု လျော့နည်းပါသည်။ ထိုသည်များကြောင့် အလုပ်လုပ်ရန် အချိန်ကုန်သက်သာပါသည်။ ထို့ကြောင့် မီးဖိုပေါ်တွင် အလုပ်လုပ်ရန် ကုန်ကျစုန်လည်း လျော့နည်းပါသည်။ ထိုသည်များကြောင့် အသုံးပြုသည့် ဓားတိုင်းသည် အတိအကျ သတ်မှတ်ထားသော အရွယ်အစားများနှင့် ကိုက်ညီပါသည်။ ထိုသည်များကြောင့် အများအားဖြင့် ထုတ်လုပ်မှု အရေအတွက်ကို မြင်းတင်နိုင်ပါသည်။ ထိုသည်များကြောင့် တစ်ခုလျှင် စုစုပေါင်း ထုတ်လုပ်မှု ကုန်ကျစုန် လျော့နည်းပါသည်။ ထိုသည်များကြောင့် ဓား၏ အစွန်း ခံနိုင်ရည်နှင့် စွမ်းဆောင်ရည်ကို မှုန်းမှုန်းမှု မလုပ်ရန် အောင်မြင်ပါသည်။
အားနည်းချက်များနှင့် ဖွံ့ဖော်ရေး လုပ်ငန်းများ။ ၄၄၀C သည် မည်သည့်အခါမျှ မလုပ်နိုင်သော အခြေအနေများနှင့် ထိုသည်များအတွက် အစားထိုးရန် အသုံးပြုသည့် အရှိန်မြင်းသော စက်သုံး ဓားများအတွက် အစားထိုးမှုများ
ပေါင်းစပ်ထုတ်လုပ်ထားသော ပစ္စည်းများနှင့် ကြမ်းသော ပစ္စည်းများကို ဖြတ်ရာတွင် အစွန်းများ ပဲ့ထိုးခြင်း။ နိုက်ထရိုက်လုပ်ထားသော ၄၄၀C နှင့် PM သံမဏိ ပေါင်းစပ်များအတွက် အကြောင်းရင်းများ
၄၄၀စီသည် ၎င်း၏ အားသန်မှုများကြောင့် အထူးသဖြင့် အစွန်းတွင် ကာဗွန်ပမာဏများပေါ်လွဲမှုကြောင့် ခံနိုင်ရည်မှု လျော့နည်းသွားနိုင်ပါသည်။ ထို့ကြောင့် အလွန်မာသော ကွန်ပိုစစ်များ၊ ဖိုင်ဘာမှ ပြုပြင်ထားသော ပေါ်လီမာများ သို့မဟုတ် ထူသော လေမီနေတ်ဖိုင်လ်များကို ဖြတ်ရာတွင် အသေးစား အပေါက်များ ဖြစ်ပေါ်လာနိုင်ပါသည်။ ထို ဒေသအလိုက် ပျက်စီးမှုများသည် ဖြတ်ခြင်းအရည်အသွေးကို လျော့နည်းစေပြီး ပုံပေါ်မှုကို မြန်ဆန်စေပါသည်။ ထို စိန်ခေါ်မှုများရှိသော အခြေအနေများတွင် စွမ်းဆောင်ရည်ကို ကြာရှည်စေရန်အတွက် ထုတ်လုပ်သူများသည် နိုက်ထရိုက်လုပ်ထားသော ၄၄၀စီကို ပိုမိုအသုံးပြုလာကြပါသည်။ ထိုသို့သော နိုက်ထရိုက်လုပ်ထားသော ၄၄၀စီသည် မာကြောပြီး ပုံပေါ်မှုနှင့် ပုံပေါ်မှုကို ခံနိုင်ရည်ရှိသော မျက်နှာပုံစံကို ထည့်သွင်းပေးပြီး အဓိက ခံနိုင်ရည်နှင့် ခံနိုင်ရည်ရှိသော အရည်အသွေးများကို ထိန်းသိမ်းပေးပါသည်။ နောက်ထိပ်တန်း အသုံးပျော်များအတွက် မှုန်မှုန်သော သံမဏိများ (PM) အမျိုးအစားများသည် အလွန်သေးငယ်ပြီး ညီညာသော ကာဘိုင်ဒ်များ ဖြန့်ဖြူးမှုနှင့် အထူးပြုထားသော အလွိုင်အမျိုးအစားများဖြင့် အသုံးပျော်များအဖြစ် ထွက်ပေါ်လာနိုင်ပါသည်။ ထိုသို့သော မှုန်မှုန်သော သံမဏိများသည် ၄၄၀စီ၏ လက်တွေ့အကောင်းဆုံး အကန့်အသတ်များတွင် အစွန်းတွင် ပိုမိုတည်ငြိမ်မှုနှင့် အပေါက်များ ဖြစ်ပေါ်မှုကို ခံနိုင်ရည်ရှိမှုကို ပေးစေပါသည်။
စက်မှု ဓားများအတွက် ၄၄၀စီ သံမဏိနှင့် ပတ်သက်သော မေးလေးမေးလေးများ
၄၄၀စီ သံမဏိ၏ အရေးကြီးသော ဂုဏ်သတ္တိများမှာ အဘယ်နည်း။
၄၄၀စီ သံမဏိသည် ကာဗွန် ၀.၉၅–၁.၂% နှင့် ကရိုမီယမ် ၁၆–၁၈% ပါဝင်မှုကြောင့် အထူးမာကြောင်း (HRC ၅၈–၆၀) နှင့် အထူးခုခံနိုင်စွမ်းရှိသည်။ ထို့အပ alongside အထူးသေးငယ်သော အစွန်းကို ထိန်းသိမ်းနိုင်မှုနှင့် လုပ်ဆောင်မှုအတွင်း ပုံပေါ်လာသော ပျက်စီးမှုကို ခုခံနိုင်မှုတို့ကြောင့် စက်မှုဓားများအတွက် အကောင်းဆုံးဖြစ်သည်။
၄၄၀စီ သံမဏိသည် အခြားသံမဏိများနှင့် နှိုင်းယှဉ်ပါက မည်သို့ဖြစ်သနည်း။
A2၊ D2 နှင့် M2 ကဲ့သို့သော အခြားသံမဏိများနှင့် နှိုင်းယှဉ်ပါက ၄၄၀စီသည် ပျက်စီးမှုကို ခုခံနိုင်မှု၊ ခုခံနိုင်မှုနှင့် အစွန်းကို ထိန်းသိမ်းနိုင်မှုတို့တွင် ပိုမိုကောင်းမွန်ပါသည်။ အထူးသဖြင့် စိုစွတ်မှုရှိသော သို့မဟုတ် ပျက်စီးမှုဖြစ်စေနိုင်သော အခြေအနေများတွင် ပိုမိုကောင်းမွန်ပါသည်။
၄၄၀စီ သံမဏိ၏ အားနည်းချက်များမှာ အဘယ်နည်း။
၄၄၀စီ သံမဏိသည် အလွန်ပျက်စီးမှုဖြစ်စေနိုင်သော သို့မဟုတ် ပေါင်းစပ်ပစ္စည်းများကို ဖြတ်ရှိုးရာတွင် အစွန်းပိုင်း ပျော့နေမှုဖြစ်နိုင်ပါသည်။ ထိုကဲ့သို့သော အခြေအနေများတွင် နိုက်ထရိုက်လုပ်ထားသော ၄၄၀စီ သို့မဟုတ် နောက်ခေတ် မှုန်မှုန်သံမဏိ (PM) သံမဏိများကို အသုံးပြုခြင်းသည် ပိုမိုသင့်တော်ပါသည်။
၄၄၀စီ သည် အတွင်းပိုင်း အတိအကျမှုရှိသော ထုတ်လုပ်မှုအတွက် သင့်တော်ပါသလား။
ဟုတ်ကဲ့၊ ၄၄၀စီ သည် HRC ၅၈–၆၀ တွင် အလွန်ကောင်းစွာ မှုန်မှုန်နိုင်ပါသည်။ ထို့အပ alongside အလွန်တိကျသော မှုန်မှုန်မှုကို အောင်မြင်စွာ လုပ်ဆောင်နိုင်ပါသည်။ ထို့ကြောင့် အတွင်းပိုင်း အတိအကျမှုများကို လိုအပ်သော စက်မှုဓားများအတွက် အကောင်းဆုံးဖြစ်ပါသည်။
အကြောင်းအရာများ
- စက်နှင့် ခုတ်လုပ်သည့် ဓားများအတွက် ၄၄၀စီ သံမဏား၏ သံမဏား ဖွဲ့စည်းပုံဆိုင်ရာ အက advantage များ
-
အမှန်တကယ့် စွမ်းဆောင်ရည် – စက်ပေါ်တွင် အသုံးပြုသည့် ဓားများအတွက် 440C နှင့် အခြားသေးငယ်သော သံမဏိများ၏ နှိုင်းယှဉ်မှု
- အလွှာဖွင့်ခြင်းအတွက် စက္ကူ၊ ပလပ်စတစ်ပါးလွှာနှင့် ဖွဲ့စည်းမှုပါးလွှာများတွင် 440C သည် D2၊ A2 နှင့် M2 တို့ထက် ပိုမိုကောင်းမွန်သော လေးနက်မှု ခံနိုင်ရည်ရှိခြင်း
- အလုပ်ခွင်တွင် စမ်းသပ်မှုများအရ အော်တိုမေးတစ် ဂasket ဖွင့်ခြင်းလုပ်ငန်းများတွင် 440C သည် စံနှုန်းအတိုင်း သုံးသည့် သံမဏိများထက် ၃၂ ရှိသည့် အချိန်အထိ ပိုမိုကြာရှည်စွာ အသုံးပြုနိုင်သည်
- ထုတ်လုပ်မှုအတွက် လက်တွေ့ကျမှု - စက်ဓားများအတွက် ၄၄၀စီ ၏ တိကျသော မှုန်းခြင်းနှင့် စုစုပေါင်းစရိတ်အကောင်းဆုံးဖြစ်မှု
- အားနည်းချက်များနှင့် ဖွံ့ဖော်ရေး လုပ်ငန်းများ။ ၄၄၀C သည် မည်သည့်အခါမျှ မလုပ်နိုင်သော အခြေအနေများနှင့် ထိုသည်များအတွက် အစားထိုးရန် အသုံးပြုသည့် အရှိန်မြင်းသော စက်သုံး ဓားများအတွက် အစားထိုးမှုများ
- စက်မှု ဓားများအတွက် ၄၄၀စီ သံမဏိနှင့် ပတ်သက်သော မေးလေးမေးလေးများ