
 EN
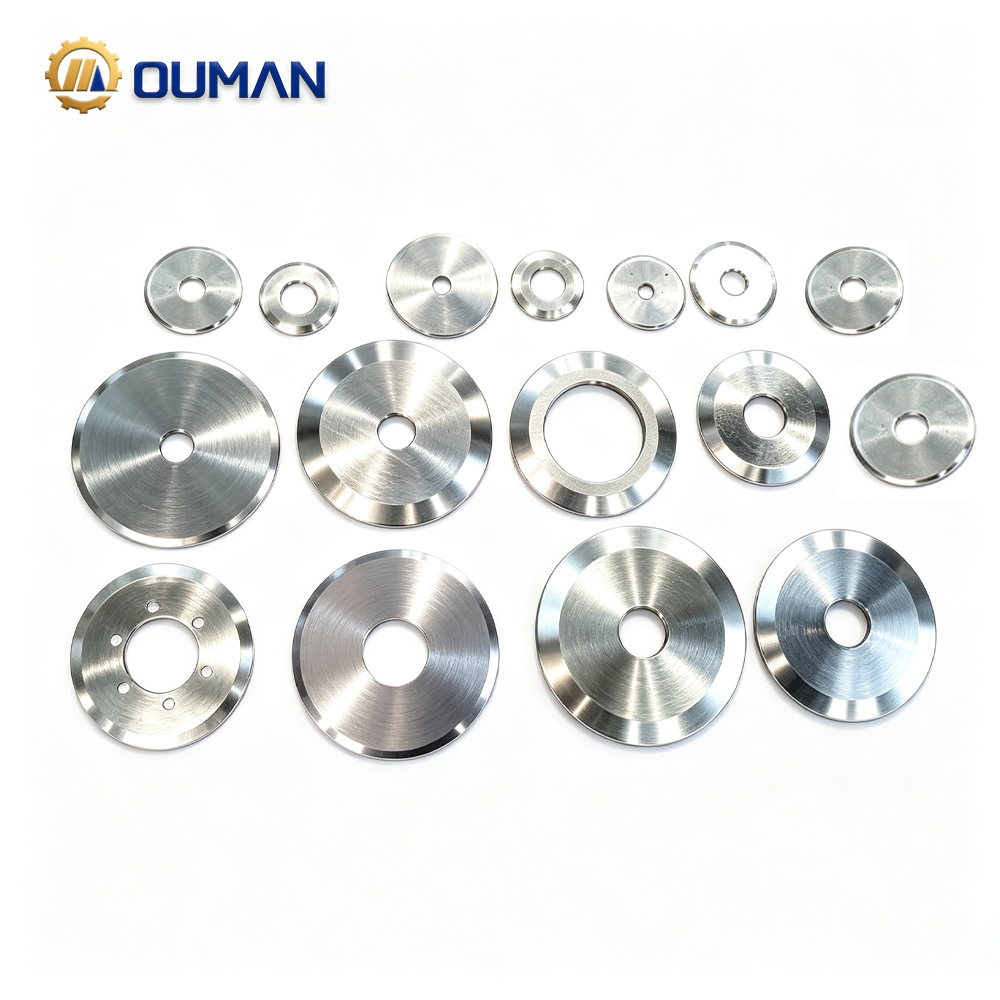
المزايا المعدنية لفولاذ 440C في سكاكين الآلات
المحتوى العالي من الكربون (٠,٩٥–١,٢٪) والكروم (١٦–١٨٪) يُمكِّن من تحقيق الصلادة (HRC ٥٨–٦٠) والمقاومة للتآكل
يحقّق فولاذ 440C تركيبته المميَّزة من الصلادة ومقاومة التآكل عبر تركيبةٍ متوازنة بدقة: ٠,٩٥–١,٢٪ كربون و١٦–١٨٪ كروميوم. وبعد المعالجة الحرارية المناسبة، يصل صلاده إلى ٥٨–٦٠ هاردي-راوكويل—وهو ما يكفي للحفاظ على سلامة الحافة أثناء القطع عالي السرعة للمواد الصلبة أو الكاشطة. ويُشكِّل المحتوى العالي من الكروميوم طبقةً أكسيديةً سلبيةً مستقرةً وقادرةً على إصلاح نفسها تلقائيًّا، مما يقاوم الصدأ والتجويف حتى في البيئات الرطبة أو الخاضعة للغسل أو ذات الحموضة الخفيفة، وهي بيئات شائعة في معالجة الأغذية وتحويل الورق وإعادة تدوير البلاستيك. كما تضمن المستويات المُتحكَّم بها من الكربون تحولًا مارتنسيتيًّا تامًّا، بينما تترسب كربيدات الكروميوم بشكلٍ متجانسٍ خلال عملية التبريد لتعزيز مقاومة التآكل. وبشكلٍ جوهري، فإن البنية المجهرية الناتجة تكون متجانسةً ومنخفضةً جدًّا في austenite المتبقّي—مما يلغي عدم استقرار الطور اللين الذي قد يؤدي إلى تكوّن الحواف الحادة (burr) أو فشل الحافة مبكرًا تحت الأحمال المتكرِّرة. وبالمقارنة مع البدائل الأقل سبائكية مثل 420 أو 440A، يوفّر 440C عددًا أقل قابلًا للقياس من عمليات استبدال الشفرات، وتكاليف ملكية إجمالية أقل عبر التطبيقات الصناعية الشديدة.
تضمن البنية المجهرية المارتنسيتية احتفاظ الحافة بحدتها بشكل متفوق أثناء عمليات القطع عالية السرعة والتكرارية
تتكوَّن البنية المجهرية المارتنسيتية—التي تتشكل بفعل التبريد السريع من درجة حرارة الأوستنيت—وتُعَدُّ العامل المحوري في أداء سبيكة 440C في الاحتفاظ بالحدة. وتوفِّر هذه الشبكة البلورية ذات المركز المركزي الرباعي، التي تكون مشبَّعةٌ بشكلٍ زائدٍ بالكربون ومدعَّمةٌ بكربيدات الكروم الدقيقة والموزَّعة بشكلٍ متجانس، مقاومةً استثنائيةً للتآكل والتكسُّر المجهرى. وفي عمليات القص والشَّق عالي الدورة، حيث تتعرَّض شفرات الآلات لملايين التكرارات الإجهادية، تحافظ هذه البنية على ثبات الأبعاد والحدة لفترةٍ أطول بكثيرٍ مقارنةً بالعديد من فولاذ الأدوات التقليدي. كما تساعد تأثيرات التصلُّد الثانوي أيضًا في الحفاظ على الصلادة عند درجات الحرارة المرتفعة نسبيًّا، ما يدعم الأداء المتسق في الإنتاج المستمر. وتُظهر البيانات الميدانية من خطوط تحويل الورق أن شفرات الشَّاقِّ المصنوعة من سبيكة 440C تحتفظ بهندسة الحافة الوظيفية لمدة أطول بنسبة تصل إلى ٤٠٪ مقارنةً بالفولاذ A2—مما يرفع مباشرةً من وقت التشغيل والإنتاجية. وهذه التوازن بين الصلادة والاستقرار المجهرى وسهولة التصنيع العملية يجعل من سبيكة 440C المعيار المعتمد لشفرات الآلات المتينة والفعَّالة من حيث التكلفة في عمليات القطع المتكررة.
الأداء في ظروف التشغيل الفعلية: الفولاذ ٤٤٠جيم مقارنةً بالفولاذات البديلة في تطبيقات سكاكين الآلات
مقارنة مقاومة التآكل: يتفوّق الفولاذ ٤٤٠جيم على الفولاذين دي٢ وآي٢ والفولاذ المعدني إم٢ في عمليات قص الورق والأفلام والرقائق
في عمليات قص الورق والأفلام والرقائق — حيث يُسبِّب تآكل الحافة توقُّفات تشغيلية وعيوبًا — يتفوّق الفولاذ ٤٤٠جيم باستمرارٍ على فولاذات الأدوات الشائعة. وقد أجرت الاختبارات الاحتكاكية وفق معيار آستم جي٦٥‑٢١ (٢٠٢٣) قياسًا لحجم التآكل بعد ١٠٠٠٠ دورة، وكشفت عن انخفاضٍ كبيرٍ في معدل التآكل للفولاذ ٤٤٠جيم:
| درجة الفولاذ | حجم التآكل (مم³) بعد ١٠٠٠٠ دورة | معدل التآكل النسبي |
|---|---|---|
| 440c | 0.12 | ١٫٠ (مرجع) |
| D2 | 0.21 | 1.75 |
| أ2 | 0.28 | 2.33 |
| م2 | 0.18 | 1.5 |
وتقلِّل سطحيته المقاومة للتآكل من احتكاك الالتصاق الناتج عن الأفلام البوليمرية، بينما يتحمّل هيكله المارتنسيتي الدقيق غبار الورق المسبب للتآكل دون أن يفقد حِدَّته بسرعة. وفي عمليات قص أفلام البولي إيثيلين، ظلّت حواف الفولاذ ٤٤٠جيم خاليةً من الحواف غير المرغوب فيها لمدة أطول بنسبة ٥٠٪ مقارنةً بالفولاذ دي٢ — ما يطيل فترات استبدال الشفرات بنسبة تصل إلى ٤٠٪ ويحسّن كفاءة خط الإنتاج.
التحقق الميداني: زيادة عمر الخدمة بنسبة ٣٢٪ في عمليات قص حشوات السيارات مقارنةً بفولاذات الأدوات القياسية
أكَّدت دراسة ميدانية أُجريت عام ٢٠٢٤ من قِبل شركةٍ مصنِّعةٍ لمكونات السيارات من المستوى الأوَّل المزايا التشغيلية للفولاذ ٤٤٠جيم في قصّ الحشوات متعددة الطبقات (المطاط، والألياف، وشبكة المعدن). وعلى مدى ستة أشهر، حقَّقت سكاكين الآلة من الفولاذ ٤٤٠جيم مليونَيْ قصٍّ و٢٠٠ ألف قصٍّ قبل إعادة صقلها—أي بزيادة نسبتها ٣٢٪ مقارنةً بـ٩١٠ آلاف قصٍّ حقَّقها فولاذ النوع أ-٢. وحالَت مقاومته المحسَّنة للتآكل دون تشكُّل الحفر الناتجة عن سوائل التبريد، وهي ظاهرةٌ معروفةٌ بأنَّها سببٌ رئيسيٌّ لتآكل حواف السكاكين. كما وفَّرت انخفاض وتيرة استبدال السكاكين مبلغًا تقديريًّا قدره ١٨٠٠٠ دولار أمريكي سنويًّا لكل خط إنتاج، وذلك من خلال خفض تكاليف العمالة وتكاليف التوقُّف عن التشغيل. وبفضل ثبات جودة القصِّ والعودة الاستثمارية القابلة للقياس، حددت الشركة المصنِّعة الآن الفولاذ ٤٤٠جيم كمعيارٍ افتراضيٍّ لجميع تركيبات سكاكين الم presses الجديدة.
الجدوى التصنيعية: الدقة في صقل سكاكين الآلات والفعالية التكلفة للفولاذ ٤٤٠جيم
ثبات إمكانية الصقل والتشطيب السطحي عند صلادة ٥٨–٦٠ هارديس—وهو أمرٌ بالغ الأهمية لسكاكين الآلات الرقيقة ذات التحملات العالية
عند صلادة تتراوح بين ٥٨ و٦٠ هرسي، يوفّر فولاذ ٤٤٠ جي توازنًا مثاليًّا بين الصلادة والقابليّة للطحن، ما يمكّن من الطحن الدقيق ضمن تحملات ضيّقة وأسطح ناعمة جدًّا، وهي خصائص بالغة الأهمية لسكاكين الآلات الرقيقة عالية الأداء. ويحقّق الطحن باستخدام آلات التحكم العددي الحاسوبي (CNC) بدقة أبعادية تبلغ ±٢ ميكرون وبخشونة سطحية منخفضة تصل إلى ٠٫١ ميكرون را، ما يلغي الحاجة إلى عمليات تلميع ثانوية ويقلّل الهدر. وعلى عكس الفولاذ الأشد صلادة والأكثر مقاومةً للتآكل مثل فولاذ دي٢، يسمح فولاذ ٤٤٠ جي بزيادة معدل تغذية العجلة الطاحنة مع تقليل التآكل الناجم عن الطحن، ما يحسّن زمن الدورة ويقلّل تكاليف الطحن. وهذه القابلية للتكرار تضمن أن تستوفي كل سكينة المواصفات المطلوبة بدقة، وتدعم التصنيع بكميات كبيرة، وتساهم في خفض التكلفة الإجمالية للإنتاج لكل وحدة دون المساس بمتانة الحافة أو أدائها.
المحددات والتطوّر: الحالات التي لا يفي فيها فولاذ ٤٤٠ جي بالمتطلبات — وما الذي يحلّ محلّه حاليًّا في الاستخدامات الصعبة لسكاكين الآلات
تشقّق الحواف أثناء قطع المواد المركّبة والمادية الكاشطة: العوامل الدافعة لاستخدام فولاذ ٤٤٠ جي المعالج بالنترجة ولسبائك الفولاذ المسحوق الهجينة
ورغم مزاياها، فإن المحتوى العالي للكربون في فولاذ 440C قد يقلل من متانة الحافة القصوى، ما يجعلها عرضةً للتشقق المجهرّي عند قطع المواد المركبة شديدة الصلابة أو البوليمرات المدعَّمة بالألياف أو الأغشية المصفَّحة السميكة. ويؤدي هذا الفشل الموضعي إلى تدهور جودة القطع وتسريع التآكل. ولتوسيع نطاق الأداء في هذه السيناريوهات الصعبة، يعتمِد المصنعون بشكلٍ متزايد على فولاذ 440C المعالج بالنتريد، الذي يضيف طبقة سطحية صلبة مقاومة للتآكل والإجهاد التعبوي، مع الحفاظ على متانة اللب ومقاومته للتآكل. أما بالنسبة للتطبيقات الجيل التالي، فإن سبائك الفولاذ الهجينة المُصنَّعة بتقنية مسحوق الفلز (PM) — والتي تتميَّز بتوزيع كاربايد دقيق جدًّا ومتجانس وتركيب سبائكي مُعدَّل بدقة — تبرز كبدائل عالية الأداء، وتقدِّم استقرارًا متفوقًا للحافة ومقاومة أعلى للتشقق حيث تبلغ فولاذ 440C حدودها العملية.
أسئلة شائعة حول فولاذ 440C لسكاكين الآلات
ما الخصائص الأساسية لفولاذ 440C؟
فولاذ 440C يجمع بين صلادة عالية (من 58 إلى 60 درجة على مقياس روكويل) ومقاومة ممتازة للتآكل بفضل احتوائه على 0.95–1.2% كربون و16–18% كروميوم. كما يتميّز أيضًا باحتفاظه المتفوق بالحدّ الحاد وقدرته العالية على مقاومة التآكل، ما يجعله مثاليًّا لسكاكين الآلات.
كيف يقارن فولاذ 440C مع فولاذ الأدوات الآخر؟
وبالمقارنة مع فولاذ الأدوات الآخر مثل A2 وD2 وM2، يقدّم 440C مقاومة تفوق في التآكل، ومقاومة أفضل للتآكل العام، واحتفاظًا أطول بالحدّ الحاد، لا سيما في تطبيقات القطع التي تتضمّن ظروفًا رطبة أو كاشطة.
ما هي القيود المفروضة على فولاذ 440C؟
قد يكون فولاذ 440C عرضةً لتشقّق الحافة عند استخدامه في قطع مواد شديدة الكشط أو المواد المركّبة. وفي هذه الحالات، قد تكون خيارات مثل فولاذ 440C المعالج بالنتريد أو الفولاذ الهجين المصنوع بتقنية مسحوق المعادن (PM) من الجيل الجديد أكثر ملاءمة.
هل يُعدّ فولاذ 440C مناسبًا للتصنيع عالي الدقة؟
نعم، يمكن طحن فولاذ 440C بسهولة كبيرة عند صلادته (من 58 إلى 60 درجة على مقياس روكويل)، وهو يدعم الطحن الدقيق ضمن تحملات ضيّقة، ما يجعله مثاليًّا لتطبيقات سكاكين الآلات ذات التحملات العالية.
فهرس المحتويات
- المزايا المعدنية لفولاذ 440C في سكاكين الآلات
- الأداء في ظروف التشغيل الفعلية: الفولاذ ٤٤٠جيم مقارنةً بالفولاذات البديلة في تطبيقات سكاكين الآلات
- الجدوى التصنيعية: الدقة في صقل سكاكين الآلات والفعالية التكلفة للفولاذ ٤٤٠جيم
- المحددات والتطوّر: الحالات التي لا يفي فيها فولاذ ٤٤٠ جي بالمتطلبات — وما الذي يحلّ محلّه حاليًّا في الاستخدامات الصعبة لسكاكين الآلات
- أسئلة شائعة حول فولاذ 440C لسكاكين الآلات