
 EN
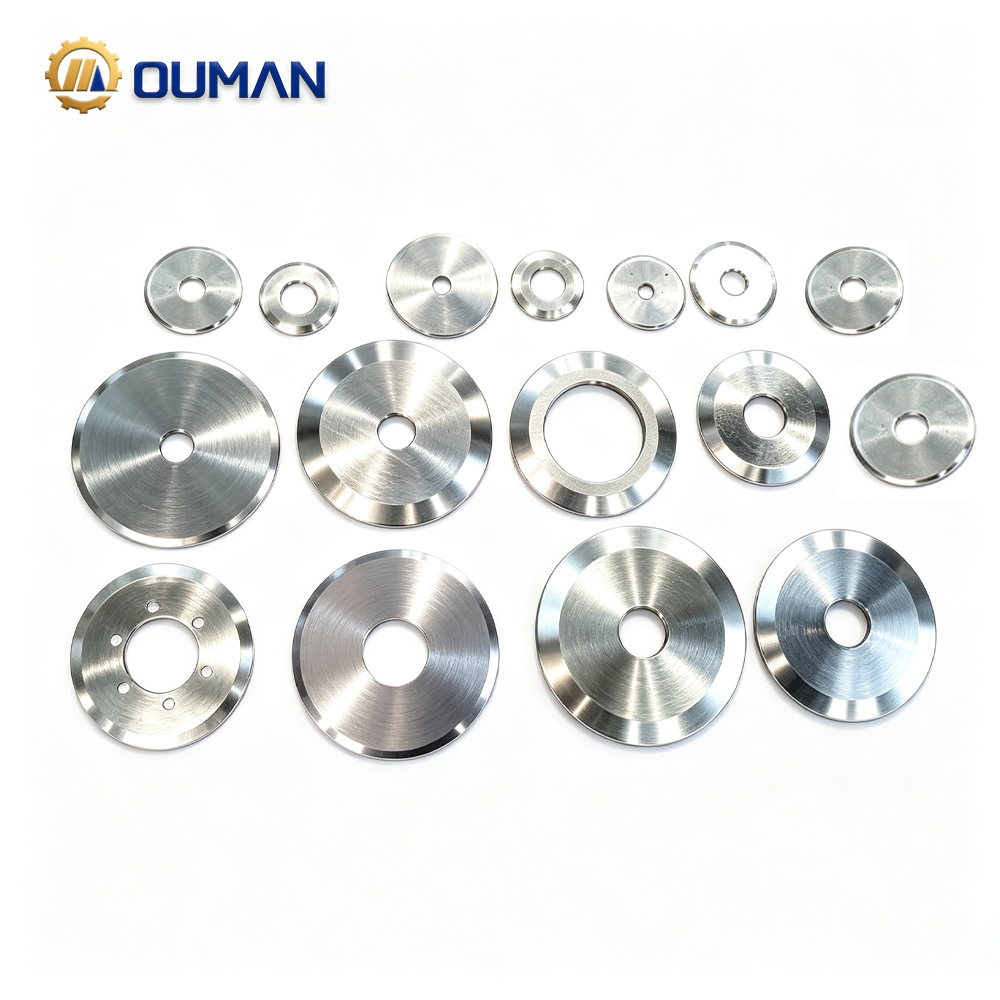
Makine Bıçakları İçin 440C Çeliğinin Metalürjik Avantajları
Yüksek karbon (0,95–1,2 %) ve krom (16–18 %) içeriği, sertliği (HRC 58–60) ve korozyon direncini sağlar
440C çeliği, sertlik ve korozyon direnci arasındaki karakteristik dengesini, %0,95–1,2 karbon ve %16–18 kromdan oluşan hassas bir bileşim yoluyla sağlar. Uygun ısıl işlem sonrası 58–60 HRC değerine ulaşır; bu da zorlu veya aşındırıcı malzemelerin yüksek hızda kesilmesi sırasında kenar bütünlüğünün korunmasını sağlar. Yüksek krom içeriği, nemli, yıkama veya hafif asidik ortamlarda bile paslanmaya ve çukurcuklanmaya karşı dirençli, kararlı ve kendini onaran pasif oksit tabakası oluşturur; bu tür ortamlar gıda işleme, kağıt dönüştürme ve plastik geri dönüşüm gibi sektörlerde yaygındır. Kontrollü karbon seviyeleri, tam martenzit dönüşümünü sağlarken, krom karbürleri temperleme sırasında eşit şekilde çökelerek aşınma direncini artırır. Özellikle önemli olan, elde edilen mikroyapının homojen olması ve kalıntı austenit oranının düşük olmasıdır; bu durum, tekrarlayan yüklemeler altında kenar kenarında burun oluşumunu veya erken kenar arızasını tetikleyebilecek yumuşak faz kararsızlığını ortadan kaldırır. 420 veya 440A gibi daha düşük alaşımlı alternatiflere kıyasla, 440C, zorlu endüstriyel uygulamalarda ölçülebilir düzeyde daha az bıçak değiştirme ve daha düşük toplam sahip olma maliyeti sunar.
Martensitik Mikroyapı, Yüksek Hızda ve Tekrarlayan Kesimlerde Üstün Kenar Tutma Sağlar
Martensitik mikroyapı — östenitleştirme sıcaklığından hızlı soğutma ile oluşturulur — 440C’nin keskin kenar tutma performansının temelini oluşturur. Bu, karbonla aşırı doyurulmuş, ince ve eşit şekilde dağıtılmış krom karbürleriyle güçlendirilmiş, hacim merkezli tetragonal kafes, aşınmaya ve mikro çentiklenmeye karşı olağanüstü direnç sağlar. Makine bıçaklarının milyonlarca gerilim tekrarı yaşadığı yüksek çevrimli dilimleme ve kesme işlemlerinde bu yapı, birçok geleneksel takım çeliğine kıyasla boyutsal kararlılığını ve keskinliğini çok daha uzun süre korur. İkincil sertleştirme etkileri, orta düzeyde yüksek sıcaklıklarda sertliği korumaya da yardımcı olur ve sürekli üretimde tutarlı performansı destekler. Kağıt dönüştürme hatlarından elde edilen saha verileri, 440C dilimleme bıçaklarının işlevsel kenar geometrisini A2 çeliğine kıyasla %40 kadar daha uzun süre koruduğunu gösterir — bu da doğrudan makine kullanım süresini ve üretim kapasitesini artırır. Sertlik, mikroyapısal kararlılık ve pratik üretilebilirlik arasındaki bu denge, tekrarlayan kesme işlemlerinde dayanıklı ve maliyet-etkin makine bıçakları için 440C’yi kabul görmüş bir referans noktası haline getirir.
Gerçek Dünya Performansı: Makine Bıçakları Uygulamalarında 440C ile Alternatif Çeliklerin Karşılaştırılması
Aşınma Direnci Karşılaştırması: Kağıt, Film ve Folyo Kesiminde 440C, D2, A2 ve M2’ye Göre Daha Üstün
Kenar aşınmasının duruşlara ve kusurlara neden olduğu kağıt, film ve folyo kesiminde 440C, yaygın takım çeliklerine kıyasla tutarlı şekilde daha üstün performans gösterir. ASTM G65‑21 (2023) standardına göre yapılan tribolojik testlerde, 10 000 çevrim sonrasında ölçülen hacim kaybı, 440C’de önemli ölçüde daha düşük aşınmayı ortaya koymuştur:
| Çelik Sınıfı | 10 000 çevrim sonrasında hacim kaybı (mm³) | Göreceli Aşınma Hızı |
|---|---|---|
| 440c | 0.12 | 1,0 (referans) |
| D2 | 0.21 | 1.75 |
| A2 | 0.28 | 2.33 |
| M2 | 0.18 | 1.5 |
Korozyon dirençli yüzeyi, polimerik filmlerden kaynaklanan yapışkan aşınmayı en aza indirirken; ince martensitik matrisi, aşındırıcı kağıt tozuna karşı hızlı körelmeye direnir. Polietilen film kesiminde 440C kenarları, D2’ye kıyasla %50 daha uzun süre kenar döküntüsü (burr) oluşmadan kaldı—bıçak değişim aralıklarını %40’a kadar uzatarak üretim hattı verimliliğini artırır.
Sahada Doğrulanmış Sonuç: Otomotiv Conta Kesiminde Standart Takım Çeliklerine Kıyasla %32 Daha Uzun Kullanım Ömrü
Birinci sınıf otomotiv bileşeni üreticisinin 2024 yılında yaptığı saha çalışması, 440C’nin çok katmanlı conta kesimindeki (kauçuk, lif, metal örgü) işlevsel avantajlarını doğruladı. Altı aylık süreçte 440C makine bıçakları, yeniden taşlanmadan önce 1,2 milyon kesim gerçekleştirdi—bu, A2 çeliğinin 0,91 milyon kesimine kıyasla %32 daha fazla. Geliştirilmiş korozyon direnci, soğutma sıvısından kaynaklanan yüzey çukurlaşmasını (kenar çatlamasının bilinen öncüsü) önledi. Değişim sıklığında azalma, her üretim hattı başına yıllık yaklaşık 18.000 ABD doları tutarında işçilik ve duruş süresi maliyeti tasarrufu sağladı. Tutarlı kesim kalitesi ve ölçülebilir yatırım getirisi ile bu üretici, artık tüm yeni pres bıçağı kurulumlarında 440C’yi standart olarak belirtiyor.
Üretim Uygulanabilirliği: Makine Bıçakları İçin 440C’nin Hassas Taşlama ve Maliyet Etkinliği
HRC 58–60 aralığında Tutarlılık Gösteren Taşlanabilirlik ve Yüzey Cilası—İnce ve Yüksek Toleranslı Makine Bıçakları İçin Kritik
58–60 HRC sertlik aralığında, 440C, sertlik ile taşlanabilirlik arasında optimal bir denge sunar; bu da ince, yüksek performanslı makine bıçakları için gerekli olan dar toleranslara ve ultra-düz yüzeylere ulaşılmasını sağlar. CNC taşlama işlemi, rutin olarak ±2 mikron boyutsal doğruluk ve 0,1 µm Ra’ya kadar düşük yüzey pürüzlülüğü elde edebilir; bu da ikincil parlatma işlemlerine gerek kalmadan hurda oranını azaltır. D2 gibi daha sert ve aşınmaya daha dirençli çeliklerin aksine, 440C daha yüksek tekerlek ilerleme hızlarına izin verir ve aşındırıcı aşınmayı azaltır; bu da çevrim sürelerini kısaltır ve taşlama maliyetlerini düşürür. Bu tekrarlanabilirlik, her bıçağın tam olarak belirlenen özelliklere uygun olmasını sağlar, yüksek hacimli üretim süreçlerini destekler ve kenar dayanıklılığı ile performansı zayıflatmadan birim başı toplam üretim maliyetini düşürür.
Sınırlamalar ve Gelişim: 440C Yetersiz Kalınca—Talep Yüksek Olan Makine Bıçakları İçin Ne Kullanılıyor?
Kompozit ve aşındırıcı malzemelerin kesilmesinde kenar çatlaması: Nitritlenen 440C ve PM Çelik Hibritlerinin Geliştirilmesine Yönelten Etkenler
Güçlü yönlerine rağmen 440C’nin yüksek karbon içeriği, uçtaki aşırı noktada tokluğunu azaltabilir; bu da yüksek aşındırıcı kompozitleri, elyaf takviyeli polimerleri veya kalın laminat filmleri keserken mikro çentiklenmeye yatkın hâle getirir. Bu yerel arıza, kesim kalitesini düşürür ve aşınmayı hızlandırır. Bu zorlu senaryolarda performansı uzatmak için üreticiler giderek daha fazla nitritlenmiş 440C kullanmaktadır; bu işlem, çekirdeğin tokluğunu ve korozyon direncini korurken sertleştirilmiş, aşınma ve yorulmaya dayanıklı bir yüzey katmanı ekler. Sonraki nesil uygulamalar için ultra ince, homojen karbür dağılımı ve özel alaşım kimyasına sahip toz metalurjisi (PM) çelik hibritleri, 440C’nin pratik sınırlarına ulaştığı durumlarda üstün kenar stabilitesi ve çentiklenme direnci sunan yüksek performanslı alternatifler olarak ortaya çıkmaktadır.
Makine Bıçakları İçin 440C Çeliğiyle İlgili SSS
440C çeliğinin temel özellikleri nelerdir?
440C çeliği, %0,95–1,2 karbon ve %16–18 krom içeriği sayesinde yüksek sertlik (HRC 58–60) ile mükemmel korozyon direncini bir araya getirir. Aynı zamanda üstün kenar tutma ve aşınmaya dayanıklılık özellikleri gösterir; bu nedenle makine bıçakları için idealdir.
440C çeliği, diğer takım çelikleriyle karşılaştırıldığında nasıl bir performans sergiler?
A2, D2 ve M2 gibi diğer takım çeliklerine kıyasla 440C, özellikle nemli veya aşındırıcı koşullarda yapılan kesme uygulamalarında daha üstün aşınmaya dayanıklılık, daha iyi korozyon direnci ve daha uzun kenar tutma süresi sunar.
440C çeliğinin sınırlamaları nelerdir?
440C çeliği, son derece aşındırıcı veya kompozit malzemelerin kesilmesinde kenar çatlamasına eğilimlidir. Bu tür durumlarda, nitridlenmiş 440C veya yeni nesil toz metalurjisi (PM) çelik hibritleri daha uygun seçenekler olabilir.
440C, yüksek hassasiyetli üretim için uygun mudur?
Evet, 440C çeliği HRC 58–60 sertliğinde oldukça taşlanabilir ve dar toleranslara ulaşmak için hassas taşlama işlemlerini destekler; bu nedenle yüksek hassasiyet gerektiren makine bıçağı uygulamaları için idealdir.
İçindekiler Tablosu
- Makine Bıçakları İçin 440C Çeliğinin Metalürjik Avantajları
- Gerçek Dünya Performansı: Makine Bıçakları Uygulamalarında 440C ile Alternatif Çeliklerin Karşılaştırılması
- Üretim Uygulanabilirliği: Makine Bıçakları İçin 440C’nin Hassas Taşlama ve Maliyet Etkinliği
- Sınırlamalar ve Gelişim: 440C Yetersiz Kalınca—Talep Yüksek Olan Makine Bıçakları İçin Ne Kullanılıyor?
- Makine Bıçakları İçin 440C Çeliğiyle İlgili SSS