
 EN
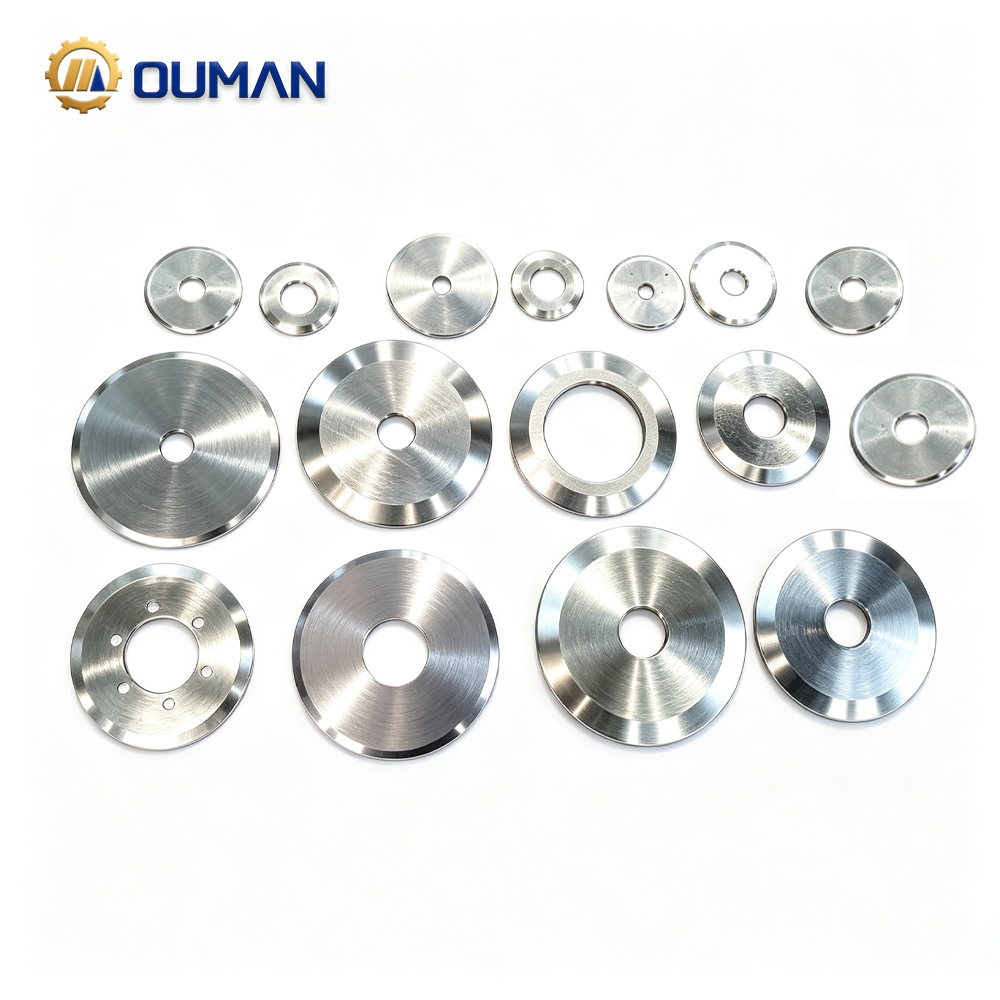
Metallurgiske fordeler med 440C-stål for maskinkniver
Høyt karboninnhold (0,95–1,2 %) og krominnhold (16–18 %) gir hardhet (HRC 58–60) og korrosjonsmotstand
440C-stål oppnår sin karakteristiske kombinasjon av hardhet og korrosjonsmotstand gjennom en nøyaktig balansert sammensetning: 0,95–1,2 % karbon og 16–18 % krom. Etter riktig varmebehandling oppnår det 58–60 HRC – tilstrekkelig for å bevare skarpheten under hurtig skjæring av tunge eller slibende materialer. Det høye krominnholdet danner et stabilt, selvreparerende passivt oksidlag som motstår rust og pitting, selv i fuktige, vaskbare eller svakt sure miljøer som er vanlige i matprosessering, papirkonvertering og plastgjenbruk. Kontrollerte karbonnivåer sikrer full martensittisk transformasjon, mens kromkarbidene utskilles jevnt under tempering for å øke slitasjemotstanden. Avgjørende er at den resulterende mikrostrukturen er homogen og lav i resterende austenitt – noe som eliminerer ustabilitet i myke faser som kan utløse kantforskriving eller tidlig kantsvikt under syklisk belastning. I forhold til lavere legerede alternativer som 420 eller 440A gir 440C målbart færre bladskifter og lavere totalkostnad for eierskap i krevende industrielle anvendelser.
Martensittisk mikrostruktur sikrer overlegen kantbevarelse ved høyhastighets-, gjentatte skjæringer
Den martensittiske mikrostrukturen – dannet ved rask avkjøling fra austenitiseringstemperaturen – er sentral for 440Cs evne til å beholde skarphet. Dette kroppssentrerte tetragonale gitteret, som er overmettet med karbon og forsterket av fine, jevnt fordelt kromkarbider, gir eksepsjonell motstand mot slitasje og mikrospalling. I høyfrekvente skjæring- og klippingsoperasjoner, der maskinkniver utsettes for millioner av spenningsbelastninger, opprettholder denne strukturen dimensjonell stabilitet og skarphet langt lenger enn mange konvensjonelle verktøystål. Sekundære herdningsvirkninger hjelper også til å bevare hardheten ved moderat økte temperaturer, noe som støtter konsekvent ytelse i kontinuerlig produksjon. Feltdata fra papirkonverteringslinjer viser at 440C-skjæreklinger beholder funksjonell eggegeometri opptil 40 % lengre enn A2-stål – noe som direkte øker driftstid og kapasitet. Denne balansen mellom hardhet, mikrostrukturell stabilitet og praktisk bearbeidbarhet gjør 440C til den etablerte referansestandarden for slitesterke, kostnadseffektive maskinkniver i gjentatte skjæringer.
Ytelse i virkeligheten: 440C mot alternative ståltyper i maskinknivapplikasjoner
Sammenligning av slitasjemotstand: 440C overgår D2, A2 og M2 ved kappning av papir, film og folie
Ved kappning av papir, film og folie – der slitasje på skjærekanten fører til nedetid og feil – overgår 440C konsekvent vanlige verktøystål. Tribologisk testing i henhold til ASTM G65‑21 (2023) målte volumtap etter 10 000 sykler og avdekket betydelig lavere slitasje for 440C:
| Stålgrad | Volumtap (mm³) etter 10 000 sykler | Relativ slitasjerate |
|---|---|---|
| 440c | 0.12 | 1,0 (referanse) |
| D2 | 0.21 | 1.75 |
| A2 | 0.28 | 2.33 |
| M2 | 0.18 | 1.5 |
Dets korrosjonsbestandige overflate minimerer klebende slitasje fra polymere filmer, mens den fine martensittiske matrisen tåler abrasiv papirstøv uten rask blunting. Ved kappning av polyetylenfilm forble skjærekantene av 440C fri for krøller 50 % lengre enn for D2 – noe som utvider intervallene mellom knivskift med opptil 40 % og forbedrer linjeeffektiviteten.
Feltvalidering: 32 % lengre levetid ved bilgaskettskjæring sammenlignet med standard verktøystål
En feltstudie fra 2024 utført av en Tier-1-automobilkomponentprodusent bekreftet 440Cs driftsfordeler ved skjæring av flerlagspakninger (gummi, fiber, metallnett). I løpet av seks måneder klarte 440C-maskinkniver å gjøre 1,2 millioner skjæringer før nygrinding—32 % mer enn A2-ståls 0,91 millioner. Forbedret korrosjonsbestandighet forhindrede pitting forårsaket av kjølevæske, en kjent forløper til kantsprekking. Redusert hyppighet av utskiftning sparte anslagsvis 18 000 USD årlig per produksjonslinje i arbeidskraft- og nedtidskostnader. Med konsekvent skjære-kvalitet og målbart ROI angir produsenten nå 440C som standard for alle nye presseknivinstallasjoner.
Produksjonspraktisk anvendelighet: Presisjonsslipeegenskaper og kostnadseffektivitet til 440C for maskinkniver
Konsekvent slipebarhet og overflatefinish ved HRC 58–60—avgjørende for tynne, høypresisjons maskinkniver
Ved 58–60 HRC gir 440C en optimal balanse mellom hardhet og sløsbarhet – noe som muliggjør presis sløsing innen stramme toleranser og ekstremt glatte overflater, som er avgjørende for tynne, høytytende maskinkniver. CNC-sløsing oppnår rutinemessig en dimensjonell nøyaktighet på ±2 mikrometer og overflategrovhetsverdier så lave som 0,1 µm Ra, noe som eliminerer behovet for sekundær polering og reduserer avfall. I motsetning til hardere, mer sløsbestandige stål som D2, tillater 440C raskere hjulførehastigheter med mindre sløsforbruk – noe som forbedrer syklustider og senker sløskostnader. Denne gjentageligheten sikrer at hver kniv oppfyller nøyaktige spesifikasjoner, støtter produksjon i store volumer og bidrar til lavere totale produktionskostnader per enhet – uten å kompromittere eggstabilitet eller ytelse.
Begrensninger og utvikling: Når 440C ikke holder mål – og hva som erstatter det for krevende bruksområder for maskinkniver
Eggsprekking ved skjæring av kompositt- og sløsende materialer: Drivkrefter bak nitridert 440C og hybridpulvermetallstål
Selv om 440C har sterke egenskaper, kan dens høye karboninnhold redusere tøygheten ved den ytterste skjærekanten – noe som gjør den mer utsatt for mikrospalling ved skjæring av svært abrasive komposittmaterialer, fiberforsterkede polymerer eller tykke laminerte filmer. Denne lokale sviktformen svekker skjærekvaliteten og akselererer slitasje. For å utvide ytelsen i disse krevende situasjonene, benytter produsenter i økende grad nitridert 440C, som tilfører et herdet overflatelag med høy slitasje- og utmattelsesmotstand, samtidig som kjernens tøyghehet og korrosjonsmotstand bevares. For neste generasjons applikasjoner dukker pulvermetallurgi (PM)-stålhybrider opp som høytytende alternativer; de har ultrafine, jevnt fordelt karbid og en tilpasset legeringskjemi, og gir overlegen kantstabilitet og bedre motstand mot spalling der 440C når sine praktiske grenser.
Ofte stilte spørsmål om 440C-stål for maskinkniver
Hva er de viktigste egenskapene til 440C-stål?
440C-stål kombinerer høy hardhet (HRC 58–60) med utmerket korrosjonsbestandighet takket være sitt karboninnhold på 0,95–1,2 % og krominnhold på 16–18 %. Det viser også overlegen kantbevarelse og slitasjebestandighet, noe som gjør det ideelt for maskinkniver.
Hvordan sammenlignes 440C-stål med andre verktøystål?
I forhold til andre verktøystål som A2, D2 og M2 tilbyr 440C bedre slitasjebestandighet, bedre korrosjonsbestandighet og lengre kantbevarelse, spesielt i skjæreanvendelser under fuktige eller slitasjeutsatte forhold.
Hva er begrensningene ved 440C-stål?
440C-stål kan være utsatt for kantskipping ved skjæring av svært slitasjeutsatte eller komposittmaterialer. I slike tilfeller kan nitridert 440C eller nyere pulvermetallurgiske (PM) stålheter være mer egnet.
Er 440C egnet for høypresisjonsproduksjon?
Ja, 440C er svært sløsbart ved HRC 58–60 og støtter presisjonsslipeprosesser innen stramme toleranser, noe som gjør det ideelt for maskinkniver med høye nøyaktighetskrav.
Innholdsfortegnelse
- Metallurgiske fordeler med 440C-stål for maskinkniver
- Ytelse i virkeligheten: 440C mot alternative ståltyper i maskinknivapplikasjoner
- Produksjonspraktisk anvendelighet: Presisjonsslipeegenskaper og kostnadseffektivitet til 440C for maskinkniver
- Begrensninger og utvikling: Når 440C ikke holder mål – og hva som erstatter det for krevende bruksområder for maskinkniver
- Ofte stilte spørsmål om 440C-stål for maskinkniver