
 EN
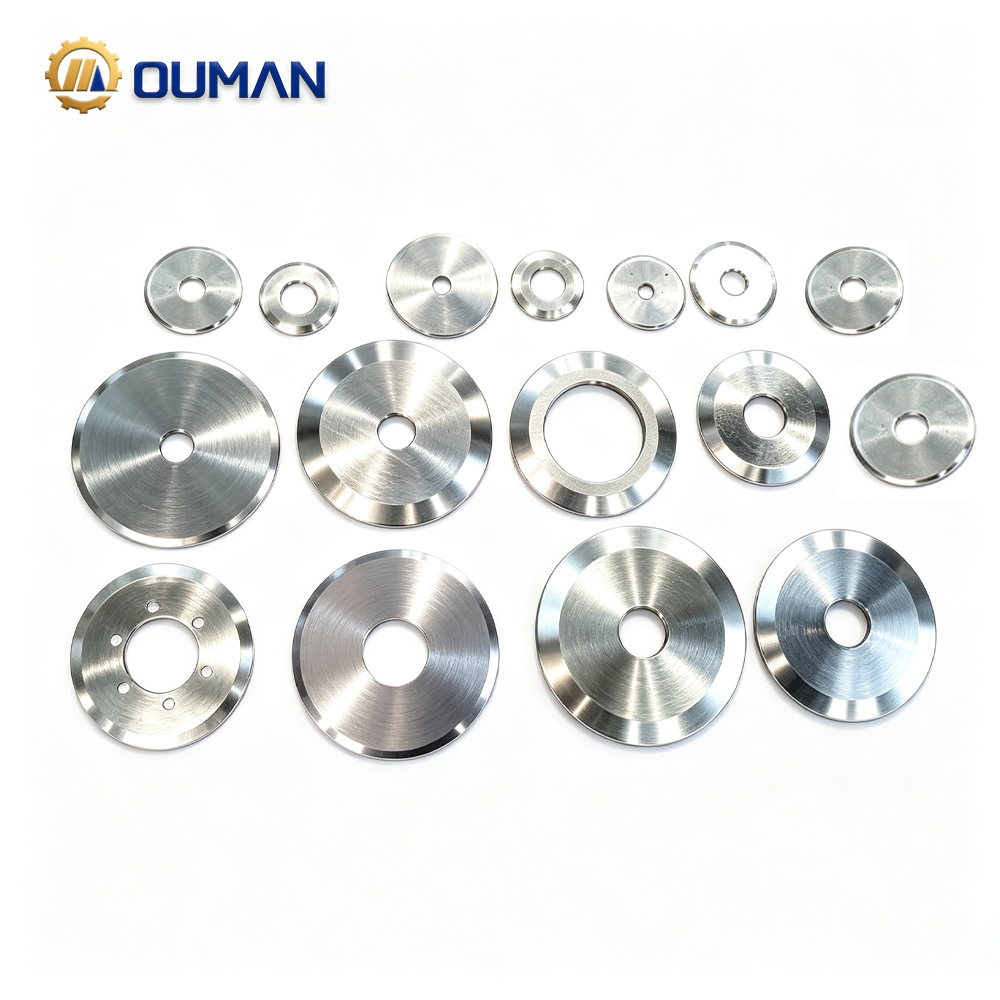
Metallurgische Vorteile von 440C-Stahl für Maschinenschneider
Hoher Kohlenstoffgehalt (0,95–1,2 %) und Chromgehalt (16–18 %) ermöglichen Härte (HRC 58–60) und Korrosionsbeständigkeit
stahl 440C erreicht seine charakteristische Kombination aus Härte und Korrosionsbeständigkeit durch eine präzise abgestimmte Zusammensetzung: 0,95–1,2 % Kohlenstoff und 16–18 % Chrom. Nach einer geeigneten Wärmebehandlung erreicht er 58–60 HRC – ausreichend, um die Schneidenstabilität bei Hochgeschwindigkeitsschneiden zäher oder abrasiver Materialien zu gewährleisten. Der hohe Chromgehalt bildet eine stabile, sich selbst regenerierende passive Oxidschicht, die Rost- und Lochkorrosion auch in feuchten, spülenden oder leicht sauren Umgebungen widersteht, wie sie beispielsweise in der Lebensmittelverarbeitung, der Papierverarbeitung und dem Kunststoffrecycling üblich sind. Kontrollierte Kohlenstoffgehalte gewährleisten eine vollständige martensitische Umwandlung, während Chromcarbide während des Anlassens gleichmäßig ausgeschieden werden, um die Verschleißfestigkeit zu verbessern. Entscheidend ist, dass die resultierende Mikrostruktur homogen ist und nur geringe Mengen an verbleibendem Austenit enthält – wodurch Instabilitäten weicher Phasen vermieden werden, die zu Gratbildung oder vorzeitigem Schneidenversagen unter zyklischer Belastung führen könnten. Im Vergleich zu niedriger legierten Alternativen wie 420 oder 440A bietet 440C messbar weniger Messeraustausche und geringere Gesamtbetriebskosten in anspruchsvollen industriellen Anwendungen.
Martensitische Mikrostruktur gewährleistet eine überlegene Schnittrandhaltung bei Hochgeschwindigkeits- und wiederholtem Schneiden
Die martensitische Mikrostruktur – gebildet durch schnelles Abschrecken von der Austenitisierungstemperatur – ist entscheidend für die Schneidkantenhaltung von 440C. Dieses körperzentriert-tetragonale Gitter, das mit Kohlenstoff übersättigt und durch feine, gleichmäßig verteilte Chromcarbide verstärkt ist, bietet außergewöhnlichen Widerstand gegen Abrieb und Mikroabsplitterung. Bei Hochzyklus-Schneid- und Scherprozessen, bei denen Maschinenschneider Millionen von Spannungswechseln aushalten müssen, bewahrt diese Struktur ihre Maßstabilität und Schärfe deutlich länger als viele herkömmliche Werkzeugstähle. Sekundäre Ausscheidungshärtungseffekte tragen zudem dazu bei, die Härte bei mäßig erhöhten Temperaturen zu bewahren und so eine konsistente Leistung in der kontinuierlichen Fertigung zu gewährleisten. Feld-Daten aus Papierverarbeitungslinien zeigen, dass Schneidmesser aus 440C ihre funktionale Schneidgeometrie bis zu 40 % länger behalten als solche aus A2-Stahl – was die Anlagenverfügbarkeit und Durchsatzleistung unmittelbar steigert. Diese ausgewogene Kombination aus Härte, mikrostruktureller Stabilität und praktischer Herstellbarkeit macht 440C zum anerkannten Benchmark für langlebige, kosteneffiziente Maschinenschneider bei wiederholtem Schneiden.
Leistungsverhalten im praktischen Einsatz: 440C im Vergleich zu alternativen Stählen für Maschinenschneiden
Vergleich der Verschleißfestigkeit: 440C übertrifft D2, A2 und M2 beim Schneiden von Papier, Folien und Metallfolien
Beim Schneiden von Papier, Folien und Metallfolien – einem Anwendungsgebiet, bei dem Kantenverschleiß zu Stillstandszeiten und Fehlern führt – erzielt 440C konsistent bessere Ergebnisse als gängige Werkzeugstähle. Tribologische Prüfungen nach ASTM G65‑21 (2023) bestimmten den Volumenverlust nach 10 000 Zyklen und ergaben einen deutlich geringeren Verschleiß bei 440C:
| Stahlsorte | Volumenverlust (mm³) nach 10 000 Zyklen | Relativer Verschleiß |
|---|---|---|
| 440c | 0.12 | 1,0 (Referenz) |
| D2 | 0.21 | 1.75 |
| A2 | 0.28 | 2.33 |
| M2 | 0.18 | 1.5 |
Seine korrosionsbeständige Oberfläche reduziert adhäsiven Verschleiß durch polymere Folien, während die feinkörnige martensitische Matrix abrasiven Papierstaub widersteht, ohne rasch stumpf zu werden. Beim Schneiden von Polyethylenfolie blieben die Schneiden aus 440C 50 % länger gratfrei als solche aus D2 – wodurch die Intervalle für Schneidenaustausch um bis zu 40 % verlängert und die Anlagenleistung gesteigert werden.
Feldvalidierung: 32 % längere Lebensdauer beim Schneiden von Automobil-Dichtungen im Vergleich zu Standard-Werkzeugstählen
Eine Feldstudie aus dem Jahr 2024 eines Automobilzulieferers der Stufe 1 bestätigte die betrieblichen Vorteile von 440C beim Schneiden mehrschichtiger Dichtungen (Gummi, Faser, Metallgewebe). Innerhalb von sechs Monaten erreichten Maschinenschneider aus 440C 1,2 Millionen Schnitte vor der ersten Nachschärfung – 32 % mehr als die 0,91 Millionen Schnitte mit Stahl A2. Die verbesserte Korrosionsbeständigkeit verhinderte durch Kühlmittel verursachte Vertiefungen (Pitting), die als bekannte Vorstufe für Kantenabplatzungen gelten. Die geringere Häufigkeit von Werkzeugwechseln führte zu jährlichen Einsparungen von geschätzten 18.000 USD pro Fertigungslinie bei Arbeitskosten und Ausfallzeiten. Aufgrund der konstant hohen Schnittqualität und des nachweisbaren Return on Investment (ROI) legt der Hersteller nun 440C als Standardmaterial für alle neuen Pressmesser-Installationen fest.
Fertigungspraktikabilität: Präzisionsschleifen und Kostenwirksamkeit von 440C für Maschinenschneider
Konsistente Schleifbarkeit und Oberflächenqualität bei einer Härte von 58–60 HRC – entscheidend für dünne Maschinenschneider mit engen Toleranzen
Bei 58–60 HRC bietet 440C ein optimales Verhältnis aus Härte und Schleifbarkeit – was präzises Schleifen mit engen Toleranzen und extrem glatten Oberflächen ermöglicht, die für dünne, leistungsstarke Maschinenschneiden unverzichtbar sind. CNC-Schleifen erreicht routinemäßig eine Maßgenauigkeit von ±2 Mikrometer und eine Oberflächenrauheit von bis zu 0,1 µm Ra, wodurch eine Nachpolitur entfällt und Ausschuss reduziert wird. Im Gegensatz zu härteren, verschleißbeständigeren Stählen wie D2 erlaubt 440C höhere Vorschubgeschwindigkeiten der Schleifscheibe bei geringerem Verschleiß des Schleifmittels – was die Zykluszeiten verkürzt und die Schleifkosten senkt. Diese Wiederholgenauigkeit stellt sicher, dass jede Schneide exakt den Spezifikationen entspricht, die Serienfertigung in hohem Umfang unterstützt und zu niedrigeren Gesamtherstellungskosten pro Einheit beiträgt – ohne Kompromisse bei Kantendauerhaftigkeit oder Leistung.
Einschränkungen und Weiterentwicklung: Wo 440C an seine Grenzen stößt – und was es für anspruchsvolle Maschinenschneidanwendungen zunehmend ersetzt
Kantenausbrüche beim Schneiden von Verbund- und abrasiven Materialien: Treiber für nitriertes 440C und Hybrid-Pulvermetallstähle
Trotz seiner Vorteile kann der hohe Kohlenstoffgehalt von 440C die Zähigkeit an der äußersten Schneidkante verringern – wodurch es anfällig für Mikroabplatzungen beim Schneiden stark abrasiver Verbundwerkstoffe, faserverstärkter Polymere oder dicker laminierter Folien wird. Dieser lokalisierte Ausfall verschlechtert die Schnittqualität und beschleunigt den Verschleiß. Um die Leistung in diesen anspruchsvollen Anwendungsfällen zu steigern, setzen Hersteller zunehmend nitrierten 440C ein, der eine gehärtete Oberflächenschicht mit erhöhtem Verschleiß- und Ermüdungswiderstand bietet, ohne die Kerntoughness und Korrosionsbeständigkeit zu beeinträchtigen. Für zukünftige Anwendungen gewinnen Hybridstähle aus Pulvermetallurgie (PM) an Bedeutung: Sie zeichnen sich durch eine extrem feine, gleichmäßige Karbidverteilung und eine gezielt abgestimmte Legierungschemie aus und stellen leistungsstarke Alternativen dar, die eine überlegene Kantenstabilität und höhere Widerstandsfähigkeit gegen Abplatzungen bieten, wo 440C an seine praktischen Grenzen stößt.
Häufig gestellte Fragen zu 440C-Stahl für Maschinenschneiden
Welche wesentlichen Eigenschaften besitzt 440C-Stahl?
440C-Stahl vereint hohe Härte (HRC 58–60) mit ausgezeichneter Korrosionsbeständigkeit dank seines Kohlenstoffgehalts von 0,95–1,2 % und seines Chromgehalts von 16–18 %. Er zeichnet sich zudem durch hervorragende Schnitthaltigkeit und Verschleißfestigkeit aus und eignet sich daher ideal für Maschinenschneiden.
Wie schneidet 440C-Stahl im Vergleich zu anderen Werkzeugstählen ab?
Im Vergleich zu anderen Werkzeugstählen wie A2, D2 und M2 bietet 440C eine höhere Verschleißfestigkeit, bessere Korrosionsbeständigkeit und längere Schnitthaltigkeit – insbesondere bei Schneidanwendungen unter feuchten oder abrasiven Bedingungen.
Welche Einschränkungen hat 440C-Stahl?
440C-Stahl neigt dazu, an der Schneide zu splittern, wenn er zum Schneiden stark abrasiver oder kompositbasierter Materialien eingesetzt wird. In solchen Fällen sind nitrierte 440C-Varianten oder hochmoderne Pulvermetallurgie-(PM)-Stahl-Hybride möglicherweise besser geeignet.
Eignet sich 440C für hochpräzise Fertigung?
Ja, 440C ist bei einer Härte von HRC 58–60 sehr gut schleifbar und ermöglicht Präzisionsschleifen mit engen Toleranzen – weshalb er sich ideal für maschinelle Schneidanwendungen mit hohen Genauigkeitsanforderungen eignet.
Inhaltsverzeichnis
- Metallurgische Vorteile von 440C-Stahl für Maschinenschneider
- Leistungsverhalten im praktischen Einsatz: 440C im Vergleich zu alternativen Stählen für Maschinenschneiden
- Fertigungspraktikabilität: Präzisionsschleifen und Kostenwirksamkeit von 440C für Maschinenschneider
- Einschränkungen und Weiterentwicklung: Wo 440C an seine Grenzen stößt – und was es für anspruchsvolle Maschinenschneidanwendungen zunehmend ersetzt
- Häufig gestellte Fragen zu 440C-Stahl für Maschinenschneiden